


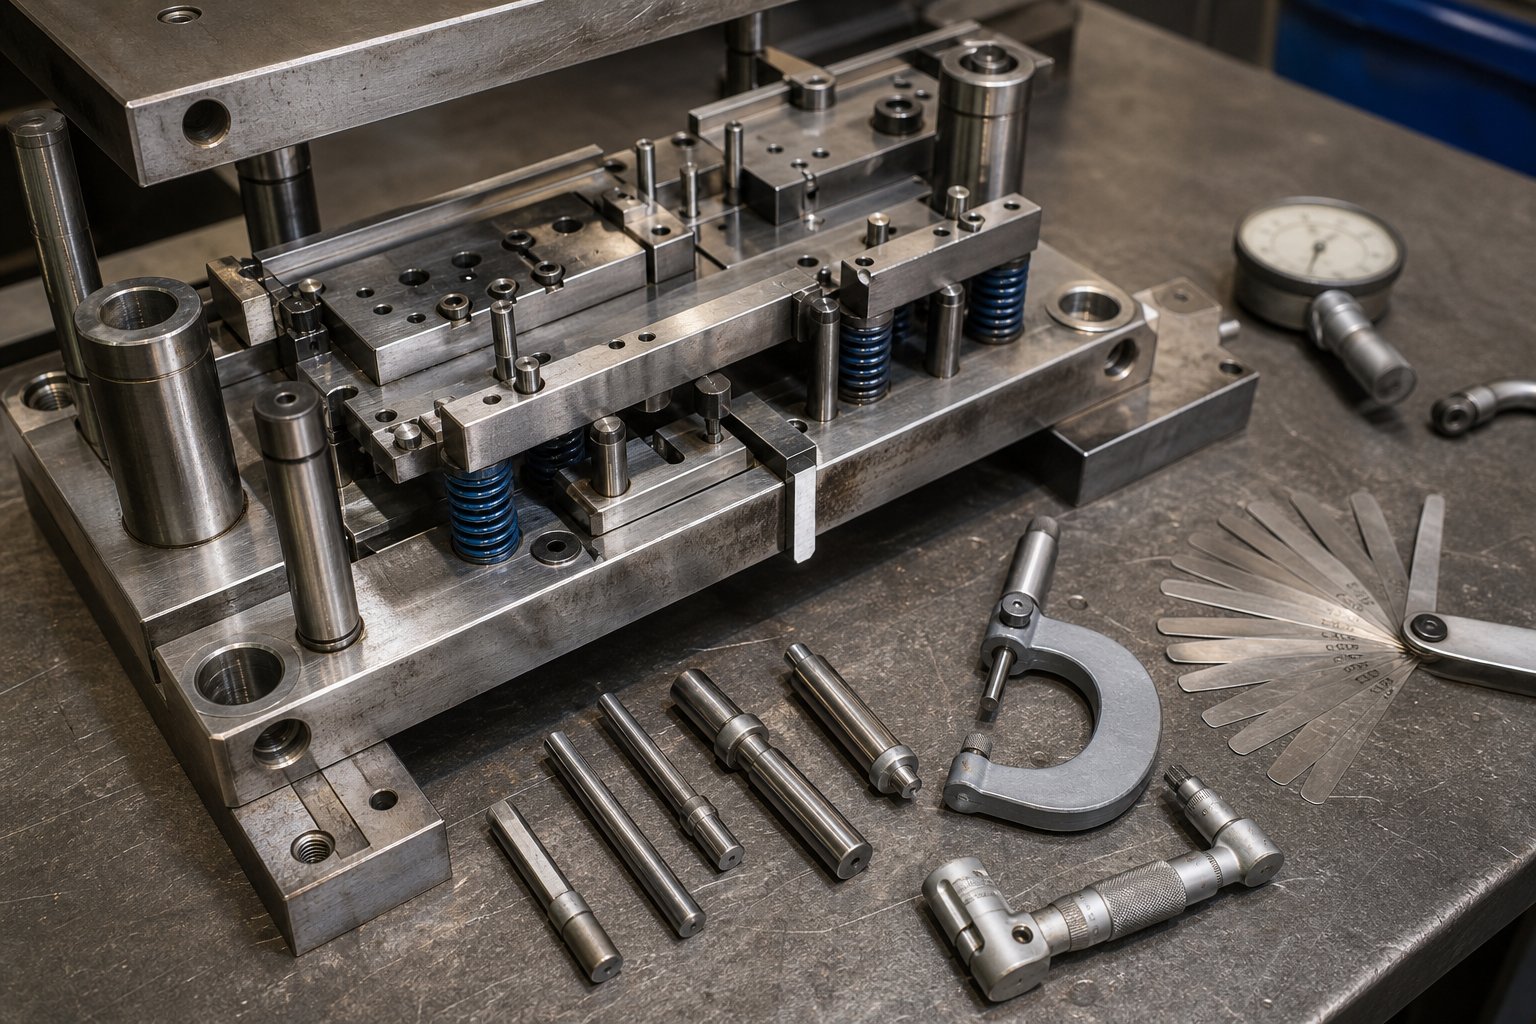
Hvorfor en struktureret vedligeholdelsestjekliste forlænger levetiden
En tjekliste til vedligeholdelse af stemplingsmatriceer en dokumenteret sekvens af inspektioner, målinger og korrigerende handlinger udført på en matrice med definerede intervaller for at bevare dens skæregeometri, justering og produktionsevne. Det lyder ligetil. Alligevel er dette enkelt dokument forskellen mellem en matrice, der kører hundredtusindvis af pålidelige slag, og en, der slår et slag halvvejs gennem et produktionsforløb tirsdag eftermiddag.
Hvad en vedligeholdelsestjekliste til stempelstempel faktisk dækker
Tænk på tjeklisten som fire lag af opmærksomhed kortlagt til matricens operationelle cyklus. Forud-tjek bekræfter, at matricen er sikker at indlæse og dimensionsmæssigt korrekt. Under-kørselstjek overvåger delens kvalitet og strimmelprogression, mens pressen kører. Procedurer efter-kørsel registrerer slutningen-på-jobbets tilstand og markerer ny slitage. Planlagte deardowns stripper matricen til individuelle komponenter til måling, slibning og udskiftning. Hvert lag fanger problemer, som de andre savner, og at springe et af dem over efterlader en blind plet, hvor små problemer forener sig til dyre fiaskoer.
Når den er struktureret korrekt, fungerer tjeklisten også som et diagnostisk værktøj. Hver måling, der registreres, hver noteret grathøjde og hver registrerede fjederlængde, opbygger en slidhistorie, der afslører mønstre over tid. Den historie fortæller dig ikke bare, hvad du skal rette i dag, men hvad der vil fejle næste måned.
Hvorfor de fleste butikker opererer uden en
Her er den ubehagelige sandhed: De fleste pressebutikker er stadig afhængige af stammekendskab, der overføres mellem teknikere gennem mund til mund. Den erfarne værktøjsmager ved, at Die #47 har brug for sine piloter kontrolleret for hver 30.000 hits på grund af den snævre tolerance på den anden-stationspierce. Men når den tekniker går på pension eller flytter til et andet skift, går viden ud af døren. Vedligeholdelseskvaliteten bliver inkonsekvent, og uplanlagt nedetid kryber opad.
A rammer for forebyggende vedligeholdelsebygget op omkring strukturerede procedurer erstatter gætværk med gentagelig disciplin. Det sikrer, at hver tekniker, uanset erfaringsniveau, udfører de samme kritiske kontroller i samme rækkefølge.
Slid på matricen er drevet af antal slag, ikke kalendertid. En die, der ligger på hylden i seks måneder, har brug for anden opmærksomhed end en, der lige har kørt 150.000 hits. Effektive vedligeholdelsesintervaller er altid forankret til produktionscyklusser først og suppleret med tids-baserede triggere kun for inaktivt værktøj.
Denne operationelle-cyklusramme, organiseret omkring det, der sker før, under, efter og mellem produktionskørsler, danner rygraden i alt, hvad der følger. Hver fase kræver specifikke inspektioner, specifikke værktøjer og specifikt personale. Kløften mellem butikker, der kontrollerer dødens liv, og butikker, der konstant reagerer på dørfejl, sporer næsten altid tilbage til, om disse faser er dokumenteret eller overladt til hukommelsen.
I-Press Quick Checks Versus Off-Press Teardown Procedures
De fleste stemplingsoperationer behandler vedligeholdelse som én aktivitet. I virkeligheden opdeles det i to grundlæggende forskellige arbejdsgange: Hvad operatøren gør, mens matricen kører i pressen, og hvad matriceteknikeren gør, efter at matricen er trukket og placeret på bænken. Ved at forveksle disse to kategorier, eller endnu værre, springe den første over og overbelaste den anden, er det, hvor vedligeholdelsesprogrammerne går i stykker.
I-Tryk på Hurtige tjek under produktionskørsler
Forestil dig, at du er en operatør, der overvåger en progressiv dysecykling med 60 slag i minuttet. Din stemplingsmatriceoperatørinspektion under produktionen fokuserer på sensoriske signaler og hurtig prøveudtagning frem for adskillelse. Du holder øje med, om der opbygges visuel snegle i skrotskakten, lytter efter unormale knaldende eller slibende lyde, der indikerer, at et slag berører en afstrygerplade forkert, og verificerer, at strimlen fremføres rent uden tøven ved hver fremgang. Med faste intervaller, typisk for hver 500 til 1.000 dele, trækker du en prøve og kontrollerer kritiske dimensioner, grathøjde og hulkvalitet i forhold til delens print.
Disse inspektionstjek i-presseforme for operatører kræver intet specielt værktøj ud over en skydelære, en gratmåler og trænet opmærksomhed. Deres formål er tidlig opdagelse. En snegl, der sidder på terningsfladen, vil beskadige det næste slag. En fejljustering af foderet vil snebold til skrot inden for få sekunder. At fange disse signaler i realtid forhindrer kaskadefejl, der gør en mindre justering til en større reparation.
Fra-Tryk på Teardown Inspection Procedures
Sluk-trinnene for nedrivning af pressematrice begynder først, efter at matricen er sikkert fjernet fra pressen, renset for smøremiddel og snavs og placeret på et stabilt arbejdsbord. En matricetekniker udfører derefter fuld demontering: trækker stanser, fjerner stripperplader, trækker piloter ud og adskiller øvre og nedre matricehalvdele. Hver komponent inspiceres individuelt for slid, målt i forhold til basislinjedimensioner, slibes om nødvendigt og udskiftes, når den er uden for tolerance.
For progressive dies er nedtagningssekvensen vigtig. Den progressive nedrivningssekvens skal følge stationsrækkefølgen, fra den første gennemboring eller blanke station til den endelige afskæring, så strimlens fremadskridende integritet bevares under genmontering. Blanding af stationskomponenter eller genmontering ude af drift risikerer fejljustering, der først viser sig som defekte dele, når matricen er tilbage i pressen. Erfarne værktøjsmagere anbefaler at gemme den sidste strimmel fra en produktionskørsel som et referencekort ved sekvensering af nedrivning og genopbygning af hver station.
| Opgavetype | Hvem udfører det | Frekvens trigger | Værktøj påkrævet |
|---|---|---|---|
| Visuel slug- og skrotinspektion | Presseoperatør | Hvert 15.-30. minut under løbeturen | Lommelygte, spejl |
| Delprøveudtagning og dimensionskontrol | Presseoperatør | Hvert 500-1.000 slag | Kaliber, gratmåler, deltryk |
| Lytte efter unormale presselyde | Presseoperatør | Kontinuerlig under løb | Ingen (trænet øre) |
| Overvågning af strimmelfoderprogression | Presseoperatør | Kontinuerlig under løb | Visuel observation |
| Fuld afmontering og rengøring af matricen | Die tekniker | Interval for slagtilfælde- eller slutningen af jobbet | Håndværktøj, presse, opløsningsmiddeltank |
| Komponentmåling og inspektion | Die tekniker | Hver nedrivningscyklus | Mikrometre, stiftmålere, højdemåler |
| Slibning af stanse- og matricesektioner | Die tekniker | Når grathøjden overstiger spec | Overfladesliber, paralleller |
| Fjeder og pilot udskiftning | Die tekniker | Målt ud over tolerance | Kaliber, reservedele |
Forskellen er enkel, men kritisk: Operatører opdager problemer, teknikere løser dem.En velbygget-vedligeholdelse af stansematricetjeklisten tildeler tydeligt ejerskab på hvert niveau, så intet falder ind i kløften mellem produktion og værktøjsrummet. Når begge lag fungerer sammen, markeres opstået slid under produktionen og korrigeres under den næste planlagte nedrivning, længe før det forårsager uplanlagt nedetid eller skrotspidser.
At vide, hvornår man skal udføre hver type kontrol, er selvfølgelig kun halvdelen af ligningen. Den anden halvdel ved præcis, hvad man skal kigge efter på hver enkelt komponent, når den terning lander på bænken.
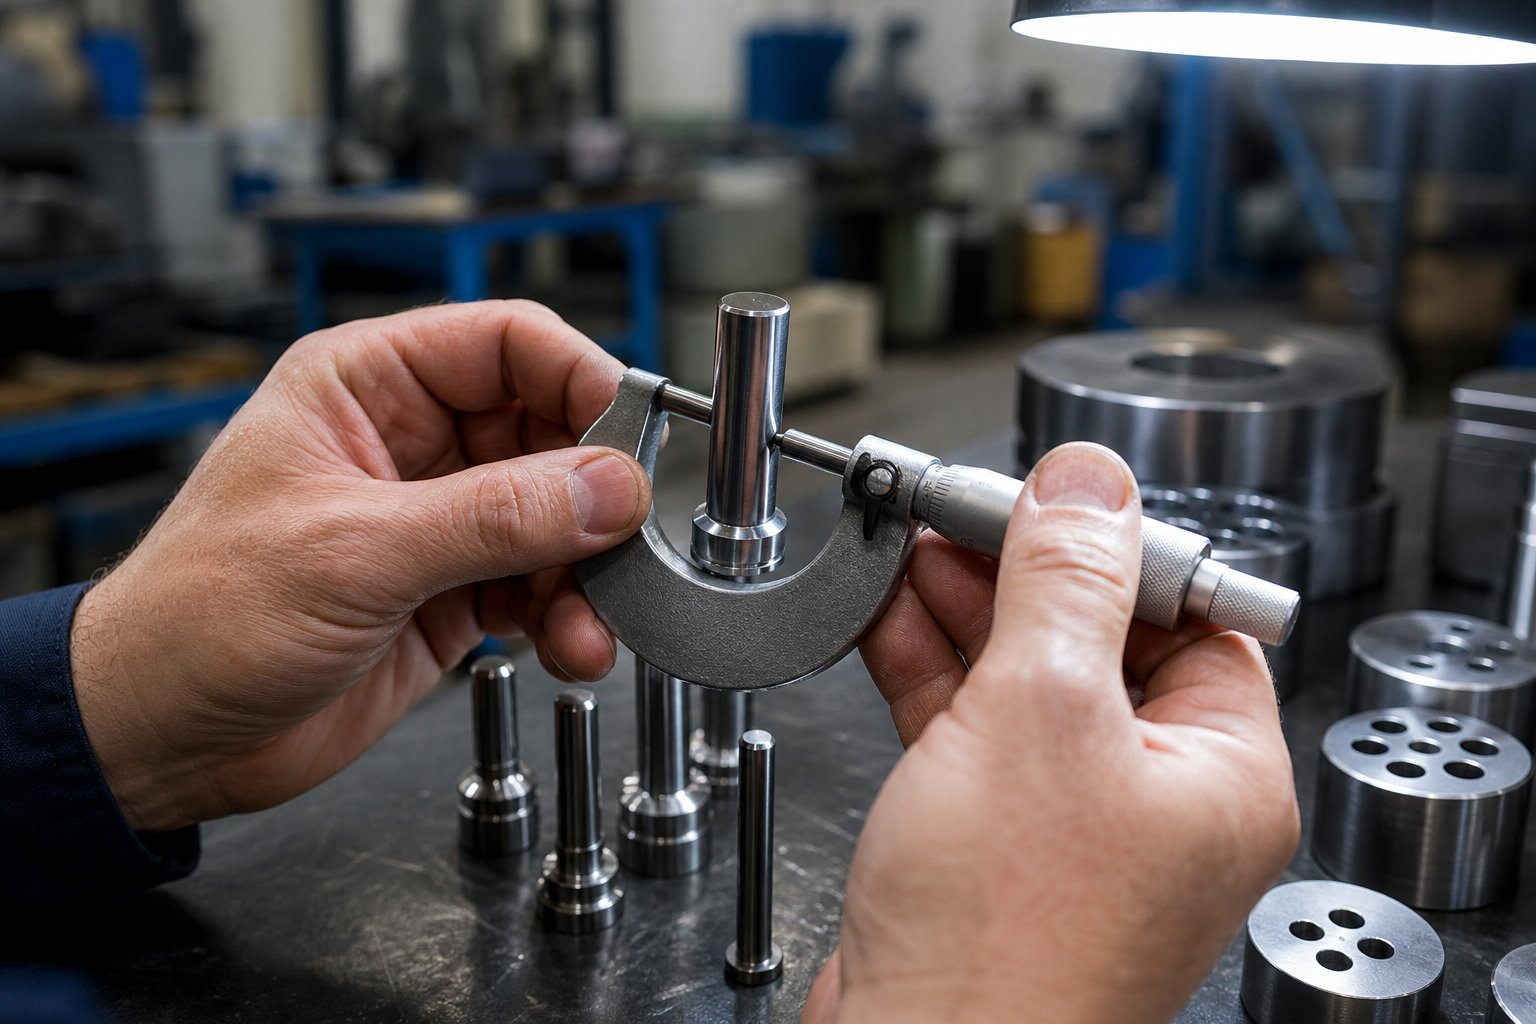
Komponent-efter-Opdeling af komponentvedligeholdelse
En die er ikke én ting. Det er snesevis af individuelle komponenter, der arbejder i præcis koordination, og hver enkelt bærer forskelligt, fejler forskelligt og kræver sine egne inspektionskriterier. Generiske tjeklister, der siger "inspicer matricens tilstand", går helt glip af pointen. Du skal vide, hvad du skal måle på hver del, hvad de acceptable grænser er, og hvornår en komponent har krydset grænsen fra brugbar til udskiftningsklar-. Det er her detaljeniveauet bor.
Skærekomponenter og kantinspektion
Skærekomponenter udfører det mest voldsomme arbejde i enhver stansematrice. Slag slår gennem materialet med høj hastighed, og matricesektionerne modtager den kraft ved hvert slag. Forståelse af, hvordan man inspicerer skærekanter for slid, starter med at kende de tre fejltilstande: afskæring (små stykker knækker fra kanten), svampedannelse (toppen af stansen deformeres ved gentagne stød) og kantrulning (skærkanten sløver sig ind i en radius i stedet for at forblive skarp).
- Undersøg hvert stempel under forstørrelse for mikro-spåner langs skærkanten. Enhver synlig chip bredere end 0,1 mm garanterer slibning eller udskiftning.
- Tjek hulhoveder for svampedannelse. En hævet læbe på den angrebne ende indikerer, at stansen absorberer overskydende stød og skal udbedres.
- Mål grathøjden på de sidst fremstillede dele. Grater, der overstiger 10 % af materialetykkelsen, signalerer typisk, at skæreafstanden er forringet, eller at kanterne skal slibes.
- Inspicer stanseknappens skærekanter for ridser, snegleopbygning eller kantnedbrud. Kontroller, at sneglefastholdelsesfunktioner såsom vinkelaflastning eller tilbage{1}}tilspidsning er intakte.
- Bekræft punch-til-frigang ved hjælp af følemålere eller prøvesnit. Korrekt frigang løber mellem 5% og 12% af materialetykkelsen pr. side, afhængigt af materialetype og hårdhed.
Kriterier for inspektion af stansestanser bør altid referere til det specifikke materiale, der behandles. En frigang, der fungerer perfekt til koldt-valset stål, vil give for store grater på aluminium og for tidlig kantfejl på rustfrit stål.
Kontrol af styre- og afisoleringssystemer
Styre- og afisoleringssystemer holder alt på linje og sikrer, at dele og skrot skubbes rent ud. Når disse systemer slides, går skaden over i skærende komponenter, hvilket skaber sekundære fejl, der ser uafhængige ud, medmindre du sporer dem tilbage til kilden.
- Udfør måling af slid på styrestift og bøsning ved at kontrollere for lodret slør. Sæt styrestiften ind i dens bøsning og føl efter sideværts bevægelse. Enhver påviselig løshed ud over den originale pasformsklassetolerance kræver udskiftning af bøsningen.
- Undersøg styrestiftens overflader for ridser, skævheder eller misfarvning fra varmeopbygning. Lodrette rillelinjer indikerer forurening af affald eller utilstrækkelig smøring.
- Kontroller pilotstiftens diametre med en mikrometer i forhold til deres nominelle dimension. Piloter, der bæres mere end 0,01 mm understørrelse, kan ikke længere holde strimmelregistrering nøjagtigt.
- Udfør en procedure for inspektion af afstrygerpladens fladhed ved at placere afstrygerfladen -ned på en præcisionsplade og kontroller med en følemåler. Afvigelse ud over 0,03 mm på tværs af pladens længde kræver genbelægning.
- Test stripperfjedertrykket ved at komprimere samlingen og verificere ensartet returkraft. Ujævn stripning får dele til at vippe under udkastning og beskadiger tilstødende stansninger.
Hælblokke fortjener lige stor opmærksomhed. Disse komponenter absorberer sidetryk under skæreoperationer. Inspicer slidflader for gnidning eller materialeoverførsel, og bekræft, at hælblokken-til-hælkontaktområdet ikke er slidt ind i en rille, der tillader sideforskydning under belastning.
Verifikation af fjedre og fastener
Fjedre er den mest almindeligt ignorerede sliddel i en stempelmatrice, mest fordi de stadig "virker" lige indtil det øjeblik, de går i stykker. En tolerancekontrol for matricefjederfri længde fanger nedbrydning, før der opstår fejl.
- Mål hver fjeders frie længde med en skydelære og sammenlign med dens originale specifikation. Branchepraksis markerer fjedre til udskiftning, når den frie længde er faldet med mere end 10 % fra den nominelle, en tærskel i overensstemmelse medDIN 2095 tolerancevejledningtil trykfjedre.
- Undersøg for revner, korrosion eller faste mærker på spolens overflader. Ethvert synligt brud betyder øjeblikkelig udskiftning uanset længdemål.
- Kontroller, at fjedrene sidder lige i deres lommer uden at spænde eller forstyrre snavs.
- Kontroller alle indvendige hovedskruer for korrekt tilspændingsmoment ved hjælp af en kalibreret momentnøgle. Løse fastgørelsesanordninger gør det muligt for matricesektioner at flytte sig under stemplingsbelastning.
- Undersøg skruegevind for stripning, kryds-gevind eller forlængelse. Udskift enhver fastgørelse, der ikke går i indgreb med normal modstand.
- Bekræft, at alle dyvelstifter sidder helt fast og er ubeskadigede. En dyvel, der er trukket ud, kompromitterer endda delvist den justering, den er designet til at holde.
Hver måling og observation fra denne komponent-niveauinspektion hører hjemme på matricens vedligeholdelseskort. Registrering af faktiske værdier i stedet for simple beståede/ikke beståede mærker skaber de slidtrenddata, du har brug for til at forudsige, hvornår en komponent vil nå sin grænse, ikke bare reagere efter, at den allerede har. Denne forudsigelsesevne afhænger af endnu en variabel: hvor ofte du udfører disse inspektioner i første omgang.
Slag-optælling og kalender-baserede vedligeholdelsesintervaller
Det er vigtigt at vide, hvad der skal inspiceres på hver komponent, men hyppigheden afgør, om du fanger slid, før det forårsager fejl eller efter. Spørgsmålet om, hvor ofte man skal servicere stemplet, har et vildledende simpelt svar: Lad terningen fortælle dig, målt i slag frem for dage på kalenderen.
En matrice, der står uvirksom på et stativ i tre måneder, slides ikke. En terning, der kører 200.000 hits på en enkelt uge, gør. Alene kalenderbaseret planlægning, såsom "service hver 30. dag," ignorerer denne realitet. Det fører til over-vedligeholdelse på værktøj med lavt-volumen og under-vedligeholdelse på-højvolumenmatricer, der akkumulerer slid langt hurtigere, end kalenderen antyder. Den mest pålidelige slagtællerbaserede vedligeholdelsesplan bruger produktionscyklusser som den primære udløser og reserverer kun kalenderintervaller til tomgangsmatricer, der har brug for korrosionstjek og smøreforfriskning.
Slag-Tæl udløsere for hvert vedligeholdelsesniveau
En trindelt forebyggende vedligeholdelsesstruktur for progressive matricer og overførselsværktøjer tildeler eskalerende interventionsniveauer baseret på kumulativt slagtal. Hvert niveau øges i omfang, færdighedskrav og tidsinvestering.
| Vedligeholdelsesniveau | Typisk slagtilfælde-Tæller | Udførte opgaver | Personaleansvarlig |
|---|---|---|---|
| Niveau 1: Produktionskørselskontrol | Hver løbetur (kontinuerlig) | Visuel snegleinspektion, prøveudtagning af dele, lydovervågning, verifikation af strimmelfremføring, smørebekræftelse | Presseoperatør |
| Niveau 2: Teknikerinspektion | 10.000 - 50.000 slag | Fjernelse af matricer, rengøring, visuel inspektion af skærekanter og styresystemer, måling af kritiske slidpunkter, verifikation af fjederlængde, mindre justeringer | Die vedligeholdelsestekniker |
| Niveau 3: Fuld nedrivning og istandsættelse | 100,000 - 500.000 slag | Komplet adskillelse, måling af alle komponenter, slibning af skærekanter, udskiftning af fjeder og pilot, genoprettelse af frigang, fuld genmontering og validering | Senior matricetekniker / værktøjsmager |
Disse intervaller er udgangspunkter, ikke faste regler. En simpel blanking matrice, der kører i blødt stål, kan strække niveau 2 intervaller til 50.000 slag komfortabelt. En kompleks progressiv matrice med 20 stationer, der stanser rustfrit stål, kan have behov for opmærksomhed på niveau 2 for hver 10.000 til 15.000 slag. Tabellen giver en ramme; dine sliddata forfiner det.
Justering af intervaller efter materiale og formkompleksitet
Tre variabler ændrer vedligeholdelsesintervaller signifikant:
- Materialets hårdhed og slibeevne.Høj-styrkestål, rustfrit og siliciumstål fremskynder kantslid. Et matricevedligeholdelsesinterval efter materialetykkelse skal tage højde for begge dele: tykkere målere påfører højere skærekræfter, mens hårdere legeringer slider kanter hurtigere. Forvent at halvere dine basislinjeintervaller, når du skifter fra koldt-valset stål til rustfrit eller høj-lav--legeringskvaliteter.
- Dø kompleksitet.En enkelt-stationsdyse har færre fejlpunkter end en 30-stations progressiv matrice med knaster, løftere og luftbøjninger. Flere stationer betyder, at flere komponenter bliver slidt samtidigt, og en fejl på en hvilken som helst station kan falde ind i tilstødende stationer før detektering.
- Produktionshastighed.Højere slag i minuttet genererer mere varme og reducerer den tid, smøremidlet har til at overmale overflader mellem slag. Hurtigere kørsler komprimerer den effektive levetid mellem vedligeholdelseshændelser, selv når slagantallet forbliver det samme.
For en ny matrice, der går ind i produktionen uden historiske data, skal du starte konservativt. Indstil niveau 2 i den nederste ende af området og niveau 3 til cirka fem gange det interval. Kør de første adskillige vedligeholdelsescyklusser med detaljerede måleoptegnelser, og sammenlign derefter de faktiske slidhastigheder med dine oprindelige antagelser. Hvis komponenter udviser minimalt slid ved niveau 2-udløseren, forlænges intervallet med 10-20 % til næste cyklus. Hvis du finder uventet kantnedbrud eller fjedertræthed, stram tidsplanen i overensstemmelse hermed.
Denne iterative forfining, styret af rigtige målinger snarere end gætværk, er det, der adskiller et levende vedligeholdelsesprogram fra et statisk dokument, som ingen har tillid til. Over tre til fem vedligeholdelsescyklusser vil dine intervaller konvergere efter matricens sande slidadfærd, og tidsplanen bliver forudsigende snarere end reaktiv.
Planlæg forebyggende eftersyn til ca. 70-80 % af en matrices forventede levetid mellem større tjenester for at undgå midtvejsfejl, der stopper produktionen uden varsel.
Intervaldisciplin holder komponenter inden for brugbare grænser. Men den enkelte vedligeholdelseshandling, der mest direkte genopretter skæreydelsen, slibningen, bærer sit eget sæt kriterier, der bestemmer, om matricen vender tilbage til produktion eller når sin tekniske slutning-.
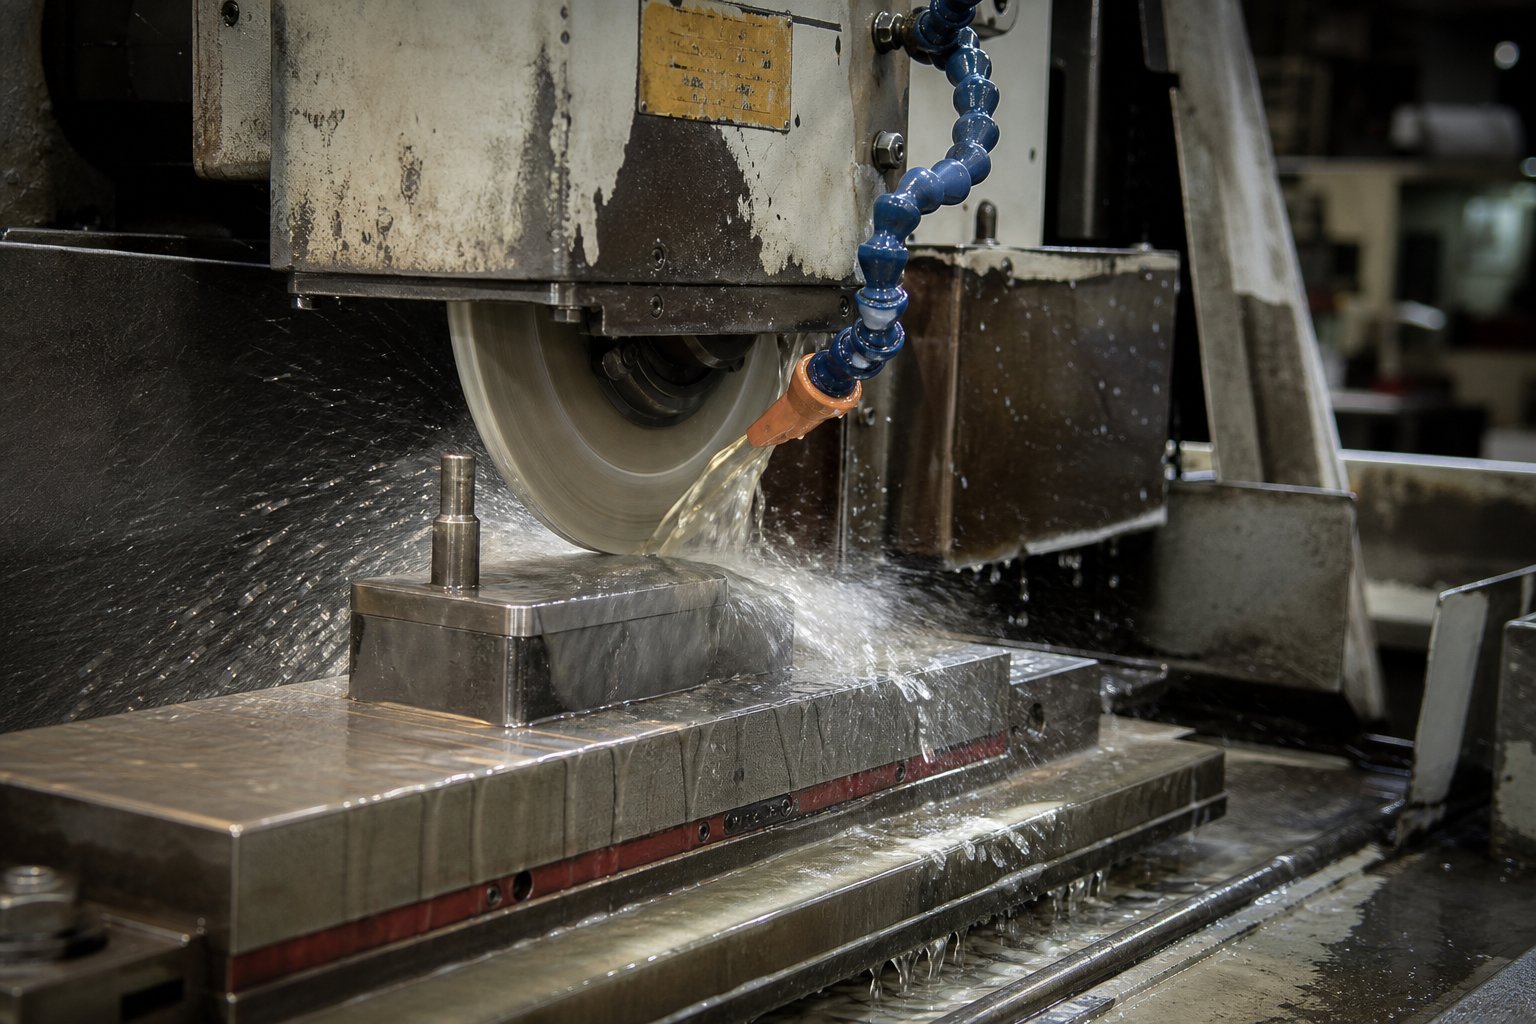
Slibekriterier og beslutningen om skærp versus udskiftning
Slibning er den enkelt vedligeholdelseshandling, der mest direkte genopretter en matrices evne til at producere rene dele. Men slibning for lidt efterlader kedelige kanter i brug. Slibning for meget forkorter matricens samlede levetid og risikerer termiske skader, der svækker værktøjsstålet indefra og ud. At vide præcis, hvornår man skal slibe stansekanter, hvor meget materiale der skal fjernes, og hvornår en komponent har nået sin grænse, adskiller disciplineret vedligeholdelse fra dyre gætværk.
Hvornår skal skærpes baseret på målbar kanttilstand
Man skærper ikke på en kalender. Du skærper ud fra, hvad kanten og delene fortæller dig. Måling af grathøjde til vedligeholdelse af matrice er den mest pålidelige udløser, fordi den giver dig et tal snarere end en subjektiv mening. Når grathøjden på udstansede dele overstiger 10 % af materialetykkelsen, er skærekanterne slidt nok til at kræve opmærksomhed. At vente længere tvinger dig kun til at fjerne mere materiale under slibningen, hvilket forkorter levetiden unødigt.
Visuel inspektion understøtter målingen. Se på skærkanten under forstørrelse. En skarp kant viser en ren, defineret linje, hvor ansigtet møder reliefvinklen. En slidt kant viser en synlig radius, ofte beskrevet som et "land", der reflekterer lys, når det vippes.Branchevejledningeranbefaler slibning, når denne slidte radius når 0,010 tomme (0,25 mm). Ved den tærskel genopretter et let tryk-op kanten med minimal materialefjernelse. Venter man, indtil radius vokser sig større kræfter tungere slibning, der genererer mere varme og forbruger mere af stansens brugbare længde.
Andre signaler, der bekræfter, at skarphed skyldes:
- Øget pressetonnage eller højere-end-normal skærelyde under produktion
- Dele, der viser overdreven væltning på den polerede side af gennemborede huller
- Snegletræk eller snegle, der klæber til slagflader, hvilket indikerer utilstrækkeligt forskydningsbrud
- Synlige afslag langs skærkanten, der endnu ikke er nået ind i stansens krop
Hyppig let slibning overgår sjældent kraftig slibning hver gang. Værktøjer holder længere, skærer renere, kræver mindre pressekraft og producerer mere ensartet delkvalitet mellem servicerne.
Den sekventielle slibeprocedure
Overfladeslibere er rygraden i enhver form for vedligeholdelsesbutik med god grund. De giver kontrolleret, gentagelig materialefjernelse, som håndslibning simpelthen ikke kan kopiere. Forsøg på at slibe stanser med en håndsliber, mens matricen sidder i pressen, kan spare tid i øjeblikket, men det er næsten umuligt at kontrollere fremføringshastigheden, bevare fladheden eller forhindre lokal overophedning. En ordentlig overfladesliber med oversvømmelseskølevæske sikrer ensartede resultater hver gang.
Her er proceduren, der beskytter både kanten og værktøjsstålet bagved:
- Spænd stansen fast i en V--blok på overfladesliberens magnetiske borepatron. Kontroller, at den sidder fladt og parallelt med hjulets traversretning.
- Slibe slibeskiven ved hjælp af en enkelt-- eller flerpunkts-diamantkompresser med en nedstrømning på 0,0002 til 0,0008 tommer (0,005 til 0,020 mm) og en hurtig krydsfremføring på 20-30 tommer pr. minut.
- Vælg en standard forglasset-bundet aluminiumoxidskive i hårdhedsområdet D til J med en kornstørrelse på 46 til 60. For nitrid-belagte stanser skal du flytte mod den finere ende af området.
- Påfør flood-kølevæske direkte ved kontaktzonen mellem hjul og emne. Utilstrækkelig kølevæske er den primære årsag til termisk skade under slibning.
- Fjern materiale i passager på kun 0,001 til 0,002 tomme (0,03 til 0,05 mm) pr. nedføring. Samlet materialefjernelse for en standard touch-er typisk 0,005 til 0,010 tommer (0,13 til 0,25 mm). Disse grænser for fjernelse af matriceslibningsmateriale forhindrer varmeopbygning, der forringer hårdheden under overfladen.
- Efter slibning stenes de nyslebne kanter let med en Indien-oliesten for at efterlade en radius på 0,001 til 0,002 tomme (0,03 til 0,05 mm). Denne mikro-radius fordeler skærespændingen og forhindrer den afskalning, der forårsager hurtig gen-afskalning.
- Afmagnetiser stansen fuldstændigt, og påfør en let korrosions-forebyggende olie, før den returneres til opbevaring eller matricen.
Termiske skader fortjener særlig vægt.Forskning i slibeskaderviser, at overdreven varme får den ydre overflade af hærdet værktøjsstål til at udvide sig hurtigere end den køligere kerne, hvilket skaber indre spændinger. Når delen afkøles, bliver overfladen blød, hvilket reducerer slidstyrken. I alvorlige tilfælde opstår misfarvning, overfladerevner eller et "fiskeskjold"-mønster. Mørk misfarvning indikerer skader, der strækker sig under den synlige overflade og ikke kan korrigeres ved blot at slibe dybere. Den komponent skal udskiftes.
Skærp versus udskift beslutningsramme
Hver stanse- og matricesektion har en begrænset mængde materiale til rådighed til slibning. Beslutningen om at skærpe i forhold til at erstatte stansning kommer ned til tre målbare faktorer:
- Samlet kumulativt materiale fjernet.Hver slibning reducerer stansens arbejdslængde eller matricesektionens tykkelse. Spor den samlede mængde, der er malet væk i løbet af komponentens levetid. Når kumulativ fjernelse nærmer sig den tekniske grænse, der er angivet på matricedesignet, er udskiftning påkrævet uanset den aktuelle kanttilstand.
- Resterende skæreland længde.Stempel skal have en minimumslængde under stanseholderen for at opretholde korrekt indgreb med strippere, piloter og matriceåbningen. Når først slibning forkorter stansen ud over denne funktionelle tærskel, kan den ikke længere udføre pålideligt.
- Bevis på underjordiske skader.Hvis en udstansning spåner gentagne gange efter slibning, eller hvis der opstod misfarvning under en tidligere slibecyklus, kan værktøjsstålet have fået indre varmeskader, der kompromitterer dets fulde tværsnit. Yderligere slibning vil ikke genoprette ydeevnen.
For sektioner og matricer gælder den samme logik, men på en langsommere tidslinje. Da matrixen slides med ca. en-halv til en- tredjedel af hastigheden af det parrende slag, kræver det, at den skærpes sjældnere. Når matricesektionen er slebet, skal du kontrollere tykkelsen bagefter og tilføje shims for at opretholde den korrekte lukkehøjde.
Progressive matricer tilføjer endnu en begrænsning: alle skærestationer skal opretholde ensartet lukkehøjde efter slibning. Hvis en station er slibet, mens andre ikke er det, sidder den skærpede station højere i forhold til strimlen, hvilket ændrer dens skæreindgreb. Bedste praksis er at slibe alle skærestanser og sektioner i en progressiv matrice samtidigt, eller at shimse individuelle stationer præcist for at genoprette ensartet højde over hele strimmelforløbet.
Denne disciplin holder hver stationsskæring i den korrekte dybde og forhindrer den subtile dimensionsdrift, der viser sig som inkonsekvent delkvalitet på tværs af forskellige stationer. Det bevarer også strimlens feed-geometri, så piloter griber rent ind, og bærere bevarer deres strukturelle integritet gennem den endelige cutoff.
Slibning genopretter det slid, der fjerner. Men når en stemplet del viser fejl på trods af nyslebne kanter, ligger årsagen ofte et andet sted i matricen. At forbinde specifikke kvalitetsproblemer tilbage til deres sande vedligeholdelseskilde er, hvor en tjekliste bliver et diagnostisk værktøj snarere end blot en tidsplan.
Fejlfinding af delefejl til rod-Årsager vedligeholdelsesfejl
En stemplet del med en grat på er ikke kun et kvalitetsafslag. Det er en besked fra matricen, der fortæller dig præcis, hvilken komponent der kræver opmærksomhed. De fleste vejledninger til fejlfinding af stansematricer stopper ved at identificere defekten. Den reelle værdi kommer fra at kortlægge den defekt bagud gennem matricen til en specifik vedligeholdelseshandling, hvilket gør din tjekliste fra en passiv tidsplan til et aktivt diagnostisk værktøj.
Kortlægning af delefejl til rodårsager til vedligeholdelse
Hver tilbagevendende deldefekt sporer tilbage til en specifik komponentfejl inde i matricen. Grater er for eksempel det mest almindelige signal. Den grat, der er forårsaget af grundårsagen til matriceslid, er næsten altid sløve skærekanter eller udstansning-til-matricefrihed, der har åbnet sig ud over specifikationen. Slidte stanser og ukorrekt dysefrigang er fortsat de største bidragydere, men dårlig værktøjsjustering og materialetykkelsesvariation forværrer problemet.
Snegletræk følger et lignende mønster. Når en snegl klæber til stansefladen under tilbagetrækning i stedet for at falde gennem matriceåbningen, ser du på vakuumeffekter mellem den flade stanseflade og sneglen, kombineret med slidte kanter, der ikke længere giver et rent forskydningsbrud. Progressiv matricefejlsanalyse bekræfter, at øget gratdannelse øger afisoleringsmodstanden, hvilket igen får snegle til at klæbe til stanseflader. Vedligeholdelsesløsningen til snegletræk involverer slibning af skæret for at genoprette ren brud, tilføjelse af vakuum-aflastningsfunktioner eller luft-blæsesystemer og verificering af, at matriceknapperne stadig har korrekt vinkelaflastning til sneglepassage.
Fejlindføringer og tøven med strimler peger mod pilotslid eller ustabilitet i-tilførselsledningen. Piloter, der bæres selv med en understørrelse på 0,01 mm, mister deres evne til at registrere strimlen nøjagtigt, hvilket forårsager kumulativ positionsdrift på tværs af progressive stationer. Korte hits, hvor stansen ikke adskiller materialet fuldstændigt, tyder på problemer med lukke-højdedrift eller tryktidspunkter, der forhindrer fuld punch-penetration. Rynker i dannede områder afslører utilstrækkeligt tomme-holdertryk fra slidte eller trætte trykpuder. Spaltninger og rivninger ved trækradier indikerer, at formningsradius er forringet gennem erosion eller gnidning, hvilket koncentrerer spændingen ud over materialets formningsgrænse.
Her er stemplingsdelens kvalitetsdefekt til vedligeholdelseskortlægningen udformet som en diagnostisk reference:
| Defekt observeret | Sandsynlig stempelkomponentfejl | Inspektionsaktion | Korrigerende vedligeholdelsestrin |
|---|---|---|---|
| For store grater på afskårne kanter | Sløve stanse- eller udstansningskanter; frigang åbnet ud over spec | Mål grathøjden; tjek punch-for at-dyse frigang med følemåler | Slib skærekanterne; genskabe spillerum ved at udskifte slidte matriceknapper |
| Snegletræk (snegle på strimmel eller formflade) | Slidte stansekanter; vakuum vedhæftning; utilstrækkelig fastholdelse af snegle i matriceknappen | Undersøg stansefladens fladhed; bekræft matriceknappens reliefvinkel og tilbage-tilspidsning | Skærp punch; tilføje luft-blæsning eller vakuumaflastning; gendan matriceknappens geometri |
| Fejl ved indføring eller striberegistreringsfejl | Slidte pilotstifter; foder-slid; føringsskinne nedbrydning | Mål pilotdiametre; tjek båndstyreafstanden; verificere foderprogression | Udskift piloter; juster eller udskift båndstyrene; genkalibrere feeder |
| Korte hits (ufuldstændige klip) | Luk-højdedrift; tryk timing fejl; stanselængde tabt ved gentagen slibning | Bekræft lukkehøjden med måleblokke; kontroller stansens arbejdslængde mod minimum | Reshim dør for at genoprette lukkehøjden; erstatte over-forkortede slag |
| Rynker i dannede områder | Trykpudefjedre er trætte; blank-holderoverflade slidt | Mål fjederfri længder; efterse pudens kontaktflader for slidmønstre | Udskift fjedre; udskifte eller udskifte trykpuder |
| Spaltning eller rivning ved trækradier | Tegn radius eroderet eller galdet; øget overfladeruhed | Efterse radiusprofilen med radiusmåler; kontrollere overfladefinish visuelt og ved berøring | Poler eller re-radiustegne kanter; udskift indsatser, hvis de overskrider omarbejdningsgrænserne |
Brug af kvalitetsfeedback til at prioritere vedligeholdelsesopgaver
Denne kortlægning transformerer, hvordan du bruger tjeklisten under hver vedligeholdelsescyklus. I stedet for at gennemarbejde inspektioner i en fast rækkefølge uanset, hvad der rent faktisk sker i produktionen, fører man med de fejl, som operatøren dokumenterede ved sidste kørsel. Hvis produktionsloggen viser, at grathøjden er steget over de sidste 5.000 slag, går teknikeren direkte til skærene først. Hvis snegletræk blev markeret, skifter fokus til at slå ansigter og aflastning af matriceknap.
Kvalitetsfeedback skaber et prioriteret filter. Den fortæller dig, hvilke komponenter der aktivt nedbryder lige nu i forhold til hvilke der kan vente til den næste planlagte service. Dette er især værdifuldt i tids-vedligeholdelsesvinduer, hvor matricen hurtigt skal vende tilbage til pressen. I stedet for at udføre hver kontrol i samme dybde, koncentrerer du indsatsen, hvor terningen faktisk signalerer nød.
In-die sensing-teknologi forstærker denne tilgang.Stripper-niveausensorerkan detektere snegletræk inden for et enkelt slag ved at identificere, hvornår afstrygerpladen ikke når at nå den rette dybde. Force-overvågningssensorer sporer punch-skarphed i realtid ved at måle skærende belastningstendenser. Disse signaler føres direkte ind i din vedligeholdelsesprioritetsliste og markerer komponenter, der har brug for opmærksomhed, før den næste planlagte nedlukning overhovedet ankommer.
Den diagnostiske tilgang bygger også institutionel viden. Når teknikere konsekvent registrerer, hvilken defekt der udløste hvilken korrigerende handling, og hvor mange slag rettelsen varede, opretter du en fejlhistorik-database for hver terning. Over tid opstår mønstre. Du vil måske opdage, at Die #112 altid udvikler slug pulling på station 4 omkring 35.000 slag på grund af den lille-diameter og den snævre slug clearance på den station. Denne indsigt bliver en proaktiv udløser snarere end en reaktiv reparation, og den informerer beslutninger om, hvilke komponenter der skal være ved hånden til næste servicecyklus.
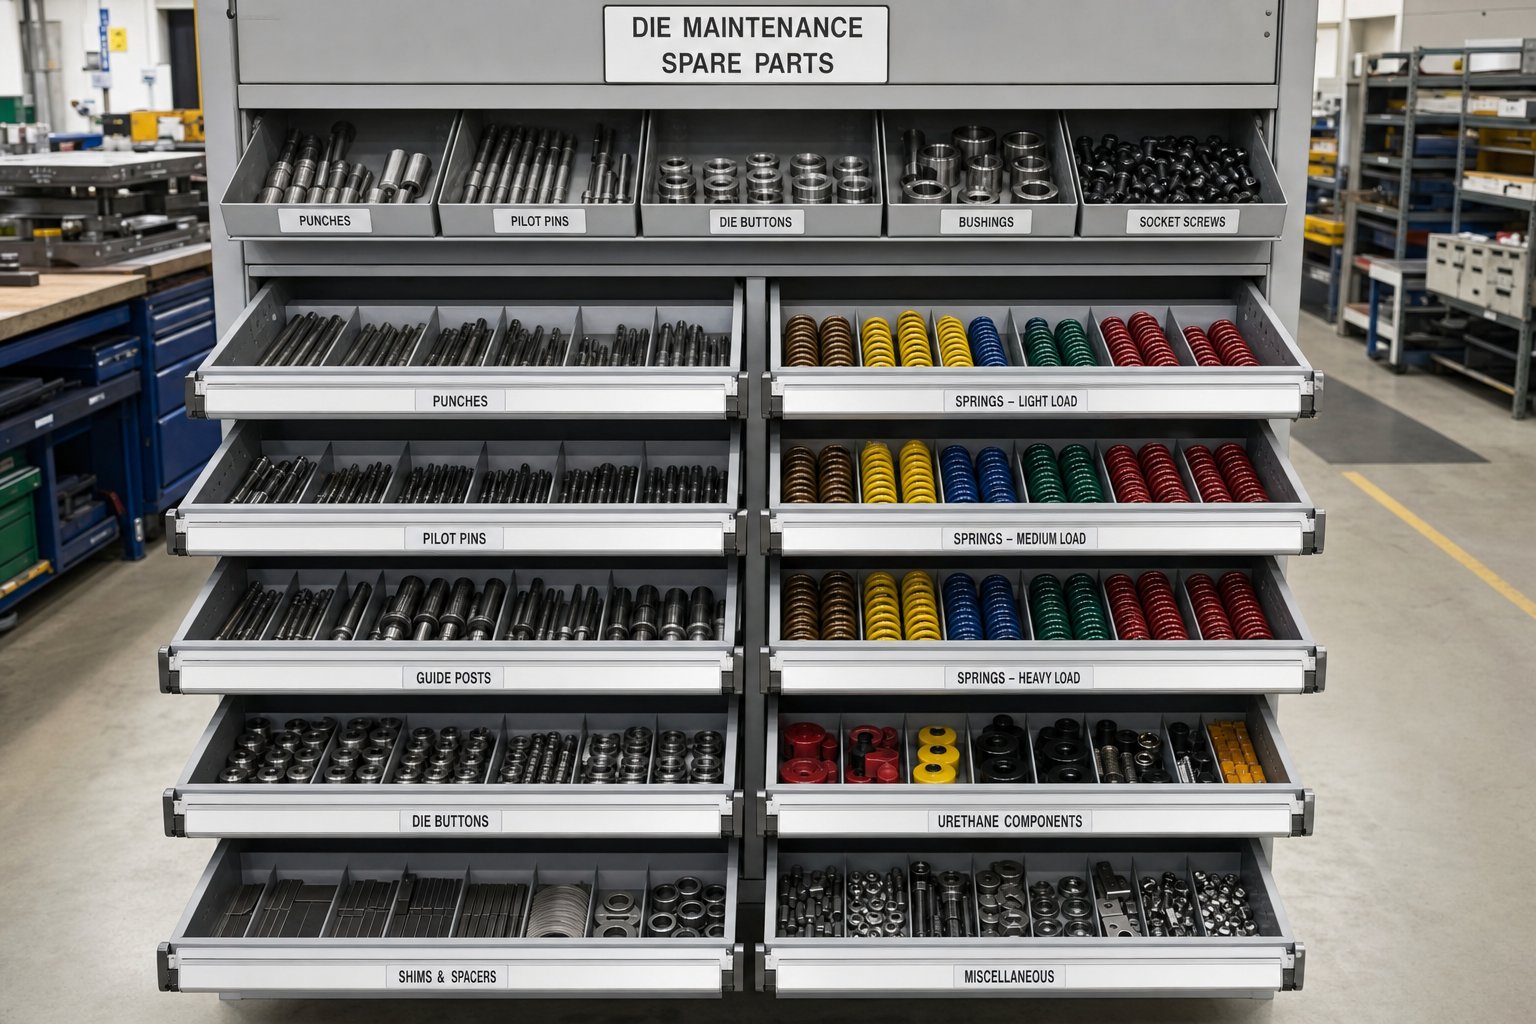
Reservedelslager og udskiftningsudløsere
At diagnosticere en fejl betyder ingenting, hvis udskiftningsdelen ikke er på hylden, når du har brug for den. En tekniker, der identificerer en slidt pilot under en planlagt nedlukning, men skal vente to uger på, at en leverandør sender en, har netop konverteret en planlagt vedligeholdelseshændelse til uplanlagt nedetid ved næste produktionskørsel. At vide, hvilke sliddele der skal opbevares på lager, og hvor mange, er lagerdisciplinen, der adskiller butikker, der kører glatte tidsplaner, fra butikker, der konstant fremskynder nødordrer.
Kritiske reservedele til lager efter prioritet
Ikke alle matricekomponenter slides med samme hastighed eller bærer den samme ledetidsrisiko. Din liste over reservedele til stemplet skal rangeres efter en simpel formel: hvor hurtigt slides den ganget med hvor lang tid det tager at få en ny. Komponenter, der slides hurtigt og kræver specialfremstilling, sidder øverst. Af--hyldebefæstelser, der langsomt slides, sidder i bunden.
- Stempel (brugerdefinerede profiler):Højeste slidhastighed af enhver komponent. Lager mindst ét komplet erstatningssæt pr. matrice til værktøj med stor-volumen. Udskiftningsudløser: kumulativ slibedybde når 70 % af den tekniske grænse, eller kantafhugning gentages inden for 5.000 slag efter sidste slibning.
- Trykknapper og sektioner:Bæres med ca. en-tredjedel af slaghastigheden, men har længere leveringstider for tilpassede geometrier. Lager én reservedel pr. kritisk station. Udskiftningsudløser: frigang målt til den maksimalt tilladte på trods af gen-slibning eller tilbageholdelsesfunktioner for snegle, der er forringet uden omarbejde.
- Fjedre:Forudsigelig udskiftning af stansefjedre er afhængig af gratis-længdesporing. Lager et komplet sæt pr. die. Udskiftningsudløser: den frie længde er faldet 10 % fra den nominelle, eller fjederen har gennemført mere end 1 million kompressionscyklusser.
- Pilotstifter:Piloter med lille diameter slides hurtigst på grund af strimmelregistreringskræfter. Lager to til tre reservedele pr. matrice. Udskiftningsudløser: slidt diameter 0,01 mm eller mere undermål.
- Styrestiftbøsninger:Lager ét sæt pr. matrice. Udskiftningsudløser: Målbart sidespil overskrider original pasformsklassetolerance eller synlige ridser på bøsningens boring.
- Stripper indsatser:Lager én reservedel pr. høj-slidstation. Udskiftningsudløser: fladhedsafvigelsen overstiger 0,03 mm, eller fjederlommedybden er slidt ud over specifikationen.
- Fastgørelsessæt (skruer med indvendige hoveder, dyvelstifter):Lav pris, let tilgængelig. Lager et sæt til almindelig-brug, der dækker almindelige størrelser. Udskiftningsudløser: Eventuelle gevindskader, forlængelser eller drejningsmoment-holdsvigt opdaget under inspektion.
Indstilling af udskiftningsudløsere på vedligeholdelseskortet
Kriterierne for udskiftning af matricekomponenter, der er anført ovenfor, fungerer kun, hvis teknikere faktisk dokumenterer dem under rutineinspektioner. Hver matrices vedligeholdelseskort bør indeholde et felt, hvor teknikeren registrerer kumulativ slibedybde for hver skærekomponent og den aktuelle frie længde for hver fjeder. Disse løbende totaler skaber forudsigelige signaler. Når en stanse er blevet slebet 2,0 mm i alt i løbet af sin levetid, og den tekniske grænse er 3,0 mm, ved du, at den har nogenlunde yderligere to slibningscyklusser tilbage. Det er tidspunktet for at bekræfte, at en erstatning er på hylden eller på bestilling.
Fjederkompressionscyklusser er sværere at tælle individuelt, men du kan estimere dem ud fra slag-optællinger. En matrice, der har kørt 800.000 samlede slag med fjedre vurderet til 1 million cyklusser, nærmer sig udskiftningsvinduet. Registrering af slagantallet ved hver fjederændring skaber en basislevetid for den specifikke fjederapplikation, som er langt mere pålidelig end producentens generiske vurdering.
Minimum lagermængder afhænger af to variabler: din produktionsvolumen og din leverandørs gennemløbstid. En matrice, der kører ugentligt med en fire-ugers gennemløbstid, har brug for mindst to reservesæt på lager for at dække kløften mellem bestilling og modtagelse. En die, der kører kvartalsvis med to-ugers leveringstid, behøver muligvis kun ét ekstra sæt. Formlen er ligetil: lager nok til at dække mindst én fuld udskiftningscyklus plus et buffersæt til uventet brud.
Et godt-administreretDie shop management systemknytter reservedelsbeholdningen direkte til vedligeholdelsesregistreringer, så genbestillingssignaler udløses automatisk, når sporede målinger krydser tærskelværdier. Uden det link bliver reservedelshåndtering reaktiv, og reaktiv lagerbeholdning betyder, at produktionen venter på hylden i stedet for at køre i pressen.
Lagring af de rigtige dele og udløsning af udskiftninger på det rigtige tidspunkt holder matricen brugbar. Men at fange alle disse data, målingerne, udskiftningshistorikken, de kumulative slidværdier, kræver et sporingssystem, der går ud over håndskrevne noter på et papirmatricekort.
Digital sporing og CMMS-dokumentation til stemplingsmatricer
Papir-die-kort fungerede, når en butik kørte ti dies, og en erfaren værktøjsmager kunne hver enkelt af dem udenad. Skaler det til halvtreds eller hundrede aktive dies på tværs af flere tryk og skift, og håndskrevne logfiler bliver ulæselige, ufuldstændige eller begravet i et arkivskab, som ingen åbner. Et CMMS-system til sporing af stempling af matricevedligeholdelse erstatter denne skrøbelighed med strukturerede, søgbare optegnelser, som enhver tekniker kan få adgang til, opdatere og lære af i realtid.
Skiftet handler ikke kun om bekvemmelighed. Digitale optegnelser muliggør noget papir aldrig kunne: trendanalyse på tværs af en hel matricepopulation. Når du kan forespørge på hver vedligeholdelseshændelse for Die #47 over to år og plotte kumulativ skærpningsdybde i forhold til antal slag, holder du op med at reagere på fejl og begynder at forudsige dem.
Væsentlige datafelter til Digital Die Records
Hvad du sporer betyder mere end hvilken software du bruger. En vedligeholdelsesjournal, der kun registrerer "serviceret på tirsdag", fortæller dig næsten intet nyttigt seks måneder senere. Effektive felter for vedligeholdelse af digitale matricer giver enhver fremtidig tekniker den nødvendige kontekst til at træffe informerede beslutninger om den pågældende matrice uden at stole på hukommelse eller gætværk.
Som minimum skal hver servicehændelse fange:
- Matricenummer og revisionsniveau- linker posten til den korrekte version af værktøjet, især kritisk efter tekniske ændringer
- Antal slag på servicetidspunktet- den vigtigste planlægningsreference; uden det kan interval-baserede triggere ikke fungere
- Vedligeholdelsesniveau udført- skelner mellem et niveau 1 operatørtjek, et niveau 2 teknikerinspektion og et niveau 3 fuld nedtagning
- Komponenter serviceres eller efterses- identificerer nøjagtigt, hvilke slag, matricesektioner, fjedre, piloter eller strippere, der blev evalueret
- Målinger taget- faktiske grathøjder, fjederfri længder, pilotdiametre og clearance-aflæsninger registreret som tal i stedet for bestået/ikke bestået
- Materiale fjernet under slibning- kumulativ skærpningsdybde pr. komponent, nøgleinput til at forudsige resterende levetid
- Dele udskiftet- varenummer, stationsplacering og årsag til udskiftning (slid, brud, forebyggende ombytning)
- Tekniker noter og observationer- alt usædvanligt: uventede slidmønstre, misfarvning, værktøjsændringer eller produktionsproblemer rapporteret af operatøren
- Næste-tjenesteudløser- antal slag eller kalenderdato, hvor den næste niveau 2- eller niveau 3-tjeneste forfalder
Disse felter er bedste praksis for sporing af datavedligeholdelsesdata, fordi hver af dem understøtter en fremtidig beslutning. Antallet af slag driver planlægningen. Kumulativ slibedybde driver udskiftningstidspunktet. Måleværdier afslører, om sliddet er accelererende eller stabilt. Teknikernotater fanger den kvalitative kontekst, som de rå tal savner.
Brug af sporingsdata til at forudsige vedligeholdelsesbehov
Reaktiv vedligeholdelse venter på, at noget går i stykker. Forebyggende vedligeholdelsesydelser på en fast tidsplan uanset den faktiske tilstand. Forudsigende vedligeholdelsesplanlægning for stemplingsmatricer ligger over begge dele: den bruger akkumulerede data til at forudsige, hvornår en specifik komponent vil nå sin grænse og planlægger intervention lige før det tidspunkt.
Her er hvordan historiske data gør dette muligt. Forestil dig, at du har ti servicerekorder for Die #112, der viser, at Station 4-stempelet mister 0,005 tommer af skærende kant pr. 25.000 slag, og den tekniske grænse tillader 0,060 tommer total fjernelse. Simpel matematik fortæller dig, at punch har cirka 300.000 slag af livet, og din nuværende kumulative fjernelse er på 0,042 tommer. Du ved, at den næste udskiftning skal ske inden for ca. 90.000 slag, hvilket giver dig tid til at bekræfte, at en reservedel er på lager og planlægge byttet under et planlagt vindue i stedet for en nødsituation i produktionen.
Multiplicer denne logik på tværs af hver slidkomponent i hver matrice, og du flytter fra sporing af individuelle dele til vedligeholdelsesintelligens på flåde-niveau. Du kan identificere, hvilke matricer, der bruger flest vedligeholdelsesressourcer, hvilke komponenttyper, der fejler tidligst, og hvilke produktionsmaterialer, der driver de hurtigste slidhastigheder.Branchedataviser, at producenter, der implementerer prædiktive tilgange, typisk opnår en 25 % reduktion i vedligeholdelsesomkostninger og op til 47 % reduktion i uplanlagt nedetid sammenlignet med rent reaktive programmer.
Matricedesignet i sig selv spiller en rolle i, hvor rent disse data kan fanges. Dies konstrueret med vedligeholdelse i tankerne, såsom dem fraYICHEN, forenkle dokumentationen ved at inkorporere ensartet komponentadgang, standardiserede sliddele og klare vedligeholdelsesreferencepunkter direkte i matricedesignet. Når hvert stempel let kan identificeres af station, bruger hver slidkomponent katalogiserede varenumre, og adgang til måling kræver ikke fuld adskillelse, teknikere fanger mere nøjagtige data på kortere tid. Denne design-til-vedligeholdelsesfilosofi reducerer den friktion, der får sporingssystemer til at gå ud af brug.
Uanset om du bruger en komplet CMMS-platform, et specialbygget-dysesporingsmodul eller endda et vel-struktureret regneark, er princippet det samme: hver måling, der registreres i dag, er en indsigt, der er tilgængelig i morgen. Butikker, der forpligter sig til ensartet dataindtastning på tværs af enhver servicebegivenhed, bygger et vedligeholdelsesintelligencelag, der forstærkes i værdi over tid, hvilket gør hver matrices historie til en køreplan for dens fremtid.
Nøjagtige registreringer og forudsigelige signaler får det rigtige arbejde udført på det rigtige tidspunkt. Men selv perfekt planlagt vedligeholdelse er kun så god som valideringen, der bekræfter, at matricen virkelig er produktionsklar-, før den kommer tilbage i pressen.
Efter-vedligeholdelsesvalidering og produktionsberedskab
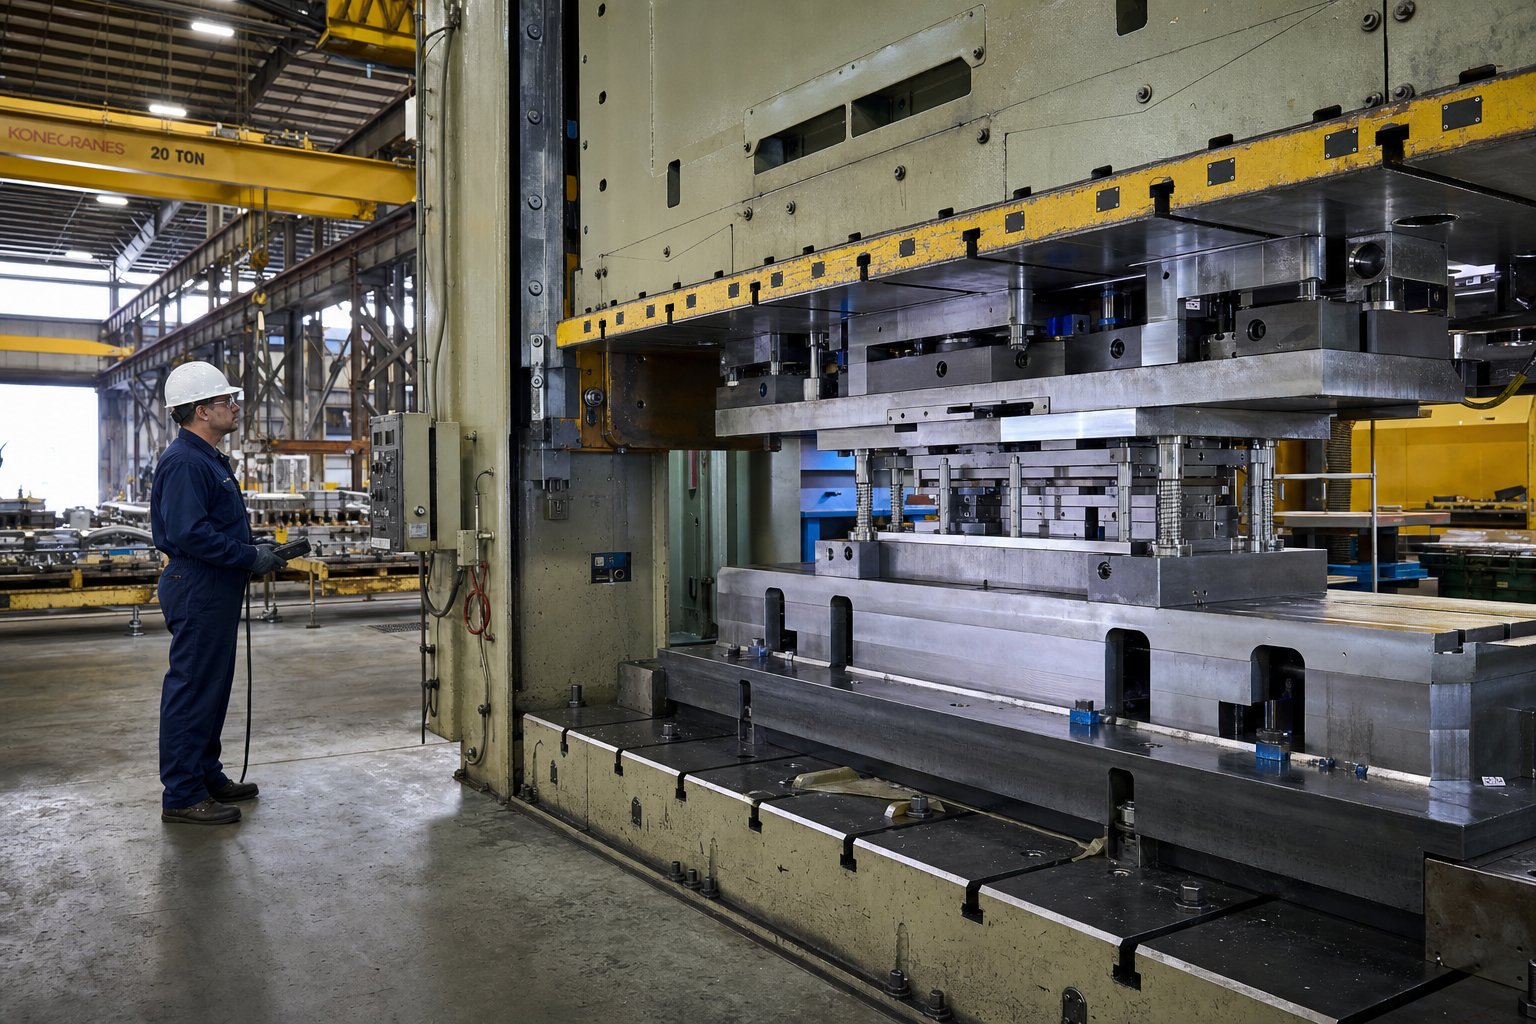
En matrice, der er blevet slebet, samlet igen og med mellemlæg, er ikke automatisk produktionsklar-. At springe validering over efter vedligeholdelse er som at genopbygge en motor og aldrig starte den, før du bolter den tilbage i bilen. Valideringstrinene for efter-vedligeholdelsestestning, der følger, er den endelige kvalitetsindgang mellem bænken i værktøjsrummet og produktionspressen. De bekræfter, at hver komponent sidder, hvor den hører hjemme, griber ind i den korrekte dybde og producerer dele, der opfylder print.
Trin-for-trin efter-vedligeholdelsesvalideringssekvens
Hvordan man verificerer matricen efter slibning og genmontering følger en streng rækkefølge. Hvert trin bygger på det før det, og spring fremad skaber blinde vinkler, der kun viser sig som defekte dele eller beskadiget værktøj, når fuld-produktionen begynder.
- Visuel inspektion af alle genmonterede komponenter.Inden matricen forlader bænken, skal du kontrollere, at hver stanse sidder helt i holderen, at alle fastgørelseselementer er tilspændt til specifikation, fjedre er installeret i de korrekte lommer uden spænding, og at der ikke er fremmedaffald tilbage i matricens hulrum. Kontroller, at alle dyvelstifter flugter, og at ingen komponenter stikker ud over deres tilsigtede overflader.
- Luk-højdebekræftelse.Verifikation af matricens lukkehøjde efter vedligeholdelse bekræfter, at matricen lukker til den korrekte dimension efter slibning og mellemlæg. Placer måleblokke eller en kalibreret højdemåler på tværs af stopklodserne, og kontroller, at aflæsningen matcher matricens dokumenterede lukkehøjde inden for 0,001 tomme (0,025 mm). Enhver afvigelse betyder, at shims blev fejlberegnet, eller at en komponent ikke var korrekt placeret.
- Sikkerheds-kontrol af rem og fastgørelse.Bekræft, at alle klemmeåbninger er tilgængelige og ubeskadigede. Kontroller, at sikkerhedsstropper eller holderbolte, der forhindrer den øverste matrice i at adskilles under transport, er på plads. Dette beskytter både matricen og opsætningsteknikeren under pressebelastning.
- Tør-cyklustest uden materiale.Fyld matricen i pressen og cirkuler den langsomt, uden strimmelmateriale, gennem flere hele strøg. Hold øje med forstyrrelser mellem slag og strippere, lyt efter kontakt, hvor ingen burde eksistere, og bekræft, at alle bevægelige komponenter bevæger sig jævnt gennem deres fulde rækkevidde. Dette trin fanger genmonteringsfejl, som visuel inspektion alene ikke kan opdage.
- Kort-prøve med første-artikelmåling.Indfør materiale og kør 10 til 20 dele ved reduceret hastighed. Træk den første komplette del og mål alle kritiske dimensioner, grathøjder, hulplaceringer og formede træk mod delens print. Sammenlign disse målinger med den sidste kendte-gode prøve fra den forrige produktionskørsel. Enhver afvigelse ud over tolerance indikerer et vedligeholdelses- eller genmonteringsproblem, der skal løses, før matricen frigives.
- Afmeld-og frigiv til produktion.Når de første artikler har bestået inspektionen, underskriver teknikeren vedligeholdelsesjournalen med valideringsdatoen, antal slag ved frigivelse og en bekræftelse på, at alle tjeklistepunkter er udfyldt. Dette skaber ansvarlighed og et klart overdragelsespunkt mellem værktøjsrummet og produktionsgulvet.
For progressive dies er to yderligere kontroller afgørende. Først skal du kontrollere strimlens progression ved at føre materiale gennem alle stationer og bekræfte, at pilothuller flugter med piloter på hver station uden forlængelse eller positionsdrift. Selv 0,005 tommer forskydning ved den første gennemboringsstation er sammensat på tværs af nedstrøms stationer. For det andet skal du inspicere den sidste strimmel, der blev produceret under forsøget, for ensartet bærerintegritet, ensartet deladskillelse og ren skrotudskillelse ved hvert afskæringspunkt. Somopsætningseksperterunderstrege, forkert pilot-frigivelsestidspunkt efter genmontering kan forårsage forlængelse af pilothuller, bøjede piloter og dårlig delplacering, problemer, der først opstår, når strimlen er skruet helt igennem værktøjet.
Denne tjekliste for klargøring af stansematrice lukker løkken ved hver vedligeholdelsescyklus. Uden det har teknikere intet bevis for, at det arbejde, de udførte, faktisk restaurerede matricen til en egnet tilstand. Med det arver produktionen et valideret værktøj frem for et håb om, at tingene gik korrekt sammen igen.
Opbygning af et vedligeholdelses-Ready Die-program
Validering fanger genmonteringsfejl. Men det bredere spørgsmål er, hvorfor nogle dødsfald kræver intensiv indgriben med få ugers mellemrum, mens andre kører pålideligt i måneder mellem tjenesterne. Svaret spores næsten altid tilbage til, hvordan matricen blev designet og bygget i første omgang.
Dysens levetid starter ikke på vedligeholdelsesbænken. Det starter på ingeniørstadiet. Matricer bygget med tilgængelighed til vedligeholdelse, hvilket betyder komponenter, der kan fjernes og måles uden fuldstændig adskillelse, reducerer den tid og den nødvendige færdighed til enhver servicebegivenhed. Holdbare værktøjsstål udvalgt til det specifikke materiale, der stemples, modstår længere kantslid og forlænger intervallerne mellem slibning. Stabil produktionsgeometri, funktioner designet til at holde tolerance på tværs af hundredtusindvis af slag uden drift, holder delene i spec uden konstant justering.
Overvej, hvad der gør en matrice nem at vedligeholde i hele dens livscyklus:
- Stempler fastholdt i hurtig-skifteholdere i stedet for tryk-boringer tillader udskiftning uden at trække hele den øvre enhed
- Standardiserede slidkomponenter på tværs af flere matricer reducerer reservedeles kompleksitet og muliggør kryds-matricebeholdningsdeling
- Tydelige stationsidentifikationsmærker og referenceflader giver teknikere øjeblikkelig orientering under nedrivning
- Tilstrækkelig afstand omkring fjedre, styrepinde og styrestifter, så målinger kan udføres uden at fjerne tilstødende komponenter
- Værktøjsstålkvaliteter matchet til produktionsmaterialets hårdhed, balancerer sejhed mod slidstyrke til den specifikke anvendelse
Producenter kan lideYICHENnærme dig fremstilling af specialfremstillede stanseforme med denne tankegang om vedligeholdelse, der er indbygget fra starten. Deres ingeniøropmærksomhed kombinerer holdbarhed og stabil produktionsydelse med praktisk adgang for de teknikere, der vil servicere matricen gennem hele dens levetid. Resultatet er et matriceprogram, der kræver mindre intensiv indgriben over værktøjets fulde livscyklus, færre nødreparationer, mere forudsigelige vedligeholdelsesvinduer og længere total levetid, før større renovering bliver nødvendig.
En vel-valideret, vel-udformet matrice, der returneres til pressen efter korrekt vedligeholdelse, er ikke bare et repareret værktøj. Det er en kendt størrelse: målt, dokumenteret og bekræftet klar. Den tillid, bygget på strukturerede procedurer snarere end antagelser, er præcis, hvad der adskiller butikker, der kontrollerer deres værktøjsomkostninger, fra butikker, der kontrolleres af dem. Din tjekliste til vedligeholdelse af stemplet er det dokument, der gør denne disciplin gentagelig, skift efter skift, stempel efter stempel.
Ofte stillede spørgsmål til vedligeholdelsestjekliste til stemplet
1. Hvor ofte skal en stempelmatrice serviceres?
Tjenestefrekvensen for stemplingsmatricen afhænger af slagantallet snarere end kalendertiden. En tre-tilgang fungerer bedst: Niveau 1 operatørtjek finder sted hver produktionskørsel, niveau 2 teknikerinspektioner finder sted for hver 10.000 til 50.000 slag, og niveau 3 fulde nedtagninger udløses for hver 100.000 til 500.000 slag. Materialehårdhed, matricekompleksitet og produktionshastighed skifter alle disse intervaller. Hårdere materialer som rustfrit stål kan halvere basislinjeintervallerne, mens simple blanking-matricer i blødt stål kan strække dem yderligere. Spor faktisk sliddata over flere cyklusser for at forfine din specifikke tidsplan.
2. Hvad forårsager for store grater på stemplede dele, og hvordan løser du det?
For store grater på udstemplede dele skyldes primært sløve skærekanter eller udstansning-til-, der har åbnet sig ud over specifikationen. Når grathøjden overstiger 10 % af materialetykkelsen, er slibningen forsinket. De korrigerende vedligeholdelsestrin omfatter måling af faktisk frigang med følemålere, slibning af både stanse- og matricesektionsskærende kanter på en overfladesliber med oversvømmende kølevæske og udskiftning af slidte matriceknapper, hvis spillerum ikke kan genoprettes gennem slibning alene. Konsekvent gratovervågning under produktionskørsler fanger denne nedbrydning tidligt, før den producerer skrot.
3. Hvornår skal du slibe en stempling i stedet for at udskifte stansen?
Beslutningen om skærpe versus udskiftning hviler på tre målbare faktorer. Spor først kumulativt materiale, der er fjernet fra stansen i løbet af dens levetid; når den samlede slibedybde nærmer sig den tekniske grænse, der er dokumenteret på matricedesignet, er udskiftning nødvendig. For det andet skal du kontrollere den resterende klippelandlængde, da stanserne kræver minimalt indgreb med strippere og matriceåbninger. For det tredje skal du holde øje med tegn på termisk skade under overfladen, såsom misfarvning eller gentagne afslag efter slibning. Hvis ingen af disse grænser nås, genskaber skærpning med lette gennemløb på 0,001 til 0,002 tomme pr. nedstrømning kanten effektivt.
4. Hvilke reservedele skal en stempelforretning have på lager?
Prioriterede reservedele rangeres efter slidhastighed ganget med leverandørens gennemløbstid. Tilpassede-profilstempler topper listen, fordi de slides hurtigst og ofte tager uger at fremstille. Lager mindst ét helt sæt pr. stor-matrice. Matriceknapper, fjedre og pilotstifter følger tæt. Fjedre skal lagerføres som komplette sæt pr. matrice med udskiftning udløst, når den frie længde falder 10 % fra den nominelle. Piloter, der er slidte 0,01 mm undermål, skal udskiftes øjeblikkeligt. Styrestiftbøsninger, stripper-indsatser og fastgørelsessæt runder inventaret ud. Minimumsmængder bør dække en fuld udskiftningscyklus plus et buffersæt baseret på din leverandørs leveringstider.
5. Hvordan kan matricedesign reducere langsigtede vedligeholdelsesomkostninger-?
Matricer, der er konstrueret med vedligeholdelse for øje, reducerer levetidsvedligeholdelsesbyrden betydeligt. Vigtige designfunktioner omfatter hurtig-udskiftning af stanseholdere, der tillader udskiftning uden fuldstændig adskillelse, standardiserede slidkomponenter, der forenkler reservedelsbeholdningen, tydelige stationsidentifikationsmærker for hurtig teknikerorientering og tilstrækkelig frigang omkring fjedre og piloter til-pladsmåling. Producenter som YICHEN (https://www.yichen-group.com/stamping-die/) inkorporerer disse principper i fremstilling af specialfremstillede stanseforme, og parrer holdbare værktøjsstål, der er matchet med produktionsmaterialer, med praktiske adgangspunkter, der gør rutinemæssig service hurtigere og mere ensartet på tværs af teknikernes færdighedsniveauer.


