


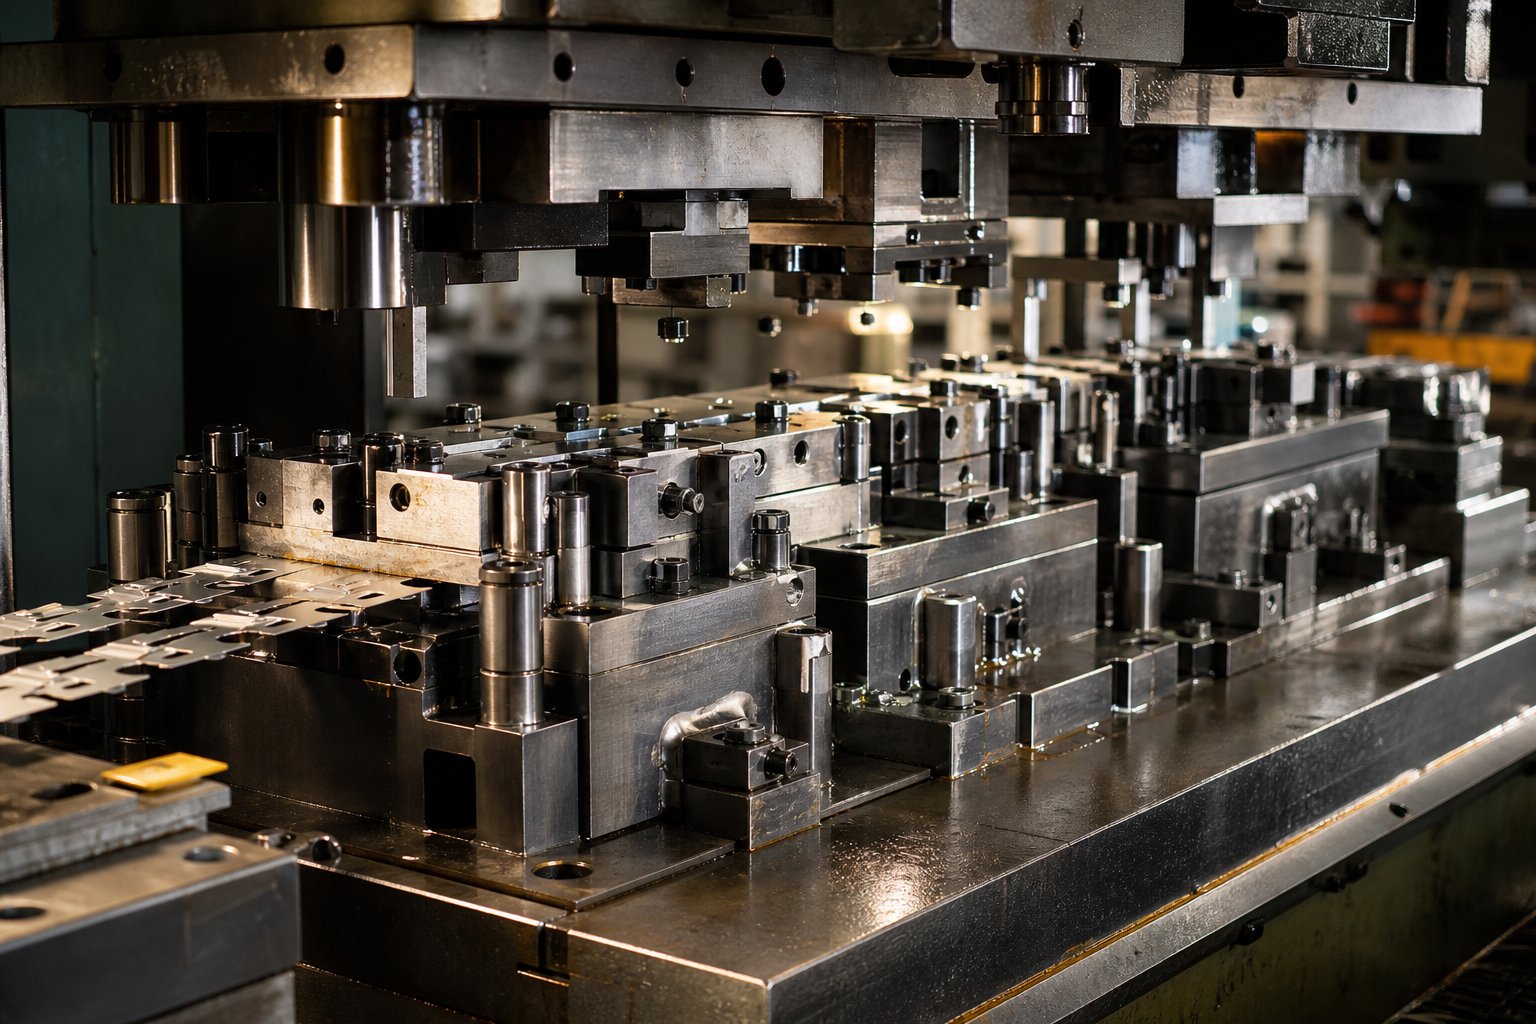
Hvad er Progressive Stamping Die Design
Såhvad er en progressiv die, præcis? En progressiv matrice er et enkelt værktøj, der indeholder flere stationer arrangeret i rækkefølge, som hver udfører en specifik formningsoperation-gennemboring, blankning, bøjning, prægning eller trimning-på en metalstrimmel, mens den bevæger sig en pitchlængde pr. trykslag. Strimlen fødes fra en spole, bevæger sig gennem stationerne, og en færdig del forlader den endelige station. Progressivt prægematricedesign er ingeniørdisciplinen fokuseret på at planlægge denne stationssekvens, strimmellayout og værktøjsgeometri, så hver operation bygger på den sidste uden at fjerne emnet fra strimlen, indtil afskæring.
Forestil dig en del, der skal udstanses seks huller, dannes to bøjninger, og en ydre profil skal trimmes. I stedet for at håndtere den del på tværs af separate maskiner, håndterer en progressiv matrice det hele i én kontinuerlig pressecyklus. Strimlen fungerer som både råmateriale og delbærer, hvilket eliminerer manuelle overførsler og holder cyklustider korte.
Definition af progressiv stempling
I sin kerne løser det progressive matricedesign et sekventeringsproblem: hvordan deler man en færdig del i diskrete formningstrin, arrangerer disse trin på tværs af stationer og holder strimlen stabil hele vejen igennem? Hver station udfører ét job-eller en lille gruppe af relaterede jobs-mens strimlen indekseres fremad. Arbejdsemnet forbliver forbundet med bæreren, indtil den allersidste station adskiller det. Denne tilgang tillader progressiv formstempling for at producere komplekse geometrier ved hastigheder, som enkelt{4}}operationsværktøj simpelthen ikke kan matche.
Hvordan Progressive Dies adskiller sig fra Compound og Transfer Dies
Ingeniører vejer ofte tre matricetyper, når de planlægger et stemplingsprogram. Forskellene kommer ned til, hvordan emnet bevæger sig gennem processen, og hvilket kompleksitetsniveau hver metode understøtter.
| Kriterier | Progressive Die | Sammensatte dør | Transfer Die |
|---|---|---|---|
| Operationer pr. slag | En operation pr. station, flere stationer pr. slag | Flere operationer i et enkelt slag på én station | En operation pr. station, del overført mekanisk |
| Del kompleksitet | Moderat til høj (piercing, bøjning, formning, tegning) | Lav til moderat (flade dele, enkelt-planskæringer) | Høj (dybe tegninger, store former, komplekse 3D-former) |
| Produktionshastighed | Høj-kontinuerlig spolefremføring, minimal håndtering | Moderat-enkeltslag men langsommere udkast på større dele | Moderat-mekanisk overførsel tilføjer cyklustid |
| Typisk volumen egnethed | Middel til meget høj volumen | Lav til medium volumen | Middel til høj lydstyrke |
Sammensat stansning udfører alle skæreoperationer samtidigt i et tryk, hvilket gør det effektivt til enklere flade dele som skiver eller elektriske lamineringer. Overførselsmatricer adskiller på den anden side emnet fra strimlen tidligt og flytter det mellem uafhængige stationer ved hjælp af mekaniske fingre-en bedre pasform, når dyb trækning eller stor delstørrelse gør strimlens transport upraktisk.
Hvorfor progressivt formdesign er vigtigt for høj-produktion
De økonomiske argumenter for progressiv matriceværktøj er ligetil: du bytter højere værktøjsomkostninger på forhånd for dramatisk lavere pr-del-omkostninger i stor skala. Fordi flere operationer foregår inden for et enkelt matricesæt, eliminerer du håndtering af dele mellem maskiner, reducerer arbejdskraft og minimerer arbejde-i-procesbeholdning. Repeterbarheden forbliver stram, da hver del følger den identiske stationssekvens under kontrollerede presseforhold.
For produktionsingeniører, der målretter årlige mængder i hundredtusindvis eller millioner, repræsenterer progressiv stansning ofte den laveste samlede omkostningssti-især når delens design er stabilt, og sekundære operationer kan manipuleres helt ud af processen.
Denne omkostningsfordel opstår dog først, når delens geometri faktisk passer til processen. Ikke enhver form kan køre en stribe gennem ti stationer uden at miste stabiliteten,-og det er denne evaluering, hvor de fleste designprojekter enten tager fart eller går i stå.
Del Geometri Analyse og DFM Feasibility
Hverstempling die design projektstarter med et delprint-og geometrien på det print fortæller dig, om en progressiv tilgang vil flyve eller mislykkes. Ingeniører ser ikke kun på formen og gætter. De anvender et systematisk sæt af Design for Manufacturability-kriterier for at bestemme, om delen kan forblive på en strimmel, dannes korrekt på tværs af stationer og holde tolerancer uden at kræve dyrt sekundært arbejde.
Evaluering af delgeometri for progressiv matrice-egnethed
Når du først vurderer et tryk for progressiv matricens egnethed, stiller du en håndfuld kritiske spørgsmål. Kan delen forblive fastgjort til en bærestrimmel gennem alle formningsstadier uden at miste stabiliteten? Er der nok materiale mellem funktionerne til at opretholde den strukturelle integritet i matricesektionerne? Kræver tolerancerne noget ud over, hvad-operationer kan opnå?
Specifikke DFM-kriterier styrer denne evaluering. Huldiametre skal være mindst én gange materialets tykkelse, og huller skal sidde mindst to gange materialets tykkelse fra en hvilken som helst kant eller form for at forhindre forvrængning. Indvendige bøjningsradier skal være lig med eller overstige materialetykkelsen for at undgå revner. Symmetri betyder noget, fordi afbalancerede dele sporer mere forudsigeligt gennem båndet. Tegn dybde-til-diameterforhold bestemmer, om en form kan forekomme på en enkelt station eller skal iscenesættes. Og kornretningsorientering i forhold til bøjningsakser påvirker direkte brudrisiko-bøjninger vinkelret på rulleretningen fungerer bedst.
Hvordan funktionskompleksitet driver stationsantallet
Det er her design af metalstempling bliver interessant. Hvert særpræg fra din side-hvert hul, bøjning, form, indhak eller afskæring-kræver potentielt sin egen station. Men det er ikke et enkelt-til-forhold.
Tætte-nærhedshuller kan for eksempel ikke altid udstanses i den samme station. Hvis to huller sidder for tæt på hinanden, vil stansning af begge dele samtidigt svække matricesektionen mellem dem og risikere at trække snegle eller stanse udbøjning. At adskille dem på tværs af to stationer løser det strukturelle problem. På samme måde kræver en bøjning, der støder op til et gennemboret hul, sekventeringspleje: du gennemborer først og bøjer derefter i en senere station, fordi bøjning nær et nyslået hul forvrænger hullets geometri.
Til komplekse dele designer erfarne ingeniører ofte i en eller toblinde stationer-tomme positioner reserveret til fremtidige ændringer, hvis delen ikke stemples dimensionelt korrekt under prøven. Dette er en praktisk sikring, der undgår dyr efterbearbejdning af en færdig stanseform.
Gennemførlighed røde flag og designændringer
Ikke alle dele hører hjemme i en progressiv stempling. Visse geometrikarakteristika signalerer problemer tidligt, og at fange dem, før du forpligter dig til et design, sparer betydelig tid og omkostninger. Hold øje med disse almindelige røde flag:
- Dybe træk, der overskrider grænserne for materialeformbarhed,-når forhold mellem trækdybde-til-diameter går forbi, hvad enkelt- eller trinvise stationer kan opnå, bliver en overføringsmatrice ofte det mere stabile valg
- Ekstremt snævre tolerancer, der overstiger-matricekapaciteten, hvilket tvinger sekundære slibe-, bearbejdnings- eller inspektionsoperationer, der ophæver hastighedsfordelen
- Asymmetriske funktioner skaber ubalancerede laterale kræfter på strimlen, hvilket fører til strimmelvandring og progressiv fejlregistrering på tværs af stationer
- Tykke materialer, der begrænser stationstætheden-tyngre gauge-materiale kræver større stempel-til-afstande, større matricesektioner og mere tonnage, hvilket fysisk spreder stationerne fra hinanden og øger matricens længde
- Stor delstørrelse i forhold til strimmelbredden, hvilket gør holderen ustabil gennem flere formningsstadier
Når du opdager disse problemer, er det rigtige skridt ikke altid at opgive det progressive koncept. Ofte vil det at anbefale deledesignændringer-tilføje et aflastningshak, slække på en ikke-kritisk tolerance, justere en funktionsplacering med en halv millimeter-forvandler en kantlinjedel til en, der er fuldt progressiv-matricevenlig. De bedste stemplingsprogrammer behandler DFM som en samarbejdssløjfe mellem komponentdesigner og matriceingeniør snarere end en envejs overdragelse.
Bekræftelse af gennemførlighed er naturligvis kun den første milepæl. Den virkelige ingeniørudfordring begynder, når du oversætter den geometri til et strimmellayout-, der bestemmer præcist, hvordan materialet flyder, hvor hver operation lander, og hvordan stationerne rækker sammen til en komplet del uden at forvrænge det, der kom før.
Strip Layout Udvikling og Station Sequencing
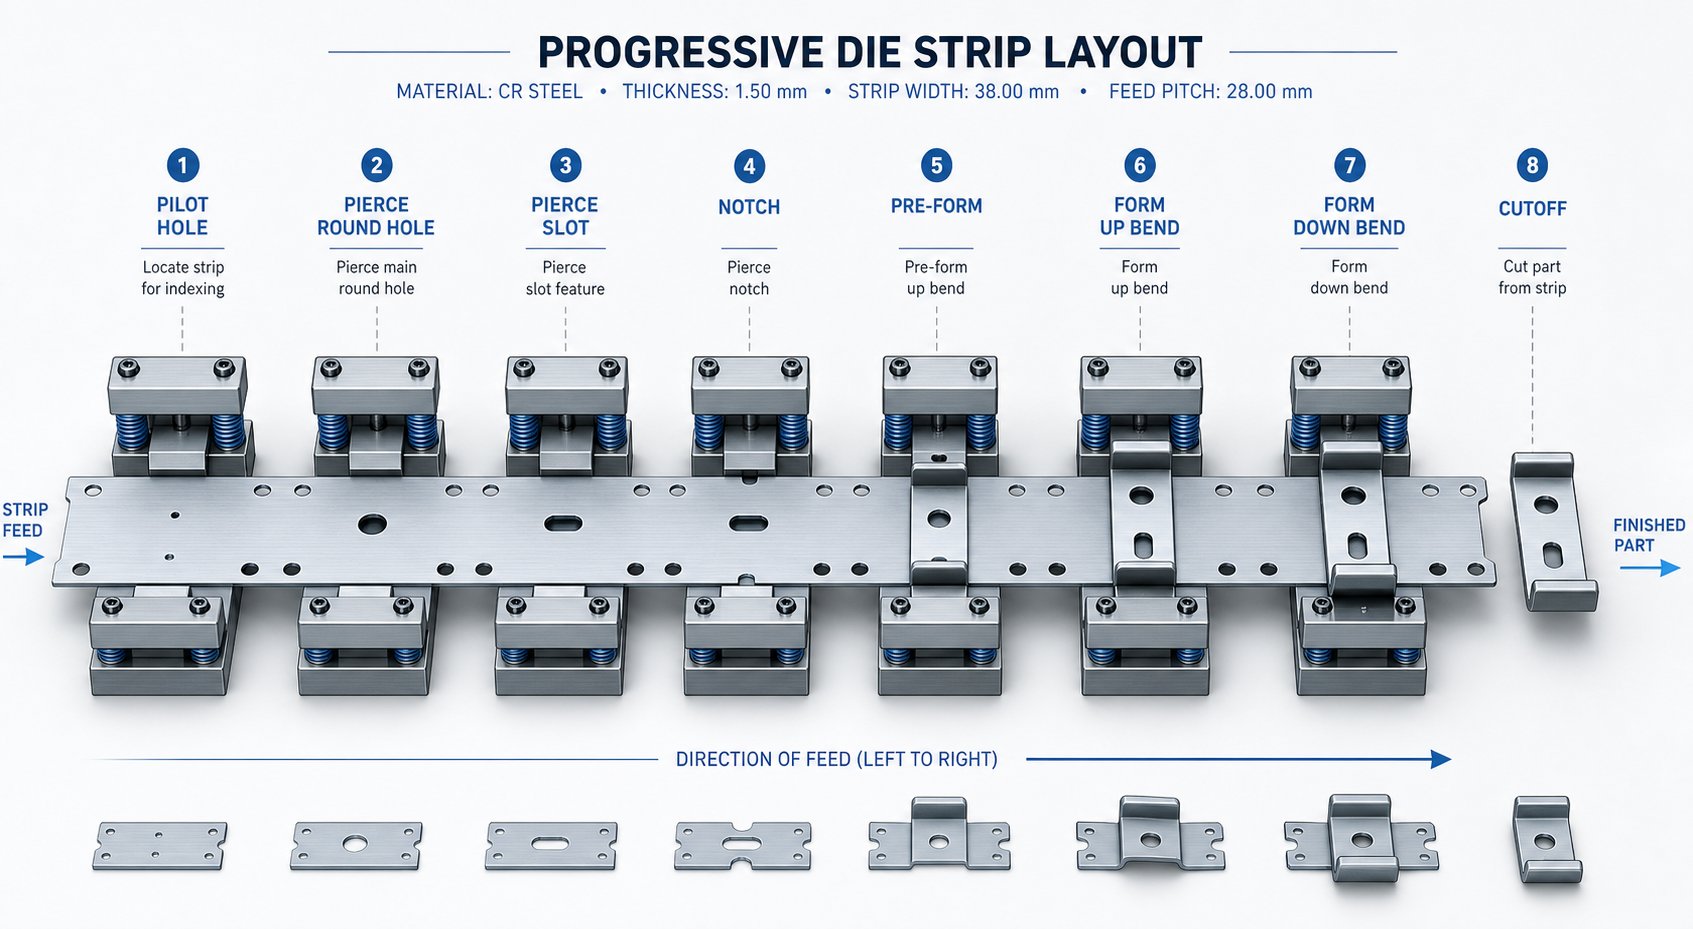
Strimmellayoutet er, hvor en progressiv stanseproces enten kommer sammen eller falder fra hinanden. Det er masterplanen, der definerer, hvordan råt spolemateriale forvandles til færdige dele-station for station, slag for slag. Enhver beslutning om matricestørrelse, trykvalg, materialeomkostninger og dimensionsnøjagtighed flyder direkte fra dette enkelt dokument. Få det rigtigt, og du har et stabilt-produktionssystem med høj hastighed. Går det galt, vil du jage problemer gennem hver downstream-fase af bygningen.
Strip Layout Fundamentals og materialeudnyttelse
Tre tal definerer et strimmellayout på det mest grundlæggende niveau: strimmelbredde, pitch (afstanden, strimlen bevæger sig frem pr. slag) og materialeudnyttelsesprocent. Ingeniører bestemmer strimmelbredden ved at tilføje delens maksimale dimension på tværs af fremføringsretningen, plus bæremateriale på den ene eller begge sider, plus minimum brobredder mellem delens kant og strimmelkanten. ENfælles regelindstiller minimumsbrotykkelsen til 1,25 til 1,5 gange materialetykkelsen-tynd nok til at bevare materialet, tyk nok til at forhindre skrot i at vride og sætte sig fast i matricen.
Pitch beregnes på samme måde: dellængde i fremføringsretningen plus broen mellem på hinanden følgende dele. Målet for vel-designet progressivt matriceværktøj er materialeudnyttelse over 75 %, hvilket betyder, at mindre end en fjerdedel af spolen bliver til skrot. At nå dette mål betyder ofte, at man evaluerer vinkelindlejring, layouter med flere-rækker eller at vende delens orientering på strimlen for at lukke mellemrum mellem blankede profiler.
Kornretning tilføjer endnu en begrænsning. Metalbånd har en rulleretning, og bøjninger orienteret parallelt med kornet er mere tilbøjelige til at revne. Hvor det er muligt, orienterer layoutet kritiske bøjningsakser vinkelret på kornretningen. Når en del har bøjninger i flere retninger, prioriterer du den mest alvorlige bøjning eller den snævreste radius for gunstig kornjustering.
Stationssekvenseringslogik og operationsrækkefølge
Hvorfor betyder rækkefølgen af operationer så meget? Fordi dannelse af metal i den forkerte rækkefølge forvrænger funktioner, der blev gennemført på tidligere stationer. Forestil dig at slå et præcisionshul og derefter bøje flangen lige ved siden af den-bøjningen strækker materialet og trækker det hul ud af runden. Sekvensér operationerne korrekt (gennembor først, bøj derefter nedstrøms), og du undgår fuldstændig forvrængning.
En typisk stationssekvens for en multi-funktionsdel i progressive dies følger denne logik:
- Pilothuller og medbringerhak-etablerer registrering og strimmelsporing fra det første slag
- Indvendig piercing-slår alle huller og slidser, mens strimlen stadig er flad, før dannelsen forvrænger omgivende materiale
- Lance- og formoperationer-delvise snit, der skaber faner eller lameller, efterfulgt af indledende bøjninger
- Tegneoperationer-dybere former, der trækker materiale, iscenesat på tværs af flere stationer, hvis dybden kræver det
- Sidste trimning og afskæring-adskiller den færdige del fra bæreren som den allersidste operation
Cutoff er altid sidst, fordi bærestrimlen fysisk skal holde delen gennem hver foregående station. Pilothuller kommer først, fordi hver efterfølgende station er afhængig af piloter til at registrere strimlen nøjagtigt. Dette er ikke vilkårligt-det er den tekniske logik, der holder positionelle tolerancer stramme på tværs af hvad der kan være otte, ti eller endda tyve stationer med sceneværktøj.
Afbalancere kræfter på tværs af striben
Her er en faktor, som mange ingeniører overser under layoutudvikling: kraftbalance. Hvert gennemborende stempel, hver formningsstation og hver stanseoperation genererer kraft på et bestemt sted på tværs af strimlens bredde. Hvis disse kræfter koncentrerer sig på den ene side, forårsager pressglidespidserne sideværts-og forårsager ujævnt slid, stempelforskydning og accelereret nedbrydning af matricen.
MetalForming Magazinebeskriver dette som "vippemoment"-problemet: du beregner hver stations kraft og gange den med dens afstand fra pressens midterlinje. Summen af disse øjeblikke bør nærme sig nul. Når den ikke gør det, kan formdesigneren flytte strimmellayoutet fra-centret i forhold til pressesliden eller anvende forskydningsvinkler for at vælge stansninger for at forskyde kraftspidserne og reducere ubalance.
Asymmetriske dele gør dette særligt udfordrende. En del med funktioner samlet på den ene side skaber naturligvis ubalancerede skærekræfter. Løsningerne omfatter at køre to dele spejlet på tværs af strimlens midterlinje (et omvendt layout med dobbelt-rækker), tilføjelse af dummy-stationer med udligningsslag på den lette side eller strategisk sekventering af tunge-snitoperationer modsat hinanden. Målet er altid det samme: Hold sidekræfterne afbalanceret, så båndet sporer lige, og matricen løber uden for tidligt slid.
Med strimmellayoutet låste-stationer sekvenseret, materialeudnyttelse optimeret, kræfter afbalanceret-er den næste kritiske variabel, hvordan matricen interagerer med selve materialet. Forskellige legeringer kræver fundamentalt forskellige frigange, tryk og kompensationsstrategier, der omformer værktøjet indefra og ud.
Matricefrihed og materiale-specifikke designjusteringer
Et perfekt sekventeret strimmellayout betyder intet, hvis åbningen-til-stansen er forkert for det materiale, du skærer. Frirummet-mellem stansens skærekant og matriceknappens skærende kant, udtrykt som en procentdel af papirtykkelsen pr. side-styrer kantkvalitet, værktøjslevetid, og selv om snegle forbliver i matricen eller vakuum-klæber tilbage til det tilbagetrækkende stempel. Alligevel er clearance ikke et enkelt universelt tal. Det skifter betydeligt baseret på legeringen, der sidder på matriceoverfladen.
Valg af dyserydning og dets indvirkning på kantkvaliteten
Når et slag trænger ind i materiale, skærer det ikke rent som en kniv. Det initierer et brud fra både stansekanten og matricekanten. Korrekt frigang sikrer, at disse brudlinjer mødes på midten, hvilket giver en delkant med et rent forskydningsbånd og minimal grat. For stramt, og du får sekundær klipning-et dobbelt-udseende-sammen med dramatisk højere stansekræfter og accelereret værktøjsslid. For løs, og der dannes overdreven væltning og grater på delens kant, plus at sneglen kan vippe og trække op igen med stansen.
Den generelle industriregel starter ved ca. 10 % af materialetykkelsen pr. side, men forskning viser, at en stigning til 11-20 % for visse materialer forlænger værktøjets levetid betydeligt uden at forringe kantkvaliteten. Det rigtige svar afhænger af materialetype og hårdhed. Her er, hvad erfarne ingeniører til stempling af metal typisk specificerer:
| Emnemateriale | Frigang pr. side (blød/udglødet) | Afstand pr. side (hårdt/arbejde-hærdet) |
|---|---|---|
| Aluminium | 10% | 20% |
| Messing/Kobber | 6% | 15% |
| Blødt stål (lav-kulstof) | 10% | 12% |
| Rustfrit stål | 15% | 20% |
| Høj-stål (HSLA/AHSS) | 18% | 20%+ |
Læg mærke til rækkevidden. Aluminiums progressive stemplingsapplikationer kan slippe af sted med snævrere afstande i det bløde temperament, fordi aluminium brækker rent under lavere forskydningsspænding. Progressiv stempling af messing og progressiv stempling af kobberdele bruger de mindste afstande af ethvert almindeligt materiale -så lave som 6 % pr. side under udglødede forhold-fordi kobberlegeringer forskydes med minimal brududbredelse og giver fremragende kantfinish. Progressive stempling af kulstofstål sidder i mellemgrunden, mens rustfrit og høj-styrkekvaliteter skubber mod den brede ende af spektret for at styre deres højere skæremodstand.
En overset konsekvens af valg af frigang: fastholdelse af snegle. Snævrere spillerum skaber en slug, der passer tæt ind i matriceknappen, som faktisk hjælper med at holde den på plads. Åbn frirummet, og snegle sidder løsere i lommen, hvilket øger risikoen for, at de rider op på slagfladen igen. Designere modvirker dette med sneglefastholdelsesfunktioner-vinklet relief i formknappernes vægge eller vakuumkanaler under skæreoverfladen.
Design til rustfrit stål og højstyrkelegeringer-
Progressiv stempling i rustfrit stål præsenterer et særskilt sæt af tekniske udfordringer, der bølger gennem alle aspekter af matricen. Materialearbejdet-hærder hurtigt under formning, hvilket betyder, at hvert efterfølgende slag øger styrken af zonen omkring det deformerede område en smule. Stempelkræfterne er 40-60 % højere end blødt stål med tilsvarende-tykkelse. Værktøjsslitage accelererer-især ved gennemborende stanser, der gentagne gange kommer i kontakt med den hærdede kantzone.
Designmæssige modforanstaltninger til progressiv metalstempling i rustfri og AHSS-kvaliteter omfatter:
- Øget dysefrigang (15-20%+ pr. side) for at reducere skærekraften og forsinke galning
- Kraftigere afstrygerfjedertryk for at sikre positiv strimmelkontrol mod den øgede afstrygningskraft fra arbejds-hærdet materiale, der griber om stansen
- Hårdmetal eller PM værktøjsstålskær til stanser og matriceknapper i høj-slidstationer, der erstatter konventionel D2, hvor produktionsvolumen retfærdiggør omkostningerne
- Overfladebelægninger (TiN, TiCN eller AlCrN) på stempler for at reducere klæbemiddelslitage og gnidning i rustfri applikationer
- Reduceret stationstæthed-afstand stationer længere fra hinanden for at rumme større matricesektioner og tungere støtteplader, der er nødvendige for at modstå højere skærekræfter
Nettoeffekten? En progressiv matrice designet til 304 rustfrit stål vil være fysisk større, kræve mere tonnage og kræve hyppigere vedligeholdelse end en, der er bygget til den samme delgeometri i blødt stål. Det er ikke mindre justeringer-de omformer i grunden terningen.
Springback-kompensationsstrategier efter materiale
Hvert metal bøjes lidt længere, end hvor det bliver. Når stansen trækkes tilbage, springer emnet tilbage mod sin oprindelige flade tilstand med en mængde, der bestemmes af forholdet mellem flydespænding og elasticitetsmodul. Materialer med høj-styrke springer mere tilbage, fordi de har højere flydespænding i forhold til deres stivhed. Aluminium fjeder mindre tilbage i absolutte tal, men er vanskeligere, fordi dets lavere modul betyder, at den elastiske genvindingsprocent kan være uforudsigelig på tværs af legeringstemperamenter.
Ingeniører kompenserer ved hjælp af tre primære strategier:
- Overbøjning-design af stansegeometrien til at bøje forbi målvinklen, så delen slapper af tilbage til nominel. En del, der kræver en 90--graders bøjning i højstyrkestål, kan have brug for en stansning til 87 eller 85 grader, afhængigt af legeringens målte tilbagespring.
- Bundning (prægning af bøjningszonen)-påføring af nok tonnage til plastisk at deformere materialet gennem dets fulde tykkelse ved bøjningsspidsen, hvilket eliminerer det elastiske genopretningslag. Dette fungerer godt til kulstofstål progressiv stempling, men kræver betydeligt mere pressekraft.
- Trinbøjning på tværs af flere stationer-ved at tage et 90--bøjning i to eller tre trin, hvor hvert trin er let overbøjet. Dette fordeler dannelsesbelastningen og giver mere forudsigelige resultater i materialer med høj hærdningshastighed.
For blødt stål og messing giver empiriske kompensationsregler, der er akkumuleret over årtiers erfaring fra butiks-gulve, generelt nøjagtige resultater. Du overbøjer 1-3 grader, og du er tæt på. Men for rustfrit stål, AHSS-kvaliteter og høj-aluminiumslegeringer går disse regler i stykker. Springback bliver ikke-lineær og følsom over for materialepartivariationer. Det er her, formningssimuleringssoftware tjener sine-FEA-baserede modeller, der forudsiger tilbagespring baseret på faktiske stress-strain-kurver snarere end håndbogstilnærmelser.
Den praktiske takeaway: materialevalg ændrer ikke kun, hvilken legering du bestiller fra servicecentret. Den omformer spillerum, pressetonnage, værktøjsmaterialer, bøjningskompensation og vedligeholdelsesintervaller gennem hele matricen. Og den materielle påvirkning strækker sig ud over skære- og formskærene-det påvirker direkte, hvordan strimlen bæres, styres og registreres fra station til station.
Carrier Design og Pilot Placement Strategi
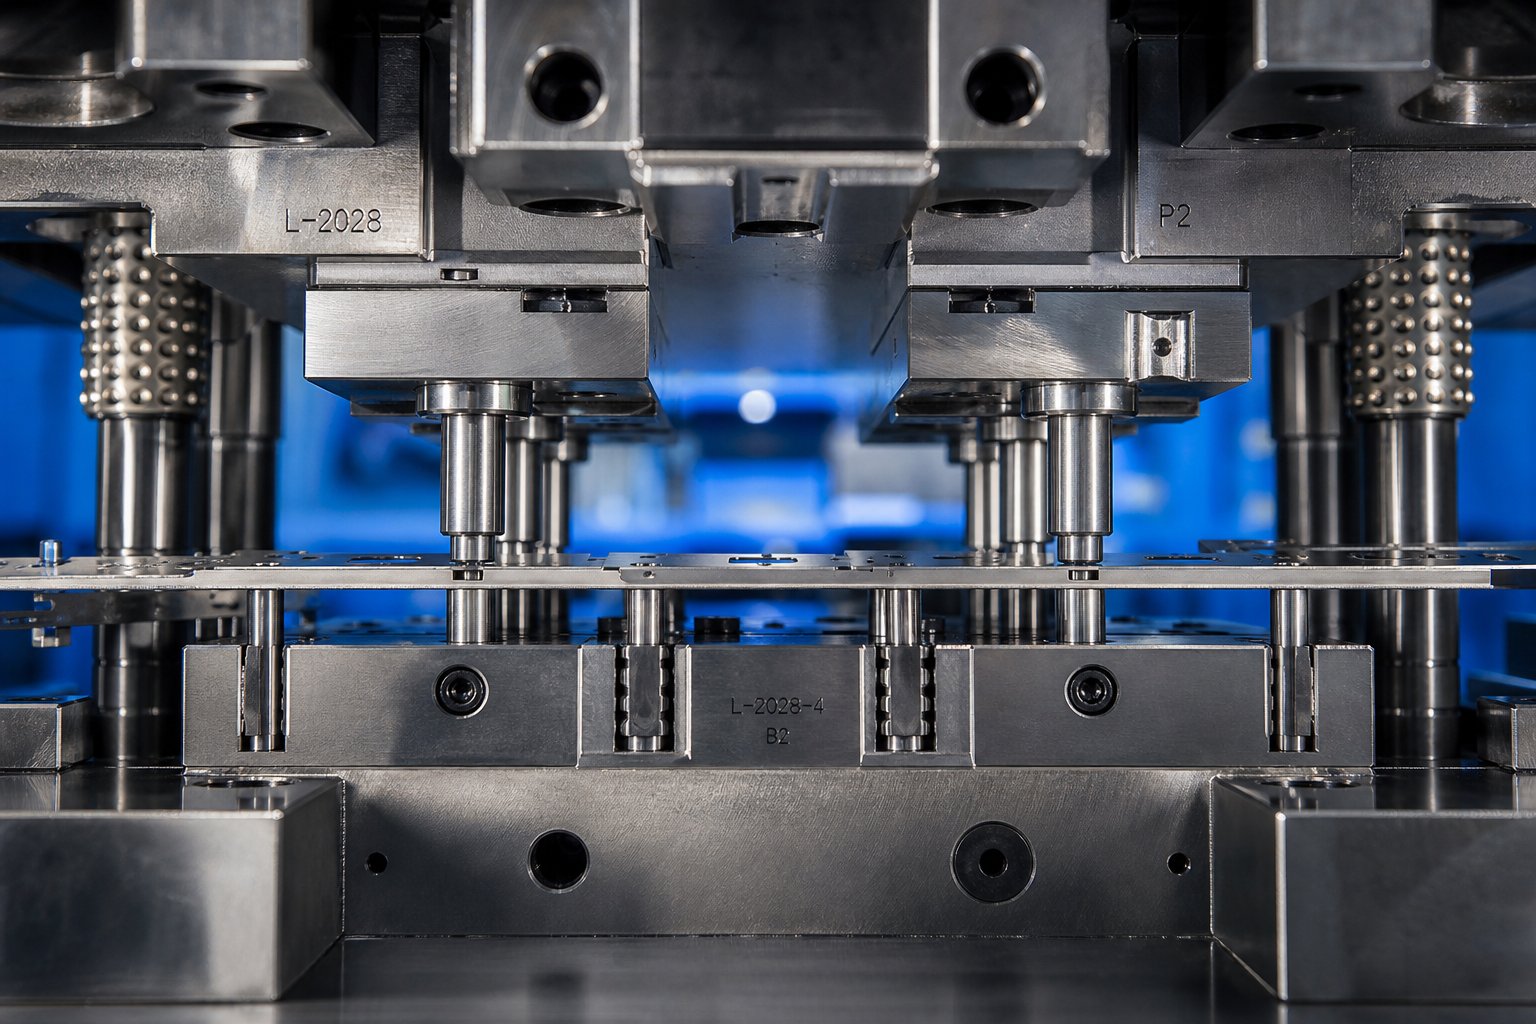
Stripholdere og pilotstifter får sjældent den opmærksomhed, de fortjener i progressive matricediskussioner,-men disse to elementer bestemmer, om et stansematricesæt producerer dele inden for tolerance eller genererer skrot af æsker. Bæreren holder delen gennem hvert formningstrin. Piloterne placerer den med mikron-nøjagtighed ved hver station. Tilsammen danner de den usynlige infrastruktur, der får progressive stansematricer til at fungere som præcisionsinstrumenter frem for stump kraftværktøjer.
Strip Carrier-typer og udvælgelseskriterier
Bæreren er den del af strimmelmaterialet, der forbinder hver fremkaldende del med spolen, når den bevæger sig gennem matricen. Det er opofrende-kasseret som skrot efter cutoff-men dets design styrer båndstabilitet, materialeudnyttelse og formningsfrihed på hver station. Tre primære konfigurationer dækker størstedelen af progressive stemplingsværktøjsapplikationer:
A centerholderløber en bane af materiale ned langs midten af strimlen, med deltræk dannet på begge sider. ENenkelt-sidebærerfastgør delen til materialet på den ene kant af strimlen, og efterlader de tre andre sider tilgængelige for skæring og formning. ENdobbelt (dobbelt-side) transportørfastholder materiale på begge strimmelkanter, ophænger delen mellem dem.
Hver type passer til forskellige delegeometrier og proceskrav. Valget afhænger af, hvordan delen ser ud, hvor meget formgivning den kræver, og hvordan kræfterne fordeler sig over båndbredden.
| Kriterier | Center Carrier | Enkelt-sideholder | Dobbelt (dobbelt-}side) bærer |
|---|---|---|---|
| Materialeudnyttelse | Moderat-centerweb tilføjer bredde | Højt-minimalt skrot på åben side | Nederste-materiale reserveret på begge kanter |
| Strip stabilitet | God til symmetriske dele | Lavere-ubalanceret fastgørelse skaber sideværts træk | Fremragende-afbalanceret støtte modstår drejninger og vridninger |
| Velegnet til asymmetriske dele | Begrænset-fungerer bedst med spejlvendt eller symmetrisk geometri | God-del hænger frit fra den ene side | Fremragende-afbalanceret greb kompenserer for asymmetriske kræfter |
| Typiske anvendelser | Symmetriske flade dele, elektriske kontakter, enkle beslag | Små stik, terminaler, dele med formning på tre sider | Store dele, dybe-trukne skaller, tunge former, brede emner |
Hvordan vælger du? Start med delens geometri og afskæringskrav. Symmetriske dele med moderat formning parrer ofte naturligt med centerbærere-nettet giver afbalanceret støtte og forenkler båndsporing. Men når en del kræver dyb formning eller tegning, enstræk webbærerkonfiguration bliver nødvendig for at tillade metal at flyde frit uden at forstyrre stigningsafstanden mellem på hinanden følgende dele. Dobbelte bærere udmærker sig her, fordi de forankrer begge sider af strimlen, hvilket forhindrer den voldsomme bevægelse og drejning, som den tunge en-sidede formning ellers ville medføre.
Enkelte-sidebærere maksimerer materialeadgang, men kommer med en afvejning: Den asymmetriske fastgørelse genererer ulige afisoleringskræfter, der kan trække strimlen sidelæns. I en stanseform af plademetal, der kører med 200+ slag i minuttet, kan selv små laterale afdrifter hurtigt dannes. Ingeniører, der bruger enkelt-sidebærere, tilføjer typisk sekundære styreskinner eller stabiliserende funktioner for at modvirke denne tendens.
Bærestyrken betyder også noget. Nettet skal modstå fremføringskraft på tværs af alle stationer uden at bukke eller rive -omtrent 10 % af den samlede strimmelvægt ganget med antallet af forløb, ifølge myndighederne for stanseformdesign. Der findes ingen universel formel for bærerdimensionering, så erfarne designere stoler på materialetype, tykkelse og hårdheden af formningsoperationer for at indstille banebredde og geometri.
Pilotstiftplaceringsstrategi for stationsnøjagtighed
Piloter er slibestålstifter monteret i den øvre matrice, som går ned i for-udstansede huller i strimlen, før andet værktøj går i indgreb med materialet. Deres opgave er enkel, men kritisk: Tving strimlen til den nøjagtige X-Y-position, før stansning eller formning begynder. Uden dem ville feed-unøjagtighed akkumuleres fra station til station, indtil positionsfejl oversteg deltolerancerne.
Tænk på det på denne måde,-fremføreren giver en grov positionering og fremfører strimlen til en omtrentlig placering. Piloterne udfører derefter finkorrektion, idet de fysisk skubber strimlen til dens sande teoretiske position med hvert tryk. Denne "grov-og derefter-fin" cyklus nulstiller positionsfejl på hver station, hvilket er, hvordan progressive stemplingsmatricer opretholder tolerancer på +/-0,05 mm eller bedre over ti eller flere sekventielle operationer.
Effektiv pilotplacering følger flere tekniske regler:
- Frekvens:Placer piloter i hver station for maksimal nøjagtighed. På længere matricer, hvor omkostningerne er et problem, er hver anden station acceptabel til ikke-kritiske mellemoperationer-men alle formnings- og sluttrimningsstationer har brug for dedikerede piloter.
- Mellemrum:Placer pilotstifter så langt fra hinanden på tværs af strimlens bredde, som geometrien tillader. Større mellemrum giver større vinkelkontrol, hvilket forhindrer båndrotation (giring), som lukkede-piloter ikke kan registrere eller korrigere.
- Opstrøms for formning:Piloter skal gå i indgreb med strimlen, før formningsværktøjer kommer i kontakt med materialet. Formningsoperationer kan forvrænge pilothuller, hvis de forekommer for tæt, så lokaliser kritiske piloter opstrøms (i føderetningen) af kraftige bøjninger, træk eller prægninger, der kan deformere registreringshullerne.
- Engagement sekvens:Pilotspidsen går først ind i strimlen efterfulgt af lokaliseringsdiameteren.Fremføringsruller skal frigøre strimlen, før pilotens lokaliseringsdiameter går i indgreb-ellers bekæmper feederen piloten, bøjer stiften, forlænger hullet og forringer nøjagtigheden over tid.
Pilotstørrelsen er lige så vigtig. Afstand mellem pilotens diameter og pilothullet løber typisk 0,0005 til 0,001 tommer, afhængigt af materialetykkelse og strimmelstivhed. Snævrere frigang forbedrer positionsnøjagtigheden, men øger risikoen for binding, hvis strimlen ikke er helt flad. Tykkere materialer tåler strammere pilotpasninger, fordi strimlen modstår deformation; tyndere folier har brug for lidt mere frigang for at undgå fordybninger omkring pilothullet under indgreb.
Håndtering af tolerancestak-op på tværs af stationer
Her er den grundlæggende udfordring ved ethvert stansesæt med flere stationer: hver operation introducerer potentialet for små positionsafvigelser. Et gennemboret hul i station 3 kan sidde 0,02 mm fra nominelt. Et bøjning i station 7 tilføjer yderligere 0,01 mm forskydning. Ved station 12 kunne disse fejl stables-medmindre terningens registreringssystem aktivt bryder kæden.
Piloter opnår dette ved at nulstille strimlen til absolut position ved hvert indgrebspunkt. Den kumulative fejl fra fremførings-rullemekanisk spil, termisk udvidelse af strimlen og elastisk tilbagespring efter formning nulstilles, hver gang pilotstiften sætter sig. Dette er grunden til, at progressive dyser kan holde funktion-til-at have tolerancer på +/-0,05 til +/-0,10 mm selv på tværs af dele, der kræver femten eller flere stationer - fejlen får aldrig chancen for at sammensætte ud over et enkelt pitch-trin.
Flere faktorer bestemmer, hvor stramme disse opnåelige tolerancer rent faktisk bliver:
- Pilot-til-hulafstand:Hver tusinde af en tomme spillerum mellem pilot og hul repræsenterer potentiel strimmelforskydning. En frigang på 0,001 tommer betyder, at strimlen kan sidde hvor som helst inden for en zone med en diameter på 0,001 tommer på den pågældende station. Funktioner dannet på den station arver denne usikkerhed.
- Afstand fra pilot til funktion:Jo længere et dannet træk sidder fra den nærmeste pilot, jo mere vinkelfejl forstærker positionsafvigelsen. En funktion 50 mm fra piloten med en 0,01-graders striprotationsfejl forskyder cirka 0,009 mm - lille, men meningsfuld, når tolerancerne er snævre.
- Strimlens tykkelse og stivhed:Tykkere strimler modstår afbøjning mellem pilotpunkter og bevarer ligehed over matricens bredde. Tyndt foliemateriale kan bøje eller kruse mellem understøtninger, hvilket gør det muligt for midterste-spændvidde at flytte sig i forhold til de styrede kanter.
- Termiske effekter ved hastighed:Høj-progressiv stansning genererer friktionsvarme, der udvider båndet trinvist mellem stationerne. På lange matricer, der kører med 400+ slag i minuttet, tilføjer termisk vækst på endda et par mikrometer pr. pitch målbar positionsdrift-, noget pilotkorrektion håndterer automatisk, men som designere skal tage højde for i dimensionering af pilothuller.
Den praktiske designretningslinje: Hvis to funktioner på samme del skal holde et tæt positionelt forhold, skal du danne dem i den samme station eller i tilstødende stationer, der deler det samme pilotpar. Spredning af snævert tolerancer funktioner på tværs af fjerne stationer multiplicerer de variabler, der kan introducere fejl-selv med piloter, der korrigerer ved hvert trin.
Carrier-design og pilotstrategi danner tilsammen rygraden i stripkontrol. Men når først disse stempelkomponenter er defineret, dukker et andet spørgsmål op: har pressen nok kapacitet til at drive alle disse stationer samtidigt? At beregne det samlede kraftbehov på tværs af en fuldt lastet progressiv matrice-og matche den med det rigtige tryk-er den næste tekniske hindring, der adskiller et byggebart koncept fra et produktionsklar-værktøj.
Tonnageberegninger og tryk på Valg
Du kan have et fejlfrit strimmellayout, perfekte afstande og ideel pilotplacering,-men hvis den progressive stemplingspresse ikke kan levere nok kraft til at drive alle disse stationer samtidigt, betyder det ikke noget. Tonnageberegning er det sted, hvor matricedesignet møder den fysiske virkelighed, og at undervurdere det er en af de hurtigste veje til pressestop, ødelagte slag og gået i stå.
Beregning af skære- og formningskræfter pr. station
Hver station i en progressiv terning kræver kraft uafhængigt. En piercingstation har brug for nok tonnage til at klippe sine huller. En bukkestation har brug for kraft for at deformere materialet plastisk. En tegnestation har brug for kraft for at strække skalvæggene. Du beregner hver enkelt separat ved hjælp af formler, der matcher operationstypen.
Til blanking og gennemboring af-enhver operation, der skærer materiale-er den grundlæggende formel ligetil:
Skærekraft (tons)=skæreomkreds (in.) x Materialetykkelse (in.) x Forskydningsstyrke (tons/in²)
For et hul med en diameter på 2 tommer i 0,060 tommer blødt stål (forskydningsstyrke ~25 tons/in²), er det: (2 x 3,1416) x 0,060 x 25=9.4 tons. Multiplicer den logik på tværs af hver gennemboret funktion i stationen, og du har stationens skærebelastning.
Formningsoperationer bruger en anden egenskab. Tegning og bøjning sætter materiale under spænding frem for forskydning, såberegningen erstatter Ultimate Tensile Strength (UTS)for forskydningsstyrke. En bukkestations kraft afhænger af bøjningslængde, materialetykkelse, dyseåbningsbredde og materialets trækegenskaber. Hver station får sin egen beregning-ingen genveje, ingen gennemsnit.
Samlet pressetonnage og sikkerhedsfaktorer
Her er den detalje, som mange ingeniører savner: den samlede krævede tonnage for en progressiv matricepresse er summen af alle stationskræfter, der forekommer i et enkelt presseslag-ikke kun den tungeste station. Hvert slag, hver form, hver fjeder og hver pude udøver kraft samtidigt ved nederste dødpunkt. Du skal redegøre for dem alle:
- Piercing tvinger-alle huller, slidser og indhak, der bliver slået i det slag
- Blankekræfter-bærehak, trimningsoperationer og endelig cutoff
- Bøjningskræfter-alle formningsstationer aktiveres under slaget
- Trækkræfter-dannende kop eller skal plus tryk på blankholderpuden
- Møntkræfter-lokaliserede-højtryksstationer til prægning eller dimensionering
- Afstrygerfjedertryk-den kumulative kraft af alle afstrygerfjedre og nitrogencylindre, der komprimeres under slaget
- Løftestift tryk-fjeder-belastede stifter, der hæver strimlen mellem slag
- Drevet knast tvinger-enhver side-handlingsmekanismer, der aktiveres under slagcyklussen
Læg alt sammen, og tilføj derefter en sikkerhedsfaktor på 20-30 % over den beregnede total. Denne margen dækker materialeegenskabsvariation mellem spolepartier, progressiv punch dulling mellem slibningscyklusser og den dynamiske snap-through-kraft, der opstår under blanking. Snap-gennem-den pludselige frigivelse af energi, når stansen brækker gennem materialet, skaber impulsbelastning, der overstiger den statiske skærekraft et øjeblik. En presse, der er for tæt på det teoretiske minimum, vil føle dette som et rystende stød i bunden af hvert slag, hvilket accelererer slid på lejerne og reducerer matricens levetid.
Tryk på Valgkriterier ud over Tonnage
Tonnagekapacitet alene kvalificerer ikke en progressiv stemplingsmaskine til jobbet. Flere mekaniske parametre skal også stemme overens med matricens fysiske krav:
- Sengestørrelse:Presselejet skal rumme matricens fodaftryk med plads til fastspænding. En stansepresse vurderet til passende tonnage, men med et underdimensioneret leje, koncentrerer belastningen over et mindre område, hvilket forårsager lokal afbøjning, der forringer delens kvalitet.
- Lukkehøjde:Afstanden mellem glidefladen og lejefladen ved nederste dødpunkt skal overstige matricens lukkehøjde. Indstil lukkehøjden for stramt under opsætningen, og du risikerer at knuse matricen; for løse og formende stationer vil ikke nå fuld bund.
- Slaglængde:Skal være tilstrækkeligt til det dybeste træk eller højeste form i matricen, plus frigang til strimmelløftere for at hæve materialet til fodring.
- Hastighedsvurdering:Progressive støbeoperationer med højt-volumen kører med 200 til 600+ slag i minuttet. Den progressive matricepresse skal være klassificeret til kontinuerlig cykling ved disse hastigheder uden termisk opbygning i lejerne, koblingen eller bremsen. En presse designet til intermitterende drift vil overophedes og miste dimensionsstabilitet under vedvarende høj-produktion.
Energi er den ofte-oversete følgesvend til tonnage. En presse kan have nok spidskraft, men utilstrækkelig svinghjulsenergi til at opretholde denne kraft gennem arbejdsdelen af slaget-især til tegneoperationer, der griber materiale højt i slagcyklussen. Utilstrækkelig energi er en almindelig årsag til pressestop ved nederste dødpunkt, hvor svinghjulet decelererer under den nødvendige hastighed for at fuldføre arbejdet. Validér altid både tonnage og tilgængelig energi ved dit målslag pr. minut.
Trykvalgslåse i produktionskonvolutten-hastighed, kraft og fysisk arbejdsområde. Men inden for den konvolut er det selve matricekomponenterne, der bestemmer, hvor længe værktøjet kører mellem vedligeholdelsesstop. Materialerne, der vælges til slag, trykknapper og slidplader, bestemmer, om du skærper for hvert 50.000 slag eller løber forbi en million.
Materialevalg og vedligeholdelsesplanlægning
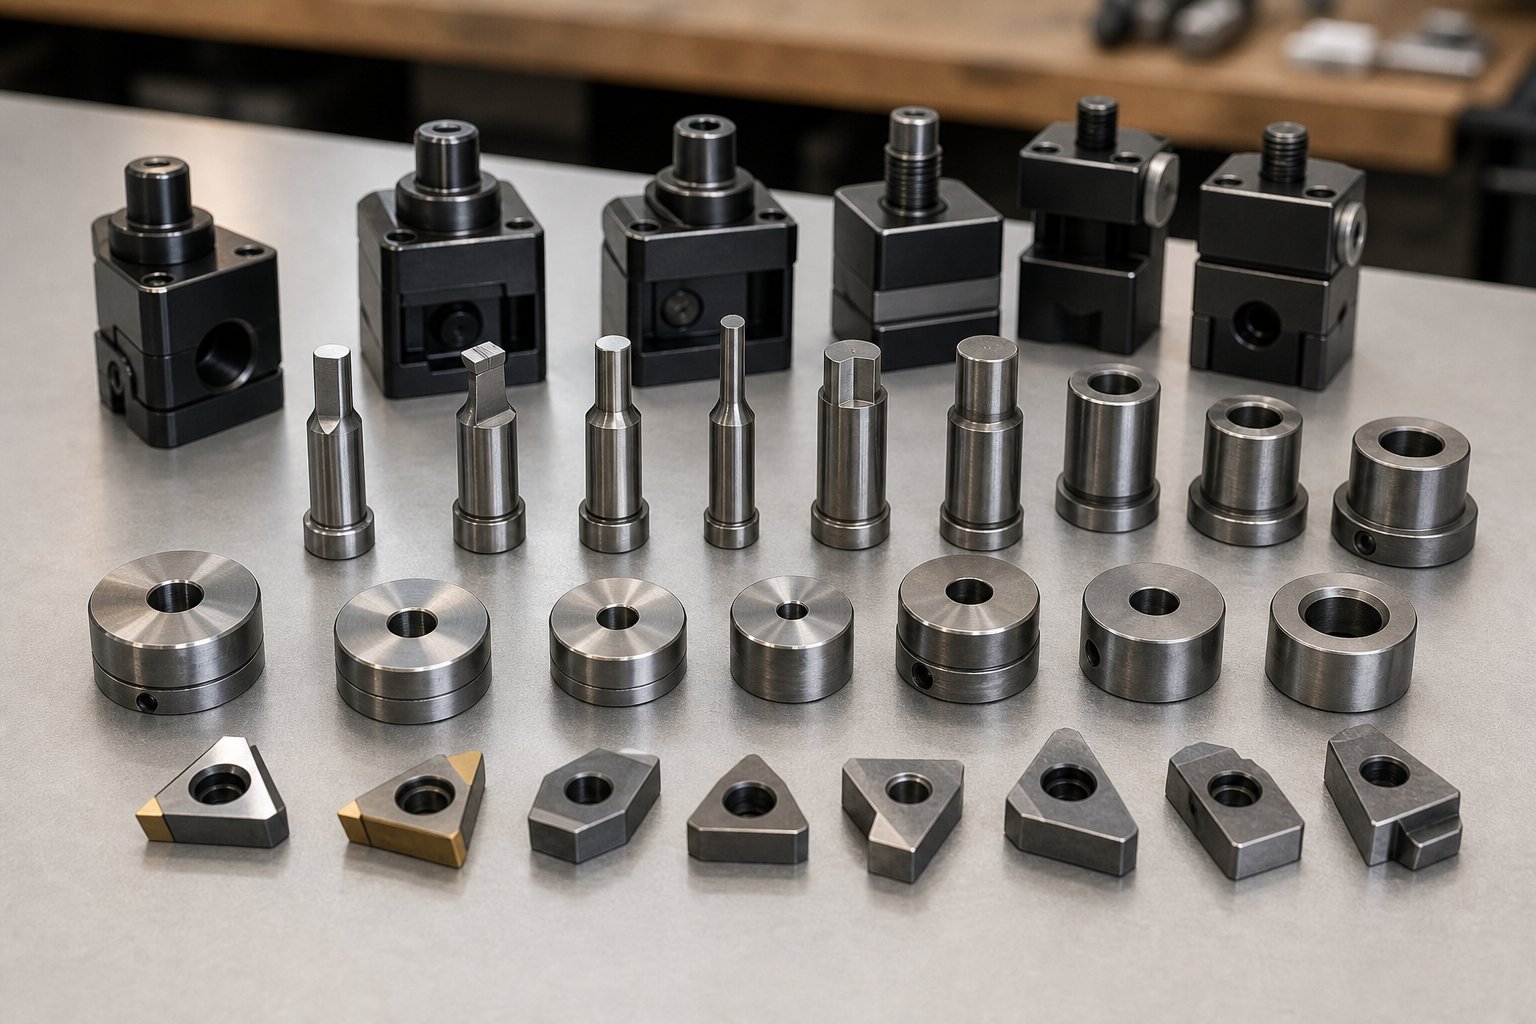
Et progressivt værktøj og matrice er kun så holdbart som materialerne inde i det. Du kan optimere hver stationssekvens og sømme hver frigangsberegning, men hvis stanserne og matriceknapperne er bygget af den forkerte stålkvalitet, trækker du matricen for at slibe alt for ofte-eller endnu værre, udskiftning af revnede skær midt i-kørsel. Valg af stemplingsstål er den beslutning, der omsætter din designhensigt til faktisk produktionslevetid, målt i hits mellem serviceintervaller.
Værktøjsstålkvaliteter til progressive matricekomponenter
Formværktøjsdesign involverer at matche hver komponents materiale til dens dominerende fejltilstand. Bliver stansen gradvist slidt af slid? Vil det chip under gentagne påvirkninger? Vil den deformeres under vedvarende trykbelastning? Svaret afgør, hvilken karakter der hører hjemme på den pågældende station.
Her er det praktiske hierarki, fra generel-formål til ekstrem-pligt:
| Værktøjsstål kvalitet | Arbejdshårdhed | Primær styrke | Bedste applikation |
|---|---|---|---|
| A2 (1.2363 / SKD12) | 58-62 HRC | Afbalanceret sejhed og slidstyrke | Generelt arbejde med moderat-volumen, hvor ingen enkelt fejltilstand dominerer |
| D2 (1,2379 / SKD11) | 58-60 HRC | Høj slidstyrke | Høj-volumen blanking og piercing, hvor kantfastholdelse er kritisk |
| M2 (1.3343 / SKH51) | 60-65 HRC | Slidstyrke med overlegen trykstyrke | Stanser under tung belastning ved høje produktionshastigheder |
| M4 højhastighedsstål- | 62-66 HRC | Maksimal slidstyrke i smedestål | Høj-gennemboring af slibende eller coatede materialer |
| Carbide (wolframcarbid) | 88-92 HRA | Ekstrem hårdhed og holdbarhed | Ultra-høj-produktion eller slibende materialer som siliciumstål |
Tænk på det som en omkostning-versus-livsudligning.A2 giver en afbalanceret løsningnår slid, deformation og stød alle bidrager til værktøjsnedbrydning uden at nogen enkelt mekanisme klart dominerer. Det er en solid standard for matricer, der kører moderate produktionsvolumener, hvor flere stationer oplever blandede belastningsforhold.
D2 træder ind, når produktionsvolumen stiger, og kantslid bliver den begrænsende faktor. Dens høje indhold af kromkarbid holder skærene skarpe over lange løb,-men når der først opstår skår eller revner, betyder D2s lavere sejhed, at det er tid til at skifte til noget mere slagfast-som S7, eller gå op til M2, hvor både slid og trykbelastning bidrager til fejl.
Højhastighedsstål M2 og M4- optager det øverste niveau til applikationer med smedede stansestål. De bevarer kantgeometrien under gentagen kompressionsbelastning, der ville deformere D2, hvilket gør dem ideelle til slag i høj-progressive matricer, der kører med 300+ slag i minuttet. Afvejningen er bearbejdelighed-disse kvaliteter er sværere at slibe og kræver mere omhyggelig varmebehandling for at opnå ensartede resultater.
Når hårdmetalindsatser retfærdiggør deres omkostninger
Progressive hårdmetalprægematricer repræsenterer toppen af holdbarhedsstigen-og toppen af prislisten. En hårdmetalstanse- eller matriceknap kan koste 5 til 10 gange mere end dens D2-ækvivalent. Så hvornår giver den investering mening?
Den økonomiske crossover afhænger af tre faktorer:
- Produktionsvolumen:Når årlige mængder overstiger 5-10 millioner hits, reducerer hårdmetalets forlængede levetid mellem slibningerne (ofte 10 gange længere end værktøjsstål) de samlede nedetidsomkostninger nok til at opveje den højere forudgående investering
- Emnemateriale:Slibende materialer som siliciumstållamineringer, rustfrit stål og belagte strimler fremskynder slid på værktøjsstål dramatisk. Hårdmetal modstår denne slid langt mere effektivt og bibeholder kanttilstand, hvor D2 skulle slibes for hver 50.000-100.000 hits
- Tolerance følsomhed:Dele med stramme dimensionskrav nyder godt af hårdmetalets dimensionsstabilitet-mindre slid betyder mindre drift mellem vedligeholdelsescyklusser, hvilket betyder færre dele-af-tolerance under længere kørsler
En kritisk advarsel: carbid er skørt. Den modstår smukt slid, men revner ved stød eller sidebelastning. Som eksperter i progressivt formdesign bemærker, "carbid er som beton og vil gå i opløsning, før det slides." Dette betyder, at hårdmetal fungerer bedst i gennemborings- og afblændingsstationer med godt-styrede slag og minimal sidekraft-ikke i formningsstationer, hvor belastninger uden for-akse er almindelige. Designere skal sikre den korrekte stempelføringslængde og eliminere enhver fejljustering, der kan sidebelaste- karbidskæret.
Vedligeholdelsesintervaller og design for servicevenlighed
Vedligeholdelse af stemplet handler ikke kun om at slibe efter en tidsplan-det handler om, hvordan formen blev designet til at blive serviceret i første omgang. En matrice, der kræver fuldstændig adskillelse for at erstatte en slidt stanse, koster langt mere i nedetid end en, der er udviklet til modulær adgang.
Nøgledesign-for-servicebarhed omfatter:
- Sektionerede indsatser:At bryde matriceknapper og skære stål i individuelle segmenter i stedet for monolitiske plader. Når den ene skærekant er slidt, udskifter du den indsats alene-ikke hele matricesektionen.
- Hurtigt-skift af hulholdere:Fastholdelsessystemer, der gør det muligt at fjerne og udskifte individuelle stempler uden at forstyrre tilstødende værktøj. Kugle-lås eller kile-låseholdere gør dette til en fem--minutters operation i stedet for en time-lang genopbygning.
- Hælblok design:Præcisionshælklodser og styrenøgler, der tvinger de øvre og nedre matricehalvdele til nøjagtig justering under genmontering, hvilket eliminerer risikoen for menneskelige fejl, der forårsager udstansning-til-forskydning efter vedligeholdelse.
- Dokumenterede shim stakke:Maksimale shimming-grænser, der er angivet på tegningerne til matricesamlingen, forhindrer over-shimming, der kan forårsage stanseinterferens med strippere eller andre komponenter.
Erfarne progressive die leverandører somYICHENkonstruer denne vedligeholdelsestilgængelighed direkte ind i deres matricedesign fra konceptfasen-understøtter lang-produktion med forudsigelige serviceintervaller og skalerbar vedligeholdelsesplanlægning for metaldele med store-volumener. Når en matrice er designet, så presseoperatøren eller værktøjsrumsteknikeren kan bytte slidkomponenter uden specialiserede færdigheder, beskytter du produktionsoppetiden uanset arbejdsstyrkens variation.
Den praktiske realitet ved vedligeholdelse af stempelmatricer er denne: En matrice, der kører en million slag om året med D2-indlæg, skal muligvis slibes for hver 150.000-250.000 hits. Opgrader kritiske stationer til hårdmetal, og det interval strækker sig til 1.000,000+ hits. Men skarphedsfrekvensen er kun én variabel. Designet skal også tage højde for, hvor hurtigt du kan få matricen tilbage i pressen, når den først er trukket - og den hastighed kommer fra gennemtænkt modulær konstruktion, ikke fra bedre stål alene.
Materialevalg og brugbarhedsplanlægning bestemmer, hvor længe en matrice løber, og hvor hurtigt den genopretter sig. Men selv de bedste materialer kan ikke kompensere for design-faseforglemmelser, der skaber kroniske fejlmønstre-fejl i indføringen, slug-udtrækning, stansebrud og problemer med stationsforskydning, der bliver ved med at gentage sig, uanset hvor mange gange du sliber eller udskifter komponenter.
Almindelige designfejl og rodårsagsforebyggelse
De fleste fejlfindingsvejledninger fokuserer på, hvad man skal gøre, efter at en progressiv matrice begynder at svigte i produktionen. Det er bagvendt. Størstedelen af kroniske, progressive matricestemplingsproblemer-fejlfremføring, snegletræk, stansebrud, dimensionsdrift-kan spores tilbage til beslutninger, der er truffet under designfasen, længe før matricen nogensinde ser en presse. At fikse dem, efter at værktøjet er bygget, betyder dyrt omarbejde, produktionsforsinkelser og kompromitteret levetid for matricen. At forhindre dem under design koster næsten ingenting.
Hvis din dyse bliver ved med at tænde forkert på den samme fejltilstand, kørsel efter kørsel, er hovedårsagen sandsynligvis ikke slid eller operatørfejl. Det er et designgab, som ingen slibning eller justering vil eliminere.
Fejl ved indføring og Strip Progressionsfejl
En fejlindføring-hvor strimlen ikke når den korrekte stigningsafstand, før pressecyklusserne-er en af de mest almindelige produktionsafbrydelser i værktøjs- og matricestempling. Når det sker, rammer slagene det forkerte sted, piloter engagerer sig uden for-centret, og de resulterende dele er skrot. Hvad værre er, en alvorlig fejlindføring kan støde ind i matriceknapperne, hvilket forårsager tusindvis af dollars i værktøjsskader i et enkelt slag.
Hvad forårsager fejlindføring? Normalt en af fire designfaser-tilsyn:
- Utilstrækkelig pilotindgrebslængde:Hvis pilotstifter ikke falder langt nok ned i strimlen, før skære- eller formværktøjer kommer i kontakt med materialet, er strimlen ikke fuldt registreret, når operationen begynder. Løsningen er at designe længere pilotspidsindgreb-typisk minimum 1,5x materialetykkelse-og at verificere, at feed-frigivelsestidspunktet tillader piloter at sidde helt, før andet værktøj går i indgreb.
- Overdreven strimmel camber fra asymmetriske operationer:Når store mængder materiale fjernes fra den ene side af strimlen,interne spolespændinger frigives ujævnt, hvilket får bæreren til at bøje sideværts. I løbet af tusindvis af cyklusser trækker denne progressive camber båndet mod guider og piloter, hvilket skaber fodermodstand og eventuel fejlindføring. Design modforanstaltninger omfatter tilføjelse af balancerende trimoperationer på den modsatte side eller skift til en dobbeltbærerkonfiguration, der fordeler stress symmetrisk.
- Utilstrækkelig løftehøjde:Mellem presseslagene hæver fjederbelastede løftestifter-strimlen over matriceoverfladen, så den kan bevæge sig frit. Hvis løftehøjden er for lav, trækker formede træk eller nedad-bøjede tapper hen over matricefladen under fodring. Strimlen tøver, føderen overskrider sit tidsvindue, og det næste slag fanger strimlen ud af position. Designere skal beregne løftehøjde baseret på den dybeste nedadgående form i matricen plus en frigangsmargin -ikke kun materialetykkelse.
- Fremføringslængde overstiger pressefremføringsnøjagtighed:Længere stigningsafstande forstærker den mekaniske unøjagtighed af servo- eller lufttilførsler. En feeder vurderet til +/-0,05 mm nøjagtighed producerer dobbelt den absolutte fejl på en 50 mm stigning versus en 25 mm stigning. Når designet kræver lange progressionsafstande, giver kortere feeds med højere stationstal ofte mere stabile resultater end færre stationer med aggressive pitchlængder.
Hvert af disse problemer kan forebygges med passende designopmærksomhed. Den røde tråd? De stammer alle fra at undervurdere, hvordan strimlen opfører sig dynamisk ved produktionshastighed-noget, der ser fint ud i CAD eller under langsom-hastighedsprøve, men nedbrydes hurtigt med 200+ slag i minuttet.
Forebyggelse af snegletræk og slagbrud
Snegletræk er vildledende ødelæggende. En enkelt trukket snegl-en udstanset-skrotskive, der klæber til den tilbagetrukne stanse og gen-træder ind i strimlen-kan beskadige hver nedstrømsstation med et tryk. Det giver buler i deloverflader, revner, der danner stanser, og klemmer mellem skærekanterne. I højhastigheds progressiv matricestempling, der kører ved 300+ SPM, er der ingen tid for en operatør til at reagere, før skaden kaskaderer gennem hele matricen.
Hvorfor trækker snegle? Den primære årsag er vakuum. Når en stanse skærer sig gennem materialet, samler sneglen sig en smule og fanger luft mellem den konkave snegleflade og den flade stanseflade. Under tilbagetrækning skaber denne forseglede lomme et sug, der løfter sneglen ud af matriceknappen. Kraftige smøremidler øger tætningseffekten, og større skæreafstande producerer snegle, der er lidt mindre end matriceåbningen-, hvilket eliminerer den interferenspasning, der ellers ville fastholde dem.
Design-fase modforanstaltninger, der forhindrer snegletræk, før det starter:
- Sneglefastholdelsesgeometri i matriceknapper:Bearbejdning af små kantede slidser eller modhager ind i formknappens vægge skaber grater på sneglens omkreds, der kiler den på plads. En omvendt-konisk matrice-hvor boringen indsnævres lidt mod udgangen-holder snegle i kompression. Kun 0,0005 til 0,001 tommer tilspidsning er nødvendig; overdreven tilspidsning kan splitte knappen.
- Udluftningskanaler i stanser:Et lille gennemgående-hul, der er boret ned i midten af stansen, tillader indespærret luft at undslippe under tilbagetrækningen, hvilket bryder vakuumforseglingen. Denne enkle modifikation eliminerer sugemekanismen helt på større slag.
- Korrekte clearance-forhold:Snævrere frigang producerer snegle, der trykker-passer ind i matriceknappen og fysisk låser dem på plads. Når matricedesignet kræver større afstande af årsager til kantkvalitet eller værktøjslevetid, bliver sneglefastholdelsesfunktioner obligatoriske snarere end valgfrie.
- Ændringer af hulansigt:Slibning af en lille kuppel, kryds-rille eller træde ind på slagfladen forstyrrer den flade tætning, der skaber vakuum. Fjederbelastede udstøderstifter inde i større slag skubber fysisk snegle af ansigtet under tilbagetrækning.
Stempelbrud har sit eget sæt af design-grundårsager. De mest almindelige: underdimensionerede punch-tværsnit-. Et stempels modstand mod stripningskraft afhænger af dets tværsnitsareal og længde. Lange, slanke slag-dem med et længde-til-diameterforhold, der overstiger 8:1-er ekstremt sårbare over for bøjning under afisoleringsbelastningen, der opstår, når materialet griber om stansen under tilbagetrækningen. Udformning af passende stansestyringslængde (understøttet i stripperpladen) og ved at holde længde-til-diameter-forhold under kritiske tærskler forhindrer denne fejltilstand fuldstændigt.
Lateral belastning fra fejljustering er en anden punch killer. Hvis stansen ikke kommer helt koncentrisk ind i matriceknappen, udvikles sidekræfter, som klikker med små-diameterskær eller spånkarbidskær. Designløsningen sikrer passende styrestiftindgreb, og afstrygerpladestyringen har præcisions-problemer, der er billige at forhindre, men dyre at diagnosticere efterfølgende.
Stationsforskydning og kumulativ fejl
Når progressive matricestemplinger viser gradvis dimensionsdrift eller inkonsistente trækpositioner, er grundårsagen ofte stationsforskydning-en tilstand, hvor den øvre og nedre matricehalvdel ikke opretholder perfekt registrering under belastning. Dette kan være statisk (matricen blev bygget lidt af) eller dynamisk (matricen afbøjes under hvert slag og springer tilbage, hvor afbøjningsmønsteret skifter, efterhånden som komponenterne slides).
Forebyggende foranstaltninger i design-fase, der kontrollerer fejljustering:
- Tilstrækkelig størrelse og placering af styrestiften:Styrestifter skal dimensioneres til den samlede laterale kraft, de vil modstå, ikke kun tilpasset standard katalogstørrelser. Placer dem så langt fra hinanden, som matricegeometrien tillader-større afstand modstår vinkelforskydning mere effektivt end større stifter placeret tæt sammen.
- Korrekt matricesæts stivhed:Skotykkelsen skal passe til tonnage og spændvidde. Tynde sko bøjer sig under belastning, hvilket får de ydre stationer til at flytte sig i forhold til midterstationer. En tommelfingerregel: mindste skotykkelse er lig med 1,5 gange det længste ikke-understøttede spænd divideret med 6 - men FEA-validering er mere pålidelig end regler for komplekse matricer.
- Termisk udvidelsestilladelse til høj-hastighedsoperationer:Ved 400+ slag i minuttet udvider friktionsopvarmning matricekomponenterne forskelligt. Stål udvider sig omkring 12 mikron per meter per grad Celsius. En 600 mm lang dyse, der kører varm, kan vokse 30-50 mikron i længden-nok til at flytte den ydre stations justering uden for tolerancen. Designere tilgodeser dette med en lille frigang i ikke-kritiske lokaliseringsfunktioner, mens de bibeholder stiv registrering ved kritiske datumpunkter.
- Backup nøglepositionering for gentagelig matricejustering:Præcisionsslebne nøgler mellem matricesektioner og sko tvinger komponenterne i nøjagtig position under montering. Når en matrice trækkes ud for vedligeholdelse og samles igen, eliminerer disse nøgler muligheden for menneskelige fejl ved omjustering-hver genopbygning producerer den samme registrering som den originale samling.
Moderne progressivt matricedesignsoftware muliggør FEA-simulering af matriceafbøjning under fuld produktionsbelastning, og forudsiger præcis, hvor og hvor meget matricestrukturen vil bøje, før en enkelt stålblok skæres. Denne mulighed forvandler fejljustering fra en prøveopdagelse til en design-faseberegning. Ingeniører kan tilføje afstivningsribber, øge skotykkelsen i kritiske zoner eller flytte styrestifter for at modvirke forudsagt afbøjning-alt i CAD-modellen uden materialeomkostninger.
CAD/CAE-valideringsarbejdsgange fanger disse problemer tidligt ved at simulere hele presseslaget: Stempelkræfter, stripperindgreb, dannelse af belastninger og deres kombinerede effekt på matricestrukturen. Den progressive matricedesignsoftware markerer stationer, hvor afbøjning overstiger brugerdefinerede-tærskler, hvilket giver designere mulighed for at iterere, før de forpligter sig til værktøjskonstruktion. Denne simulerings-drevne tilgang repræsenterer et fundamentalt skift fra den traditionelle "byg det, prøv det, fix det"-cyklus, der koster ugers prøvetid og tusindvis af omarbejde.
Forebyggelse af fejl på designstadiet er den mest omkostningseffektive-kvalitetsstrategi, der findes. Men selv en perfekt designet matrice skal bygges af en leverandør med evnen til at udføre dette design med fuld præcision-og vedligeholdes af et team, der forstår den tekniske hensigt bag hver funktion. Denne forbindelse mellem designkvalitet og leverandørkapacitet er det, der i sidste ende afgør, om et progressivt matriceprogram leverer ensartede dele over millioner af cyklusser eller forringes til et kronisk vedligeholdelsesproblem.
Valg af en progressiv matricepartner til masseproduktion
En progressiv terning er kun så god som den butik, der bygger den. Du kan specificere enhver frigang, rækkefølge hver station perfekt og vælge ideelle værktøjsstål,-men hvis leverandøren mangler præcisionsudstyr, materialekendskab eller procesdisciplin til at udføre dette design med fuld troværdighed, vil du bruge måneder på at prøve at jagte problemer, der aldrig burde have eksisteret. For produktionsingeniører og indkøbsteams, der køber progressive stansematricer, er valg af leverandør ikke en købsbeslutning. Det er en ingeniørbeslutning med direkte konsekvenser for delekvalitet, produktionsoppetid og samlede programomkostninger.
Hvad skal man vurdere hos en progressiv matriceleverandør
Ikke alle progressive matriceproducenter opererer på samme kapacitetsniveau, og en poleret hjemmeside garanterer ikke præcision på butiksgulvet. Når du vurderer potentielle partnere til progressive stansetjenester, skal du fokusere på kriterier, der afslører faktisk teknisk dybde i stedet for legitimationsoplysninger på-overfladeniveau:
- Egen-egenskab til design og simulering:Kører leverandøren FEA-baseret formningssimulering og optimering af strimmellayout internt, eller outsourcer de design og bearbejder simpelthen til en andens model? Butikker, der ejer det fulde design-for at-opbygge cyklusproblemer hurtigere og gentage mere effektivt under prøveafprøvningen.
- Værktøjsstål sourcing og varmebehandlingskontrol:Spørg, hvor de henter D2-, M2- og hårdmetalskær, og om varmebehandlingen udføres i-hus eller i underentreprise. Inkonsekvent varmebehandling er en førende årsag til for tidlig stansefejl-leverandører, der kontrollerer denne proces direkte, producerer mere pålideligt værktøj.
- Afprøvning af presse tilgængelighed:En dedikeret prøvepresse giver leverandøren mulighed for at validere matricens ydeevne under realistiske forhold inden forsendelse. Uden et, accepterer du et uprøvet værktøj og absorberer al prøve-risiko på dit anlæg.
- Erfaring med målmaterialetyper:En leverandør, der er ekspert i prægninger af blødt stål, kan døje med rustfrit stål eller højstyrkelegeringer, der kræver forskellige frigange, belægninger og kraftberegninger. Spørg efter eksempler på matricer, de har bygget i dit specifikke materiale- og måleområde.
- ISO-certificeringsstatus:ISO 9001-certificering angiver dokumenterede kvalitetssystemer. For automotive programmer signalerer IATF 16949 overholdelse kapacitet til PPAP -niveau dokumentation og proceskontrol.
- Kommunikationsfølsomhed under designgentagelser:Progressive matriceprogrammer involverer flere designgennemgange og tekniske ændringer, før stålskæring begynder. En leverandør, der tager en uge om at svare på et DFM-spørgsmål, vil koste dig måneder over en fuld programtidslinje.
Disse kriterier adskiller præcisionsmatrice- og stempelspecialister fra almindelige jobbutikker. En leverandør, der er stærk på tværs af alle seks dimensioner, kan tage ejerskab over formens ydeevne i stedet for blot at levere maskinbearbejdede komponenter og håbe på, at de virker.
Matchende kompleksitet af matricedesign til leverandørkapacitet
Progressive dies spænder over et enormt kompleksitetsområde. En simpel blanking-matrice med 4-stationer med to gennemboringsoperationer og en cutoff er en fundamentalt anderledes ingeniørudfordring end en 20-stations compound progressiv med træk, former, in-die tapping og selektiv hærdning. At matche det rigtige kompleksitetsniveau med den rigtige leverandør forhindrer både overbetaling og underperformance.
Simple progressive matricer-som håndterer flad blanking, grundlæggende piercing og ligetil bøjninger-kan bygges kompetent af en bred vifte af matricer og stanseleverandører. Den krævede værktøjsfærdighed er tilgængelig, og prøvecyklusser er typisk korte. Men efterhånden som antallet af stationer stiger, formningsoperationerne mangedobles, og tolerancekravene skærpes, indsnævres feltet. Komplekse matricer kræver leverandører med erfaring med dybformningssimulering, evnen til at forudsige og kompensere tilbagespring ved beregning og den metallurgiske viden til at vælge belægninger og indstikskvaliteter, der matcher den specifikke slidprofil for hver station.
Vertikal erfaring i branchen betyder lige så meget som generel kapacitet. En leverandør med årtiers erfaring med progressiv stansning af metal til biler forstår PPAP-krav, GD&T-forklaringer og den produktionsvalideringskadence, som Tier 1-programmer kræver. En leverandør med fokus på elektronikkonnektorer bringer ekspertise inden for mikro-stempling, tynde-foliematerialer og ultra-tæt pitch-kontrol. Værktøj til medicinsk udstyr kræver sporbarhedsdokumentation og overfladefinishstandarder, som almindelige industrielle leverandører muligvis ikke opretholder. Når du vurderer progressive stansetjenester, så spørg specifikt om programmer, de har leveret i din branche-ikke bare lignende delegeometrier, men lignende kvalitetssystemer og dokumentationskrav.
Lang-produktionsberedskab og skalerbarhed
Det er her, mange indkøbsbeslutninger går galt: Køberen vurderer, om leverandøren kan bygge matricen, men ikke om selve matricen er designet til-produktionslevedygtighed på lang sigt. En progressiv stanseform beregnet til fler-år, mange-millioner-hit-service kræver mere end godt stål og snævre spillerum. Det skal konstrueres til skalerbarhed fra dag ét.
Hvordan ser skalerbarhed ud i matricedesign? Reservekomponentsæt-dublerede stanser, matriceknapper og slidplader, der er fremstillet sammen med den originale konstruktion, så udskiftninger er dimensionsmæssigt identiske uden ombearbejdning-. Dokumenterede vedligeholdelsesprocedurer, som ethvert kvalificeret værktøjsrum kan følge, ikke kun den originale bygherre. Validerede procesparametre registreret under afprøvning-optimal pressehastighed, fremføringsindstillinger, smøretype og nitrogenfjedertryk-så matricen kan flyttes eller duplikeres uden at gentage udviklingscyklussen.
For produktionsingeniører og indkøbsteams, der indkøber progressive stemplingsprogrammer med-høj volumen, adskiller disse skalerbarhedsfunktioner en matrice, der kører pålideligt i fem år, fra en, der bliver en kronisk vedligeholdelsesbyrde efter tolv måneder.
YICHENer en stærk mulighed for teams, der indkøber progressive stansematricer til høj-volumen metaldele, der kræver effektiv multi-stationsformning, tæt repeterbarhed og skalerbar masseproduktion-der leverer matricer udviklet til lang-ydelse med indbygget-i servicebarhed og dokumenterede procesvedligeholdelsesparametre på tværs af forudsigelige produktionslevetidsplanlægning.
Det bredere princip gælder, uanset hvilken leverandør du vælger: Behandl progressiv matrice sourcing som en systembeslutning. De bedste resultater kommer fra partnere, der forstår, at bygningen af formen kun er begyndelsen-at støtte den gennem millioner af produktionscyklusser er det, der faktisk afgør programmets succes. Spørg, hvordan de designer til vedligeholdelsesadgang, hvilken reservedelsstrategi de anbefaler, og hvordan de dokumenterer procesvinduet. Disse spørgsmål afslører, om en leverandør tænker på leveret værktøj eller leveret produktionskapacitet.
Progressiv stempling leverer kun sin fulde økonomiske værdi, når designkvalitet, materialeekspertise og leverandørudførelse stemmer overens over hele programmets livscyklus. De ingeniører, der går i stå, mangler normalt ikke viden-de mangler en systematisk ramme, der forbinder beslutninger om delegeometri for at fjerne layoutlogik til materialevalg og leverandørkapacitet. Anvend rammeværket station for station, og det, der ligner en umuligt kompleks ingeniørudfordring, bliver en sekvens af vel-definerede, løselige problemer.
Ofte stillede spørgsmål om design af progressiv stempling
1. Hvad er forskellen mellem en progressiv die og en sammensat die?
En progressiv matrice indeholder flere stationer arrangeret i rækkefølge, der udfører en operation pr. station, mens en metalstrimmel bevæger sig gennem pressen med hvert slag. En sammensat matrice udfører alle skæreoperationer samtidigt i et enkelt slag på én station. Progressive matricer håndterer komplekse dele med gennemboring, bøjning og formning ved høje hastigheder, mens sammensatte matricer fungerer bedst til enklere flade dele som skiver eller lamineringer, hvor alle funktioner kan skæres i ét plan. Progressive matricer passer til medium til meget høje produktionsvolumener, hvorimod sammensatte matricer typisk er mere økonomiske til lavere volumener med mindre kompleks geometri.
2. Hvordan bestemmer du antallet af stationer, der skal bruges i en progressiv terning?
Antal stationer afhænger af komponenternes kompleksitet, tolerancekrav og dannelsessekvensbegrænsninger. Hver enkelt operation-huller, bøjninger, former, indhak og afskæring- kræver potentielt sin egen station. Tæt-nærhedshuller, der ville svække matricesektionerne, skal adskilles på tværs af stationer. Bøjninger, der støder op til gennemborede huller, kræver sekventiel adskillelse for at forhindre forvrængning. Erfarne ingeniører tilføjer også en eller to blinde stationer som tomme reserver til fremtidige modifikationer under prøven. Den generelle regel er, at mere kompleks geometri med snævrere tolerancer kræver flere stationer til at fordele formspændinger og opretholde dimensionsnøjagtighed.
3. Hvilken dyseafstand skal jeg bruge til progressiv stempling af rustfrit stål?
Til progressiv stempling af rustfrit stål varierer den anbefalede dyseafstand fra 15 % af materialetykkelsen pr. side for bløde eller udglødede forhold til 20 % eller mere for arbejds-hærdet materiale. Dette er betydeligt bredere end blødt stål (10-12 %), fordi rustfrit ståls højere forskydningsmodstand og arbejdshærdende adfærd kræver mere frigang til at håndtere skærekræfter og forsinke gnidning. Snævrere afstande i rustfrit stål fremskynder værktøjsslid og øger risikoen for klæbemiddelopbygning på stanseoverflader. Parring af bredere spillerum med hårdmetalskær eller belagte stanser (TiN, AlCrN) forlænger værktøjets levetid yderligere i rustfri applikationer.
4. Hvordan beregner man den samlede pressetonnage for en progressiv matrice?
Samlet pressetonnage er lig med summen af alle kræfter, der forekommer samtidigt i et enkelt presseslag, plus en 20-30 % sikkerhedsfaktor. Beregn hver station uafhængigt: skærekraften bruger formlen omkreds x tykkelse x forskydningsstyrke, mens formningskræfter bruger trækstyrke-baserede beregninger. Tilføj alle piercing, blanking, bøjning, tegning, prægning, stripperfjedertryk og løftestiftskræfter sammen. Sikkerhedsmarginen tager højde for materialevariation mellem coil lots, progressiv punch dulling og dynamiske snap-through-kræfter under blanking. Valider altid både tonnagekapacitet og tilgængelig svinghjulsenergi ved dine målslag pr. minut.
5. Hvad skal jeg kigge efter, når jeg vælger en progressiv matriceleverandør til masseproduktion?
Evaluer leverandører ud fra seks kritiske kriterier:-internt design og FEA-simuleringskapacitet, indkøb af værktøjsstål med kontrolleret varmebehandling, dedikeret tilgængelighed af prøvepresse, dokumenteret erfaring med dine specifikke materialetyper og målere, ISO- eller IATF-certificering for dokumenterede kvalitetssystemer og responsiv kommunikation under designgentagelser. Leverandører som YICHEN, der udvikler vedligeholdelsestilgængelighed og skalerbarhed i deres progressive matricer fra konceptfasen, leverer bedre-produktionsresultater på lang sigt. Vurder også, om de leverer reservekomponentsæt, dokumenterede vedligeholdelsesprocedurer og validerede procesparametre, der understøtter fler-årig produktion uden at gentage udviklingscyklusser.


