


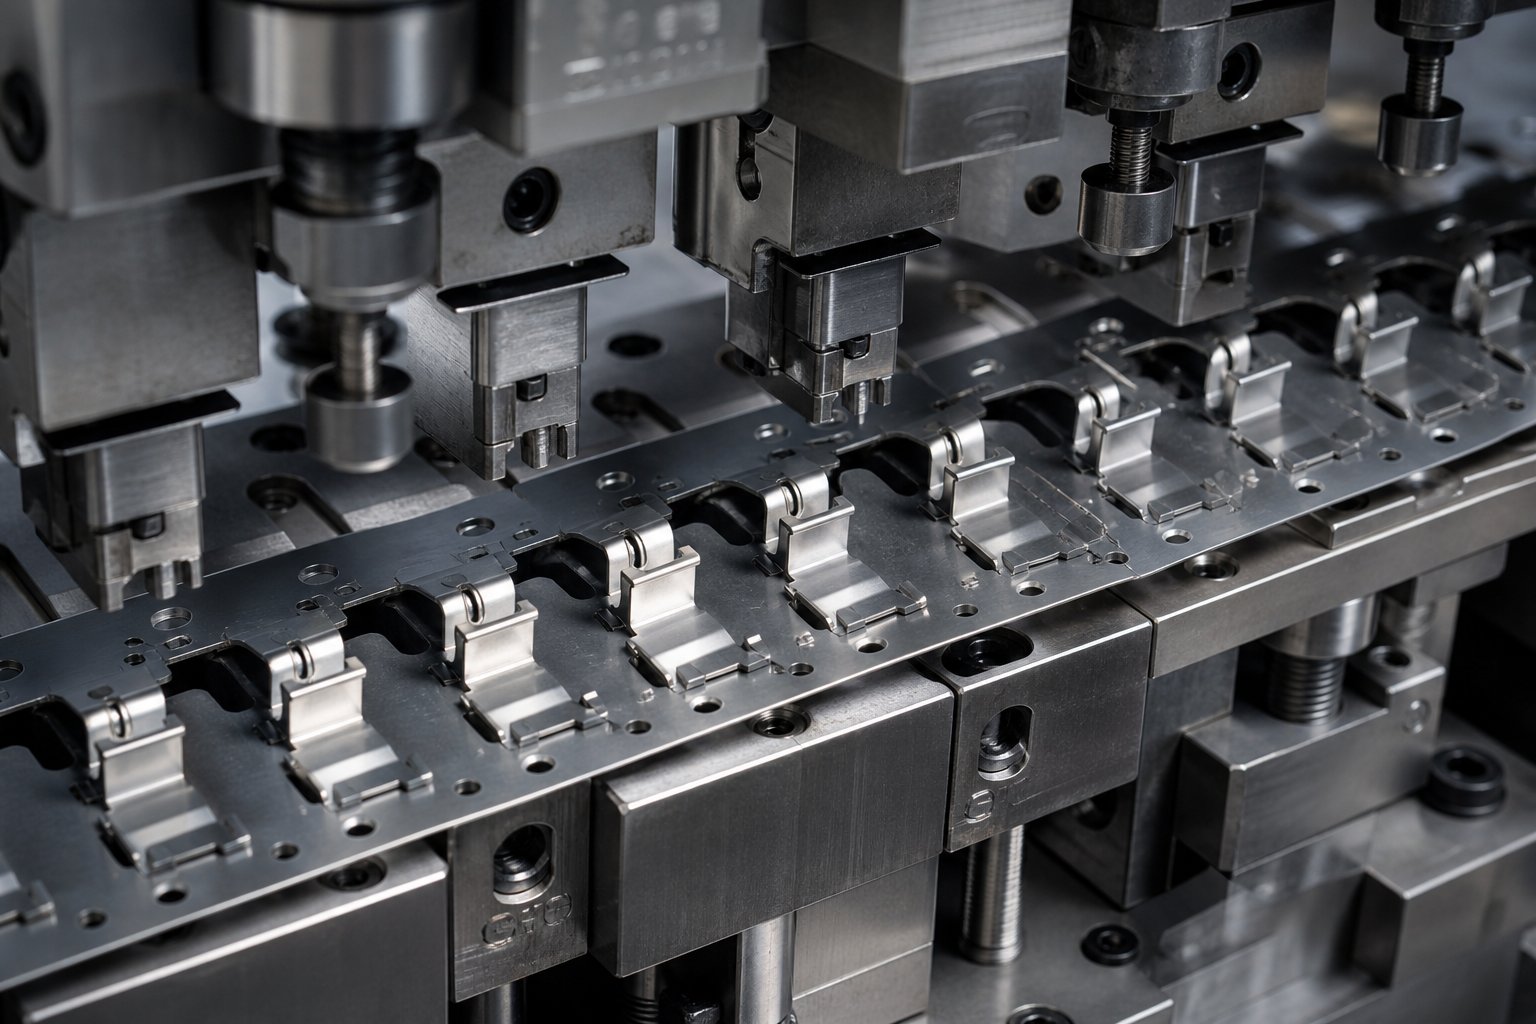
Hvad bypass-hak gør, og hvorfor de findes
Når du hører nogen spørge "hvad er metalstempling," svaret dækker normalt presser, matricer og formningsoperationer. Sjældent nævner det de små, men kritiske funktioner, der holder en progressiv matrice kørende mellem stationerne. Bypass-hak er en af disse funktioner, og at overse dem er en af de hurtigste veje til dyr nedetid.
Hvad er bypass-hak i stemplingsmatricer
Et bypass-hak er en bevidst skåret- sektion af bærestrimlen i en progressiv stanseform. Dens formål er ligetil: forhindre, at formede eller delvist afblændede elementer kolliderer med nedstrøms matricekomponenter, når strimlen bevæger sig frem. Ved stempling af metalplader bøjer, trækker eller lancerer hver station materialet på måder, der får dele af strimlen til at rage ud over eller under det oprindelige plan. Uden bypass-hak ville disse udragende træk støde ind i afstrygerplader, løfteskinner eller tomgangsstationsoverflader ved det næste tryk.
Formålet med bypass-hak i stemplingsmatricer kommer ned til én opgave: at rydde stien, så båndet bevæger sig frit fra en station til den næste uden at hænge, trække eller afbøje.
Hvorfor dette emne fortjener dedikeret dækning
Hvis du søger efter en stemplingsdefinition eller prøver at forstå, hvad der er matricer i fremstillingen, vil du finde masser af generelle formguider. Ressourcer som MetalForming Magazines Die Basics-serie dækker udskæring, formning og formtyper udførligt. Alligevel optræder bypass-hak næsten altid som en fodnote, begravet inde i en bredere diskussion af strimmellayout. Det hul efterlader værktøjsmagere og formdesignere, der samler kritiske detaljer fra spredte kilder.
Denne artikel udfylder det hul. Du vil lære, hvordan bypass-hak fungerer under båndprogression, hvilke geometrityper der findes, hvordan materialeegenskaber påvirker deres dimensionering, og hvad der sker, når de svigter. Uanset om du designer en ny stempelmatrice eller fejlfinder en eksisterende, er dette den fokuserede reference, som bredere "hvad er en stempelmatrice" guider udelader.
Bypass-hak findes for at garantere uhindret strimmelvandring og opretholde dimensionsnøjagtighed på tværs af hver station i en progressiv matrice.
Den virkelige kompleksitet begynder, når du tænker på, hvordan en strimmel faktisk bevæger sig gennem en multi-stationsmatrice, og hvor præcist, interferens begynder at udvikle sig.
Hvordan bypass-hak fungerer under strimlens progression
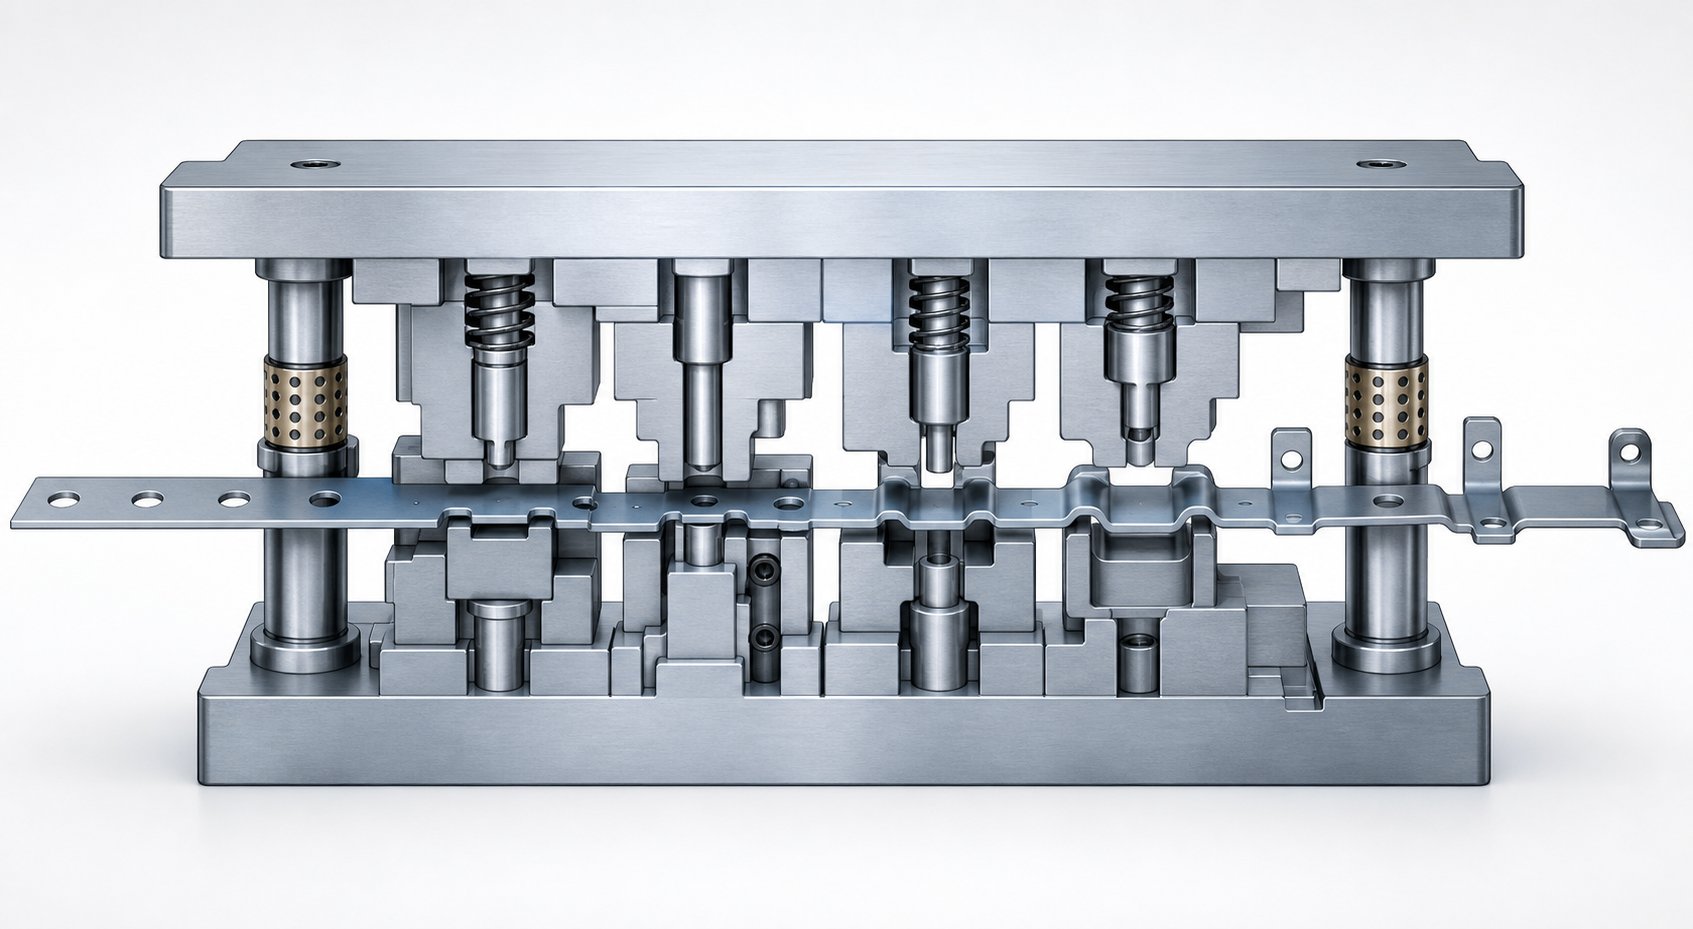
Forestil dig en spole-tilført strimmel, der går ind i en progressiv matrice fra højre side af pressen. Med hvert slag bevæger den strimmel sig en fast afstand, der passerer gennem en sekvens af stationer, der gradvist skærer, gennemborer, bøjer ogform materialet til en færdig del. Metalstemplingsprocessen er helt afhængig af denne ordnede, station{1}}for-stationsprogression. Alt, hvad der forstyrrer glatte strimler, truer målnøjagtigheden og i sidste ende pressetiden.
Strip-progression og interferensproblemet
Her er den grundlæggende cyklus inde i en stansepresse: strimlen går en stigning frem, pilotstifter falder ned i præ-gennemborede huller for at låse strimlen på plads, stemplet går ned, og skære- eller formningsoperationer udføres samtidigt på tværs af alle stationer. Stemplet trækkes derefter tilbage, løftere løfter strimlen fra den nederste matriceoverflade, og føderen skubber strimlen fremad igen.
Hver station ændrer strimmelgeometrien. En piercingstation fjerner materiale. En stikkestation skærer og bøjer en flig opad. En tegnestation trækker materiale nedad til en kopform. En bukkestation folder en flange i en vinkel. Efter blot to eller tre formningsoperationer ligner strimlen ikke længere et fladt bånd. Den bærer funktioner, der rager over og under det oprindelige plan, hvilket skaber lodrette og laterale forhindringer.
Efterhånden som strimlen bevæger sig frem, skal disse udragende træk passere gennem eller over hver nedstrøms station. Forestil dig en 3 mm opadgående lanse, der bevæger sig hen over en tomgangsstation, hvor en afstrygerplade sidder kun 1,5 mm over strimmelplanet. Uden indgriben styrter den lanse ind i stripperen ved næste fodringscyklus. Stemplingsprocessen går i stå, strimlen sidder fast, og matricen tager skade.
Hvordan bypass-hak rydder stien
Det er netop her bypass-hak gør deres arbejde. Ved at fjerne materiale fra bærebåndet på beregnede steder sikrer matriceprocessen, at udragende træk frit passerer gennem nedstrøms stationer. Indhakket skaber et mellemrum, et frigangsvindue, så dannet geometri kommer aldrig i kontakt med komponenter, som den ikke er designet til at interagere med.
Bypass-hak skæres typisk i en tidlig station, ofte under det samme slag, som gennemborer pilothuller. De rejser med båndet og ankommer til hver efterfølgende station, der allerede er i stand til at give klaring. Resultatet er uafbrudt båndvandring ved fuld pressehastighed, selv når stansning og formning skaber aggressive tre-dimensionelle funktioner.
Almindelige interferensscenarier, som omgår hak forhindrer, omfatter:
- Opadrettede lanser rammer afstrygerplader eller øvre matriceoverflader under strimmelfremføring
- Tegnede kopper eller prægede træk, der fanger på løfteskinnerne, når strimlen hæves mellem slagene
- Bøjede flige, der kommer i kontakt med overflader på tomgangsstationer eller tilstødende hulholdere
- Delvist afskærmede funktioner, der hænger fast på styreskinner eller nedstrøms pilotstifthuse
Hvert af disse scenarier giver det samme resultat: strimlen tøver, forskydes til siden eller spænder. Pilotstifter kan ikke helt korrigere en strimmel, der allerede er blevet forskudt af trækkræfter. Fejlen forstærkes med hvert slag, indtil dele falder uden for tolerancen, eller strimlen sidder helt fast.
Geometrien af selve indhakket, dets form, dybde og bredde, bestemmer, hvor meget frigang det giver, og hvor meget bærestyrke det ofrer. Den afvejning-er, hvor notch-design bliver interessant.
Bypass notch-geometrityper og hvornår de skal bruges hver
Ikke alle bypass-hak ser ens ud. Den form, du skærer ind i bærestrimlen, påvirker direkte, hvor meget spillerum den formede funktion får, hvor meget strukturel integritet bæreren bevarer, og hvor rent sneglen skubbes ud af matricen. I stanseformdesign er det at vælge den forkerte hakgeometri som at vælge det forkerte værktøj til jobbet: det kan måske virke, men det introducerer problemer, du ikke behøvede at have.
Så hvad driver valget? Det kommer ned til den interferens, du fjerner, det materiale, du kører, og hvor meget transportør, du har råd til at ofre. Lad os nedbryde de fem primære bypass-hak-geometrier, der bruges til dannelse af bypass-hak, og hvad der gør hver enkelt egnet til specifikke forhold.
Almindelige bypass-hakformer og deres egenskaber
Hver notch-profil har forskellige fordele og afvejninger-. Her er hvad du behøver at vide om de vigtigste muligheder:
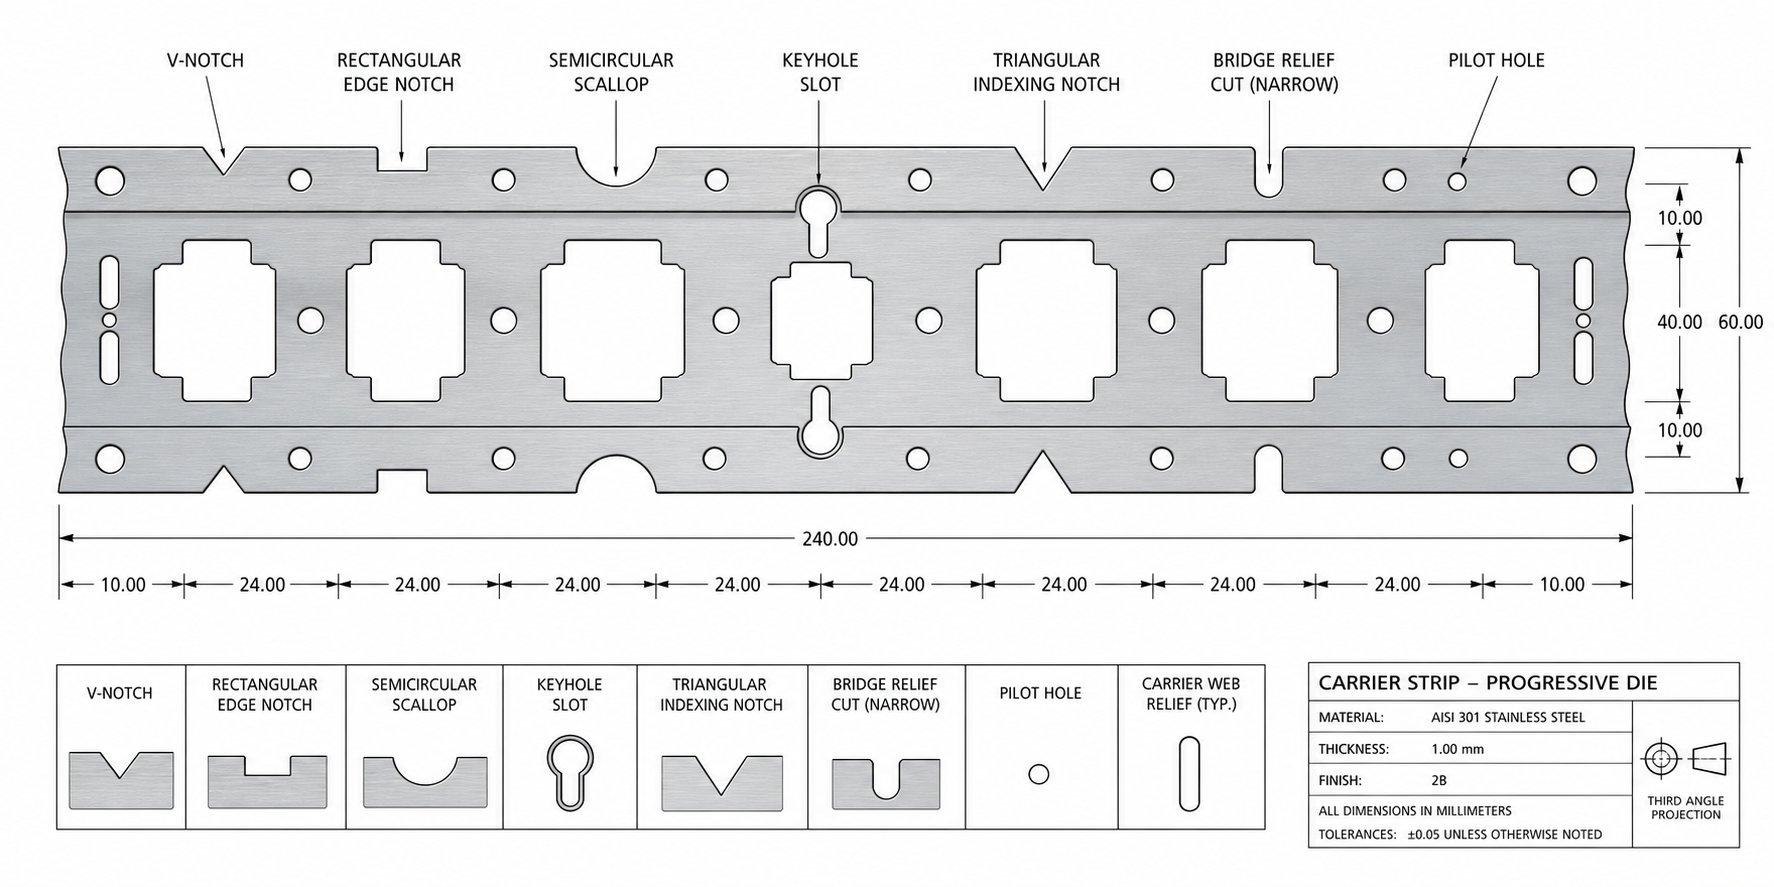
V-Hak.Denne geometri fjerner den mindste mængde bæremateriale, mens den stadig giver tilstrækkelig plads til snævre fremspringende træk. De konvergerende vægge af V-formen koncentrerer åbningen på det nøjagtige punkt, hvor interferens opstår. V-hak er almindelige i matricer, hvor strimmelstivhed er en prioritet, og den formede funktion er relativt lille, såsom en kort opadgående lanse eller en lav prægning. Den producerede snegl er kompakt og skyder forudsigeligt ud.
U-Hak.Når det dannede element er bredere, giver et U-hak ensartet frigang over et bredere område. De parallelle sider og bunden med radius fordeler spændingen mere jævnt i bæreren sammenlignet med alternativer med skarpe-hjørner. Du vil finde U-hak i applikationer, hvor trukket skåle eller brede bøjede flige har brug for ensartet frigang, når de bevæger sig nedstrøms. De afbalancerer materialefjernelse mod bærerstyrke effektivt.
Rektangulært hak.Den enkleste geometri at bearbejde, et rektangulært hak giver maksimal frigang for en given bredde. Det fjerner mere bæremateriale end andre profiler, hvilket gør det til det bedste-valg til dybtrukne-funktioner eller situationer, hvor der kræves et stort lodret vindue. Ulempen er indlysende: skarpe indre hjørner fungerer som spændingskoncentratorer i bærebåndet, hvilket øger risikoen for revner under foderspænding. Dette betyder mere i tynde eller høj-materialer.
Halvcirkelformet hak.En afrundet profil eliminerer spændingsstigninger fuldstændigt. Halvcirkelformede bypass-hak er ideelle, når bærebåndet er smalt, materialet er tilbøjeligt til at revne, eller det dannede element kun har brug for en lav afstand. Bløde legeringer som kobber og aluminium drager fordel af denne geometri, fordi den reducerer risikoen for kantrivning under høj-fremføringscyklusser. Afvejningen- er begrænset frigangsdybde i forhold til hakkets bredde.
Vinklet (trapezformet) kærv.Denne profil kombinerer elementer fra V og rektangulære former. De vinklede vægge tillader en bredere åbning ved båndoverfladen, samtidig med at materialet holdes længere fra kanten. Vinklede indhak fungerer godt, når det dannede element kommer ind i interferenszonen i en vinkel, såsom en flange med flange, der strækker sig både opad og sideværts. Snegleudstødning er generelt pålidelig, fordi den tilspidsede form leder sneglen nedad.
Valg af geometri baseret på del- og matricekrav
At matche hakformen til den specifikke interferens, der fjernes, er dér, hvor det erfarne stempeldesign adskiller sig fra gætværk. Overvej disse praktiske retningslinjer:
Lavt formede træk, som en prægning med lav-profil eller en dellanse under 1,5 gange materialetykkelse, behøver typisk kun et halvcirkelformet relief. Bæreren bevarer næsten al sin styrke, og den lille slugvolumen holder skrot håndterbar. Dybttrukne-elementer, der rager væsentligt ud under eller over strimmelplanet, kræver en fuld rektangulær eller U--hakåbning, fordi frigangsvinduet skal rumme hele elementhøjden plus en sikkerhedsmargen for tilbagespringsvariation.
Hakformen påvirker også sneglekontrol og skærekraft. V-hak og vinklede profiler har tendens til at producere snegle, der knækker rent og falder gennem matricepladen uden at klæbe. Rektangulære indhak, især brede, kan producere flade snegle, der vakuum-hæfter til stansefladen. Erfarne værktøjsmagere tilføjer ofte en let vinkelrelief eller krone til stansen for at bryde suget.
Forskellen mellem negative og positive bypass-hak i stanseplader tilføjer endnu et lag. Positive bypass-hak fjerner materiale fra den ydre kant af bærestrimlen indad. Negative bypass-hak er interne udskæringer i bærebanen. Positive indhak er nemmere at fremstille og inspicere, mens negative indhak bevarer den ydre bærekant til styreskinnekontakt. I bypass-hak kan metalformende prægematricer med snævre styreskinnetolerancer, fastholde, at den ydre kant er intakt, være den afgørende faktor.
Tabellen nedenfor sammenligner hver geometri på tværs af fire kritiske kriterier for at hjælpe dig med at vælge den rigtige profil til din applikation:
| Notch Geometri | Klareringskapacitet | Carrier Strength Retention | Nem kontrol af snegle | Typiske anvendelsestilfælde |
|---|---|---|---|---|
| V-Hak | Moderat (snævre træk) | Høj | Fremragende (kompakt snegl) | Korte lanser, små prægninger, smalle faner |
| U-Hak | God (brede funktioner) | Moderat til Høj | God (ensartet snegleform) | Brede bøjede flige, moderate træk, brede lanser |
| Rektangulær | Maksimum | Lav til moderat | Fair (flad snegl kan klæbe) | Dybe træk, høje formede træk, stort rydningsbehov |
| Halvcirkelformet | Begrænset (overfladiske funktioner) | Meget høj | God (afrundet snegl) | Lav-profilprægning, tynde/bløde strimmelmaterialer |
| Vinklet/trapezformet | God (vinklede funktioner) | Moderat | Meget god (guidet udkastning) | Vinklede flanger, funktioner med lateral forlængelse |
En detalje, der ofte bliver overset: Bypass-hakkene til metalformning strækker sig ud over blot at fjerne lodret interferens. Notgeometrien påvirker også, hvordan bærebåndet opfører sig under fremføringsspænding. En bærer svækket af overdimensionerede rektangulære hak kan strække eller spænde mellem stationer, hvilket introducerer pitchfejl, som selv pilotstifter har svært ved at rette op på. Omvendt skaber et halvcirkelformet hak i understørrelse på en dyb-tegnet funktion de trækkræfter, der er diskuteret tidligere.
Den rigtige geometri balancerer alle disse krav samtidigt. Men geometri alene fortæller ikke hele historien. Materialet, der løber gennem matricen, dets tykkelse, hårdhed og duktilitet, ændrer størrelseskravene for hver notch-profil på måder, der kan fange selv erfarne designere på vagt.
Hvordan bypass-hak adskiller sig fra andre haktyper
Hvert hak skåret i en bærestrimmel fjerner materiale, men det er her ligheden ender. Matricetegninger, samtaler på butiksgulvet og endda kataloger til stempling af matricekomponenter bruger udtryk som "reliefhak", "bærerhak", "trimnotch" og "pilothak" sammen med bypass-hak, ofte uden klar skelnen. Hvis du nogensinde har søgt efter "hvad er dies" eller udforsket typer af stemplingsmatricer, har du sandsynligvis stødt på disse termer brugt løst eller endda i flæng. Den tvetydighed giver reelle problemer, når værktøjsmageren bygger noget andet end det, designeren havde til hensigt.
Bypass-hak vs Relief-hak vs Carrier-hak
Hver haktype eksisterer af en bestemt mekanisk årsag. Sådan går de i stykker:
Omgå hakfjern materiale fra bærestrimlen, således at formede træk, lanser, træk, bøjede flige passerer frit gennem nedstrømsstationer uden at komme i kontakt med matricekomponenterne. Deres eneste opgave er interferensafklaring under strimlens progression.
Aflastningshaktjener et fundamentalt andet formål. En bøjningsaflastning er et frigangshak placeret for enden af en flange for at tillade bøjning uden at forvrænge eller rive tilstødende materiale. Aflastningshak håndterer materialespænding, ikke strimler. De vises ved bøjningslinjer, ikke langs bærebanen.
Bærehakdefinere selve bærestrimlen. Disse snit etablerer bredden og profilen af banen, der forbinder individuelle emneemner, når de bevæger sig gennem matricen. De er strukturelle og former strimlens layout i stedet for at fjerne forhindringer.
Trim hakfjern progressivt skrot fra strimmelkanterne. De er en del af blanking-sekvensen, der skærer materiale væk, som ikke længere er nødvendigt, når delens geometri kommer frem. Trimhak reducerer strimlen til dens endelige kontur trinvist på tværs af stationer.
Pilothaker små udskæringer eller funktioner, der giver registreringspunkter til pilotstifter. De sikrer, at strimlen er placeret nøjagtigt på hver station. Deres funktion er positionsbestemt, ikke clearance-relateret.
Alle fem er materialefjernelser fra strimlen, men alligevel opererer hver i et forskelligt funktionelt domæne: interferensrydning, stresshåndtering, strimmelstruktur, skrotfjernelse eller positionsregistrering.
Hvorfor terminologi betyder noget for kommunikation med formdesign
Forestil dig dette scenarie: en formdesigner specificerer et bypass-hak ved station to for at rydde en dannet fane, der vil blive oprettet ved station fire. Værktøjsmageren, der tolker forklaringen som et trimningshak, skærer materiale væk fra den forkerte kant af holderen. Strimlen mister strukturel integritet på den ene side, begynder at spore- fra midten under fremføring, og pilotstifter kan ikke kompensere. Dele kommer ud af tolerance inden for de første hundrede slag.
Denne form for fejlkommunikation mellem designer, værktøjsmager og presseoperatør er mere almindelig, end de fleste butikker indrømmer. Terminologiens sammenbrud i matricer og stemplingsarbejde bliver kritisk, når flere personer håndterer det samme projekt. En designer kan bruge "relief" uformelt, når de mener "bypass", eller en presseoperatør kan kalde hver udskæring for et "hak" uden at skelne formål.
Rettelsen er enkel: Brug præcis terminologi konsekvent, og sikkerhedskopier den med en reference, som alle på holdet kan få adgang til. Tabellen nedenfor giver denne reference, og viser hver indhaktype sammen med dens primære formål, typiske placering på båndet og fælles geometri.
| Notch Type | Primært formål | Placering på Strip | Typisk geometri |
|---|---|---|---|
| Bypass Notch | Tydelig dannet-funktionsinterferens under båndrejse | Bærevæv, opstrøms for formningsstationer | V, U, rektangulær, halvcirkelformet eller vinklet |
| Aflastningshak | Reducer materialespændingen før bøjning for at forhindre rivning | Tilstødende bøjningslinjer på delens geometri | Lille rektangulær eller radius udskæring |
| Bærehak | Definer bærebåndets bredde og profil | Yderkanter af strimlen mellem dele | Rektangulær eller kontureret til strimmel layout |
| Trim hak | Fjern progressivt skrot, efterhånden som en delkontur kommer frem | Afisoler kanter ved afblændingsstationer | Følger delens kontur, uregelmæssige former |
| Pilothak | Giv registrering til pilotstifter | Bærekant eller inde i bærevæv | Rundt hul eller D-formet udskæring |
Når hver stempelkomponent på en tegning bærer den korrekte etiket, bygger butiksgulvet, hvad designeren forestillede sig. Når etiketter er vage, bliver det forkerte materiale fjernet, transportører svækkes på utilsigtede steder, og de resulterende fejl bliver ofte fejldiagnosticeret som presseopsætningsproblemer snarere end kommunikationsfejl.
Terminologi får dig dog kun halvvejs til et korrekt bypass-hak. Materialet, der løber gennem matricen, dets tykkelse, trækstyrke og duktilitet, ændrer størrelseskravene for hvert indhak på måder, som generiske etiketter ikke kan fange.
Materiale-specifikke faktorer, der former beslutninger om omgåelse af hak
En notgeometri, der fungerer upåklageligt i 1,0 mm koldvalset stålstempling, kan fejle fuldstændigt, når den samme matrice kører 1,5 mm rustfrit. Materialeegenskaber påvirker ikke kun dimensionering af bypass-hak, de dikterer det. Tykkelsen bestemmer, hvor høje formede træk stikker ud. Hårdhed bestemmer, hvor uforudsigeligt disse funktioner springer tilbage efter dannelse. Strimlens bredde bestemmer, hvor meget bæremateriale, der er tilgængeligt at ofre. Hvis du tager nogen af disse forkert, sidder strimlen enten fast på grund af utilstrækkelig plads eller spænder fra en over-svækket bærer.
Tykkelse og hårdhed Effekter på Notch Sizing
Materialetykkelsen sætter basislinjen. Et tykkere ark producerer højere lanser, dybere træk og mere fremtrædende bøjede flige, som alle kræver forholdsmæssigt dybere bypass-hakåbninger for at rydde nedstrøms matricekomponenter. Et 2,0 mm stemplingsemne af kulstofstål med en 90-graders opadgående lanse skaber omtrent det dobbelte af det lodrette fremspring af den samme funktion i 1,0 mm papir. Bypass-hakket skal rumme den fulde højde plus en frigangsmargen.
Hårdhed komplicerer billedet. Hårdere materialer som udstansede stålkvaliteter af rustfrit eller høj-styrke lav-legering (HSLA) udviser større og mindre forudsigelig tilbagespring efter formning.Springback-data fra The Fabricatorviser, at 304 rustfrit stål fjedre 2 til 3 grader tilbage i en radius på 1:1-til-tykkelsesforhold, mens koldt-valset stål kun returnerer 0,75 til 1,0 grader under de samme forhold. Denne forskel betyder, at et formet element i rustfrit stål kan sidde i en lidt anderledes slutvinkel eller højde end forudsagt, hvilket kræver yderligere bypass-afstand for at tage højde for variationen.
Ved stempling af stålplader med højere-styrkegrader nærmer flydespændingen sig trækstyrken meget mere end i blødt stål. Meget lidt deformation forekommer før brud, hvilket ændrer profilen af både afskårne kanter og dannede træk. Bypass-hak til disse materialer har brug for bredere marginer, fordi den dannede geometri er mindre tilgivende og mere variabel fra hit til hit.
Overvejelser om strimmelbredde og bærerstabilitet
Hvert bypass-hak svækker bærestrimlen. Spørgsmålet er altid: hvor meget svækkelse kan transportøren tåle, før den mister den nødvendige stivhed for at kunne fodre pålideligt?Bærebånds designprincipperunderstrege, at bæreren skal modstå bøjning under kumulative fødekræfter på tværs af alle stationer. Et bredt bypass-hak i en smal strimmel kan reducere bærerens tværsnit- til det punkt, hvor det afbøjes under fodring, hvilket introducerer pitch-fejl.
Smalle strimler fremtvinger et designkompromis. Når et enkelt stort hak ville forbruge for meget bærerbredde, opdelte designere det i to mindre hak på modsatte sider af strimlen. Dette fordeler materialefjernelsen symmetrisk og bevarer afbalancerede tilførselskræfter. Bredere strimler giver mere budget til aggressive hakstørrelser, men selv de har grænser, når flere formede funktioner kræver frigang på samme station.
Blødere materialer introducerer deres egen udfordring. Aluminiumstemplingsprocessen tillader snævrere bypass-afstande, fordi formede træk i aluminium holder tættere på deres tilsigtede geometri med mindre tilbagespring (typisk 1,5 til 2 grader). Imidlertid er aluminium og kobberlegeringer mere tilbøjelige til at blive grater ved indhakket under skæreoperationen. Disse grater kan fange sig på løfteskinner eller stripperplader, hvilket skaber præcis den interferens, som indhakket er designet til at forhindre. Kantkvalitetskontrol betyder mere med bløde legeringer end med hårdere stål.
Her er en praktisk oversigt over, hvordan almindelige materialekategorier påvirker beslutninger om bypass notch-design:
- Lavt-kulstofstål (blødt stål):Moderat tilbagespring (0,5-1,0 grader), forudsigelige formede trækhøjder, standard kærvstørrelse gælder. God fastholdelse af bærerstyrken selv med moderate hakbredder.
- Kold-valset stål (medium-kulstof):Lidt højere tilbagespring, arbejde-hærder ved formede kanter. Indskæringsafstandsmargener bør stige 10-15 % i forhold til værdier af blødt stål for den samme funktionsgeometri.
- Rustfrit stål (304, 316):Høj tilbagespring (2-3 grader), betydelig arbejds-hærdning. Kræver de bredeste frigangsmargener og fordele ved U-hak eller rektangulære geometrier, der giver generøse vinduer.
- HSLA og avancerede-højstyrkestål:Udbytte-til-trækforhold tæt på 1:1 skaber pludselig brudadfærd. Formede funktioner kan have skarpe, uforudsigelige kanter. Oversize bypass-hak med 15-20 % som en basislinje.
- Aluminiumslegeringer:Lav tilbagefjedring giver snævrere frigang, men blødt materiale grater let. Brug halvcirkelformede eller radierede notgeometrier for at reducere gratdannelse ved afskårne kanter. Overvåg hakkanter for opbygning under produktionskørsler.
- Kobber og messing:Minimalt tilbagespring (0,0-0,5 grader), meget sejt. Snævre afstande er mulige, men tynde bærere i disse materialer strækker sig under foderspænding. Hold hakbredden konservativ i forhold til bærerens bredde.
Materialevalg er sjældent noget formdesigneren kontrollerer. Delingeniøren specificerer legeringen og måleren baseret på funktionelle krav. Matricedesigneren arver disse begrænsninger og skal dimensionere hvert bypass-hak i overensstemmelse hermed. Når materialet skubber hakstørrelsen til det yderste, hvad enten det er på grund af overdreven tilbagespring eller begrænset bærestyrke, viser konsekvenserne sig som produktionsfejl, der ikke ligner et hakproblem på overfladen.
Hvad sker der, når bypass-hak fejler eller udelades
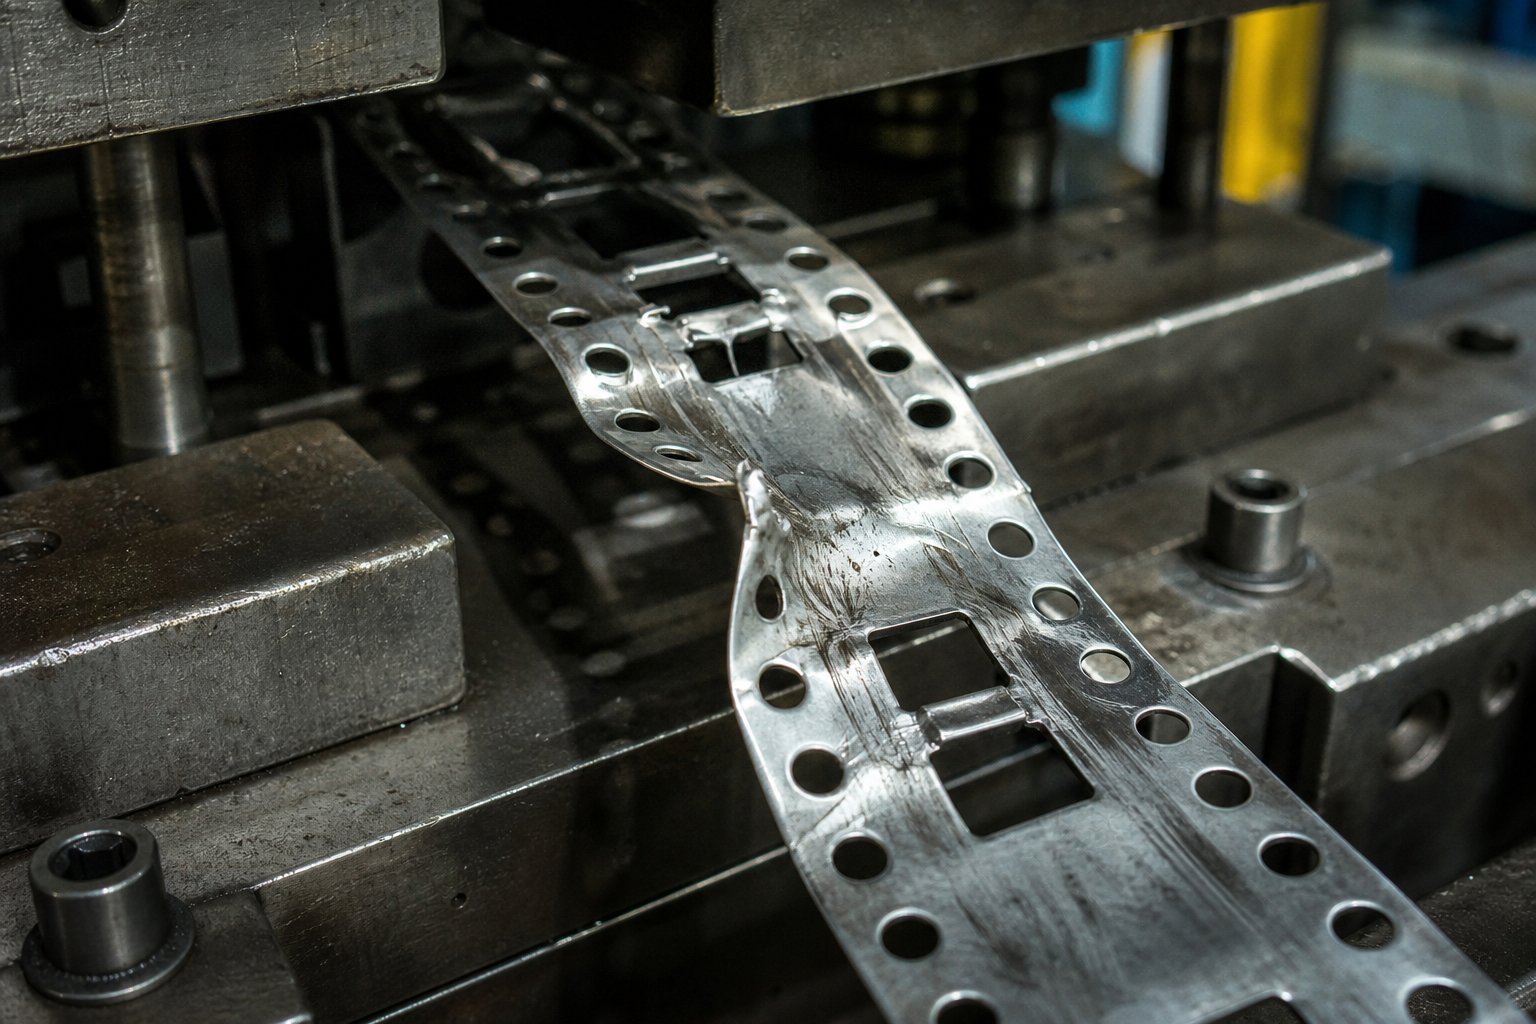
Fejl forårsaget af utilstrækkelige bypass-hak melder sig sjældent klart ud. I stedet forklæder de sig selv som urelaterede matriceproblemer, og sender værktøjsmagere, der jagter pilotstiftsslid, pressetimingsdrift eller materialeinkonsistens, mens den virkelige skyldige sidder åbenlyst på strimmellayoutet. At genkende de faktiske symptomer sparer timevis af fejlfinding og forhindrer den slags kaskadeskader, der gør en mindre korrektion til en større genopbygning.
Symptomer på utilstrækkeligt bypass-hakdesign
Når et dannet træk trækker mod en nedstrøms matricekomponent, stopper strimlen ikke helt med at bevæge sig. Det modstår, afbøjer og forvrænger på subtile måder, der producerer et specifikt mønster af observerbare fejl. Du vil bemærke disse advarselsskilte på tværs af dine stemplede metaldele og strimlers tilstand længe før matricen sidder helt fast:
- Strip buckling mellem stationer.Et formet træk, der fanger på en afstrygerplade eller løfteskinne, skaber lokaliseret træk. Fremføreren fortsætter med at skubbe strimlen fremad, men den blokerede sektion gør modstand. Bæreren spænder opad eller nedad mellem føderen og obstruktionspunktet, hvilket indfører en synlig bølge i strimlen.
- Pilotstiftbeskadigelse fra sidestrimmelforskydning.Trækkræfter virker ikke altid lodret. En formet flig, der fanger på en matriceoverflade i en vinkel, skubber strimlen sidelæns. Pilotstifter absorberer den laterale belastning ved næste slag, hvilket fører til bøjede eller knækkede piloter. SomArt Hedricks grundlæggende fejlfindingunderstreger, at piloter skal lokalisere strimlen, før de fastgøres. Når laterale kræfter allerede har forskudt strimlen, går piloterne ind i en vinkel, hvilket forstørrer hullerne og accelererer slid.
- Inkonsistente deldimensioner forårsaget af strimmeltræk.Selv mindre træk flytter strimmelpositionen med et par tusindedele tomme. Denne positionsfejl fører til hver efterfølgende skære- og formningsoperation. Du får udstansede huller, der glider af-centret, bøjer linjer, der vandrer, og trimmer kanter, der varierer fra del til del. I præcisionsprægningsapplikationer med tolerancer under 0,05 mm producerer dette niveau af variation skrotmængder, der stiger støt over en produktionskørsel.
- Øget gratdannelse ved nedstrøms skærestationer.Når båndet ikke sidder fladt og korrekt registreret mod matriceoverfladen, ændres forholdet mellem stanse og matriceåbning. Bypass-hak, gratdannelsesstempling, følger et forudsigeligt mønster: strimlen kører lidt højt eller forskyder sig sideværts, stansen kommer ind i en ujævn vinkel i forhold til matricefrigangen, og den resulterende forskydning producerer overdimensionerede grater på den ene side af snittet. Operatører reagerer ofte ved at skærpe slag, men graterne vender tilbage med det samme, fordi den grundlæggende årsag er positionsbestemt, ikke kantrelateret-.
Her er den frustrerende del: hvert eneste af disse symptomer har en alternativ forklaring, der virker mere indlysende. Strip-bukning ligner en foderlængdefejl. Pilotskader ligner slid på pilothul eller utilstrækkelig pilotdiameter. Dimensionsvariation ligner pressetidsdrift. Graevækst ligner sløvt værktøj. Erfarne presseoperatører kan gennemgå flere justeringer, udskifte piloter, ændre-tidspunkt for feederen, skærpe slag, før nogen tænker på at inspicere strimlen mellem stationerne for trækbeviser.
Produktionskonsekvenser og nedetidsomkostninger
Bypass-relateret interferens producerer ikke en enkelt katastrofal hændelse. Det forårsager progressiv skade, der forstærkes ved hvert tryk. Et mindre trækmærke på striben ved hit nummer 100 er let at overse. Ved hit 2.000 har den samme interferens slidt en rille ind i en løfteskinne, forstørret pilothullerne med 0,02 mm og flyttet nedstrøms dimensioner nok til at udløse SPC-alarmer. Ved at ramme 5.000 sidder båndet hårdt nok til at stoppe produktionen helt.
Omkostningseskaleringen følger en stejl kurve. Progressiv matricefejlanalyse viser konsekvent, at indbyrdes forbundne slidzoner udvikler sig, når båndets ustabilitet ikke korrigeres. Et dannet træk, der trækker på en afstrygerplade, opvarmer begge overflader gennem friktion. Denne varme accelererer slid på stripperen, hvilket ændrer dens frigang, hvilket øger stripmodstanden yderligere. I mellemtiden belaster de laterale kræfter fra træk styrestifterne ujævnt, hvilket accelererer slid på styrebøsningen i en sekundær fejltilstand, der ser ud til at være fuldstændig uafhængig.
I høj-produktion af metalstemplingskomponenter er selv korte uplanlagte stop dyre. Afhjælpning af en strimmelstop, inspektion for beskadigelse af matricen, udskiftning af knækkede piloter eller revnede skær, og gen-trådning af strimlen gennem matricen kan tage 30 minutter til flere timer afhængigt af sværhedsgraden. Multiplicer det med timeprisen for tomgangspressekapacitet, skrot fra-dele uden for-tolerance, der blev produceret før papirstoppet, og potentiel skade på hærdede formskær, der koster tusindvis at udskifte. Et enkelt underdimensioneret bypass-hak kan generere omkostninger, der dværger den tekniske tid, der er nødvendig for at designe den korrekt.
Når du har mistanke om problemer med bypass-hak på en kørende matrice, sparer en systematisk diagnostisk tilgang tid og forhindrer unødvendige komponentudskiftninger. Følg denne sekvens:
- Undersøg strimlen mellem stationerne for trækmærker.Stop pressen med strimlen på plads, og undersøg bæreoverfladen og de formede træk for skinnende gnidningsmærker, ridser eller udtværing af materiale. Trækbeviser vises som polerede striber på overflader, der ikke bør vise nogen kontakt.
- Mål det dannede elements højde i forhold til bypass-hakdybden.Brug en højdemåler eller måleur til at måle det faktiske fremspring af hvert dannet element, og sammenlign det derefter med bypass-hakdybden på den tilsvarende station. Tag højde for tilbagespringsvariation ved at måle flere dele. Hvis frigangsmargenen er under 0,5 mm på en funktion, er hakket underdimensioneret.
- Tjek for snegleopbygning, hvilket reducerer den effektive frigang.Snegle fra opstrøms skæreoperationer kan samle sig i bypass-hakåbninger, hvilket delvist fylder dem og reducerer det effektive frigangsvindue. Inspicer den nedre matriceplade under hver indhakstation for fastholdelse af snegle eller stabling.
- Bekræft hakjustering med dannede funktioner.Bekræft, at bypass-hakket er sideværts centreret på det dannede element, det er beregnet til at rydde. Et hak, der er forskudt selv lidt, kan give fuld frigang på den ene side, mens den modsatte kant af det dannede element stadig er i kontakt med en matricekomponent. Strimlens fremføring over tusindvis af cyklusser kan ændre den tilsyneladende justering, når pilothullerne forlænges.
Hver metalstemplet del, der kommer af en matrice med bypass-interferens, bærer beviset for denne kontakt. Trækmærker, dimensionsforskydninger og gratmønstre peger alle tilbage på den samme grundårsag, hvis du ved, hvor du skal lede. Diagnosesekvensen ovenfor identificerer typisk problemet inden for få minutter, sammenlignet med de timer, der blev brugt på at jagte problemer med fantompresse-timing eller udskiftning af piloter, der aldrig var det egentlige problem.
Det er værdifuldt at genkende disse fejl, efter de opstår. At forhindre dem gennem korrekt placering af hak og strategisk koordinering med pilotstifter under designfasen er langt mere effektivt og langt billigere.
Designretningslinjer og placeringsstrategi for bypass-hak
Korrekt bypass-hakgeometri betyder ingenting, hvis hakket vises på den forkerte station eller sidder forkert i forhold til den funktion, det er beregnet til at fjerne. I design af metalstempler er placering, hvor teori møder virkelighed på butiksgulvet. Et godt-formet hak, der er skåret en station for sent, producerer stadig den samme strimmelstop som slet ingen hak. Designudfordringen er ikke kun, hvad der skal skæres, men hvor og hvornår i forhold til enhver anden operation i strimmellayoutet.
Placeringsregler i forhold til dørstationer
Bypass-hak skæres næsten altid i den første eller anden station af en progressiv matrice, typisk ved siden af pilothulspiercing. Denne tidlige placering sikrer, at hakket allerede er til stede i bærestrimlen, før materialet når nogen formningsstation. Tænk på det som at rydde vejen, før trafikken ankommer.
Striplayoutet dikterer den nøjagtige hakposition. Enhver formningsoperation, der skaber lodret fremspring, hvad enten det er en lanse, træk eller bøjning, kræver et tilsvarende bypass-hak opstrøms. I praksis med stemplingsdesign sporer du baglæns fra hver formningsstation og spørger: hvor vil denne funktion rejse, efter den er oprettet, og hvad vil den støde på undervejs? Svarene definerer, hvor der skal være hak.
For matricer med mange stationer afslører denne baglæns-sporing nogle gange, at et enkelt bypass-hak skal tjene flere nedstrøms clearancebehov. I sådanne tilfælde skal hakkets bredde og dybde rumme den største funktion i serien, ikke kun den første, den støder på. Stageværktøjskoncepter gælder også her: hver station i progressionen afhænger af, hvad der skete før den, og bypass-hak er en del af den sekventielle afhængighedskæde.
Koordinering af bypass-hak med pilotstiftstrategi
Pilotstifter og bypass-hak danner et koordineret system, selvom de ligner uafhængige funktioner på et strimmellayout. Piloter registrerer båndet på hver station. Bypass-hak beskytter denne registrering ved at eliminere de trækkræfter, der ellers ville flytte strimlen mellem pilotindgreb.
Her er mekanismen: Når et dannet element trækker mod en nedstrøms matricekomponent, genererer det en lateral eller lodret kraft på bærestrimlen. Denne kraft forskyder strimlen lidt, før det næste sæt pilotstifter kan gå i indgreb. Selv veldesignede-piloter kan ikke korrigere en strimmel, der allerede har forskudt sig flere tusindedele af en tomme. Positionsfejlen fortsætter og akkumuleres gennem efterfølgende stationer. Bypass-hak eliminerer hovedårsagen til den forskydning i stedet for at stole på, at piloter retter det efter kendsgerningen.
Dette forhold er vigtigst i-højstationsværktøjer til metalstempling, hvor strimlen passerer gennem 10 eller flere operationer. Hver station tilføjer endnu en mulighed for træk-induceret fejl. Uden tilstrækkelig bypass-afstand kan den kumulative positionsdrift fra slutstationen overskride deltolerancerne, selv når hver enkelt pilotpind fungerer perfekt.
Følgende placeringsprincipper vejleder pålidelig positionering af bypass-hak i metalpladestanseforme:
- Skær bypass-hak mindst én fuld station før den første formningsoperation, der skaber en fremspringende funktion. To stationer med blyafstand foretrækkes, når strimmellayout tillader det.
- Størrelseskærvbredde for at overskride den formede funktionsbredde med en minimumsafstandsmargin på 1,5 til 2,0 mm pr. side, justeret opad for materialer med høj-tilbagespringning.
- Juster hakkene symmetrisk på begge sider af bærestrimlen, når det er muligt. Symmetrisk fjernelse afbalancerer laterale fremføringskræfter og forhindrer båndet i at spore mod én styreskinne.
- Placer hakkanterne mindst 2,0 mm væk fra pilothullets centre for at opretholde tilstrækkeligt materiale omkring piloten til sikker registrering.
- Når flere formede funktioner kræver frigang på forskellige strimmelplaceringer, skal du bruge separate dedikerede indhak i stedet for en overdimensioneret åbning, der svækker holderen meget.
Disse principper interagerer med hinanden. Et symmetrisk notch-layout, der er for tæt på pilothuller, besejrer formålet med begge funktioner. Et overdimensioneret hak, der bevarer pilotafstanden, men eliminerer bærerens styrke, skaber foderudbukning. Succesfuldt metalstemplingsdesign afbalancerer alle begrænsninger samtidigt og behandler hakplacering, pilotstrategi og stationssekvensering som et integreret system snarere end isolerede beslutninger.
For værktøjsingeniører, der arbejder på komplekse progressive matricer med snævre tolerancer og høje stationstal, er denne integrerede tilgang, hvor specialistsupport tilføjer målbar værdi. Brugerdefinerede stansematriceløsninger fra producenter somYICHENadresse bypass notch-geometri, pilotstrategi og faseværktøjssekvensering som en samlet designøvelse. Deres ingeniørteams evaluerer, hvordan hver funktion påvirker hver anden funktion på tværs af hele stribelayoutet, hvilket reducerer den iterative prøve-og-fejl, der ofte forlænger prøvetidslinjerne.
Selv med optimal placering er bypass-hak ikke universelt påkrævet. Visse matricekonfigurationer og delegeometrier eliminerer behovet for dem fuldstændigt, hvilket rejser et praktisk spørgsmål: Hvordan beslutter man, om et givet projekt overhovedet kræver bypass-hak?
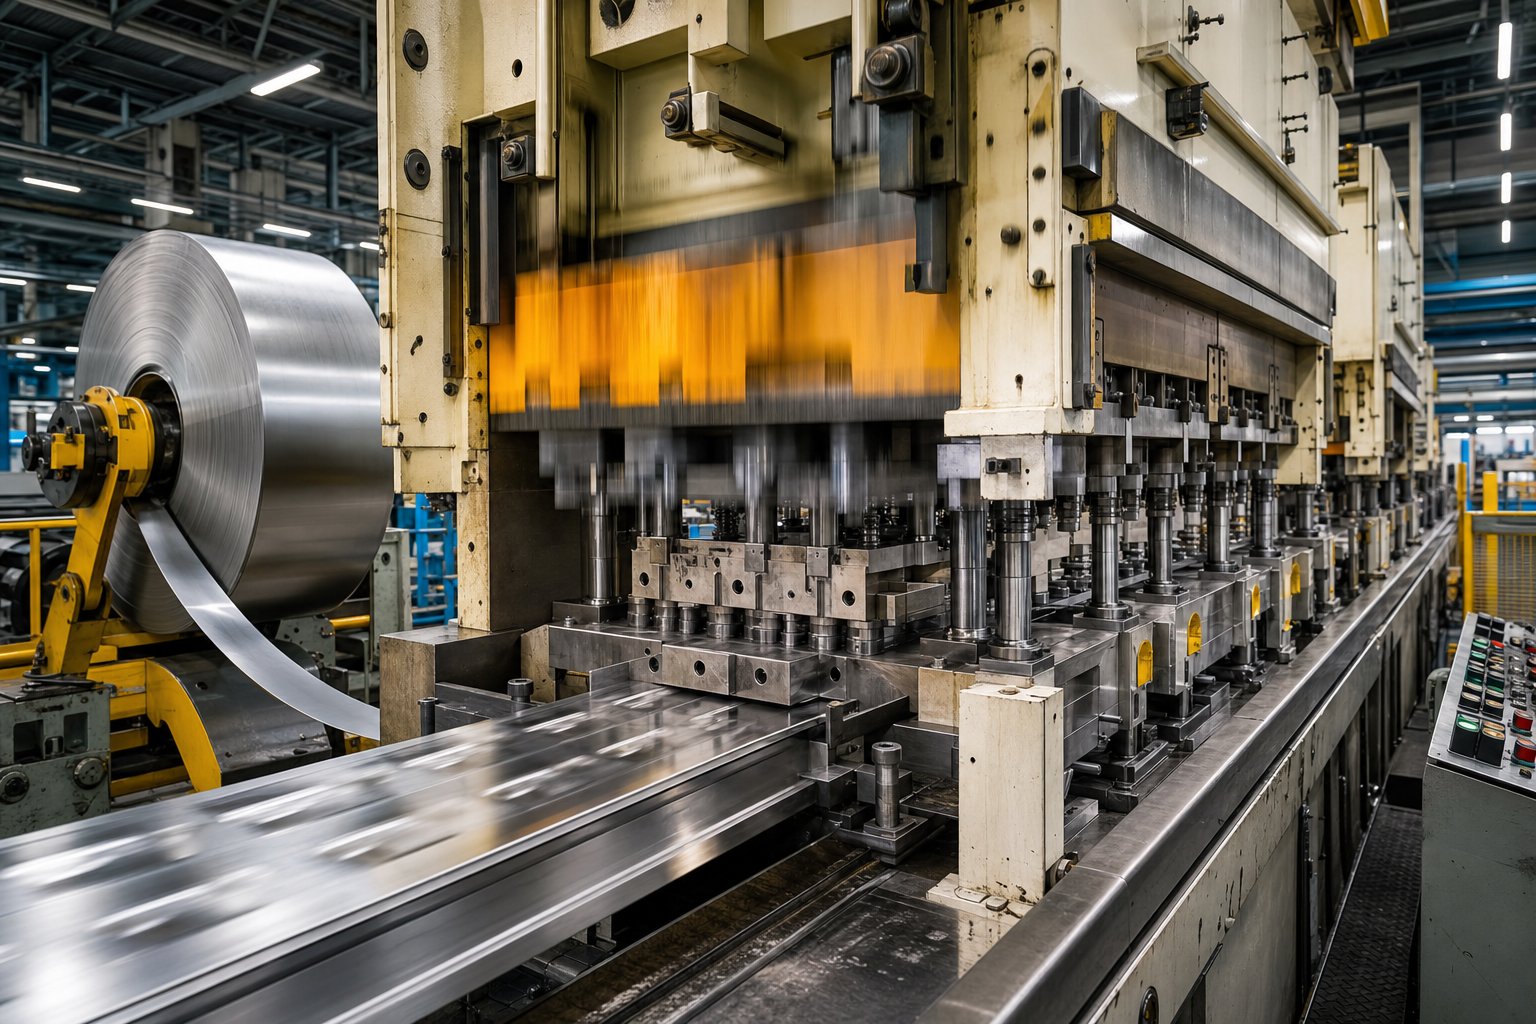
Praktiske applikationer og næste trin for værktøjsingeniører
Svaret afhænger helt af, hvad terningen gør ved strimlen. Nogle applikationer gør bypass-hak ikke-omsættelige. Andre eliminerer helt behovet for dem. Ved at vide, hvilken kategori dit projekt falder ind under, før du forpligter dig til et stribelayout, sparer du tid på redesign og forhindrer de kostbare interferensfejl, der er dækket gennem denne artikel.
Anvendelser, hvor bypass-hak er essentielle
Visse produktionsmiljøer øger risikoen for interferens med strips til det højeste niveau. Hvis dit projekt passer til en af følgende profiler, hører bypass-hak hjemme i strimmellayoutet fra dag ét.
Automotive stemplingsmatricer.Beslag, konnektorer, sædekomponenter og transmissionsdele fremstillet i progressive matricer involverer rutinemæssigt 8 til 15 stationer med flere formningsoperationer. Automotive prægematricer kører ved moderate til høje hastigheder med snævre dimensionelle tolerancer, ofte under 0,1 mm. Kombinationen af adskillige formede funktioner og strenge krav til nøjagtighed betyder, at selv mindre strimmelmodstand producerer ud-af-tolerancedele, der ikke kan udføres downstream-samlingstjek. Bypass-hak ved hver formningsovergang er standardpraksis i dette segment.
Fremstilling af elektriske stik.Stik til forbrugerelektronik og industrielt udstyr har tætte pin-arrays, bøjede kontaktfingre og formede fastholdelsesklemmer, nogle gange alt sammen inden for en enkelt progressiv matrice. Disse dele er små, men geometrisk komplekse, med formede træk, der stikker ud i flere retninger fra strimmelplanet. Den snævre stigning mellem stationerne i konnektorprægematricer efterlader næsten ingen tolerance for strimmelforskydning, hvilket gør bypass-afstanden kritisk ved hver formningsstation.
Progressive matricer med mere end fire formningsstationer.Efterhånden som antallet af stationer stiger, stiger antallet af dannede træk, der rejser gennem nedstrømsoperationer. En matrice med seks-stationer med tre formningsoperationer giver tre separate interferensmuligheder. En matrice med tolv-stationer med syv formningsoperationer kan kræve bypass-hak ved fem eller flere forskellige bærerplaceringer. Den kumulative risiko skaleres ikke-lineært, fordi hver uryddet funktion tilføjer en trækkraft, som forstærkes med hver efterfølgende funktion.
Industriel metalstempling med høj-hastighed.Trykhastigheder over 600 slag i minuttet forstærker ethvert interferensproblem. Ved høj hastighed har strimlen mindre tid til at sætte sig mellem slagene, og enhver trækkraft, der ville forårsage en gradvis positionsdrift ved 200 SPM, bliver en brat forskydning ved 800 SPM. Retningslinjer for høj-stempling understreger, at fjederafstrygere kan hoppe og løftere muligvis ikke sidde helt ved høje hastigheder, hvilket reducerer marginen for enhver funktion, der sidder tæt på en matriceoverflade. Bypass-hak kompenserer ved at give generøse frigangsvinduer, der tolererer disse dynamiske variationer.
I applikationer med høj-hastighed er selv slug-kontrollen i bypass-hakåbninger vigtigere. Snegle, der ikke skyder rent ud ved 200 SPM, kan klares alene af tyngdekraften. Ved 800 SPM kan vakuumeffekter og luftturbulens holde snegle i hakåbningen, hvilket delvist blokerer frigangsvinduet. Værktøjsproducenter, der kører-højhastigheds-metalpresseforme, specificerer ofte koniske eller rillede matriceknapper under bypass-hak-stationer specifikt for at sikre positiv slug-udkastning ved hastighed.
Når bypass-hak kan udelades
Ikke alle matricer behøver bypass-hak. At specificere dem, hvor de ikke tjener noget formål, tilføjer unødvendig kompleksitet til strimmellayoutet, øger skrotvolumen og svækker bæreren uden fordel. Du kan roligt udelade bypass-hak i disse situationer:
Flade blanking matricer uden formede funktioner.Hvis matricen kun udfører skæreoperationer, gennemboring, blankning og trimning uden bøjning, tegning, lancering eller prægning, stikker intet ud af strimmelplanet. Der er ingen interferens, der skal fjernes, fordi strimlen forbliver flad gennem hele sin progression. Simpel blanking-kun stemplingsmatricer falder ind under denne kategori.
Enkelt-station dør.En matrice, der udfører alle operationer i et slag, har ingen stripprogression forbi formningsfunktioner. Strimlen føres ind, pressen lukker, alt sker på én gang, og den færdige del adskilles. Der er ingen nedstrøms kørsel at hindre.
Overfør stemplingsoperationer.I overføringsmatricer adskilles individuelle emner fra båndet tidligt og flyttes mellem stationer med mekaniske fingre eller overføringsskinner. Da emnet ikke længere er fastgjort til en bærestrimmel, bevæger det sig ikke forbi efterfølgende stationer på den måde, som en progressiv strimmel gør. Overførselsstempelstempling håndterer hver del uafhængigt, hvilket eliminerer den transportør-baserede interferens, der omgår hakadressen.
Progressive matricer med kun skæreoperationer før den endelige form.Nogle strimmellayouter sekvenserer alle formningsoperationer på de allersidste stationer, med al gennemboring og skæring udført først. Hvis dannede funktioner aldrig behøver at køre forbi en anden station, fordi de er oprettet i den endelige position før cutoff, tilføjer bypass-hak ingen værdi.
Hvis en station skaber funktioner, der rager ud fra strimmelplanet, og strimlen skal køre forbi efterfølgende stationer, er bypass-hak påkrævet. Hvis ingen af betingelserne eksisterer, kan de udelades.
Den afgørelsesregel dækker langt de fleste sager. Når du er på grænsen, måske en lavvandet prægning, der næsten ikke stikker ud, eller et dannet element, der kun passerer gennem én tomgangsstation, læn dig mod indhakket. Materialeomkostningerne er ubetydelige, og forsikringen mod interferens opvejer langt den ekstra kompleksitet af strimmellayout.
For værktøjsingeniører, der står over for komplekse strimmellayoutudfordringer, hvor beslutningen ikke er klar-, forkorter samarbejdet med en erfaren matricetekniker evalueringscyklussen.YICHENs stemplingsløsningerdække det fulde omfang af design-tungt progressivt matricearbejde, inklusive matricestruktur, bypass-kærvstørrelse, gratkontrol, optimering af frigang og materialeflowanalyse. Deres team evaluerer risikoen for interferens på tværs af det komplette strimmellayout, hvilket er særligt værdifuldt for multi-stations-matricer, hvor beslutninger om bypass notch interagerer med alle andre designfunktioner i værktøjet.
Det centrale punkt i hele denne diskussion er ligetil: Bypass-hak er en lille funktion med store konsekvenser. Design dem korrekt, og de er usynlige, strimlen fremføres rent, dele holder tolerance, og matricen kører uden afbrydelser. Undermål dem, forlagt dem, eller udelad dem, hvor de er nødvendige, og de resulterende fejl fosser gennem hele matricen på måder, der er dyre at diagnosticere og endnu dyrere at reparere. Behandl dem som en førsteklasses designovervejelse fra den tidligste skitse af striplayout, ikke som en eftertanke, når interferensproblemer dukker op under afprøvning.
Ofte stillede spørgsmål om bypass-hak i prægematricer
1. Hvad er formålet med bypass-hak i en progressiv stempling?
Bypass-hak er bevidst materialefjernelse fra bærestrimlen, der forhindrer formede træk, såsom lanser, trukne skåle og bøjede flige i at kollidere med nedstrøms matricekomponenter under fremføring af strimlen. De opretholder uhindret båndvandring og bevarer dimensionsnøjagtighed på tværs af alle stationer. Uden dem ville udragende træk støde ind i afstrygerplader, løfteskinner eller tomgangsstationsoverflader, hvilket forårsager båndstop og delefejl.
2. Hvordan vælger du mellem forskellige bypass notch geometrier?
Valget afhænger af tre faktorer: størrelsen og formen af det dannede element, der ryddes, den krævede bærerstrimmelstyrke og behov for snegleudstødning. V-hak passer til smalle funktioner, samtidig med at bærerens stivhed bevares. U-hak håndterer bredere formede områder med afbalanceret styrkefastholdelse. Rektangulære indhak giver maksimal frigang til dybe træk, men svækker bæreren mest. Halvcirkulære profiler eliminerer spændingsstigninger i tynde eller sprækker-tilbøjelige materialer. Vinklede profiler fungerer bedst til funktioner, der strækker sig både lodret og sideværts.
3. Hvor skal bypass-hak placeres i matricestationens rækkefølge?
Bypass-hak skal skæres mindst én fuld station før den første formningsoperation, der skaber en fremspringende funktion, med to stationer med ledningsafstand at foretrække. De er typisk gennemboret ved den første eller anden station ved siden af pilothuller. Denne tidlige placering sikrer, at der allerede er frigang, før strimlen når nogen formningsstation. Indhakkets bredde skal overstige den formede trækbredde med 1,5 til 2,0 mm pr. side, justeret opad for materialer med høj-tilbagespringning. Specialister som YICHEN (https://www.yichen-group.com/stamping-die/) designer bypass notch-placering, pilotstrategi og stationssekvensering som et integreret system til komplekse progressive dies.
4. Hvad er tegnene på, at bypass-hak er underdimensionerede eller mangler?
Nøglesymptomer omfatter strimmeludbøjning mellem stationer, pilotstiftbeskadigelse fra lateral strimmelforskydning, inkonsistente deldimensioner forårsaget af trækkræfter og øget gratdannelse ved nedstrøms skærestationer. Disse problemer bliver ofte fejldiagnosticeret som pressetidsproblemer eller sløvt værktøj. Den diagnostiske tilgang involverer inspektion af strimlen mellem stationerne for skinnende trækmærker, måling af formede trækhøjde i forhold til indhakdybde, kontrol af snegleopbygning i indhakåbninger og verificering af sideværts justering mellem hak og dannede træk.
5. Hvordan påvirker materialeegenskaber dimensionering af bypass-hak?
Materialetykkelsen bestemmer direkte den formede trækhøjde, som sætter minimumskærvdybden. Hårdere materialer som rustfrit stål udviser 2-3 graders tilbagespring sammenlignet med 0,75-1,0 grader for blødt stål, hvilket kræver bredere frigangsmargener på 15-20 % over basislinjen. Blødere materialer som aluminium tillader snævrere afstande, men giver grater ved hakkanter, der kan skabe sekundær interferens. Strimlens bredde begrænser, hvor meget bæremateriale, der kan fjernes, hvilket nogle gange kræver, at designere deler et stort indhak i to mindre symmetriske hak for at opretholde foderstabiliteten.


