


Hvad er stemplingssæt, og hvorfor de betyder noget
Når du hører nogen nævneet stemplingssæt, taler de måske om hele presseværktøjspakken eller bare den strukturelle ramme, der holder alt sammen. Denne sondring betyder mere, end de fleste er klar over, især hvis du specificerer eller køber værktøj for første gang.
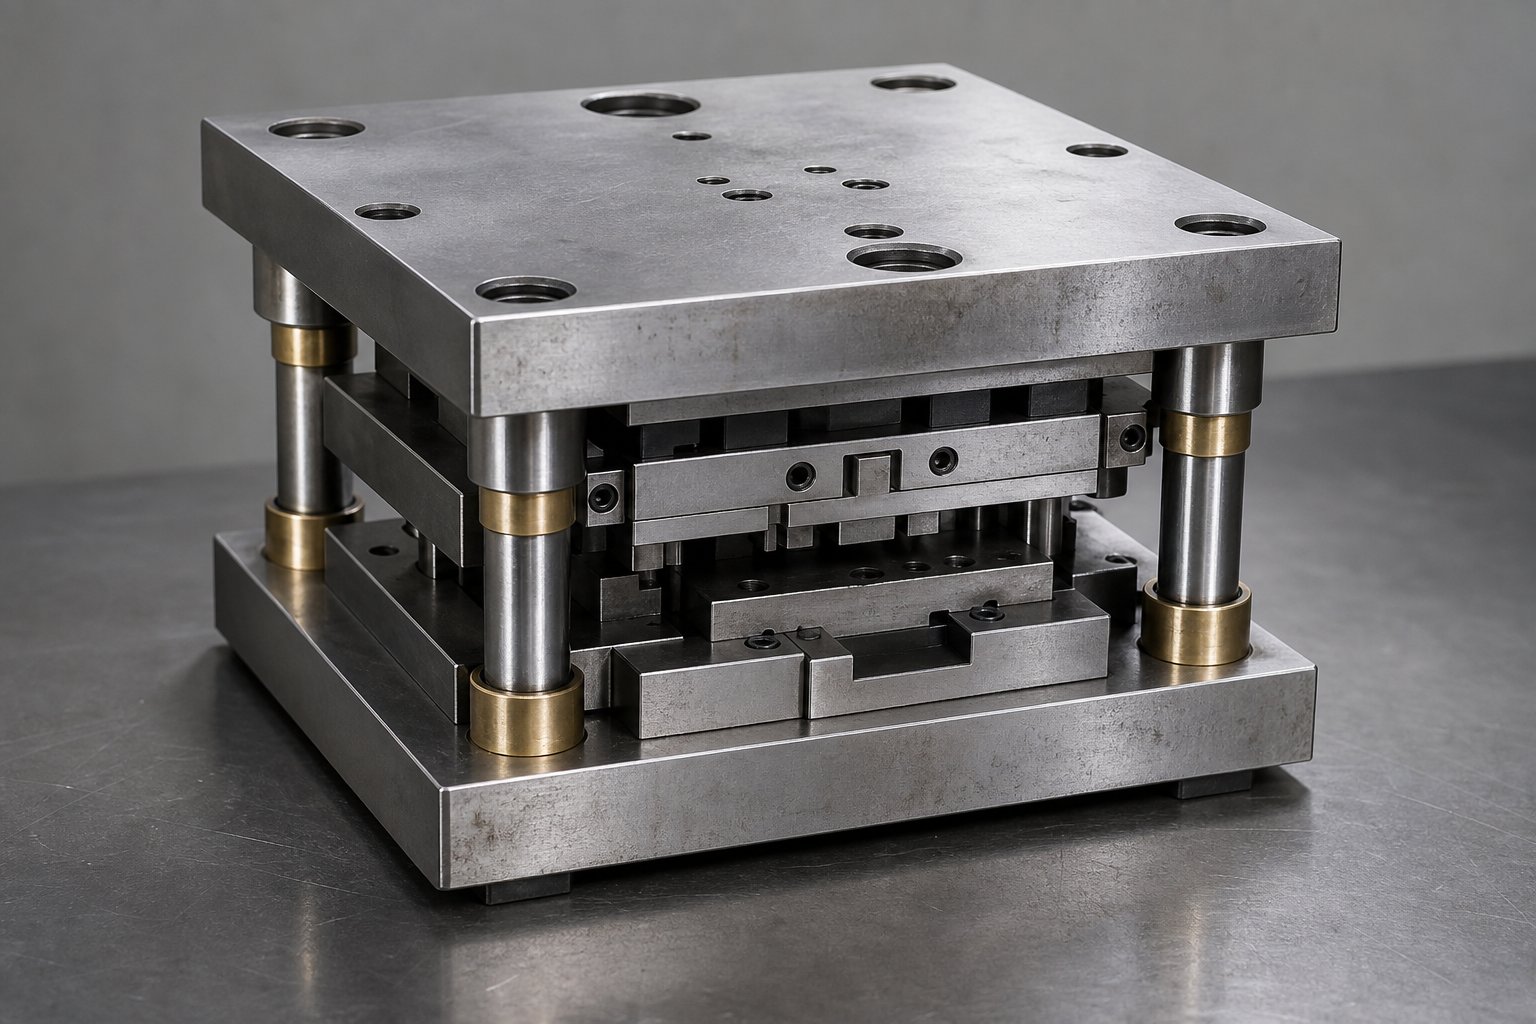
Et stansematricesæt er præcisions-jordenheden af øvre og nedre matricesko, styrestifter og bøsninger, der justerer og understøtter skære- og formningskomponenterne under metalprægeoperationer.
Hvad et stemplingssæt faktisk gør
Tænk på matricesæt som skelettet i din stemplingsoperation. De øvre og nedre stål- eller aluminiumplader (kaldet matricesko) monteres direkte på pressestempelet og bolsteret. Styrestifter og bøsninger forbinder disse sko og sikrer, at den øverste halvdel bevæger sig lige ned på den nederste halvdel hvert eneste slag. Uden den gentagelige justering, ville dine metalstempler glide, hvilket forårsager ujævne snit, for tidligt slid og potentiel presseskade.
Die Set vs. Complete Stamping Die
En komplet stansematrice inkluderer alt, hvad der er nødvendigt for at producere en færdig del: stanser, matriceknapper, strippere, fjedre og metalmatricekomponenterne, der faktisk skærer eller danner metalplader. Matricesættet er kun den styrende ramme, som de aktive komponenter boltes ind i. Du kan bytte forskellige stempler ind og ud af det samme sæt, så længe kravene til fodaftryk og tonnage matcher. Denne modularitet er det, der gør standardformesæt så omkostningseffektive- for butikker, der kører flere opgaver på et enkelt tryk.
Hvorfor justeringspræcision er vigtig
Styrestifter i et kvalitetsmatricesæt erfremstillet inden for 0,0001 in.af sand position. Dette niveau af nøjagtighed påvirker direkte deltolerancer, værktøjslevetid og operatørsikkerhed. Når justeringen forskyder sig selv et par tusindedele, bliver frigangen fra slag-til-matrice ujævn, grater øges på den ene side, og skærekræfterne stiger uforudsigeligt. Et vel-lavet pressematricesæt absorberer disse kræfter jævnt og sørger for, at stemplerne sporer sandt, slag efter slag, gennem millioner af cyklusser.
Den virkelige gevinst er konsistens. Tæt justering reducerer skrot, forlænger slibningsintervaller og beskytter pressecylinderen mod belastning uden for-centret, hvilket accelererer slid på lejerne. For operationer med stor-volumen oversættes det direkte til lavere omkostninger-pr.-del og færre uplanlagte nedlukninger.
Matricesættyper og konfigurationsvalg
Hver konfiguration af et stempelsæt findes for at løse en specifik afvejning mellem adgang-versus-stivhed. Styrepælene, der holder dine over- og undersko på linie, optager også fysisk plads omkring matriceområdet, og hvor du placerer dem, bestemmer, hvordan materialet tilføres, hvor stabilt samlingen er under belastning, og hvilke slags operationer sættet kan klare. At vælge det forkerte layout til din applikation betyder enten at bekæmpe foderinterferens eller acceptere unødvendig afbøjning.
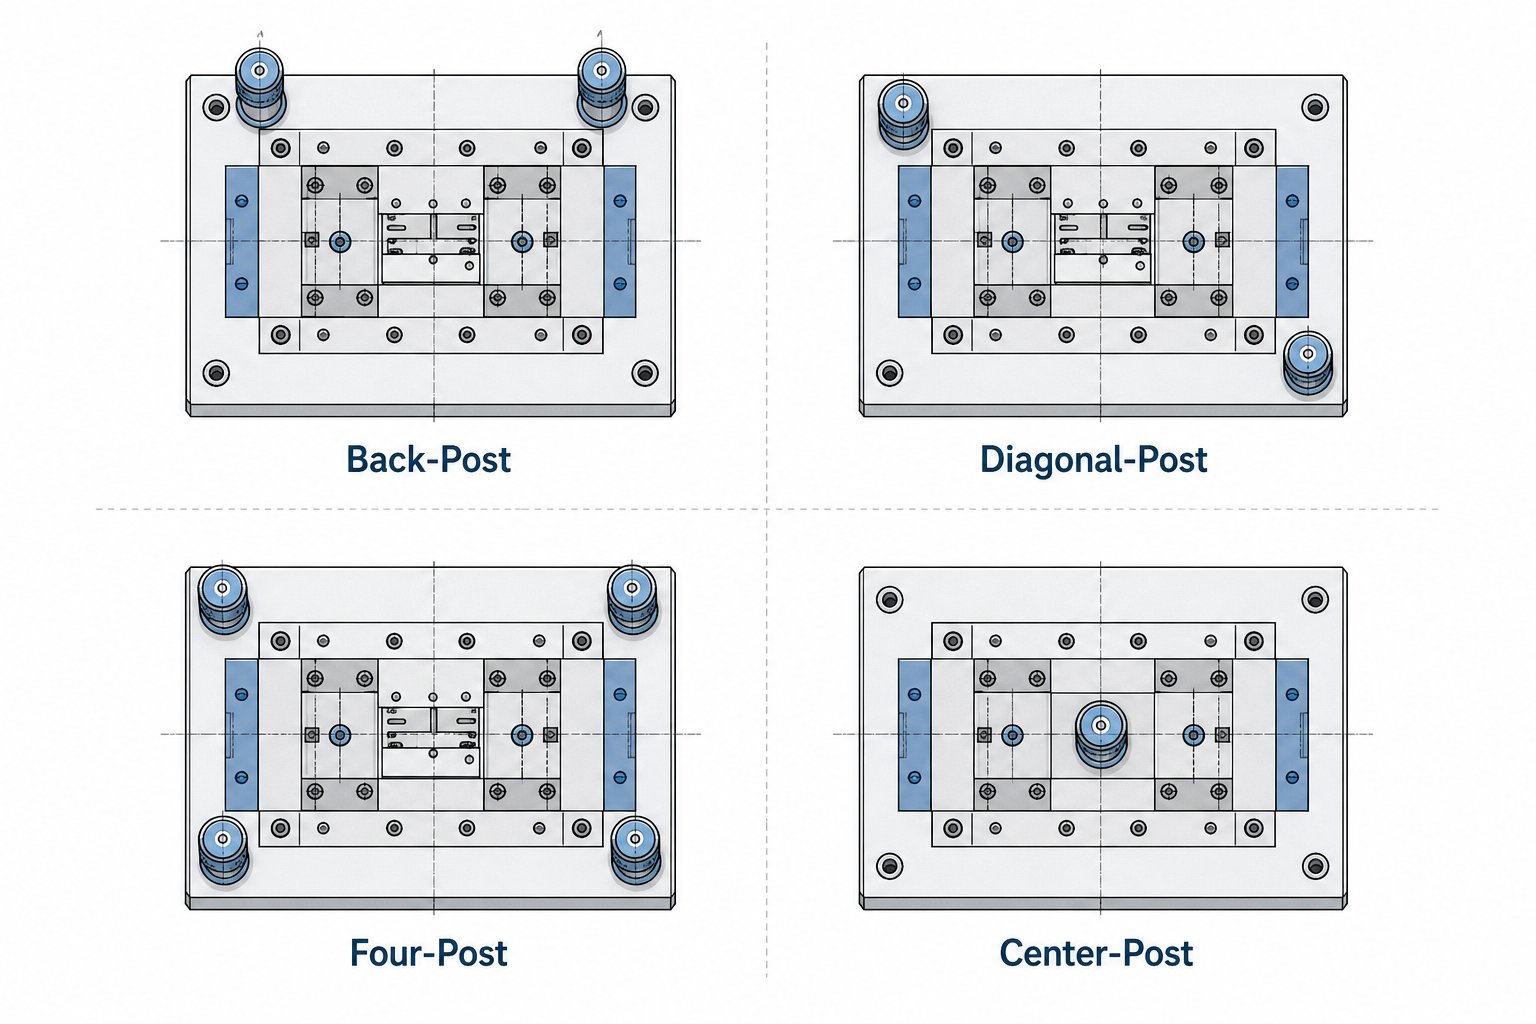
Matricesæt er kommercielt produceret i flere standardkonfigurationer, og leverandører gerneDanly dørsætog andre katalogproducenter tilbyder dem klar til forsendelse. De fire primære layouts, du vil støde på, er tilbage-post, diagonal-post, fire-post og center-post. Hver enkelt får sin plads i kataloget af særlige mekaniske årsager.
To-Post Die Sets og Strip Feed Access
Bag-stolpesæt placerer begge styrestifter bagerst i matriceområdet. Dette efterlader fronten og begge sider helt åbne, hvilket giver dig uhindret adgang til strimler. Hvis du kører en progressiv værktøjsmatrice med spolefremføring fra venstre-til-højre, holder det bagerste-stolpelayout stolpene helt ude af strimmelstien. Det gør det til standardvalget for høj-progressiv stempling, hvor enhver foderforhindring forårsager-fejl og skrot.
Begrænsningen? To stolper bagtil giver mindre vridningsstivhed end konfigurationer med stolper spredt ud over matriceområdet. For let-til-mellem tykkelse af metalpladearbejde og vel-afbalancerede skærekræfter er det sjældent et problem. Men hvis din formningsmatrice genererer tunge belastninger fra-centret, kan et bag-stolpesæt tillade nok vinkelafbøjning til at påvirke delens kvalitet.
Fire-stolpesæt for maksimal stivhed
Når du har brug for hver tusindedel af justering under tung tonnage, er fire-postsæt svaret. En styrestift i hvert hjørne skaber et stift bur, der modstår afbøjning i alle retninger. Kraftige blanking-matriceoperationer på tykt materiale, snæver-toleranceprægning og ethvert pressematricesæt, der forventes at håndtere asymmetriske kræfter, drager fordel af dette layout.
Afvejningen er adgang. Med stolper på alle fire hjørner bliver strimmelfremføringen mere begrænset. Du skal typisk føre materiale mellem stolper, hvilket begrænser den maksimale strimmelbredde i forhold til matricearealets størrelse. Fire-postsæt koster også mere og vejer mere, så de er sværere at retfærdiggøre for kort-prototyping eller simpelt enkelt-stationsarbejde. De tjener deres behold i matricesæt til presseapplikationer, hvor stivhed direkte omsættes til delnøjagtighed og forlænget værktøjslevetid.
Diagonal og Center-Indlægskonfigurationer
Diagonale-indlægssæt deler forskellen. Ved at placere to styrestifter på modsatte hjørner bevarer de en bedre rotationsstabilitet end et lige ryg-stolpearrangement, mens de stadig lader to sider stå åbne til fremføring. Forestil dig, at du har brug for sideadgang til en sekundær operation eller båndfremføringsafstand på den ene side, men ønsker mere stivhed end et bag{4}}stolpesæt giver. Det er præcis, hvor diagonale konfigurationer passer.
Midter-stolpesæt (nogle gange kaldet enkelt-stolpe eller piedestal) bruger ét styreelement med stor-diameter i midten eller nær-midten af formen. Disse er mindre almindelige i produktionsstempling og har en tendens til at forekomme i specialiserede applikationer eller meget små presseformesætkonfigurationer, hvor en enkelt robust føring er tilstrækkelig til belastningen og præcisionskravene.
| Konfiguration | Antal indlæg | Bedste applikation | Stivhedsniveau | Feed adgang |
|---|---|---|---|---|
| Tilbage-Send | 2 (bag) | Høj-progressiv stempling, spole-fremførte operationer | Moderat | Fremragende - foran og sider åbne |
| Diagonal-Indlæg | 2 (modsatte hjørner) | Medium-arbejde, der kræver afbalanceret adgang og stabilitet | Moderat-Høj | Godt - to sider åbne |
| Fire-opslag | 4 (alle hjørner) | Kraftig blanking, snæver-toleranceprægning, asymmetriske belastninger | Maksimum | Begrænset - feed mellem indlæg |
| Center-Indlæg | 1 (i midten) | Små eller specialiserede applikationer med lav-tonnage | Lav-Moderat | Fremragende - alle sider åbne |
Udvælgelse kommer ned til tre spørgsmål: Hvordan kommer materiale ind i terningen? Hvor tunge og asymmetriske er stemplingskræfterne? Og hvor stramme er deltolerancerne? Til det meste produktionsprogressivt arbejde håndterer et bag-postsæt opgaven. Når tonnagen stiger eller tolerancerne strammer, skal du flytte til diagonal eller fire-stolper. Den konfiguration, du vælger, sætter grundlaget for alt, der er monteret inde i den, og det bringer den næste kritiske beslutning op: hvilke komponenter, der indgår i disse skoplader, og hvordan deres individuelle specifikationer påvirker enhedens ydeevne.
Kernekomponenter i hvert matricesæt
Et matricesæts konfiguration har kun betydning, hvis de enkelte stansematricekomponenter inde i den er korrekt specificeret og arbejder sammen. Hver del i samlingen har et enkelt job, og når et element underpræsterer, mærker hele matricesamlingen det gennem fejljustering, accelereret slid eller inkonsekvente dele fra pressen. Her er, hvad der faktisk bor inde i disse skoplader, og hvorfor hvert stykke får sin plads.
- Øvre og nedre diesko- monteringsplatformene, der bærer alt aktivt værktøj og fastgøres til pressestempel og bolster.
- Styrestifter (stolper)- hærdede stålcylindre, der justerer den øvre sko med den nederste sko hvert slag.
- Styrebøsninger- præcisions-slebne ærmer, der modtager styrestifterne med kontrolleret spillerum eller forspænding.
- Die plade- den bearbejdede arbejdsflade, hvor stansematricedetaljer, knapper og formningssektioner er monteret.
- Skaftholder- en cylindrisk adapter, der centrerer den øverste sko i pressecylinderboringen til enkelt-stationsværktøj.
Øvre og nedre Die Sko
Die sko er det strukturelle fundament for hele samlingen. Den nederste sko bolter sig fast på pressestøtten og bærer matricepladen, matriceknapperne og eventuelle formningsdetaljer. Den øverste sko klemmer til stemplet og holder matricestanserne, holderne og strippersystemet. Begge sko er typisk fremstillet af medium-kulstofstål eller for-hærdet legering, slebet fladt og parallelt med et par tiendedele af en tusindedel. Denne parallelitet betyder noget, fordi enhver bue eller tilspidsning i skooverfladen udmønter sig direkte i ujævne skærekræfter på tværs af presseformens slagflader.
Skotykkelsen vælges ud fra tonnage. Tynde sko bøjer sig under tunge belastninger og kaster justeringen af i det værst tænkelige øjeblik, lige i bunden af slaget. Tyngre blanking eller møntoperationer kræver tykkere plader; lettere piercing arbejde kan klare sig med tyndere, lettere sko, der reducerer den samlede formvægt.
Styrestift og bøsningstyper forklaret
Styrestifter er slebet til tolerancer inden for 0,0001 in. og fås i to grundlæggende stilarter: friktion (glideleje) og kugleleje. Valget mellem dem former, hvordan matricesamlingen fungerer ved hastighed, under sidebelastning og under vedligeholdelse.
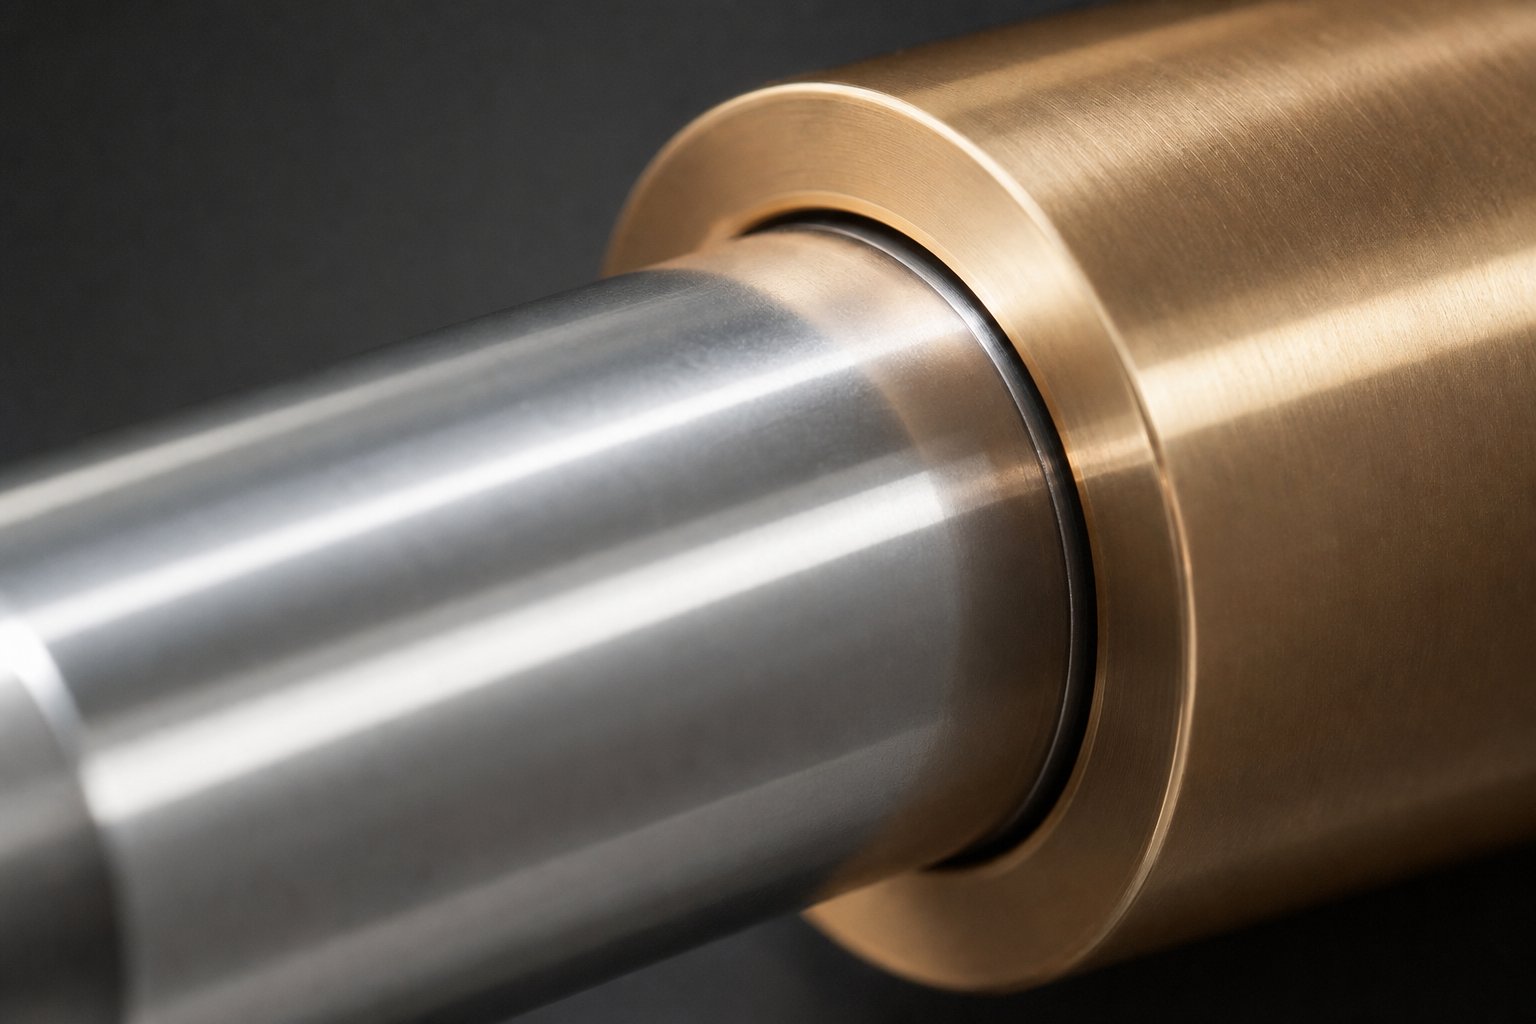
Styrestifter med kuglelejer.-køre på en række præcisionsbolde indeholdt i et aluminiumsbur. De fungerer i en forudspændt tilstand eller "negativ spillerum", hvilket betyder, at stiften-og-lejesamlingen faktisk er lidt større end bøsningens boring. Dette eliminerer spil, reducerer friktion og gør det nemt at adskille matricehalvdelene. De er industristandarden for høj-progressiv stempling, hvor varmeopbygning fra friktion er uacceptabel. En advarsel: overdreven sidetryk kan forårsage kuglesporing, fysiske riller slidt ind i stolpen eller bøsning af overbelastede lejer.
Bronze bøsningerparre med almindelige friktionsstifter og håndtere tunge sidebelastninger godt, fordi kontakten er fordelt over en bred overflade i stedet for koncentreret ved kuglekontaktpunkter-. Massive aluminium-bronze eller bronze-belagte stålbøsninger er almindelige, og de fungerer bedst ved moderate pressehastigheder, hvor en vis friktion er tolerabel i bytte for belastningskapacitet.
Selv-smørende bøsningerindstøb grafitpropper direkte i bronzematrixen og leverer kontinuerlig tørsmøring uden eksternt fedt. De reducerer vedligeholdelsesintervallerne i miljøer, hvor gen-smøringsplaner er svære at håndhæve, eller forurening er et problem.
Styrepindmontering har også betydning.Tryk på-tilpas stifterer permanent installeret i skoen, hvilket tilføjer stivhed, men gør udskiftning sværere.Aftagelige stifterBrug en mekanisk lås (typisk en hætteskrue eller krave) og kan fjernes uden at trykke, hvilket forenkler vedligeholdelse og matriceopbevaring. For ingeniører, der køber brugerdefinerede komponenter, hvor bøsningstype, stiftdiameter og monteringsstil alle interagerer med matricestruktur og krav til frigang, leverandører som f.eks.YICHENtilbyde kollaborativ teknisk support skræddersyet til at designe-tunge beslutninger som disse.
Understøttende komponenter og deres roller
Ud over sko, stifter og bøsninger fuldender flere mindre komponenter samlingen. Skaftholdere centrerer den øverste sko i pressecylinderen til enkelt-stationsdyser, hvor præcis stempel-til-justering er kritisk. Bagplader sidder mellem stansehoveder og skofladen og fordeler stødbelastninger, så hærdede stanseskafter ikke pener ind i blødere skostål over millioner af cyklusser. Matriceholdere låser stempler og knapper i nøjagtige positioner inden i matricepladen, og fjedre (mekaniske eller nitrogen) giver afisoleringskraft til at løfte emnet af værktøjet efter hvert slag.
Hver af disse stansematricekomponenter interagerer med de andre. En kuglelejebøsning parret med en sko, der er for tynd, vil spore perfekt på linje, men bøjes under belastning, hvilket besejrer formålet med præcisionsstyring. At få den rigtige kombination betyder at tænke ud over individuelle specifikationer og overveje, hvordan hele systemet opfører sig under din faktiske tonnage, hastighed og materialeforhold, hvilket fører direkte til spørgsmålet om at matche dit matricesæt til den presse, det vil køre i.
Sådan matcher du matricesæt til din presse
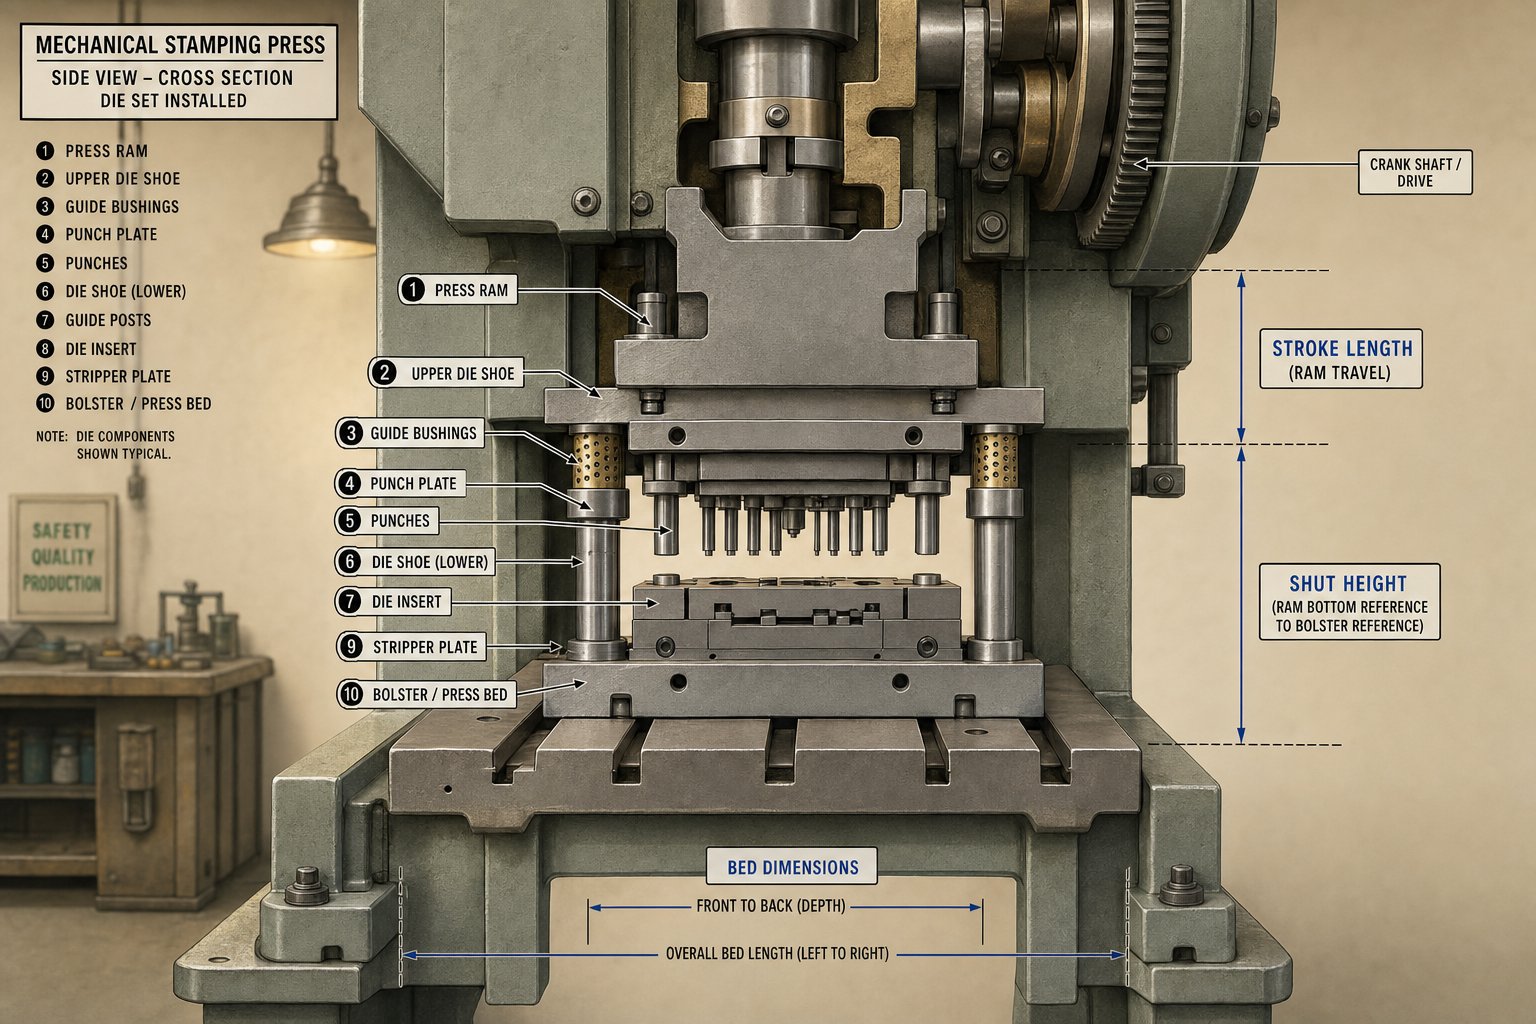
Et perfekt specificeret matricesæt er ubrugeligt, hvis det ikke fysisk og mekanisk passer til den presse, det er beregnet til. Forholdet mellem presse og matrice er et integreret system, og at få matchet forkert fører til alt fra manglende evne til at installere værktøjet til katastrofal overbelastning under produktionen. De kritiske parametre, du skal afstemme, er tonnagekapacitet, sengedimensioner, lukkehøjdeområde og slaglængde.
Tryk Tonnage og Die Set Load Capacity
Hver stanseoperation genererer en kalkulerbar kraft baseret på skæreomkreds, materialetykkelse og trækstyrke. Din presse skal overstige den beregnede tonnage med ensikkerhedsmargin på 20 til 30 procentfor at tage højde for materialevariationer og progressivt værktøjsslid. Men tonnage handler ikke kun om, hvorvidt pressen kan presse hårdt nok. Det dikterer også skotykkelsen. Højere kræfter kræver tykkere plader for at modstå afbøjning, og tykkere plader øger vægten. Den kombinerede dysesætvægt skal forblive et godt stykke inden for rampens løftekapacitet, ellers kæmper pressen med at trække den øverste halvdel tilbage i opslaget.
Til stansepresser, der kører ved høje hastigheder, selv små ubalancer mellem påkrævet kraft og tilgængelig kapacitetsblanding ved hvert slag. Over-tonnage stopper en stansepresse eller knækker rammen; under-at specificere matricesættets skotykkelse, lader det bøje sig, smider justeringen af og hugger slag.
Sengestørrelse og lukkehøjde matcher
Matricesættets fodaftryk skal passe inden for presselejeområdet med plads tilbage til klemmer på alle sider. Stripbredde, delgeometri og stationsantal i progressive værktøjer bestemmer minimumsfodaftrykket, men bolsteret indstiller maksimum. Det lyder simpelt, men den lodrette dimension fanger flere ingeniører på vagt. Lukkehøjde er afstanden fra bolsteroverfladen til glidebunden, når stemplet er på sit laveste punkt med justering helt udstrakt. Din matricehøjde (samlede lukkehøjde af samlingen) skal falde inden for pressens justerbare lukkehøjdeområde.
Hvis terningen er for høj, kan den fysisk ikke lukke. Hvis den er for kort, kan afstandsplader eller paralleller udgøre spalten, men kun inden for pressens justeringsvandring. Husk på, at matricesko mister højden over tid, når de slibes om, så den indledende lukkehøjde skal sidde mod den øverste ende af justeringsvinduet for at muliggøre fremtidig vedligeholdelse.
Mekaniske vs. hydrauliske presseovervejelser
Tryktype ændrer fundamentalt, hvordan du nærmer dig valg af matricesæt. En mekanisk presse leverer kun maksimal tonnage nær bunden af dens slaglængde, kun få millimeter over bundens dødpunkt. Det betyder, at regulering af lukkehøjde er kritisk. Hvis dit stansepressesæt lukker lidt for højt, kan pressen ikke levere fuld nominel kraft, og delens kvalitet lider. Mekaniske presser har også en fast slaglængde dikteret af håndsvingets geometri, så din matrice skal designes omkring denne begrænsning.
Et hydraulisk pressematricesæt har mere pusterum. Hydrauliske systemer leverer fuld tonnage overalt i slaget og tilbyder justerbar slaglængde, hvilket gør dem mere tilgivende med tolerancer i lukkehøjde. Hydrauliske pressematricer undgår også den høje-stødbelastning af mekaniske systemer, som kan tillade lidt tyndere matricesko til tilsvarende tonnage i formningsapplikationer. Cyklustider er dog langsommere, så hvis du parrer et matricesæt med en hydraulisk presse til dybtrækning eller kompleks formning, skal du planlægge længere slag og kontrollerede ramhastigheder i stedet for høj-blænding.
Når du er klar til at parre et matricesæt til din presse, skal du gennemgå disse trin i rækkefølge:
- Registrer pressespecifikationer fra maskinmanualen: nominel tonnage, tonnagemærkepunkt (for mekaniske presser), sengedimensioner, maksimal og minimum lukkehøjde, slaglængde og slag pr. minut.
- Beregn den samlede nødvendige stansekraft for alle skære- og formningsstationer, og tilføj derefter en sikkerhedsmargen på 20 til 30 procent.
- Bestem det mindste matricesæts fodaftryk baseret på strimmelbredde, delstørrelse og antal stationer, og sørg for, at det passer inden for sengens dimensioner med spændeafstand på alle sider.
- Vælg skotykkelse, der passer til den beregnede tonnage, og kontroller, at den resulterende matricehøjde falder inden for pressens justerbare lukkehøjdeområde.
- Bekræft, at den samlede vægt af matricesæt (sko, stifter, bøsninger og monteret værktøj) ikke overstiger stempelløftekapaciteten.
- Kontroller, at slaglængden er tilstrækkelig til materialetilførsel, delfrihed og sikker udkastning af færdige stykker eller skrot.
- For mekaniske presser skal du kontrollere, at tonnagemærkepunktet er over materialetykkelsen for at sikre, at fuld kraft er tilgængelig, når stansematricer til pressen kommer i kontakt med emnet.
At følge denne sekvens forhindrer den almindelige fejl at angive et matricesæt, der ser rigtigt ud på papiret, men som ikke fysisk kan køre i den tilsigtede maskine. Hver parameter føres ind i den næste, og selv man mangler en, især lukkehøjden eller tonnageværdipunktet, forvandler et perfekt bearbejdet hydraulisk pressematricesæt eller mekanisk opsætning til et dyrt hyldepynt. At få disse tal låst tidligt forenkler også den næste beslutning: at vælge mellem standard katalogstørrelser eller at gå ind i brugerdefinerede dimensioner.
Størrelseskonventioner og standarder for formsæt
At matche dit terningsæt til pressen er kun halvdelen af ligningen. Den anden halvdel er at vælge et sæt matricedimensioner, der giver dit aktive værktøj tilstrækkelig plads til at arbejde, samtidig med at det overordnede fodaftryk holdes effektivt. Standard matricesæt følger vel-etablerede dimensioneringskonventioner, der balancerer pladeareal, tykkelse og styrestiftproportioner. At forstå disse konventioner hjælper dig med at beslutte, hvornår en katalogstørrelse passer til din applikation, og hvornår du skal tilpasse dig.
Standard matricesæts dimensioner og pladetykkelse
Branchekataloger, inklusive dem fra etablerede leverandører som Danly stansesætlinjer og andre producenter, tilbyder standardstørrelser, der starter så små som 6 x 6 tommer til miniatureprægearbejde og opskalering gennem almindelige mellemmål som 12 x 12, 18 x 24 og 24 x 36 tommer. Store matricesæt strækker sig langt ud over disse, med nogle producenter, der producerer lagermatriceplatforme på over 60, 80 eller endda 120 tommer til panelarbejde i biler og tunge strukturelle stemplinger.
Pladetykkelse skalaer med forventet tonnage. En lille 6 x 6 sæt kørende let gennemborende belastninger kan bruge sko så tynde som 1 tomme, mens en stor matriceplatform, der håndterer flere hundrede tons afblændingskraft, har brug for sko, der er 4 tommer tykke eller mere for at modstå afbøjning. Det generelle princip: tykkere sko fordeler kraften mere jævnt på tværs af bolsteret og ramfladen, hvilket reducerer lokaliseret stress, der fører til, at trætheden revner over millioner af cyklusser.
| Die sæt størrelse (in.) | Typisk skotykkelse (in.) | Typisk Tonnageområde | Fælles ansøgning |
|---|---|---|---|
| 6 x 6 til 8 x 8 | 1.0 - 1.5 | 5 - 30 tons | Små stik, terminaler, mikro-stempling |
| 10 x 12 til 14 x 18 | 1.5 - 2.5 | 30 - 100 tons | Mellem-beslag, clips, progressive dies |
| 18 x 24 til 24 x 36 | 2.5 - 3.5 | 100 - 300 tons | Større progressive dies, kraftig-gauge blanking |
| 30 x 48 til 48 x 72 | 3.5 - 5.0 | 300 - 800 tons | Automotive strukturelle dele, apparat paneler |
| 60 x 96 og derover | 5.0 - 8.0+ | 800 - 2,000+ tons | Store bilpaneler, kraftige strukturelle prægninger |
Disse er retningslinjer, ikke absolutte. Et metalmatricesæt, der bærer en blank matrice med koncentrerede stansebelastninger i midten, kan have brug for tykkere sko, end tonnagen alene antyder, fordi bøjningsmomentet øges med ikke-understøttet spændvidde. Omvendt kan et ensartet fordelt skæremønster på tværs af mange små udstansninger tolerere tyndere sko med samme samlede tonnage.
Størrelse for progressiv vs. enkelt-Station dør
Enkelt-stationsmatricer, uanset om det er sammensatte eller kombinationsværktøjer, behøver kun nok matriceareal til delens fodaftryk plus frigang til skrotkanaler, monteringshardware og styreelementer. Dimensionering af disse er relativt ligetil: Tag den maksimale deldimension i hver retning, tilføj materiale til bærestrimler eller skrotbroer, og vælg den nærmeste standardformstørrelse, der rummer alt med plads til klemmer.
Progressive dies kræver en anden beregning. Hver station optager et stykke af matricelængden, der er lig med tilførselsstigningen, og det samlede antal stationer ganget med pitch bestemmer minimumsformlængden. En 12-station progressiv med 2-tommers tonehøjde har brug for mindst 24 tommers arbejdslængde, før du overhovedet tager højde for indførings- og endestationer. Strimmelbredde plus bæremateriale indstiller den mindste matricebredde.
Sombemærker progressive die-eksperter, kræver store progressive matricer robuste bære- og bindestænger for at holde strimlen stabil gennem mange stationer, og denne bærerbredde øger det samlede fodaftryk. Jo flere trim- og formstationer der kræves, jo mere strimmelstøttemateriale har du brug for, og jo bredere og længere bliver matricesættet.
Styrestiftens diameter og længde skalerer også med matricestørrelse. Mindre standard matricesæt bruger typisk 1-tommer til 1,5-tommer diameter stifter, mens sæt i 24 x 36-området og derover flytter til 2-tommer eller større stolper. Stiftlængden skal give tilstrækkeligt indgreb i fuld åben højde, hvilket betyder, at længere slag kræver længere stifter, som igen kræver større stiftdiametre for at modstå bøjning under eventuelle resterende sidebelastninger. En stift, der er for slank i forhold til dens ikke-understøttede længde, vil afbøjes elastisk, hvilket overvinder formålet med præcisionsstyring.
Når standardstørrelser kommer til kort
Standard katalogstørrelser dækker en bred vifte af applikationer og med god grund. De fremstilles i volumen, hvilket holder omkostningerne nede og leveringstiderne korte. Erfaring fra branchen bekræfter, at køb af standardsæt fra specialfabrikanter, der udnytter stordriftsfordele, næsten altid slår omkostningerne ved at bygge et-afsæt internt.-
Alligevel skubber nogle job ud over, hvad en standard-matrice kan rumme. Du kan støde på situationer som:
- Delgeometri, der kræver et usædvanligt forhold mellem længde-til-bredde, er ikke tilgængelig i kataloger.
- Progressive matricer med høje stationstal, der overstiger standardlængder.
- Ikke--standard styrestiftsplacering dikteret af feed eller værktøjsinterferens.
- Overdimensionerede emner til bil- eller apparatpaneler, der skubber ind i stort matriceområde over 60 tommer.
- Brugerdefinerede skotykkelser, der er nødvendige for ekstrem tonnage eller usædvanlige tryklukningshøjdebegrænsninger.
I disse tilfælde bliver et brugerdefineret matricesæt det praktiske valg. Brugerdefineret betyder ikke nødvendigvis dyrt eller langsom. Mange leverandører bearbejder skræddersyede dimensioner fra præ-slibeplader ved hjælp af CNC-udstyr, hvilket sørger for en rimelig omstilling. Beslutningen kommer ned til, om det kompromitterer ydeevnen at tvinge dit værktøj til det nærmeste standardfodaftryk. Hvis du propper stationer for tæt på hinanden, fjerner den nødvendige skrotafstand eller undermåler sko, så de passer til en katalogdimension, vil omkostningerne til skrot og vedligeholdelse hurtigt overstige præmien for et specialfremstillet metalsæt.
En mellemvej, der er værd at overveje: at købe et standardsæt og ændre det. Nogle butikker køber katalogformesæt og tilføjer derefter bearbejdede lommer, ikke-standard stiftplaceringer eller yderligere monteringsfunktioner på deres eget CNC-udstyr. Denne hybride tilgang, nogle gange kaldet gør-det-selv i branchen, kan forkorte tidslinjerne, mens den stadig leverer et sæt med den rigtige størrelse til applikationen.
Dimensionering sætter de fysiske grænser for dit værktøj, men fysiske dimensioner alene garanterer ikke ydeevne. Præcisionen, som disse dimensioner holdes til, tolerancerne på stift-til-bøsning, skoens parallelitet og overfladefinish, afgør, om dine stemplede dele rent faktisk opfylder printspecifikationerne cyklus efter cyklus.
Tolerancer og præcision i formsættets ydeevne
Du kan vælge den rigtige konfiguration, dimensionere skoene perfekt og matche hver trykparameter, men hvis tolerancerne på dit matricesæt er løse, vil dine stemplede dele aldrig holde stramme dimensioner. Præcision i matriceværktøj starter på rammeniveau. Styresystemet og skoens overflader sætter et absolut loft over, hvor nøjagtige dine færdige dele kan være, uanset hvor godt de aktive slag og matriceknapper er slebet.
Die sæt præcision er loftet for præcision af stemplede dele. Ingen stempel- eller matriceknap kan levere tolerancer, der er snævrere end rammen, der styrer den.
Styrestiftfrigang og dens indvirkning på delens kvalitet
Løbeafstanden mellem en styrestift og dens bøsning bestemmer direkte, hvor meget den øvre matricehalvdel kan forskydes sideværts i forhold til den nedre halvdel under hvert slag. I et glatlejesystem er denne frigang bevidst konstrueret, typisk fra 0,0002 til 0,0008 tommer afhængigt af stiftdiameter og anvendelse. Kuglelejesystemer- fungerer anderledes og kører i enforudspændt tilstand med negativ clearancespænder fra 0,0001 til 0,0021 in., hvilket effektivt eliminerer frit spil mellem den øvre og den nedre halvdel.
Hvorfor betyder det noget for dine dele? Forestil dig en præcisionsmatrice og stemplingsoperation, hvor frigang fra stanse-til-matrice er indstillet til 0,001 in. pr. side. Hvis styresystemet tillader 0,0005 tommer sideforskydning, bliver denne frigang ujævn: 0,0005 tommer på den ene side og 0,0015 tommer på den anden. Resultatet er inkonsekvent grathøjde, ujævn kantkvalitet og accelereret slid på den ene side af skæreværktøjsmatricen. For snæver-tolerancearbejde skal styrestiften-til-bøsningens frigang være en brøkdel af arbejdsstansen-til-matricefrirummet for at holde kræfterne afbalanceret.
Parallelisme og vinkelrethedstolerancer
Skooverfladeparallelisme er den anden kritiske tolerance. Både de øvre og nedre skoflader skal slibes fladt og parallelt med hinanden inden for nogle få tiendedele af en tusindedel af en tomme. Hvis den øverste sko vipper en smule i forhold til den nederste, kommer stansninger på den ene side af matricen i kontakt med emnet før stansning på den anden side. Det forskudte engagement skaber ulige skærekræfter, for tidligt stanseslid og dimensionsvariation på tværs af multi-progressive værktøjer.
Vinkelrette styrestifter til skoens overflade er lige så vigtig. En stift, der hælder endda 0,001 in. over sin arbejdslængde, introducerer en progressiv forskydning, der forværres, efterhånden som slaget øges. For præcisionsmatricer, der kører i høj-hastighedsapplikationer, multipliceres denne vinkelfejl med hver tomme slagvandring. Matricebearbejdningsprocesser holder typisk stiftens vinkelrethed inden for 0,0002 in. per tomme af stiftlængden på kvalitetssæt, selvom bearbejdning af matricer til strammere specifikationer er mulig mod ekstra omkostninger.
Overfladefinish på skoflader påvirker både parallelitet og monteringsstabilitet. En ru-jord overflade gør det muligt for matriceplader og støtteplader at flytte sig mikroskopisk under gentagne stødbelastninger. De fleste stålprægematricer specificerer skoflader, der er slebet til 16 mikrotommer Ra eller bedre, hvilket giver tilstrækkelig friktion til sikker montering, mens de forbliver flad nok til nøjagtig måling og shimming.
Præcisionsklasser til forskellige applikationer
Ikke alle job kræver de strammest mulige tolerancer, og strammere koster altid mere. Den generelle industritilgang inddeler præcisionsmatricesæt i klasser baseret på de akkumulerede tolerancer på tværs af alle kritiske egenskaber: stiftafstand, parallelitet, vinkelrethed og overfladefinish. Standard-klassesæt passer til generel blanking og formning, hvor deltolerancerne er generøse. Præcisions-klassesæt tjener tæt-tolerancearbejde som forbindelsesstempling, fin-blanking eller enhver applikation, hvor den samlede systemfrigang skal holde sig under nogle få tiendedele.
Det er her driftsforholdene komplicerer beslutningen. Under en produktionskørsel genererer friktion og formningskræfter varme. Termisk ekspansion i styrestifterne, bøsningerne og skopladerne ændrer de arbejdsafstande, du så nøje har angivet ved stuetemperatur. Et præcisionsmatricesæt, der kører med 600 slag i minuttet i en høj-progressiv applikation, kan se guidesystemets temperaturer stige 30 til 50 grader Fahrenheit over omgivelserne. Denne varme udvider stifterne hurtigere end bøsningerne (stålstifter i bronzebøsninger), hvilket gradvist lukker løbeafstanden. Hvis den første frigang er for stram, binder systemet. Hvis du kompenserer ved at åbne frigang ved stuetemperatur, mister du præcision ved koldstart.
Den praktiske løsning: Vælg din præcisionsklasse baseret på værste-driftstemperatur, ikke butiks-gulvmiljø. Tag hensyn til din forventede slagfrekvens, materiale, der stemples, og smøresystem. Kuglelejestyresystemer håndterer termisk variation bedre, fordi deres forspænding rummer små dimensionsændringer uden binding. Almindelige-lejede bronzebøsninger har brug for mere indledende frihøjde for at tage højde for termisk lukning, hvilket er grunden til, at de typisk er specificeret til matriceudstyr med moderat-hastighed frem for præcisionsarbejde med høj-hastighed.
I sidste ende er tolerancevalg en cost-benefit-beslutning. Hver halve-tiende, du strammer på matricesættet, tilføjer slibetid, inspektionstrin og materialeomkostninger. Men hver halve-tiende, du efterlader løs, bliver til delvariation, skrot og forkortet værktøjslevetid nedstrøms. Den rigtige balance afhænger af dit deltryk, dit produktionsvolumen og hvor meget variation dine downstream-processer kan absorbere. Denne balance skifter også over tid, efterhånden som komponenter slides, hvilket rejser spørgsmålet om, hvordan man overvåger sliddet og beslutter, hvornår et matricesæt har overskredet sin nyttige toleranceramme.
Vedligeholdelse og at vide, hvornår matricesæt skal udskiftes
Tolerancer, der var perfekte på dag ét, forbliver ikke perfekte for evigt. Hvert slag tilføjer mikroskopisk slid på styrestifter, bøsninger og matriceskooverflader. Hvis det ikke er markeret, kryber det slid forbi din tolerancekonvolut og forringer stille og roligt delekvaliteten længe før noget fejler katastrofalt. Et proaktivt inspektions- og vedligeholdelsesprogram er det, der adskiller et matriceværksted, der fanger problemer tidligt, fra et, der opdager dem i skrotbeholdere.
Inspektionspunkter og slidmåling
Når du trækker et matricesæt til planlagt vedligeholdelse, er det de kontrolpunkter, der betyder mest. Hold denne liste opslået i nærheden af dit lagerområde for matriceudstyr, så teknikere rammer hver genstand konsekvent:
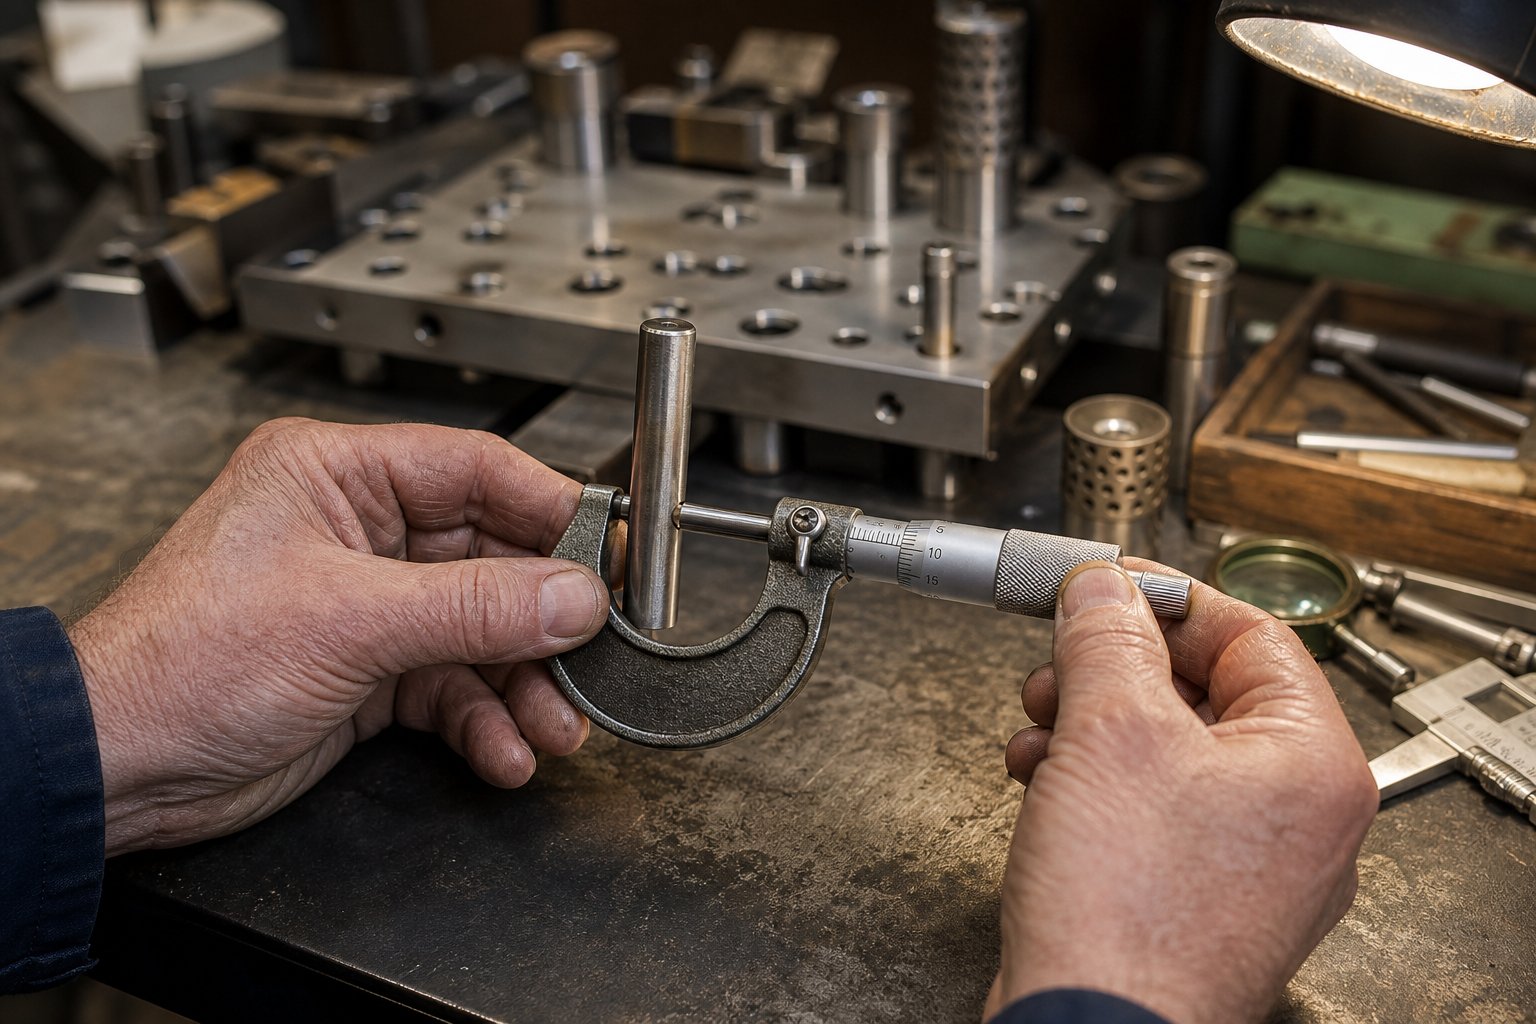
- Styrestift diameter- Mål på flere punkter langs arbejdslængden med en mikrometer. Slidkoncentrater typisk, hvor bøsningen berører stiften på arbejdsniveau. En reduktion på mere end 0,0005 in. fra udskiftning af nominelle warrants.
- Bøsningens diameter- Brug en boringsmåler til at tjekke ID øverst, i midten og forneden. Ovale eller tilspidsede slidmønstre indikerer fejljustering eller overdreven sidebelastning.
- Fastgør-til-gennemføringsafstand- Beregn ud fra dine stift- og bøsningsmål. Når frigangen overstiger det dobbelte af den originale specifikation, kompromitteres delens nøjagtighed.
- Stand af kuglelejeholder- Se efterblå misfarvning eller beskadigede skruespidser, både indikatorer for burkrybning og glidelejer.
- Die skoens fladhed og parallelitet- Fej begge skoflader med en indikator på en overfladeplade. Kontroller, om der er skævhed, skævheder eller lokaliserede lave pletter fra gentagne stødbelastninger.
- Skoens overflade tilstand- Undersøg for gnidning, ridser eller træthedsrevner omkring stiftboringer og monteringsområder med matriceklemme.
- Styrestift vinkelret- Med stiften installeret, angiv langs dens længde. Enhver hældning på mere end 0,0002 tommer pr. tomme signalerer en slidt boring eller beskadiget sko.
- Spormærker på stifter eller bøsninger- Lette overfladelinjer er normale, men riller, der fordyber arbejdsfladen, indikerer for stor sidebelastning eller forkert installation af bøsninger.
Smøring og forebyggende vedligeholdelse
Smørekravene varierer meget efter bøsningstype, og det er lige så skadeligt at bruge det forkerte smøremiddel som slet ingen. Til kuglelejestyresystemer anbefales ikke fedt. Fordi disse matricekomponenter fungerer med negativ spillerum, opfanger fedt forurenende stoffer, der bliver jordet ind i de rullende kontaktflader, hvilket forårsager flade pletter på lejer og accelereret slid. Brug i stedet en raffineret mineralolie med additiver til ekstreme-tryk og rusthæmmere, viskositet omkring 290/340 SSU ved 100 grader F.
Bøsninger med glideleje af bronze- på den anden side tåler tungere smøremidler og drager fordel af periodisk smøring, især under tunge tonnagebelastninger. Selv-smørende grafitbøsninger kræver ingen ekstern smøring under normale forhold, men periodisk rensning af grafitlommerne forhindrer opbygning af stemplingsaffald, der blokerer smøremiddelbanen.
Vedligeholdelsesintervaller afhænger af produktionsvolumen. Høj-progressive operationer, der kører millioner af slag om måneden, kræver inspektion for hver 250.000 til 500.000 hits. Mindre-arbejde med moderat brug af formværktøjer kan strække sig til planlagte kvartalsvise kontroller. Når du indstiller intervaller for vedligeholdelse af matrice, skal du fejle på den kortere side, indtil du etablerer en basislinjeslidhastighed for hvert specifikt værktøj.
Slut-af-livsindikatorer og udskiftningstidspunkt
Hvert matricesæt når til sidst et punkt, hvor vedligeholdelse ikke længere genopretter acceptabel ydeevne. At erkende den tærskel forhindrer dig i at hælde arbejdskraft ind i en ramme, der ikke kan holde tolerance, uanset hvor meget opmærksomhed den får. Hold øje med disse signaler:
- Styrestiftsslid ud over efterslibning- Pins, der bæres mere end 0,001 in. understørrelse kan ikke gendannes. Udskiftning er den eneste mulighed.
- Bøsningen har en forstørrelse ud over toleranceklassen- Når borediameteren vokser forbi den maksimalt tilladte frigang, selv med en ny stift installeret, kan bøsningens sæde i matriceskoen også blive beskadiget.
- Formskoens skævhed overstiger genslibningskapaciteten- Sko kan slibes om for at genoprette fladheden, men hver genslibning fjerner materiale og reducerer lukkehøjden. Når først en sko er slebet under dens mindste funktionelle tykkelse, bøjer den sig under belastning og kan ikke genvindes.
- Træthedsrevner omkring stiftboringer eller matriceklemmers monteringshuller- Revner forplanter sig under cyklisk belastning. En revnet sko er en sikkerhedsrisiko og skal straks tages på pension.
- Vedvarende burkryb på trods af korrigerende handling- Hvis bumpere, justeringer af forspænding og ændring af komponentstørrelse ikke løser burkrybning, kan den overordnede matricesæts geometri være flyttet ud over korrektion.
- Gentagen sporing kun på den ene side- Ensidig sporing, der vender tilbage efter udskiftning af stift og bøsning, peger på boreforskydning i selve skoen, en tilstand, der typisk betyder, at skopladen ikke længere kan serviceres.
Udskiftning af et slidt matricesæt er ikke en fiasko. Det er en planlagt overgang, der beskytter delkvalitet og pressesikkerhed. De reelle omkostninger ved at køre forbi slutningen-af-livet er ikke selve sættet, men den skrot, omarbejdelse og uplanlagte nedetid, der akkumuleres, når justeringen ikke længere kan opretholdes. At vide, hvornår et sæt skal udgå, informerer også om, hvordan du specificerer dets udskiftning, og at få denne specifikation lige fra starten er det, der adskiller en hurtig genbestilling fra en lang-teknikøvelse.
Sådan specificeres og bestilles det rigtige matricesæt
At trække et slidt matricesæt tilbage, sparer dig kun, hvis udskiftningen er angivet korrekt fra starten. Vage købsordrer fører til frem- og tilbage-e-mails, uoverensstemmende dimensioner og leveringstidsoverraskelser, der stopper produktionen. Forskellen mellem en jævn genbestilling og en frustrerende indkøbscyklus kommer ned til, hvor fuldstændigt du kommunikerer dine krav på forhånd.
Oplysninger, du har brug for, før du bestiller
Inden du kontakter en producent af stansematricer eller trækker et katalog op, skal du samle alle de parametre, der påvirker dit valg af matricesæt. Manglende blot en detalje, såsom lukket højdeområde eller bøsningspræference, tvinger leverandøren til at gætte eller vende tilbage med spørgsmål, der føjer dage til din tidslinje.
Brug denne specifikationstjekliste, når du anmoder om tilbud på metalstemplingssæt:
- Presse specifikationer- nominel tonnage, tonnagevurderingspunkt (mekaniske presser), sengdimensioner, minimum og maksimum lukkehøjde, slaglængde og slag pr. minut.
- Die sæt fodaftryk- påkrævet længde og bredde baseret på strimmellayout, stationsantal og spændeafstand.
- Skotykkelse- baseret på tonnageberegninger og lukkehøjdebegrænsninger. Angiv både øvre og nedre, hvis de er forskellige.
- Styrestiftkonfiguration- bageste-stolpe, diagonal, fire-stolpe eller midterste-stolpe sammen med krav til stiftdiameter og længde.
- Bøsning type- kugleleje-, glideleje af bronze- eller selv-smørende, baseret på hastighed, belastning og vedligeholdelse.
- Pin montering stil- tryk-tilpas eller aftagelig, og om stifter monteres i den øvre eller nedre sko.
- Materiale og hårdhed- skomaterialekvalitet, overfladehårdhed om nødvendigt og eventuelle varmebehandlingsspecifikationer.
- Tolerance klasse- standard eller præcision, med specifikke billedforklaringer for parallelitet, vinkelrethed og pin-til-gennemføringsafstand.
- Del- og procesdetaljer- emnemateriale, tykkelse, geometrikompleksitet og forventet produktionsvolumen over matricesættets levetid.
- Særlige krav- ikke-standard nåleplaceringer, overdimensioneret format, ekstra bearbejdede lommer eller tilpassede monteringsfunktioner.
At have denne liste komplet, før du tager telefonen, eliminerer den mest almindelige kilde til bestillingsforsinkelser. Det giver dig også mulighed for at sammenligne tilbud på lige vilkår på tværs af flere matriceproducenter, fordi alle priser den samme specifikation.
Standardkatalog vs. tilpassede-udviklede matricesæt
Standardkatalogsæt sendes hurtigere og koster mindre, nogle gange dramatisk. Brancheerfaring fra Anchor Danly bekræfter, at specialfabrikanter, der udnytter stordriftsfordele og produktionsekspertise, konsekvent underbyder omkostningerne ved at bygge tilsvarende sæt i-huset. For ligetil applikationer, hvor dit fodaftryk, tonnage og konfiguration matcher et katalogtilbud, er der ingen grund til at tilpasse sig.
Skræddersyede-matricesæt bliver nødvendige, når standarddimensioner kompromitterer dit værktøjslayout. Måske har du brug for et ikke--standardlængde-til-breddeforhold for en høj-stations progressiv matrice, usædvanlig stiftplacering for at rydde et indføringssystem eller skotykkelser uden for katalognormer. Specialfremstilling af matrice tilføjer typisk to til seks uger over standard leveringstider afhængigt af kompleksiteten, men resultatet er et sæt, der passer til din applikation uden at gå på kompromis.
Der findes også en mellemvej. Nogle ingeniører køber et standardsæt og maskiner yderligere funktioner i-huset, hvilket forkorter gennemløbstiden, mens de stadig får et tilpasset metalstemplingsfodaftryk. Denne hybride tilgang fungerer, når modifikationerne er begrænset til lommer, dyvelhuller eller monteringsfunktioner, der ikke påvirker styresystemets præcision.
Evaluering af leverandører til din applikation
Ikke alle matriceproducenter tilbyder den samme dybde af kapacitet. Når du vurderer producenter af stanseforme, skal du se ud over pris og leveringstid for at vurdere tre faktorer, der bestemmer værdien på lang sigt:-
- Præcisionsevner- Kan leverandøren holde den toleranceklasse, du har brug for? Spørg om deres slibeudstyr, inspektionsmetoder, og om de leverer dimensionsrapporter med forsendelse. Førende leverandører opererer under ISO 9001:2015-systemer og udfører-procesdimensionelle kontrol, ikke kun slutinspektion.
- Materialekvalitet og sporbarhed- Velrenommerede leverandører bruger certificeret værktøjsstål med dokumenterede varmebehandlingsprocesser. Spørg, om materialecertificeringer følger med det færdige sæt.
- Teknisk support- Det er her, hvor kløften mellem katalogleverandører og ægte produktionspartnere bliver tydelig. En leverandør, der blot bearbejder det, du tegner, er fint til standardordrer. Men til design-tunge applikationer, der involverer kompleks matricestruktur, snævre spillerumskrav eller udfordrende materialeflow, har du brug for samarbejdende teknik. Leverandører kan lideYICHENforbinde værktøjsingeniører til tilpassede prægematriceløsninger med særlig styrke i design-intensive beslutninger omkring matricestruktur, optimering af frigang og materialeflow, den form for støtte, der forhindrer kostbare redesigns efter første artikelforsøg.
Prisen betyder noget, men et billigt sæt, der fejler efter en brøkdel af dets forventede levetid, koster langt mere i nedetid og udskiftning end et kvalitetssæt fra en dygtig leverandør. Evaluer de samlede ejeromkostninger: startpris plus vedligeholdelse plus forventet levetid plus skrotrisikoen ved at køre marginal præcision. Denne beregning favoriserer næsten altid leverandøren med stærkere teknisk support og strammere proceskontrol, især for produktionsværktøjer, der forventes at levere millioner af dele i løbet af dets levetid.
Ofte stillede spørgsmål om stemplingssæt
1. Hvad er forskellen mellem et matricesæt og en komplet stansematrice?
Et matricesæt er den strukturelle ramme bestående af øvre og nedre matricesko, styrestifter og bøsninger, der giver præcis justering. En komplet stansematrice inkluderer matricesættet plus alt aktivt værktøj såsom stanser, matriceknapper, strippere og fjedre, der faktisk skærer eller danner metallet. Du kan bytte forskellige aktive værktøjer ind og ud af det samme matricesæt, så længe kravene til fodaftryk og tonnage matcher, hvilket gør standardmatricesæt omkostningseffektivt- for butikker, der kører flere opgaver.
2. Hvordan vælger jeg mellem et sæt med to-stolpe og fire-poste?
Valget afhænger af tre faktorer: hvordan materiale føres ind i matricen, hvor tunge stemplingskræfterne er, og hvor snævre dine deltolerancer skal være. To-stolpe bag-stolpesæt efterlader forsiden og siderne åbne for uhindret strimmelfremføring i progressive matricer, men giver mindre vridningsstivhed. Fire-stolpesæt giver maksimal stivhed til kraftig blanking eller snæver-toleranceprægning, men begrænser strimmelbredden, da materialet skal føres mellem hjørnestolper. Til det meste-højhastigheds-progressivt arbejde håndterer bagside-postkonfigurationer jobbet godt. Når tonnagen stiger eller tolerancerne strammer, skal du flytte til fire{10}}poster.
3. Hvad er kugleleje-bøsninger vs. bronzebøsninger i matricesæt?
Kuglelejebøsninger bruger præcisionskugler i et bur til at styre stiften med negativ spillerum (forspændt pasform), hvilket eliminerer frit spil og reducerer friktionen. De passer til høj-progressiv stempling, hvor varme fra friktion er uacceptabel. Bronzebøsninger fungerer som glidelejer med fordelt overfladekontakt, der håndterer tunge sidebelastninger bedre end kuglelejer. De fungerer bedst ved moderate hastigheder, hvor en vis friktion er acceptabel i bytte for større belastningskapacitet. Selv-smørende bøsninger med indstøbte grafitpropper tilbyder en tredje mulighed for miljøer, hvor regelmæssig gen-smøring er upraktisk. Leverandører som YICHEN yder teknisk support for at hjælpe med at vælge den rigtige bøsningstype til specifikke matricestruktur og krav til frigang.
4. Hvordan matcher jeg et matricesæt til min stempelpresse?
Start med at registrere dine pressespecifikationer: nominel tonnage, sengdimensioner, lukkehøjdeområde og slaglængde. Beregn den samlede stemplingskraft med en sikkerhedsmargin på 20-30 %, og bestem derefter det mindste fodaftryk på matricen baseret på strimmelbredde og stationsantal. Vælg skotykkelse, der passer til din tonnage, bekræft, at den resulterende matricehøjde passer inden for tryklukningshøjden, og bekræft, at den samlede vægt forbliver inden for ramløftekapaciteten. For mekaniske presser skal du også kontrollere, at tonnageværdipunktet er over din materialetykkelse, så fuld kraft er tilgængelig i kontaktøjeblikket.
5. Hvornår skal et stemplingssæt udskiftes?
Udskift et matricesæt, når styrestiftens slid overstiger 0,001 in. undermål og ikke kan genoprettes ved genslibning, når bøsningsboringsudvidelsen skubber frigangen ud over det dobbelte af den originale specifikation, selv med nye stifter, når skovridningen overstiger genslibningskapaciteten, og sko falder til under minimum funktionel tykkelse, eller når træthedsrevner opstår omkring stifthuller eller montering. Vedvarende en--sidet sporing, der vender tilbage efter komponentudskiftning, signalerer også, at skopladegeometrien er flyttet ud over korrektion, og at sættet bør trækkes tilbage.


