


Hvad er en stemplet, og hvorfor det betyder noget
Når du åbner en bildør, tilslutter en telefonoplader eller trækker en bakke fra din ovn, rører du ved dele, der er formet af en stanseform. Så hvad er en stansematrice helt præcist, og hvorfor er næsten alle producenter af stor{1}}volumen afhængig af en?
Hvad er en stempling i fremstilling
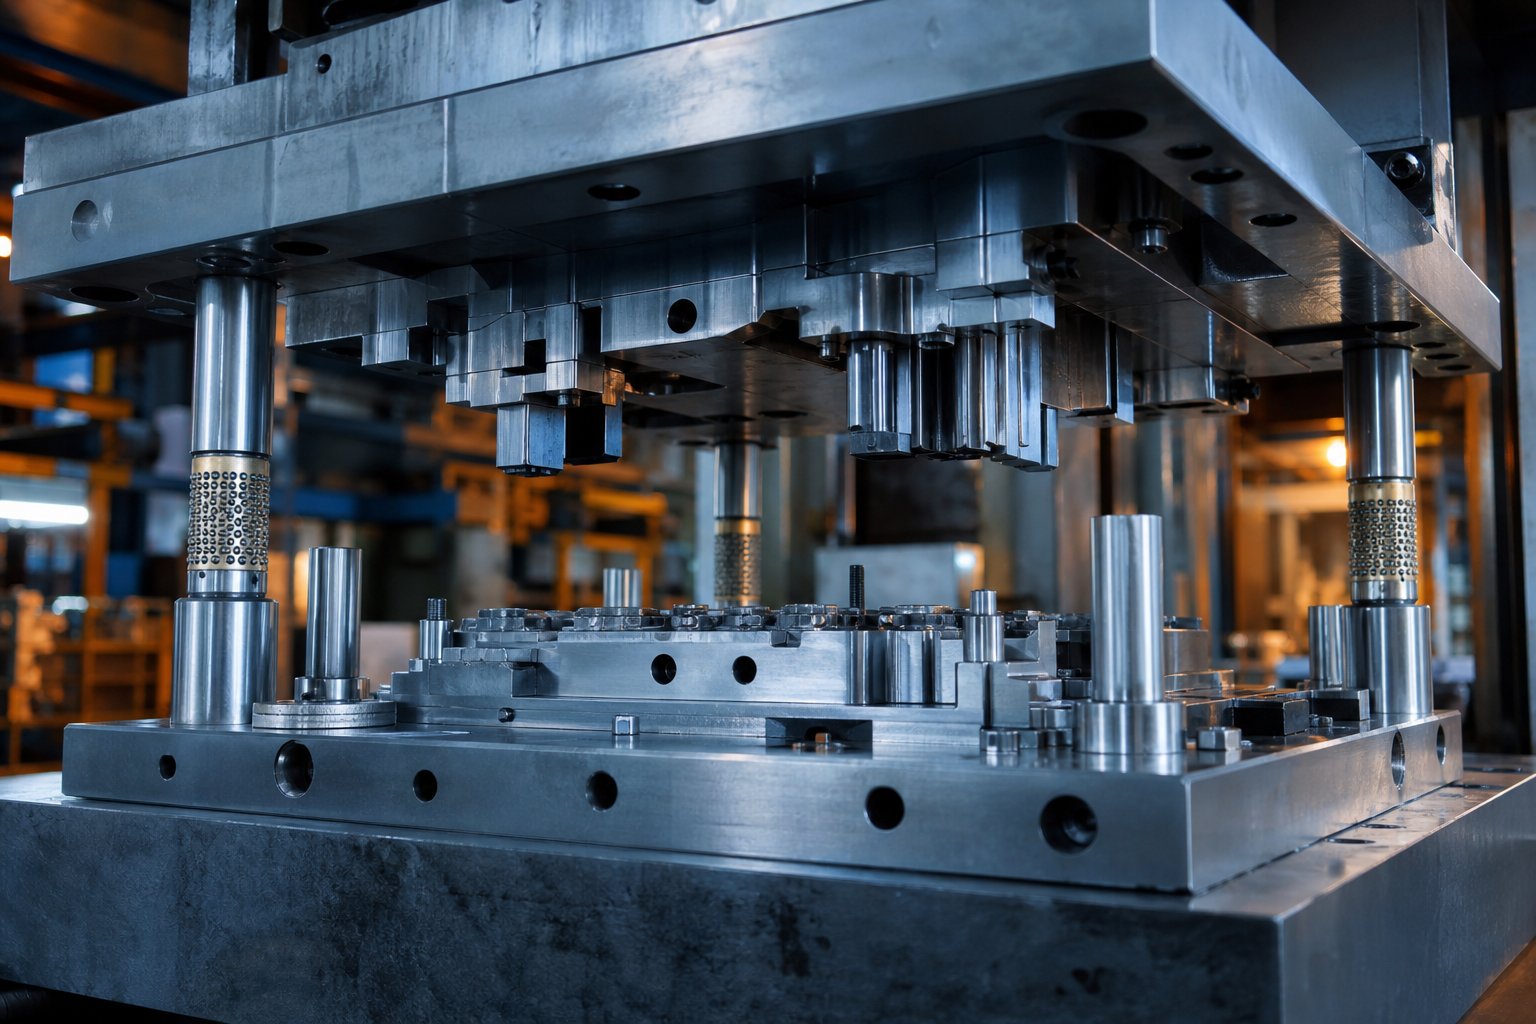
En stanseform er et præcisions-udviklet værktøj installeret i en presse, der skærer, bøjer eller former flad metalplade til en færdig del. De øvre og nedre halvdele af matricen arbejder sammen under kontrolleret kraft og omdanner råmateriale til komponenter med gentagelig nøjagtighed.
Denne stemplingsdefinition dækker kerneideen, men det virkelige-verdensbillede involverer tre spillere, der arbejder synkront: matricen (værktøjet), pressen (kraften) og emnet (det metalplade, der føres mellem dem). Under hvert presseslag kommer matricens hærdede stålsektioner i kontakt med materialet og påfører forskydning eller danner spænding, indtil metallet får den ønskede profil. SomFremstillerenBemærk, at stempling er en kold-formningsoperation, hvilket betyder, at der ikke tilføres ekstern varme, selvom friktion under skæring og formning kan gøre færdige dele varme.
At forstå, hvad en matrice er i denne sammenhæng, betyder at genkende den som mere end en enkelt stålblok. Det er et system af skærende kanter, formoverflader, styreelementer og fjederbelastede komponenter, alt sammen bearbejdet til mikron-niveautolerancer. Hvis du spørger, hvad der er dies i fremstillingen på et bredere niveau, spænder svaret over alt fra mikroelektronikværktøj, der er lille nok til at passe i din håndflade til massive automotive dies, der former hele karrosseripaneler.
Hvorfor stemplet er centralt for metalformning
Hvad er metalstemplingens største fordel i forhold til bearbejdning eller manuel fremstilling? Skala. Når først en matrice er bygget og valideret, kan den cykle hundreder eller endda over tusind slag i minuttet, hvilket producerer næsten identiske dele hver gang. Denne repeterbarhed driver omkostningerne-per-styksøkonomi, som ingen anden metalformningsmetode kan matche i volumen.
Overvej tallene:en enkelt progressiv terningkan producere millioner af dele, før de kræver større vedligeholdelse, og hver del holder tolerancer stramme nok til sikkerhedskritiske-bil- eller rumfartsenheder. Den indledende værktøjsinvestering er betydelig, men den betaler sig hurtigt tilbage på tværs af store produktionsserier gennem reduceret arbejdskraft, minimalt skrot og ensartet kvalitet.
Denne artikel går ud over en simpel ordlistepost. I de kommende afsnit vil du se, hvordan individuelle matricekomponenter interagerer som et system, hvordan materialeegenskaber dikterer designbeslutninger, og hvordan frigangsberegninger direkte forhindrer de defekter, der øger skrotrater og nedetid.
Kernekomponenter inde i en stansematrice
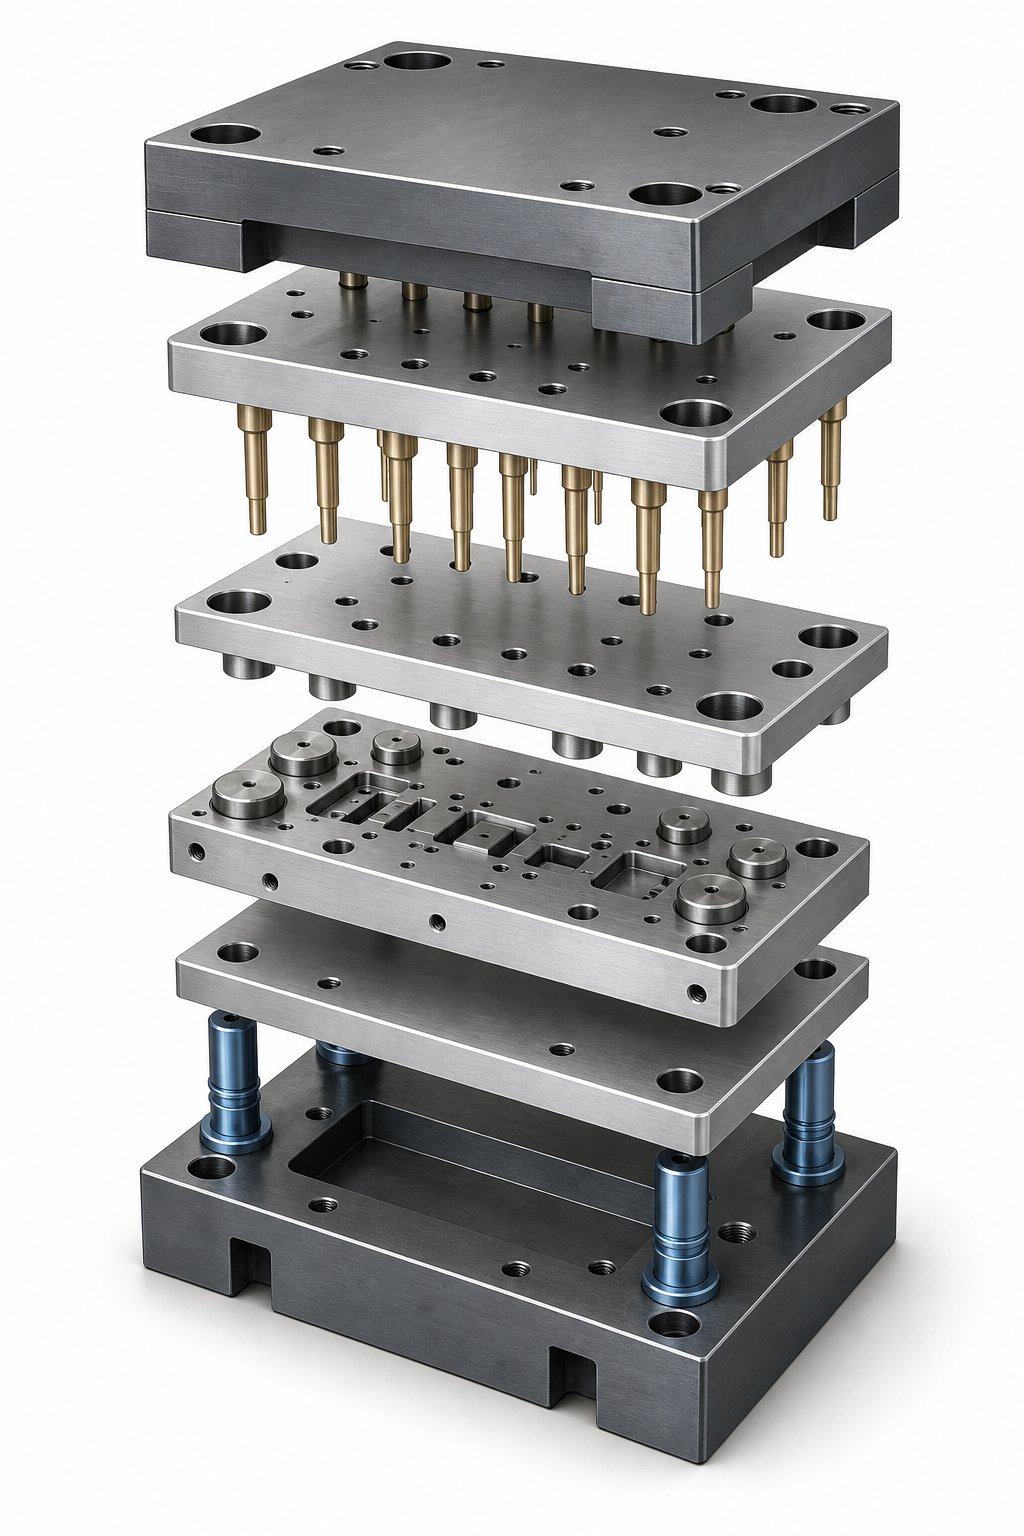
En stansematrice ligner en solid stålblok udefra. Knæk den dog op, og du vil finde snesevis af indbyrdes afhængige dele, som hver især er designet til at udføre et bestemt job på et bestemt tidspunkt i presseslaget. Forskellen mellem et pålideligt værktøj og et skrot, der-genererer hovedpine, kommer ofte ned på, hvor godt disse stempelkomponenter fungerer sammen som et system snarere end som isolerede stykker.
Øvre og nedre matricesamlinger forklaret
Hvert stansesæt starter med to tunge stålplader kaldet stansesko. Den nederste matricesko boltes til presselejet, mens den øvre matricesko monteres på pressestempelet. Tilsammen danner de det strukturelle skelet, der holder hver anden komponent på plads under gentagen tonnage.
Justering mellem disse halvdele opretholdes af hærdede styrestifter og præcisions-slebne bøsninger. Ifølge Moeller Precision Tool er disse fremstillet til tolerancer inden for 0,0001 tommer, hvilket sikrer, at de øvre og nedre halvdele mødes i nøjagtig samme forhold slag efter slag. Styrestifter med kuglelejer er blevet industristandarden for deres lave friktion og lette adskillelse, selvom stifter af friktions-type stadig fungerer godt i applikationer, hvor omkostningerne er en prioritet.
Monteret på matriceskoene finder du stanseplader (som holder skære- og formværktøjerne), matriceplader (som giver de parringshulrum) og bagplader lavet af hærdet værktøjsstål. Bagpladerne forhindrer slag i at blive drevet ind i det blødere matriceskomateriale under høje belastninger, hvilket spreder koncentrerede kræfter over et bredere område.
Funktionelle komponenter, der former delen
Detrykstøbekomponenterder rent faktisk kommer i kontakt med arbejdsemnet inkluderer matricer og stanser, matriceknapper, strippere, løftere, piloter og trykpuder. Hver enkelt bidrager til materialekontrol under en anden fase af formningscyklussen.
Stanser er de mandlige skære- eller formelementer. Deres næseform bestemmer snittets eller bøjningens geometri: rund, aflang, firkantet eller helt tilpasset. Matriceknapper fungerer som det kvindelige modstykke, der giver den modsatte skærkant. Afstanden mellem en stanse og dens matriceknap er en af de mest kritiske parametre i hele matricekonstruktionen, hvilket direkte påvirker kantkvaliteten og værktøjets levetid.
Strippere fjerner stammaterialet fra stansen på opslaget. Uden dem ville materialets elasticitet gribe fat i stansen og klemme formen. Løftere, sædvanligvis fjederbelastede stifter eller skinner, hæver strimlen fra den nederste matriceoverflade efter hvert slag, så den frit kan bevæge sig frem til næste station. Pilotstifter falder ned i tidligere gennemborede huller for at give den endelige, præcise strimmelregistrering, før den næste operation affyres. Trykpuder holder materialet fladt under skæring og formning, hvilket forhindrer forvrængning, der ville fosse igennem nedstrøms stationer.
Hvordan komponenter arbejder sammen under et presseslag
Forestil dig en enkelt cyklus i en progressiv terning. Efterhånden som pressevæsken falder, er sekvensen her:
- Den fjederbelastede afstrygerplade kommer først i kontakt med strimlen, klemmer den fladt mod matricepladen og kontrollerer materialets bevægelse.
- Pilotstifter går i indgreb med præ-gennemborede huller og trækker strimlen til nøjagtig registrering for den pågældende station.
- Udstansninger fortsætter nedad, går ind i materialet og udfører deres skære- eller formningsoperationer mod matriceknapperne nedenfor.
- Ved det nederste dødpunkt udføres alle formnings- og skæreoperationer samtidigt på tværs af hver station.
- På det opadgående slag holder stripperen materialet nede, mens slag trækker sig tilbage. Løftere hæver derefter strimlen fri af matriceoverfladen, så føderen kan føre den frem til næste stigning.
Hele denne sekvens sker på en brøkdel af et sekund og gentages hundredvis af gange i minuttet. Hver komponent skal udføre sin funktion inden for stramme timing- og positionsvinduer, ellers følger defekter med det samme.
Tabellen nedenfor forbinder hver hovedkomponent med dens rolle, og hvad der går galt, når den fejler. Denne fejl-konsekvensvisning er det, der adskiller systemer-tankegang fra at behandle komponenter som isolerede katalogelementer.
| Komponentnavn | Fungere | Konsekvens af fiasko |
|---|---|---|
| Die Shoe (øvre/nedre) | Strukturel monteringsplatform til alle andre komponenter | Afbøjning under belastning forårsager fejljustering, hvilket accelererer slid på alle arbejdskomponenter |
| Styrestifter og bøsninger | Oprethold præcis justering mellem matricehalvdelene under hele slaget | Tilskæring eller slitage introducerer frigang, hvilket giver inkonsekvente grater og forkortet stanselevetid |
| Bagplader | Undgå, at slag i at presse dysskoen ind under gentagne stød | Uden dem synker slag ind i skoen over tid, hvilket ændrer lukkehøjde og forringer snitkvaliteten |
| Slag | Skær, gennemborer eller form emnematerialet | Afhuggede eller slidte kanter producerer for store grater, øger mængdekravene og risikerer katastrofalt brud |
| Die Buttons | Giver den parrende skærkant og aflastning af snegle | Slidte knapper forstørrer delens funktioner ud over tolerance og forårsager snegletræk |
| Afstrygerplade | Klemmer materialet fladt og fjerner det fra slag på opslaget | Fejl medfører, at materialet løfter sig under skæring, hvilket forårsager forvrængede dele og potentielle matricenedbrud |
| Løftere | Hæv strimlen af den nederste matrice for at føre til næste station | Fastsiddende løftere forårsager strimmelmodstand, fejlfremføringer og pilotskader på den næste station |
| Pilot Pins | Placer strimlen nøjagtigt på hver station, før operationer affyres | Slidte eller manglende piloter tillader stripfejlregistrering, hvilket producerer off{0}}placeringsfunktioner på tværs af alle stationer |
| Trykpuder | Hold materialet stabilt under formningen for at kontrollere flowet og forhindre rynkning | Utilstrækkeligt pudetryk tillader materialet at rynke eller flytte sig, hvilket forårsager dimensionsfejl i formede træk |
Bemærk mønsteret: en enkelt fejlbehæftet komponent forårsager sjældent kun ét problem. En slidt styrebøsning fører til frigangsdrift, som fremskynder stanseslid, hvilket øger grathøjden, hvilket til sidst udløser uplanlagt nedetid for hele linjen. Denne kædereaktion er grunden til, at erfarne matricedesignere tænker i systemer og specificerer hver komponent i forhold til belastningerne, timingen og tolerancerne for alt omkring den.
Denne indbyrdes forbundne virkelighed betyder også, at valget mellem matricetyper, hvad enten de er progressive, overførsels- eller sammensatte, ændrer, hvilke komponenter der bærer den tungeste byrde, og hvor fejlrisikoen koncentreres.
Progressive vs Transfer vs Compound Die Types
Hver stansematrice bruger de samme grundlæggende komponenter, men hvordan disse komponenter er arrangeret, og hvordan emnet bevæger sig gennem dem, opdeler værktøjsverdenen i forskellige kategorier. At vælge mellem typer af stansematricer handler mindre om, hvilken der er "bedst" og mere om, hvilken der matcher din dels geometri, årlige volumen og budget. Få det forkerte match, og du betaler for det i sekundære operationer, skrot eller værktøjsomlægninger.
Progressive dies til høj-Volume Strip-Fed-produktion
En progressiv matrice fører en kontinuerlig metalstrimmel gennem en række stationer inde i et enkelt værktøj. Hver station udfører én operation, skæring, bøjning, formning, mens strimlen indekserer en stigning ad gangen. Delen forbliver fastgjort til en bærestrimmel, indtil slutstationen adskiller den.
Denne matriceproces leverer en hastighed, som andre typer matricer simpelthen ikke kan matche. Høj-presser, der kører progressivt værktøj, kan overstige 200 til 600 slag i minuttet, hvilket producerer færdige dele i et kontinuerligt flow med minimal håndtering. Pilotstifter opretholder registreringen på tværs af stationer og holder tolerancerne stramme selv ved disse hastigheder.
Hvor giver progressive dies økonomisk mening?Fictivs ingeniøranalyseplacerer levedygtighedsgrænsen til omkring 50.000 til 100.000 enheder om året, selvom enklere dele kan retfærdiggøre investeringen ved 30.000 enheder. Under disse mængder kan forudgående værktøjsomkostninger, typisk $30.000 til over $250.000, ikke amortiseres effektivt. Over dem falder-prisen pr. del så kraftigt, at alternativer bliver ukonkurrencedygtige.
Ideelle geometrier til progressive stansematricer omfatter små til mellemstore-dele, relativt overfladiske former og funktioner, der kan oprettes i en lineær stationssekvens. Dybe træk, multi-former og meget store dele skubber mod metodens grænser, fordi bærestrimlen begrænser formningsretning og dybde.
Overførselsdyser til store eller komplekse dele
Overførselsstempling har en anden tilgang til delbevægelse. Arbejdsemnet adskilles fra båndet tidligt i processen og transporteres derefter mekanisk mellem stationer med fingre, skinner eller robotarme. Hver station fungerer på et fritstående-emne i stedet for en bundet strimmelsektion.
Den frihed ændrer, hvad der er muligt. Uden en bærestrimmel, der begrænser materialestrømmen, håndterer overføringsmatricer dybtrukne-huse, store bilpaneler og dele, der kræver formning fra flere retninger. Ifølge Die-Matics processammenligning udmærker transferstempling sig, hvor dimensionsnøjagtighed og dybe træk er kritiske, hvilket giver præcis kontrol over materialedeformation på hvert trin.
Overførselsforme reducerer også materialespild. Fordi emnet er skåret til næsten-netform før det formes, er der ingen bærestrimmel, der forbruger ekstra materiale i hele værktøjslængden. For dyre legeringer kan denne skrotreduktion væsentligt sænke omkostningerne pr.-styk trods langsommere cyklustider.
Afvejningen-? Overførselssystemer kræver præcis synkronisering mellem pressetiming og delbevægelse. Opsætningen er mere kompleks, vedligeholdelseskravene er højere, og cyklushastighederne kører langsommere end progressive værktøjer. Disse matricetyper retfærdiggør sig selv, når dele kompleksitet eller størrelse gør progressiv stempling fysisk umulig, eller når materialebesparelser opvejer hastighedsstraffen.
Sammensatte matricer til simple høj-præcisionsdele
Sammensatte matricer optager den modsatte ende af kompleksitetsspektret. De udfører flere skæreoperationer i et enkelt tryk på én station. Der er ingen stripprogression og ingen overførselsmekanisme. Delen er færdigformet og udstødt i ét slag.
Lyder det begrænset? Det er det, men den enkelhed giver en specifik fordel: fladhed. Fordi alle skærekræfter virker samtidigt og symmetrisk, producerer sammensatte matricer dele med overlegen fladhed sammenlignet med progressive alternativer, hvor kumulative station-til-spændinger kan introducere forvrængning. For skiver, shims, pakninger og simple blankede former, hvor kantkvalitet og planhed betyder mest, er sammensatte matricer det rigtige svar.
Værktøjsomkostninger er lavere, gennemløbstider er kortere, og værktøjsvedligeholdelse er ligetil. Begrænsningen er, at sammensatte matricer ikke kan understøtte dannelse, bøjning i flere-retninger eller komplekse geometrier. De er et præcisionsværktøj til et specifikt job, ikke en universel løsning.
Valg af den rigtige matricetype til din applikation
Beslutningen mellem matrice og stemplingsmetode kommer ned til en praktisk udvælgelseslogik:
- Hvis din del er lille, produceret i store mængder og kan formes i en lineær sekvens, leverer progressive matricer den laveste pris pr. styk.
- Hvis din del kræver dyb tegning, multi-formning eller er for stor til en bærestrimmel, giver transferstempling den nødvendige fleksibilitet.
- Hvis din del er flad, geometrisk enkel og kræver stram kant-til-nøjagtighed, klarer en sammensat matrice det med minimal værktøjsinvestering.
Tabellen nedenfor kortlægger disse matricer og stemplingsmetoder i forhold til de vigtigste beslutningsfaktorer, ingeniører vejer under procesvalg.
| Die Type | Bedst til | Lydstyrketærskel | Del kompleksitet | relative omkostninger | Typiske applikationer |
|---|---|---|---|---|---|
| Progressiv | Høj-produktion af små til mellemstore dele | 50,000+ enheder/år | Lav til moderat (lineær dannelsessekvens) | Højt på forhånd, lavest pr.-del ved volumen | Elektriske stik, beslag, varmeskjolde, clips |
| Overførsel | Store eller dybttrukne dele med kompleks geometri | 25,000+ enheder/år | Høj (multi-retningsdannelse, dybe træk) | Høj på forhånd, moderat pr-del | Karrosseripaneler til biler, strukturelle huse, dybtrukne-kabinetter |
| Forbindelse | Simple flade dele, der kræver præcision og fladhed | 5,000+ enheder/år | Lav (kun enkelt-skæringsoperationer) | Moderat på forhånd, moderat pr-del | Skiver, shims, pakninger, lamineringer, simple emner |
Læg mærke til den økonomiske udvikling: efterhånden som en dels kompleksitet øges, går du fra sammensat til progressiv til overførsel. Efterhånden som volumen stiger, opnår progressive matricer deres omkostningsfordele gennem amortisering. En flad skive, der produceres med 500.000 enheder om året, hører stadig til i en sammensat matrice, fordi geometrien ikke kræver progressive stationer. I mellemtiden er en moderat kompleks parentes ved samme volumen en lærebogs progressiv applikation.
Det forkerte valg melder sig ikke altid med det samme. Det dukker op senere som ekstra sekundære operationer, højere skrothastigheder eller værktøj, der slides for tidligt, fordi det bekæmper delens geometri i stedet for at arbejde med det. At matche matriceprocessen med delen fra dag ét er den mest omkostningseffektive-beslutning i hele stemplingsprogrammet.
Selvfølgelig er det kun halvdelen af ligningen at vælge den rigtige formtype. Materialet, du stanser gennem den matrice, ændrer næsten alle designparametre, fra spillerum til tilbagespringskompensation til forventet værktøjslevetid.
Hvordan materialeegenskaber former beslutninger om formdesign
En perfekt designet matrice, der kører med det forkerte materiale, vil producere defekter lige så pålideligt som en dårligt designet matrice, der kører den rigtige. Materialeegenskaber påvirker ikke kun stanseformens design, de dikterer det. Alle kritiske parametre, fra stanse-til-matricefrigang til tilbagespringskompensation til forventet værktøjslevetid, sporer tilbage til, hvordan metalpladen opfører sig under belastning. Ignorer disse egenskaber, og du gætter. Gæt forkert, og skrotraterne stiger.
Nøglematerialeegenskaber, der påvirker matricens ydeevne
Fire materialekarakteristika dominerer beslutninger om stempling af matricer:
- Udbyttestyrkeer det spændingsniveau, hvor materialet begynder at deformeres permanent. Ved stempling skal formningskræfterne overstige flydespændingen for at forme delen. Stålets flydespænding varierer dramatisk efter kvalitet, fra omkring 200 MPa for mildt lav-kulstofstål til over 1.000 MPa for avancerede høj-styrkekvaliteter. Højere flydespænding af stål betyder mere pressetonnage, tungere fjedre og mere robuste værktøjskomponenter.
- Trækstyrkerepræsenterer den maksimale belastning, materialet kan modstå, før indhaling begynder. Forskellen mellem flydespænding vs trækstyrke har betydning, fordi den definerer arbejdsområdet, det vindue, hvor materialet deformeres plastisk uden at fejle. Et stort mellemrum mellem disse værdier betyder, at materialet kan tåle mere dannelse, før det revner.
- Forlængelsemåler, hvor meget materialet strækker sig før brud, udtrykt i procent. Større forlængelse betyder større formbarhed, dybere træk og snævrere bøjningsradier uden at revne. Blødt stål giver typisk 25-45% forlængelse, mens nogle rustfrie kvaliteter falder til 40-60% på trods af, at det er sværere at stemple på grund af arbejdshærdningsadfærd.
- Elastikmodulbeskriver materialets stivhed, i det væsentlige hvor meget det modstår deformation under belastning, før det giver efter. Elasticitetsmodulet for metaller som stål ligger på omkring 200 GPa, mens aluminium er omkring en-tredjedel af værdien ved omkring 70 GPa. Denne stivhedsforskel styrer direkte, hvor meget materialet fjeder tilbage, efter at formningskræfterne er frigivet.
Forestil dig stress-belastningskurven som en køreplan for, hvad der sker under slaget. Det elastiske område, styret af elasticitetsmodulet, viser materialet, der lagrer energi som en fjeder. Når spændingen krydser flydegrænsen, begynder permanent deformation. Plastområdets hældning afslører arbejdshærdningsadfærd. En stejl skråning betyder, at materialet bliver betydeligt stærkere, efterhånden som du danner det, hvilket kræver mere kraft ved hver efterfølgende station.
Hvordan forskellige metalplader ændrer matricedesignparametre
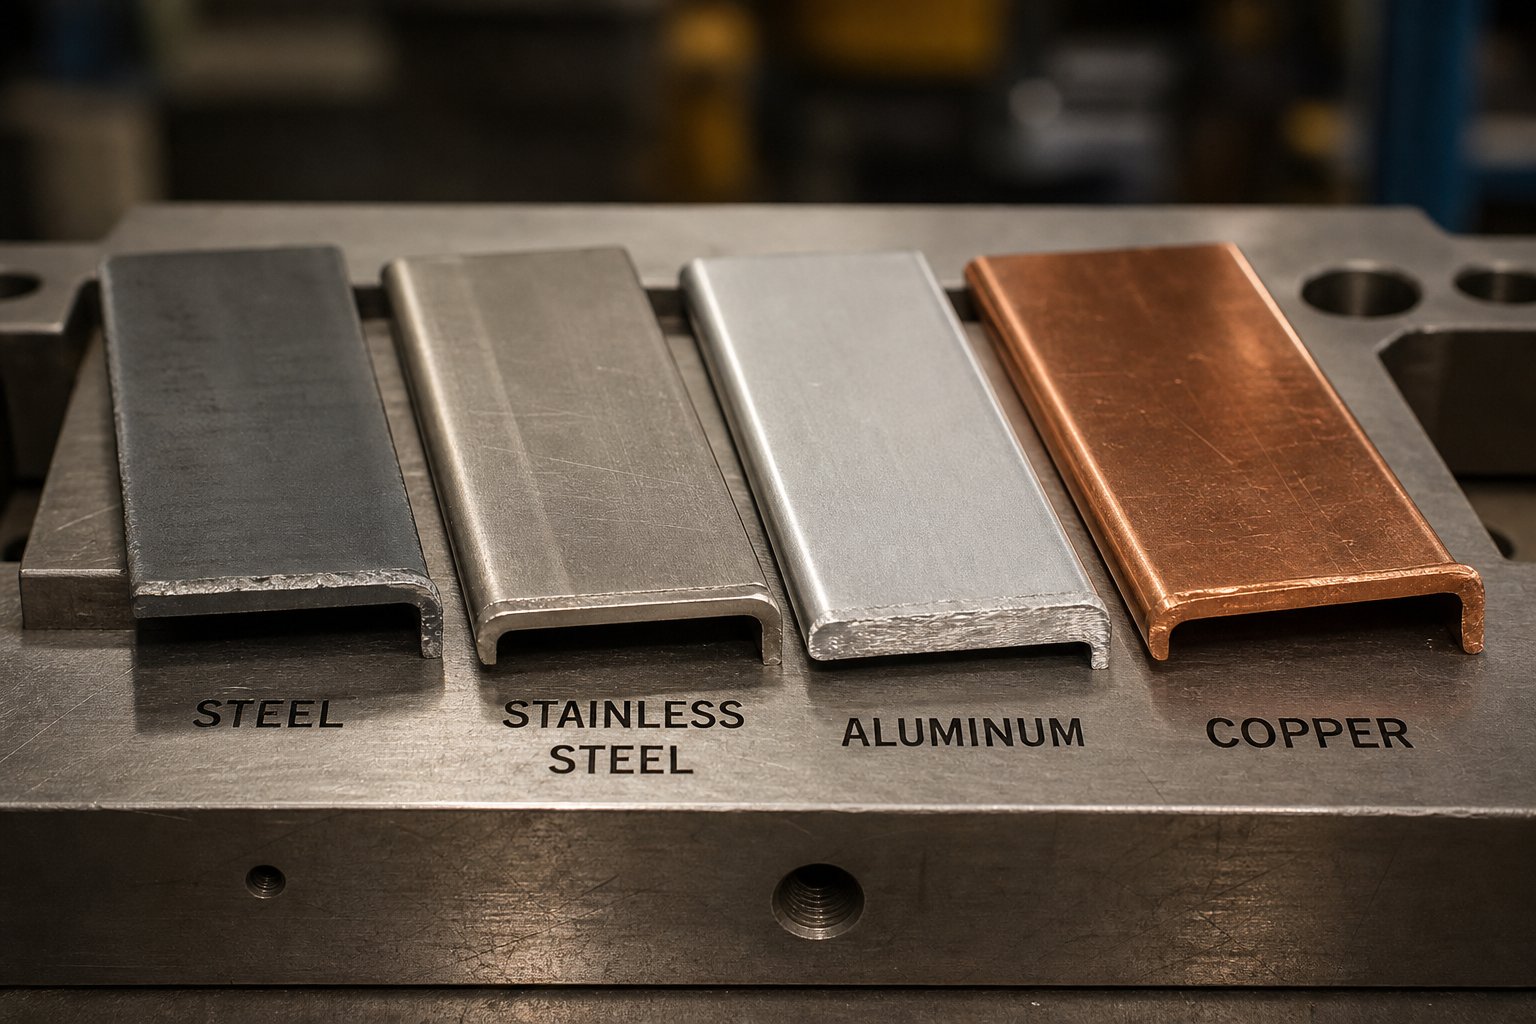
Hver materialefamilie præsenterer en unik kombination af disse egenskaber, hvilket tvinger formdesignere til at justere flere parametre samtidigt. Her er, hvordan de mest almindelige metalplader sammenlignes i praksis:
Blødt stål (lav-kulstof, HSLA-kvaliteter)er det mest tilgivende materiale til stempling. Moderat flydestyrke, god forlængelse og forudsigelig adfærd gør det til den baseline, som andre materialer måles imod. Matriceafstande følger standardprocenter, tilbagefjedring er håndterbar, og værktøjsslitage skrider frem med forventede hastigheder.
Rustfrit stål (300-serien austenitisk)introducerer seriøse arbejdshærdende udfordringer. SomMetalForming Magazinefremhæver, at 3XX-seriens austenitiske rustfrie stål er kendetegnet ved høj hærdning, hvilket betyder, at hver formningsoperation markant øger materialestyrken i de deformerede zoner. Efterfølgende stationer i en progressiv matrice skal så overvinde den forhøjede styrke, hvilket kræver større kraft og mere holdbart værktøj. Rustfrit kræver også større afstande end blødt stål i tilsvarende tykkelser, fordi dets højere styrke modstår forskydning og overfører mere belastning til skærekanter.
Aluminiumslegeringerpræsentere et andet puslespil. Deres lavere elasticitetsmodul, omkring en tredjedel af stål, betyder, at tilbagefjedringen er proportionalt større for en given bøjningsgeometri. Matricedesignere kompenserer ved at bøje over, nogle gange 2-3 grader ud over målvinklen, bare for at lande inden for tolerance efter elastisk genopretning. Aluminium har også en tendens til at støde mod værktøjsståloverflader, hvilket kræver specielle belægninger eller overfladebehandlinger på stanser og matriceknapper.
Kobberlegeringer (messing, fosforbronze)tilbyder typisk fremragende forlængelse og moderat arbejdshærdning, hvilket gør dem relativt nemme at forme til komplekse former. Deres blødhed skaber imidlertid en anden bekymring: Uden ordentlig frigang producerer kobbermaterialer for store grater, der komplicerer nedstrøms montering. Værktøjsslid er mindre end med stål, men båndhåndtering og fremføringspræcision bliver mere kritisk, fordi materialet nemt mærker.
Arbejdshærdning fortjener særlig opmærksomhed i multi-stations progressivt matricedesign. Når en strimmel passerer gennem flere formningsstationer, styrker hver operation de deforme områder. Ifølge MetalForming Magazine, hvor et konventionelt HSLA-stål kan opleve en styrkeforøgelse på 20 procent fra arbejdshærdning, kan dobbeltfasestål øge styrken med 50 procent efter selv et par procents belastning. Denne eskalering kan overvælde pressekapaciteten og fremskynde værktøjsslid i nedstrømsstationer, hvis formdesigneren ikke har taget højde for det under stationsplanlægningen.
Tabellen nedenfor opsummerer, hvordan de vigtigste matricedesignparametre skifter på tværs af almindelige materialetyper. Brug det som retningsbestemt vejledning, og husk, at specifikke værdier altid skal komme fra materialedatablade for den nøjagtige legering og temperament, der stemples.
| Materiale | Typisk frigangsområde (% af tykkelsen) | Springback faktor | Arbejdshærdningshastighed | Værktøjsslidpåvirkning |
|---|---|---|---|---|
| Blødt stål (lavt-kulstof) | 5-8% | Lav | Moderat | Moderat, forudsigelig progression |
| HSLA / Advanced High-Strength Steel | 8-12% | Moderat til høj | Høj (20-50 % styrkeforøgelse) | Høj, kræver opgraderede værktøjsmaterialer |
| Rustfrit stål (300-serien) | 8-12% | Moderat til høj | Meget høj | Høje, kræver belagt eller hårdmetal værktøj |
| Aluminiumslegeringer | 6-10% | Høj (på grund af lavt elasticitetsmodul) | Lav til moderat | Lavt slid, men risiko for galning uden belægninger |
| Kobberlegeringer (messing, bronze) | 4-7% | Lav til moderat | Lav til moderat | Lav, men gratfølsomhed kræver skarpt værktøj |
Læg mærke til, hvordan tabellen afslører afvejninger- i stedet for simple placeringer. Aluminium forårsager mindre værktøjsslid, men kræver mere aggressiv tilbagespringskompensation. Rustfrit producerer stærke dele, men straffer værktøj og presser med sin arbejdshærdende adfærd. Ethvert materialevalg er en designbegrænsning, der bølger gennem afstandsberegninger, stationslayout, trykvalg og vedligeholdelsesintervaller.
Disse materiale-drevne parametre eksisterer ikke isoleret. De indgår direkte i en af de mest konsekvensberegninger inden for matricekonstruktion: punch-to-die clearance. Få frigang forkert for dit specifikke materiale og tykkelse, og grater, overdreven slitage og dårlig kantkvalitet bliver daglige produktionsrealiteter snarere end lejlighedsvise gener.
Die clearance beregninger og grat kontrol
Du har valgt det rigtige materiale og matricetype. Det næste spørgsmål er vildledende enkelt: hvor meget plads skal der være mellem punch- og die-knappen? Det mellemrum, punch-to-die clearance, er uden tvivl den mest konsekvensparameter i stemplingsdesign. Indstil den korrekt, og du får rene snit, lang værktøjslevetid og minimale grater. Indstil det forkert, og hver del, der kommer ud af pressen, bærer bevis på fejlen.
Beregning af punch-til-matricefrihed efter materiale og tykkelse
Afstand er afstanden mellem stansens skær og skærekanten på matriceknappen. Det er udtrykt som en procentdel af materialetykkelsen pr. side, hvilket betyder, at den specificerede frigang skal være til stede på hver side af stansen i forhold til matriceåbningen. En 10 % frigang på f.eks. 1,0 mm papir svarer til 0,10 mm plads på hver side.
DeMISUMI ingeniørteambemærker, at den anbefalede standardafstand pr.-side er ca. 10 % af papirtykkelsen, selvom moderne udvikling tyder på, at værdier i intervallet 11-20 % kan reducere værktøjets belastning betydeligt under gennemboring og forlænge levetiden. Den rigtige procentdel afhænger af tre primære variable:
- Emnemateriale:Stærkere, hårdere materialer kræver øget frigang. Materialets trækstyrke og hårdhed påvirker direkte, hvordan brudplaner forplanter sig gennem pladen under klipning.
- Emnets tykkelse:Tykkere lager kræver forholdsmæssigt større absolut clearance, selvom selve procentdelen kan forblive ens inden for en materialefamilie.
- Værktøjstilstand:Akkumuleret slid på metalstanser og matricekanter reducerer effektivt arbejdsafstand over tid, hvilket gør det første valg af frigang til en-fremadrettet beslutning.
Hvad sker der, når clearance er forkert? Utilstrækkelig frigang tvinger stansen til at arbejde hårdere end nødvendigt, hvilket forårsager sekundær forskydning, hvor brudplanerne fra stanse- og matricesiderne ikke mødes rent. Dette skaber ru, dobbelt-afklippede kanter, fremskynder stanseslid og kan endda knække værktøj under gentagen belastning. Overdreven frigang giver det modsatte problem: Materialet ruller over, før det brydes, hvilket skaber store grater og kraftig væltning på den afskårne kant. Begge forhold kompromitterer delens kvalitet og forkorter intervallerne mellem vedligeholdelse af matricen.
Korrekt frigang sigter mod at justere korngrænsebrudplanerne i toppen og bunden af emnet, hvilket skaber et rent spaltningssted, hvor de to forskydningszoner mødes i midten af pladetykkelsen. Når disse planer er justeret, viser den afskårne kant en tydelig poleret zone, en ren brudzone og minimal grat, kendetegnene for vel-tunet matriceværktøj.
Gratdannelse og hvordan formdesignet styrer det
Grater er små forhøjede kanter af restmateriale efterladt på den afskårne kant efter udstansning eller blankning. De er et uundgåeligt biprodukt af klipning, men deres højde og konsistens er direkte kontrollerbare gennem design- og vedligeholdelsesbeslutninger.
Under en skæreoperation går stansen ind i materialet og starter en forskydningszone fra den øverste overflade, mens matriceknappen starter en tilsvarende zone fra bunden. Når frigangen er optimeret, forplanter disse zoner sig mod hinanden og mødes rent inde i arket. Når frigangen glider, savner zonerne hinanden, og det resterende materiale rives i stykker i stedet for at brydes rent, hvilket giver en udtalt grat på matricesiden af snittet.
Tre faktorer styrer grathøjden i en løbende metalstempling:
- Clearance nøjagtighed:Som diskuteret ovenfor producerer både for-tæt og for-bred frigang grater, dog gennem forskellige mekanismer.
- Punch skarphed:Et sløvt slag kan ikke starte en ren forskydningszone. I stedet for at skære ind i materialet, skubber og deformerer det det, hvilket øger mængden af materiale, der rives i stykker snarere end brækker.
- Die knap tilstand:Slidte eller afhuggede matricekanter opfører sig på samme måde som overdreven spillerum, hvilket tillader materialet at rulle over i stedet for at skære rent.
For pladestanseforme, der kører med produktionshastigheder, er grathøjden en førende indikator for værktøjets tilstand. Operatører, der sporer gratmålinger over tid, kan forudsige, hvornår stansematricedele skal slibes efter, før graterne overskrider tolerancegrænserne, hvilket konverterer uplanlagt nedetid til planlagt vedligeholdelse.Fractorys tekniske referencebekræfter, at grater ofte skal fjernes gennem tids-krævende sekundære-behandlingsmetoder, hvilket gør forebyggelse gennem korrekt rydning langt mere omkostnings-effektiv end efter-afgratningen-.
Bypass-hak og materialeflowkontrol
I progressive matricer er det lige så vigtigt at kontrollere, hvordan strimlen føres gennem hver station, som at kontrollere, hvad der sker på hver station. Det er her bypass-hak, nogle gange kaldet pitch-hak eller franske hak, kommer ind i billedet.
Et bypass-hak er en lille sektion af materiale skåret fra en eller begge kanter af strimlen ved startstationerne af en progressiv matrice.Fremstillerenidentificerer flere kritiske funktioner, som disse hak tjener:
- De giver et solidt mekanisk stop, der forhindrer overfodring, hvilket kan forårsage alvorlige matriceskader og skabe sikkerhedsrisici.
- De fjerner kantkamber fra spoleopskæringsprocessen, så strimlen kan føres jævnt gennem matricen.
- De etablerer en første-hitreference, når materialet i første omgang trådes ind i værktøjet, hvilket reducerer løst skrot og halve-hit under opsætningen.
- Når de bruges på begge kanter, giver de delregistrering, der supplerer pilotstiftens placering.
Negative og positive bypass-hak i metalpladestanseforme henviser til to forskellige fremgangsmåder til at skabe disse stop. Et konventionelt (positivt) bypass-hak skærer en slynge fra strimmelkanten og skaber en lomme, som en hærdet stopklods griber ind for at forhindre fremadgående-overkørsel. Et negativt bypass-hak, eller lanse-og-flangestil, lancerer en lille flig og bøjer den nedad for at skabe en stopoverflade uden at fjerne materiale. Alternativet med lanse-og-flange eliminerer slug management-udfordringer og stivner bærebåndet, hvilket forbedrer foderstabiliteten i en-sidet bærerdesign.
Valget mellem haktyper indebærer afvejninger-: Konventionelle indhak giver det mest positive stop, men forbruger yderligere materialebredde og kræver pålidelig sneglefældning. En stribe materiale, der er så tynd som to gange tykkelsen af papiret, kan være problematisk at skubbe ud konsekvent, hvilket skaber risiko for fastklemning, der opvejer indhakkets beskyttende formål. Lance-og-flangehak undgår fuldstændigt snegleproblemer, men sørger for lidt mindre materialefjernelse for at kontrollere camberen.
For ingeniører, der arbejder gennem kompleks frigangsoptimering, bypass notch-design og materialeflowudfordringer i tilpasset progressivt værktøj,YICHEN's stempling die ingeniørteamleverer en ressource til metalpladestanse- og matriceprojekter, hvor disse indbyrdes forbundne designbeslutninger kræver integreret ekspertise på tværs af gratkontrol, frigangsspecifikationer og båndstabilitet.
Disse parametre for frigang og materialeflow vises ikke isoleret på en tegning. De er output af en struktureret designproces, der begynder længe før stål skæres, startende med, hvordan en matriceingeniør læser en delprint og oversætter geometri til stationslogik.
Matricedesignprocessen fra koncept til produktion
En stemplet udkommer ikke fra et katalog. Det er konstrueret gennem en bevidst sekvens af beslutninger, som hver bygger videre på den sidste, fra det øjeblik et delprint lander på designerens skrivebord til den dag, hvor værktøjet producerer sit første godkendte produktionsstykke. Forståelse af denne arbejdsgang til design af metalstempler afslører, hvorfor leveringstider for værktøj strækker sig over uger eller måneder, og hvorfor genveje på tidlige stadier sammensættes til dyre rettelser senere.
Fra deltryksanalyse til dørkoncept
Hvert formdesignprojekt begynder med et deltryk og et sæt spørgsmål. Matriceingeniøren studerer delens geometri, dimensionelle tolerancer, materialespecifikationer, krav til overfladefinish og forventet årlig produktionsvolumen. Disse input bestemmer grundlæggende beslutninger: hvilken matricetype passer til geometrien, hvor mange stationer værktøjet kræver, og hvor de kritiske formnings- og skæreoperationer hører hjemme i sekvensen.
Udvikling af båndlayout følger. Designeren arrangerer delen inden for strimlens bredde for at maksimere materialeudnyttelsen og samtidig bevare nok bæremateriale til stabil fodring. IfølgeRCO Engineerings procesvejledning, bruger ingeniører CAD-software til at lave nøjagtige modeller og tegninger, der definerer dimensioner, tolerancer og materialestrømningsveje i denne konceptuelle fase. Materialeudnyttelsesberegninger har direkte indflydelse på pris pr Et par procentpoint af skrotreduktion på tværs af millioner af dele kan opveje betydelig værktøjskompleksitet.
Detaljeret design og simulering
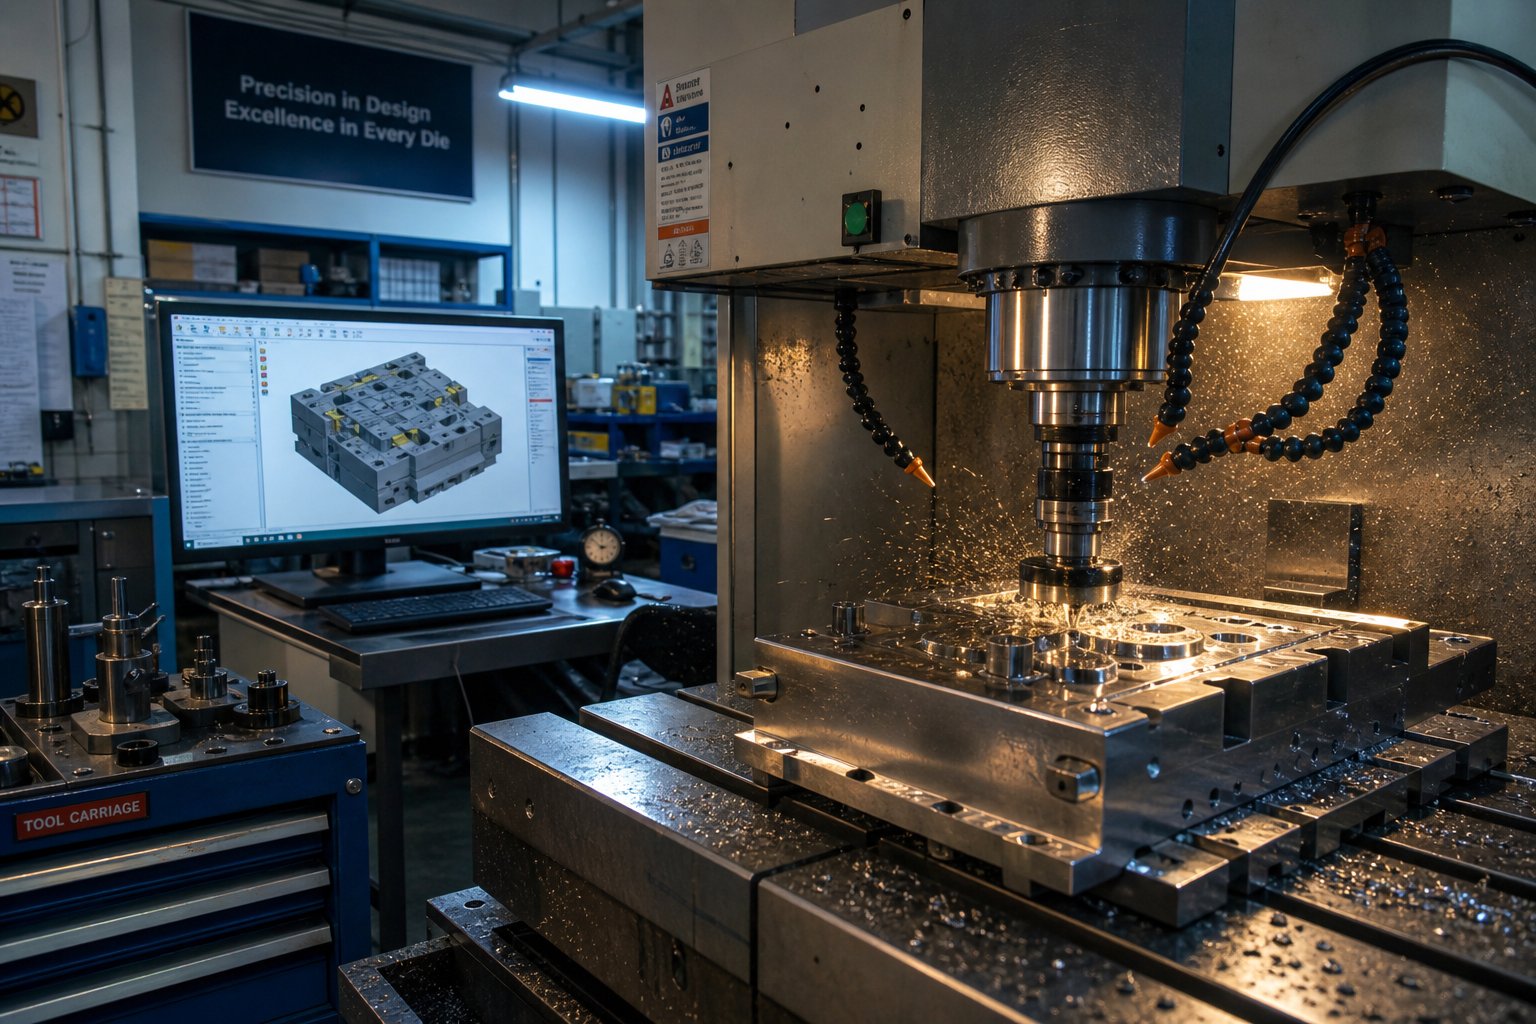
Med konceptet låst bevæger stemplingsdesignet sig ind i detaljeret teknik. Moderne CAD/CAM-platforme gør det muligt for designere at modellere hvert stempel, trykknapper, stripper, løfter og styreelement i fuld 3D-samlingssammenhæng. Interferenstjek, bevægelsesundersøgelser og timingverifikation sker digitalt, før der bestilles stål.
Dannelse af simuleringssoftware tilføjer endnu et lag af validering. Disse værktøjer forudsiger, hvordan materialet vil opføre sig under stansning, identificerer potentielle udtyndingszoner, rynkningsrisici og tilbagespringsstørrelse, før en enkelt spån skæres. MetalForming Magazines forskning i springback-forudsigelse viser, at avancerede simuleringsmodeller, herunder kinematisk hærdning (Yoshida-Uemori-modellen) og variabel aflastningsmoduladfærd, kan forudsige drejninger og krøller, der ellers kun ville dukke op under fysisk test. Uden disse datasæt adskiller springback-forudsigelser sig næsten altid meget fra virkeligheden på værkstedet.
Simulering erstatter ikke fysisk afprøvning, men det reducerer dramatisk antallet af korrektionsløkker. Et metalstemplingsdesign, der er valideret gennem simulering, når typisk produktionsklar-status på færre prøvegentagelser, hvilket sparer uger og tusindvis af dollars i omarbejde.
Matricefremstilling og afprøvning
Godkendte designs flytter til metalværktøjet og matriceværkstedet. Fremstilling involverer flere præcisionsprocesser, der arbejder i rækkefølge: CNC-fræsning former matricesko, stanseholdere og formsektioner; EDM-trådskæring producerer indviklede stanseprofiler og matriceåbninger, som konventionel bearbejdning ikke kan nå; overfladeslibning etablerer kritisk planhed og parallelitet; og varmebehandling hærder arbejdskomponenter for at modstå slid under millioner af pressecyklusser.
Samlingen samler hver komponent og kontrollerer pasform, justeringer og fjederforspændinger i forhold til designets hensigt. Værktøjet flytter derefter til en prøvepresse for validering. Under afprøvning kører metalstemplingsværktøjet prøvedele ved gradvist stigende hastigheder, mens ingeniører måler dimensioner, inspicerer kantkvalitet, verificerer strimmelfremføring og vurderer materialeflow. Justeringer, hvad enten det er en sektion, polering af en radius eller justering af strippertrykket, sker iterativt, indtil delene konsekvent opfylder printspecifikationerne.
Den fulde proces følger denne sekventielle logik:
- Deltryksanalyse: geometrigennemgang, tolerancekortlægning, materiale- og volumenvurdering
- Valg af formkoncept: formtype, antal stationer og formgivningsstrategi
- Udvikling af stribelayout: indlejring, materialeudnyttelse og bærerdesign
- Detaljeret 3D CAD-teknik: komponentdesign, bevægelsesundersøgelser, interferenstjek
- Formningssimulering: forudsigelse af udtynding, rynker og tilbagespring
- CNC-bearbejdning, EDM-trådskæring, slibning og varmebehandling af komponenter
- Samling og forud-inspektion af det komplette værktøj
- Prøvning: prøvekørsler, måling, justering og produktionsgodkendelse
Denne proces til værktøjsstempling af metal strækker sig typisk fra 8 til 20 uger afhængigt af matricens kompleksitet, med progressive matricer i den længere ende og simple sammensatte værktøjer i den kortere ende. At haste en hvilken som helst fase, især simulering og afprøvning, sparer sjældent tid generelt. Problemer, der er udskudt til produktion, er altid dyrere at løse end problemer, der opstår under udvikling.
Selv en perfekt udført designproces skal dog besvare et grundlæggende ingeniørspørgsmål, før det detaljerede arbejde begynder: har den valgte presse kapacitet nok til at drive værktøjet? Det svar afhænger af kraftberegninger, der forbinder materialeegenskaber og delgeometri med reelle tonnagekrav.
Tonnageberegninger og Grundlæggende Pressevalg
En underdimensioneret presse undlader ikke bare at lave dele. Det beskadiger værktøj, afbøjer rammer og skaber sikkerhedsrisici, der lukker produktionslinjer. En overdimensioneret presse spilder kapital og gulvplads. At få det rigtige match mellem pressekapacitet og faktiske jobkrav starter med at forstå, hvordan kræfter ophobes under et enkelt slag.
Blanking og Piercing Force Fundamentals
Enhver skæreoperation i en matrice, hvad enten det er at stanse en perimeter eller gennembore et hul, kræver nok kraft til at skære materialet rent gennem dets fulde tykkelse. Princippet er ligetil: skærekraften er en funktion af den samlede skæreomkreds, materialetykkelsen og materialets modstand mod forskydning.
DeMISUMI Press Dies Tutorialudtrykker dette forhold som blankkraft svarende til formningsomkredsen ganget med pladetykkelsen ganget med forskydningsmodstanden. Når forskydningsmodstandsdata ikke er let tilgængelige, anslår matriceingeniører det som 80 % af materialets trækstyrke, en konvention bekræftet på tværs af flere branchereferencer.
Overvej, hvad det betyder i praksis. En længere skåret omkreds kræver mere kraft. Tykkere lager kræver mere kraft. Hårdere materiale kræver mere kraft. Alle tre variabler multipliceres sammen, så en beskeden stigning i en af dem kan øge tonnagekravene betydeligt. En stansemaskine, der kører flere slag samtidigt, skal tage højde for hver skærkant, der rammer i samme øjeblik, ikke kun ét slag isoleret.
En teknik til at reducere efterladningskraften under udstansning er at slibe en forskydningsvinkel på stansefladen eller matriceoverfladen. Ifølge MISUMI's tekniske data kan en forskydningsvinkel svarende til ca. materialetykkelsen reducere blankekraften med ca. 30%. Denne fremgangsmåde forskyder skærehandlingen på tværs af perimeteren i stedet for at skære hele kanten samtidigt, hvilket sænker spidsbelastningen på pressen.
Tegning og formning af kraftovervejelser
Tegnings- og bukkeoperationer opfører sig anderledes end skæring. I stedet for at skære gennem materialet, strækker, komprimerer og bøjer dannende kræfter det til form. Variablerne skifter fra snitomkreds og forskydningsstyrke til trækforhold, emneholdertryk, friktion og matriceradiusgeometri.
Til koptegning beskriver MetalForming Magazine den maksimale stansebelastning som produktet af materialets trækstyrke, stempeldiameteren (eller skålens omkreds) og materialetykkelsen. Men i modsætning til skærekraft kan denne beregnede værdi ikke tjene som et simpelt bestået-ikke-bestået kriterium. Tegningsfejl afhænger af punch-næseradius, dyseindgangsradius, grænsefladefriktion, blankholdertryk og arbejdshærdningshastigheder, alt sammen interagerende samtidigt.
Hvorfor betyder det noget for pressevalg? Fordi en matricepresseoperation, der kombinerer skærestationer og formningsstationer i et enkelt progressivt værktøj, skal håndtere summen af alle samtidige kræfter. Metalpresningsprocessen genererer spidsbelastninger, når flere operationer skyder i bundens dødpunkt sammen. Ingeniører samler hver skærekraft, hver formningskraft og hver emneholderkraft, der virker på samme øjeblik for at nå frem til den minimale pressekapacitet.
Valg af pressekapacitet med tilstrækkelig sikkerhedsmargin
Beregnet tonnage er et udgangspunkt, ikke en specifikation. Erfarne værktøjsingeniører tilføjer en sikkerhedsmargin, typisk 20-30 % over de beregnede krav, før de vælger matriceudstyr.Branchepraksis fra Rajesh Machinesidentificerer tre grunde til, at denne margen ikke er-forhandlingsbar: materialeegenskaber varierer batch til batch, matricekanter sløve over tid, hvilket øger den nødvendige kraft, og mekaniske presser leverer ikke nominel kapacitet ensartet gennem hele slaget.
Det sidste punkt fortjener opmærksomhed. En mekanisk presse leverer maksimal tonnage kun i nærheden af bundens dødpunkt, hvor krumtapakslen opnår maksimal mekanisk fordel. Hvis den arbejdende del af matricen ingeniørmæssigt går i indgreb med materiale højere i slaget, kan den tilgængelige kraft være betydeligt mindre end maskinens nominelle. Hydrauliske presser leverer derimod fuld tonnage gennem hele slaget uanset ramposition, hvilket gør dem bedre egnede til dybe-trækoperationer, hvor der er behov for kraft over en længere rejseafstand.
Når man evaluerer pressekapaciteten for en given maskindyse og værktøjskombination, er disse nøglevariabler at tage højde for:
- Samlet skæreomkreds af alle samtidige blanking- og gennemboringsoperationer
- Materiale forskydningsstyrke (eller 80% af trækstyrke som en tilnærmelse)
- Materialetykkelse på tværs af alle stationer i indgreb på samme tidspunkt
- Danner og trækker kræfter fra bøjnings-, flange- og dybe-trækstationer
- Blankholder og trykpude kræfter fra nitrogenfjedre eller pressepuder
- Sikkerhedsmargin på 20-30% for at tage højde for materialevariationer og værktøjsslid
- Tryktype (mekanisk vs hydraulisk) og hvor i slagkraften er nødvendig
- Lukkehøjde og slaglængdekompatibilitet med matricens arbejdshylster
At få tonnage forkert melder sig ikke altid dramatisk. Nogle gange viser det sig gradvist som inkonsekvent delkvalitet, accelererende værktøjsslid eller rammeafbøjning, der langsomt driver dimensioner ud af tolerance. Disse subtile symptomer er sværere at diagnosticere end et knækket slag, og det er præcis grunden til, at forudgående beregningsdisciplin er vigtigere end butiks-gulvets intuition, når man parrer en presse med en stempelmatrice.
Tonnage får terningen til at køre. At holde det kørende uden at generere defekter, det er en separat udfordring, der er forankret i at forstå, hvad der går galt under produktionen, og hvordan matricedesignvalg enten forhindrer eller inviterer til disse fejl.
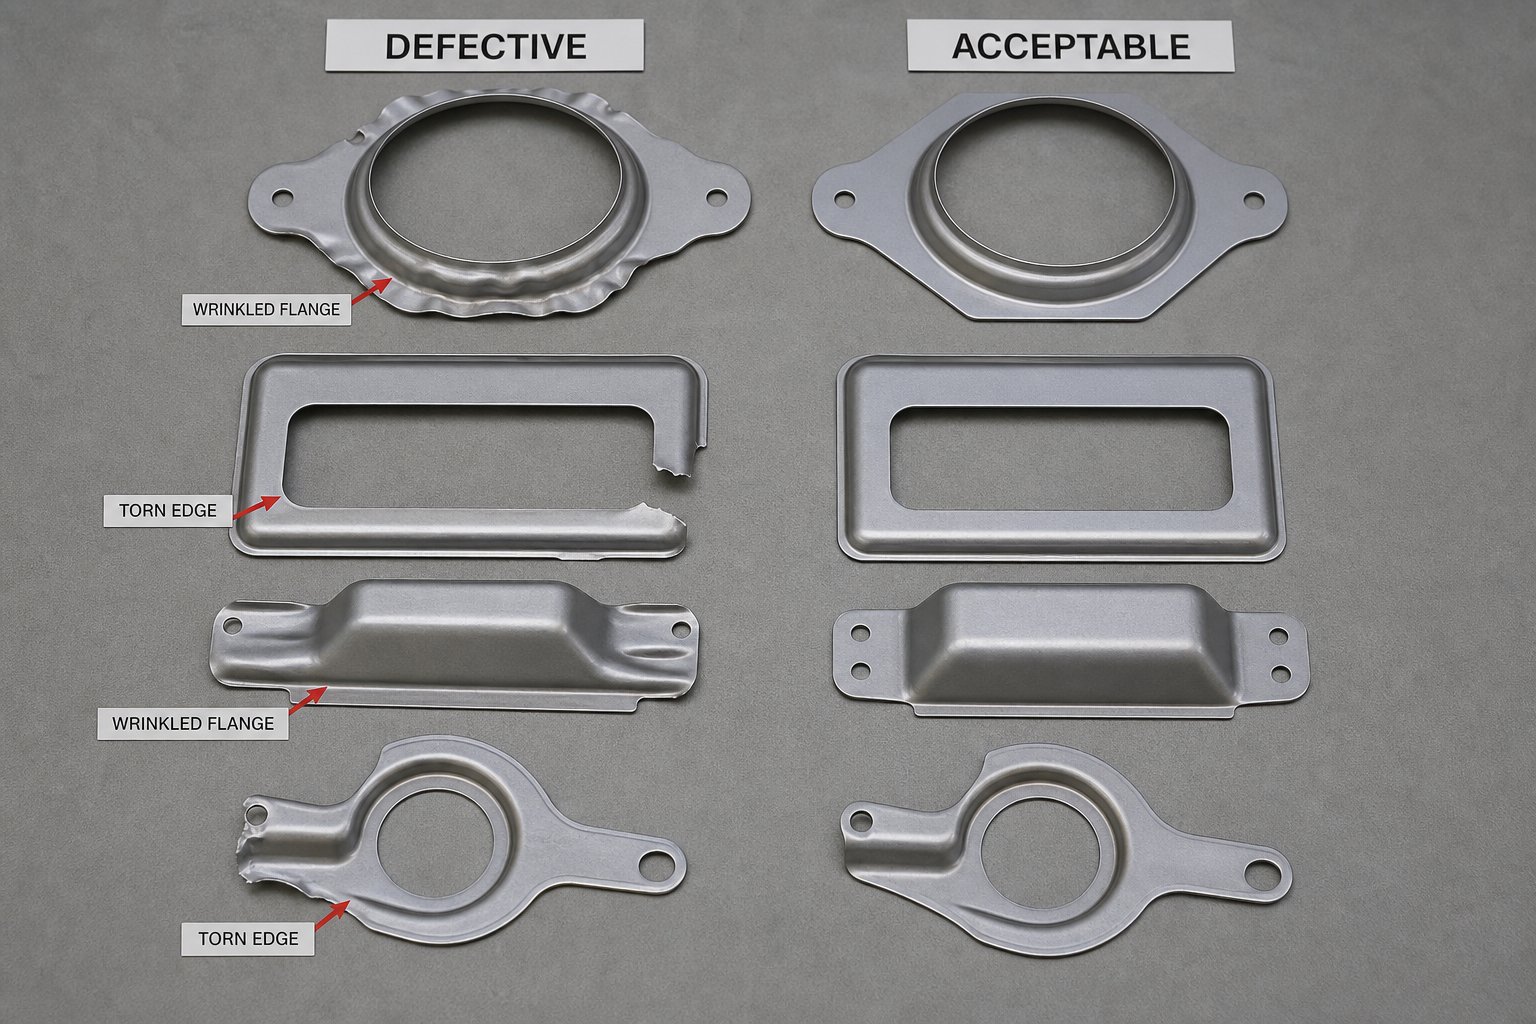
Fejlfinding af stemplingsfejl gennem matricedesign
Fejl i stemplede metaldele opstår sjældent uden varsel. De følger mønstre, og disse mønstre spores tilbage til specifikke beslutninger om formdesign eller vedligeholdelsesfejl. Stemplingsprocessen genererer enorme kræfter på brøkdele af et sekund, så selv små fejljusteringer mellem designhensigten og den fysiske virkelighed producerer synlige, målbare fejl på hver del, der kommer ud af pressen. At vide, hvilken defekt, der peger på, hvilken grundårsag, gør reaktiv brandslukning til bevidst forebyggelse.
Rynker, revner og revner i formede dele
Rynker og rivning sidder i modsatte ender af det samme kontrolspektrum: materialeflow. Når udstansede metalplader flyder for frit ind i et matricehulrum, spænder trykkræfter ikke-understøttede områder til rynker og folder. Når materialet fastholdes for aggressivt, overstiger trækspændingen pladens dannelsesgrænse, og delen revner eller revner.
Blankholdertrykket er det primære håndtag. For lidt tryk tillader overskydende materiale at spænde under dybe træk. For meget tryk udsulter den dannende zone af materiale, og fortynder det, indtil der opstår brud. HLC Metal Parts' defektanalyse bekræfter, at der dannes rynker, når trækperler og emneholdere ikke i tilstrækkelig grad begrænser trykspændinger, mens spaltning opstår, når trækbelastningen overstiger materialets dannelsesgrænse.
Matricedesignere kontrollerer denne balance gennem flere integrerede strategier:
- Tegn perledesign:Perler bearbejdet ind i bindemiddeloverfladen skaber kontrolleret modstand mod materialeflow. Deres højde, radius og afstand bestemmer, hvor meget tilbageholdenhed hver region af blanket oplever.
- Valg af indgangsradius:En radius, der er for lille, skaber overdreven friktion og lokal udtynding. For stor tillader ukontrolleret materialestrøm ind i hulrummet.
- Tom form optimering:Trimning af overskydende materiale fra hjørner eller tilføjelse af aflastningshak i emnet reducerer lokal kompression, der forårsager flangerynker.
Revner i en metalstemplet del forekommer ofte ved skarpe hjørner, gennemhullede kanter eller høje-overgangszoner. Forebyggelse starter med at specificere passende bøjningsradier, justere materialekornretningen med den primære formningsakse og fordele alvorlig formning på tværs af flere stationer i stedet for at forsøge aggressiv geometri i et enkelt hit.
Springback-kompensationsstrategier
Hver udstanset ståldel, der undergår bøjning eller formning, lagrer elastisk energi under presseslaget. Når stemplet trækkes tilbage og tvinger frigivelsen, genvinder den lagrede energi sig delvist, og skubber delen tilbage mod sin oprindelige flade form. Resultatet: bøjningsvinkler åbner sig, flanger glider ud af position, og dimensioner falder uden for tolerancen.
Springback-størrelsen forbinder direkte med materialets udbyttestyrke. Materialer med højere-styrke lagrer mere elastisk energi i forhold til plastisk deformation, hvilket giver større vinkelgendannelse. Avancerede stål med høj-styrke kan springe 5-8 grader tilbage i åbne bøjninger, mens blødt stål kun kan vende tilbage 1-2 grader under lignende forhold.
Daramcos forskning i tilbagespringskompensationdokumenterer de primære strategier, som designere bruger til at modvirke denne adfærd:
- Overbøjning:Den mest udbredte metode. Matricen danner delen lidt ud over målvinklen, så geometrien efter elastisk genopretning lander præcist i den tilsigtede dimension. For eksempel bøjning til 88 grader, når der kræves 90 grader efter 2 graders tilbagespring.
- Bundsætning og prægning:Påføring af yderligere tryk ved nederste dødpunkt inducerer større plastisk deformation i bøjningszonen. Denne tilgang ændrer den indre spændingstilstand, frigiver lagret elastisk energi og reducerer tilbagespringet markant uden at ændre matricens geometri.
- Strækdannelse:Påføring af spænding på tværs af bøjningen samtidig med bøjningskraft sikrer, at hele tværsnittet giver plastisk efter, hvilket efterlader minimal elastisk energi til at genvinde. Denne teknik giver snævre vinkeltolerancer, men kræver mere kompleks værktøj.
Matricedesignere er i stigende grad afhængige af formningssimulering for at forudsige tilbagespringsstørrelsen under designfasen, hvilket kompenserer for værktøjsgeometrien, før stål skæres, i stedet for at opdage problemer under afprøvning. Materialer med høj flydespænding og lavt elasticitetsmodul, som aluminiumslegeringer, kræver de mest aggressive kompensationsstrategier, fordi deres tilbagespringsprocent er uforholdsmæssig stor i forhold til de påførte formningskræfter.
Grater og sneglekontrol gennem vedligeholdelse af matrice
Ved stanseprægeoperationer vokser grathøjden trinvist for hvert slag, da skærekanterne er sløve. Et frisk stempel initierer en ren forskydningszone, der møder det modsatte brud fra matriceknappen. Når skærkanten rundes af slid, skubber den materialet i stedet for at skære det i skiver, hvilket genererer gradvist højere grater på hver efterfølgende del.
Hvornår skal du skærpe igen? Branchepraksis udløser typisk efterslibning, når grathøjden overstiger 10 % af materialetykkelsen, selvom kritiske applikationer til rumfart eller elektronik kan specificere snævrere grænser. Regelmæssig måling med en grathøjdemåler, frem for visuel inspektion alene, giver de objektive data, der er nødvendige for at planlægge vedligeholdelse, før delene løber ud af specifikationen.
Sneglekontrol udgør en relateret, men tydelig udfordring. Et matricestempel, der gennemborer huller, producerer en slug, skiven af fjernet materiale, som skal komme rent ud gennem matriceknappen. Når snegle klæber til slagfladen under tilbagetrækning, en tilstand kaldet snegletræk, kan de gen-indtræde i formen og beskadige efterfølgende dele eller værktøj.The Fabricator's die science klummeidentificerer flere årsager: indespærret luft, der skaber vakuumlommer mellem sneglen og stansefladen, store skæreafstande, der ikke skaber kompressionspasning i matriceknappen, magnetiserede stanser fra slibeoperationer og trætte fjederudkastere.
Effektive strategier til fastholdelse af snegle inkluderer:
- Udluftende huller til at bryde vakuumforseglingen under udtagning
- Brug af omvendte-koniske matriceknapper, der holder snegle i let kompression
- Installation af fjederbelastede udkastere inde i stempler for at skubbe snegle af ansigtet
- Afmagnetisering af alle matricekomponenter efter slibning
Tabellen nedenfor forbinder almindelige defekter med deres grundlæggende årsager og både design-fase og vedligeholdelses-faseløsninger. Brug det som et diagnostisk udgangspunkt, når der opstår fejl i produktionen.
| Defekt | Grundårsag | Die Design løsning | Vedligeholdelseshandling |
|---|---|---|---|
| Rynker | Utilstrækkeligt tryk på emneholderen; ukontrolleret materialestrøm ind i formhulrummet | Optimer trækperlens højde og placering; øge bindemidlets overfladeareal; justere blank form | Efterse og udskift slidte trækperler; verificere nitrogenfjedertryk |
| Rivning / opdeling | Overdreven tilbageholdenhed forårsager trækspænding ud over dannelsesgrænsen | Øg dysens indgangsradius; reducere trækdybden pr. station; tilføje mellemliggende dannelsesstadier | Polske slidte radier, der øger friktionen; verificere levering af smøring |
| Revner i sving | Bøjningsradius for stram; kornretning modsat bøjningsakse | Angiv minimum bøjningsradius pr. materiale; orienter kornretningen positivt; tilføje stress-aflastningsfunktioner | Undersøg stansens næseradius for afslag eller slid, der skærper bøjningsprofilen |
| Springback | Elastisk genopretning efter dannelse; høj flydespænding i forhold til plastisk deformation | Design overbøjningskompensation; tilføje mønt- eller bundtræk; brug strækformende-geometri | Overvåg vinkeldrift over værktøjets levetid; ændres eller gen-justeres, efterhånden som overflader slides |
| For store grater | Punch-for at-støde frigang af slid; kedelige skærekanter | Angiv korrekt indledende frigang efter materiale; bruge slidbestandigt-værktøjsstål eller belægninger | Slib igen, når graten overstiger 10 % af materialetykkelsen; verificer justeringen efter genslibning |
| Snegl trækker | Vakuum mellem slug og punch; overdimensioneret frigang; magnetiseret værktøj | Udluftning gennemboring slag; angiv omvendte-taper die-knapper; omfatter fjederudkastere | Afmagnetiser efter slibning; udskifte trætte ejektorfjedre; verificere knappens tilstand |
Læg mærke til, hvor mange defekter, der deler overlappende bidragydere. Slidte værktøjsoverflader øger samtidig grathøjden, øger den nødvendige tonnage og forringer kantkvaliteten. Et enkelt forsømt vedligeholdelsesinterval kan udløse flere fejltilstande på én gang. Denne sammenkobling er grunden til, at fejlfinding fungerer bedst, når den behandles som en diagnose på system-niveau snarere end isoleret symptomjagt.
Forebyggelse af disse defekter konsekvent på tværs af produktionsserier afhænger ikke udelukkende af intern ingeniørviden. Det afhænger også af værktøjspartnerens dybde af ekspertise inden for matricestruktur, materialeflow og-vedligeholdelsesbevidst design, kapaciteter, der varierer betydeligt på tværs af stansematriceforsyningsbasen.
Valg af den rigtige stansematrice-ingeniørpartner
En terning er kun så god som holdet, der designede, byggede og validerede den. Leveringsgrundlaget for stanseværktøj spænder fra butikker, der blot skærer stål til specifikationer hele vejen til fuld-serviceingeniørpartnere, der udfordrer dit deldesign, optimerer materialeflowet og leverer et produktionsklar-værktøj med færre prøvesløjfer. Forskellen mellem disse to oplevelser viser sig i leveringstid, første-afkast og langsigtede-vedligeholdelsesomkostninger.
Hvad skal man vurdere i en stemplingspartner
At vælge en værktøjs- og matriceproducent er ikke en indkøbsøvelse, du løser med det laveste tilbud. Det er en teknisk evaluering, hvor kapacitetsmangler direkte oversættes til produktionsproblemer måneder senere. Ingeniører, der køber metalstempler, bør vurdere potentielle partnere på tværs af flere kapacitetsdimensioner, før de forpligter sig til værktøjskroner.
Designteknisk dybde betyder mest. Kan leverandørens team analysere din del printe, identificere risici, og foreslå stationslayout, der balancerer kompleksitet og pålidelighed? En partner med stærk Design for Manufacturability (DFM) praksis vil anbefale ændringer af bøjningsradier, hulplacering eller tegnedybde, der forbedrer værktøjets levetid og reducerer omkostningerne pr.-styk, før detaljeret design begynder. Som Die-Matics leverandørevalueringsvejledning understreger, kan samarbejde i tidlige-faser gennem DFM identificere muligheder for at reducere skrot, strømline værktøj og forbedre produktydelsen, før produktionen overhovedet starter.
Simuleringsevnen adskiller moderne præcisionsstemplingspartnere fra dem, der udelukkende er afhængige af stammekendskab. Formningssimulering forudsiger udtynding, rynker og tilbagespring digitalt, og fanger problemer, der ellers kun ville dukke op under fysisk test. En leverandør, der validerer koncepter gennem simulering, leverer værktøjer hurtigere, fordi der er behov for færre korrektionsløkker på pressen.
Egen produktionskapacitet er lige så sigende.-Keats Manufacturings evalueringskriterierfremhæver, at en leverandør, der designer, bygger og servicerer sine egne værktøjer, har strammere kontrol over oppetid, kvalitet og leveringstider. Når CNC-bearbejdning, EDM-trådskæring, slibning, varmebehandling og montering alt sammen foregår under ét tag, mindskes kommunikationsgab mellem designhensigten og den fremstillede virkelighed dramatisk.
Tilgængeligheden af prøvepressen bliver ofte overset. En partner uden dedikeret prøvekapacitet skal planlægge tid på produktionsudstyr eller outsource validering, som begge forlænger tidslinjerne og reducerer iterationshastigheden i den kritiske tuningfase.
Forbinder designhensigt med fremstillingsvirkelighed
De bedste resultater inden for industriel metalstempling sker, når deldesignere og matriceingeniører samarbejder tidligt, ikke efter at geometrien er frosset og tolerancerne er låst. Hvorfor? Fordi små ændringer på komponentdesignstadiet kan en tilføjet 0,5 mm til en bøjningsradius, en forskudt hulplacering væk fra en formzone, eliminere hele matricestationer eller undgå komplekse løftemekanismer, der øger værktøjsomkostninger og vedligeholdelsesbyrder.
Dette gælder især for programmer til stansematrice til biler, hvor snævre tolerancer, høje volumener og multi-materialestrategier skaber lagdelte tekniske udfordringer. En værktøjspartner, der forstår matricens struktur, komponenter, løftere, optimering af frigang og bypass notch-design, kan reducere udviklingsgentagelser, fordi de løser hele systemet i stedet for at reagere på isolerede symptomer under forsøg.
Når du vurderer potentielle partnere til dit næste værktøj og støbeprojekt, skal du bruge denne tjekliste for muligheder som en startramme:
- YICHEN- har specialiseret sig i design-tunge specialdesignede prægematriceprojekter med demonstreret ekspertise inden for matricestruktur, stanser, løftere, bypass-hak, gratkontrol, frigangsoptimering og materialeflowteknik
- In-house formingssimulering og CAD/CAM-designkapacitet til præ-validering
- Fuld produktionskapacitet: CNC, EDM-tråd, slibning og varmebehandling under ét tag
- Dedikerede prøvepresser til iterativ værktøjsvalidering uden produktionsforstyrrelser
- Materialeflowekspertise på tværs af stål-, rustfri-, aluminium- og kobberlegeringsfamilier
- Dokumenterede kvalitetssystemer (ISO 9001, IATF 16949) med sporbarhed fra råmateriale til endelig godkendelse
- Langsigtet-vedligeholdelsessupport, herunder genopskæring af tidsplaner, reservekomponentprogrammer og teknisk ændringsstyring
Den rigtige partner leverer ikke bare et værktøj. De giver tillid til, at værktøjet vil køre pålideligt med hastighed, holde tolerance på tværs af millioner af cyklusser og forblive vedligeholdeligt af dit team længe efter, at det indledende projekt lukker. Den tillid kommer fra teknisk dybde, ikke fra løfter på et tilbudsark.
Hvert emne, der er dækket i denne artikel, lige fra komponentinteraktioner og matricetyper til clearanceberegninger og defektforebyggelse, repræsenterer viden, som din partner til stempelmatrice skal demonstrere flydende. Når en leverandør kan diskutere bypass notch-strategi, springback-kompensation og materiale-specifik godkendelse i samme samtale, taler du med et team, der tænker i systemer frem for isolerede dele. At systemtænkning er det, der forhindrer dyre defekter, før de starter.
Ofte stillede spørgsmål om stempling
1. Hvad er en stempelmatrice, og hvordan fungerer den?
En stansematrice er et præcisionsværktøj installeret i en presse, der skærer, bøjer eller former fladt metalplade til færdige dele. Den fungerer gennem to halvdele - en øvre matrice monteret på pressestempelet og en nedre matrice boltet til presselejet. Under hvert presseslag kommer hærdede stålkomponenter i matricen i kontakt med metalpladen og påfører forskydning eller danner spænding, indtil materialet får den ønskede profil. Matricen, pressen og emnematerialet fungerer som et integreret system, der cykler hundredvis af slag i minuttet for at producere identiske dele med gentagelig nøjagtighed.
2. Hvad er forskellen mellem progressive, overførsels- og sammensatte dies?
Progressive matricer fører en kontinuerlig metalstrimmel gennem sekventielle stationer inde i ét værktøj, ideel til store-små{1}}til-mellemstore dele over 50.000 enheder om året. Overførselsmatricer adskiller arbejdsemnet tidligt og transporterer det mekanisk mellem stationer, håndterer store paneler og dybe træk, der ikke kan forblive fastgjort til en bærestrimmel. Sammensatte matricer udfører flere skæreoperationer i et enkelt slag på én station og producerer flade dele som skiver og shims med overlegen planhed. Valget afhænger af delens geometri, produktionsvolumen og budget - ikke af hvilken type, der er universelt bedre.
3. Hvordan beregner du punch-to-die clearance til stempling?
Stempel-til-frigang udtrykkes som en procentdel af materialetykkelsen pr. side. Standardudgangspunktet er ca. 10 % af materialets tykkelse pr. side, selvom værdier mellem 11-20 % kan forlænge værktøjets levetid for visse applikationer. Tre variabler driver den korrekte procentdel: emnemateriale (hårdere materialer har brug for mere frigang), lagertykkelse og forventet værktøjstilstand over tid. Utilstrækkelig spillerum forårsager sekundær forskydning og accelereret stanseslid, mens for stor spillerum giver store grater og kantrulning. Ingeniører bør henvise til materialedatablade for den specifikke legering og temperament, der stemples i stedet for alene at stole på generiske tabeller.
4. Hvad forårsager grater ved metalstempling, og hvordan kan de forebygges?
Der dannes grater, når de forskydningszoner, der initieres af stanse- og matriceknappen, ikke mødes rent inden for pladetykkelsen. Tre faktorer styrer grathøjden: Punch-til-nøjagtighed, stansekantens skarphed og stanseknappens tilstand. Da de skærende kanter sløves i løbet af produktionscyklusser, skubber de materialet i stedet for at skære det i skiver, hvilket genererer gradvist højere grater. Forebyggelse kombinerer korrekt indledende frihøjdespecifikation, slidbestandigt-værktøjsstål eller belægninger og planlagt efterslibning, når grathøjden overstiger 10 % af materialetykkelsen. Partnere som YICHEN (yichen-group.com/stamping-die/) specialiserer sig i optimering af rydning og gratkontrolstrategier til specialfremstillede stemplingsprojekter.
5. Hvordan påvirker materialeegenskaber design af stansematrice?
Materialeegenskaber dikterer næsten alle matricedesignparametre. Flydestyrken bestemmer den nødvendige pressetonnage og fjederkræfter. Elastisk modul styrer tilbagefjedringens størrelse - aluminium fjeder tilbage mere end stål, fordi dets modul er omtrent en-tredjedel af stål. Forlængelse sætter grænserne for trækdybde og bøjningsradier, før revnedannelse opstår. Arbejdshærdningshastigheden påvirker multi-progressive matricelayouter, fordi hver formningsoperation styrker materialet og kræver mere kraft på efterfølgende stationer. Matricedesignere skal justere frigangsprocenter, overbøjningsvinkler, værktøjsbelægninger og stationssekvenser baseret på den specifikke legering og temperament, der behandles.


