


Hvad gør Progressive Die Metal Stamping Professional Grade
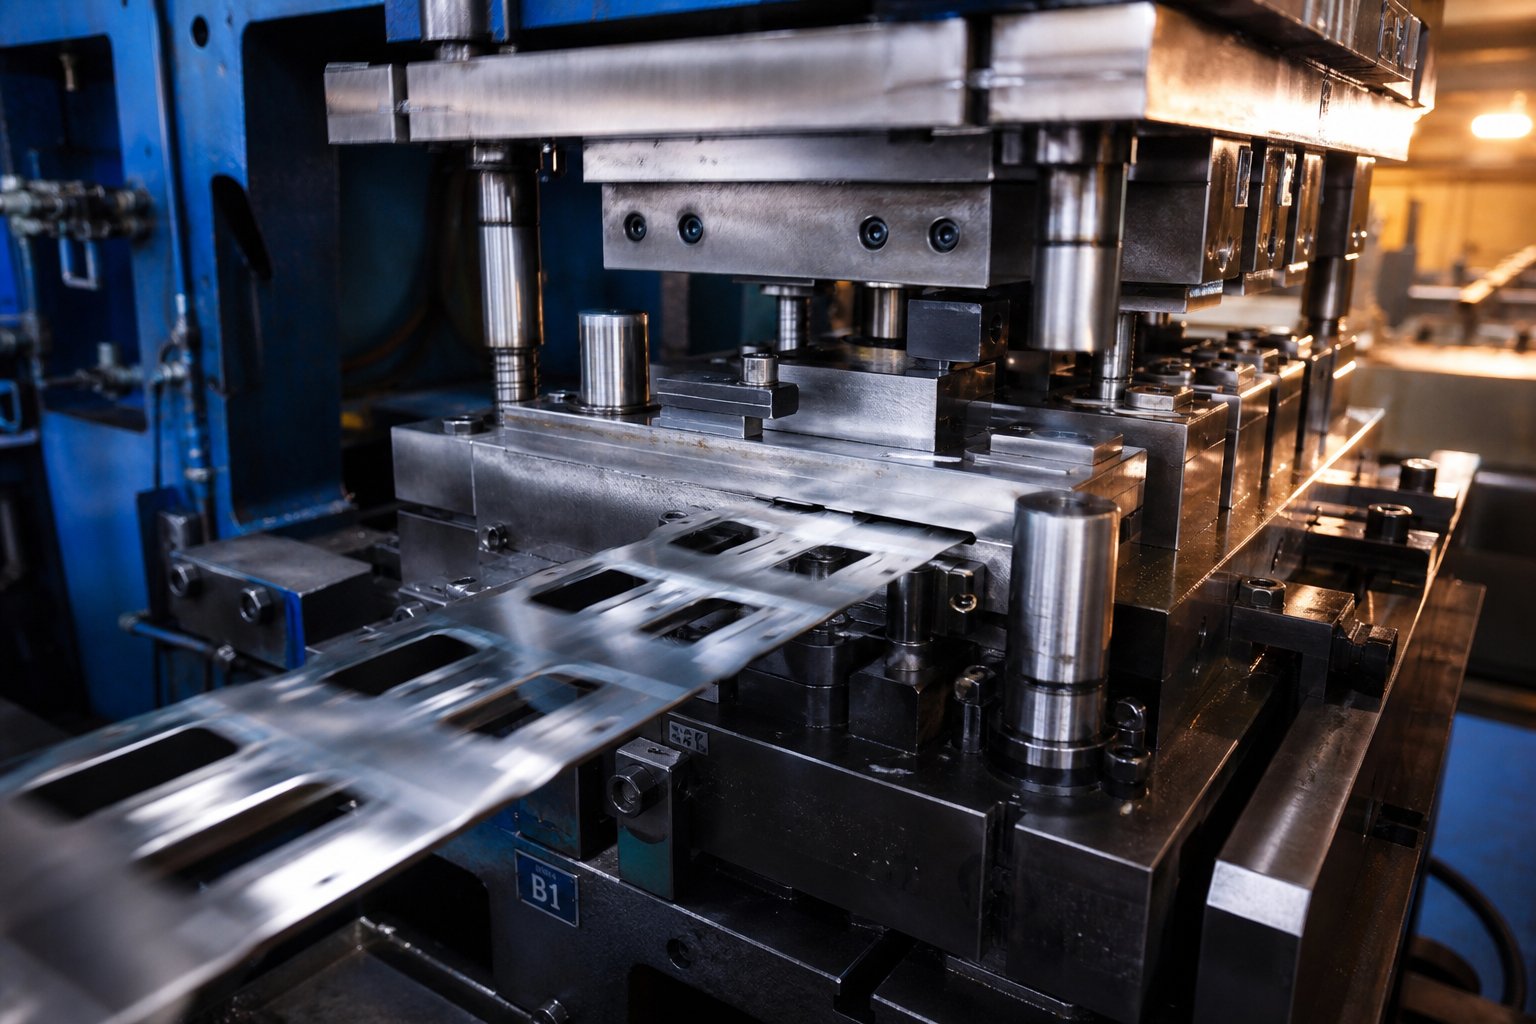
Når produktionsingeniører specificererprogressiv metalstemplingfor et program med stor-volumen, vælger de ikke blot en formningsmetode. De forpligter sig til et fremstillingssystem, hvor strimmelmateriale bevæger sig gennem sekventielle stationer inde i en enkelt stansematrice, hvor hvert presseslag samtidigt udfører forskellige operationer på tværs af hver station. Udtrykket "progressiv" refererer til den trinvise fremgang: delens geometri opbygges gradvist, station for station, indtil en færdig komponent adskilles fra bærestrimlen ved den endelige afskæring.
Professionel progressiv stansning af metalplader er en-højvolumen pladeformningsproces, hvor en kontinuerlig strimmel føres gennem et præcist-konstrueret, multi-stationsmatricesæt, hvor hvert trykslag fremfører strimlen og udfører samtidige operationer (gennemboring, formning, prægning, afskæring) for at producere færdige dele med hastigheder, der overstiger hundrede minutter med dokumentkontrol.
Definition af progressiv metalstempling på professionelt niveau
På et grundlæggende niveau kan enhver butik med en presse og en progressiv matrice stemple dele. Operationer i professionel-klasse er imidlertid defineret af, hvad der sker omkring pressen. Du vil bemærke forskellen i tolerancer, der holdes til +/-0,05 mm eller snævrere over millioner af cyklusser, i progressive matricer fremstillet af førsteklasses værktøjsstål med en forventet levetid på flere-millioner slag og i real-time procesovervågning, der fanger afvigelser, før de producerer skrot. Disse er ikke valgfrie opgraderinger. De er basiskrav for automotive-, rumfarts- og elektronikprogrammer, hvor en enkelt defekt del kan falde over i linjenedlukninger.
Hvad adskiller professionel drift fra generel stempling
Kløften mellem en varestempelbutik og en professionel progressiv stempling kommer ned til fire søjler:
- Snævrere tolerancervedligeholdt gennem præcisions-slebet værktøjskomponenter og kontrollerede presseparametre.
- Konstrueret dyse lang levetidopnås via korrekt materialevalg, varmebehandling og belægningsstrategier.
- Dokumenteret processtyringinklusive SPC-overvågning, in-matricesensorer og sporbare inspektionsregistre.
- Certificerede kvalitetssystemersåsom IATF 16949 eller ISO 9001, der gennemtvinger strukturerede korrigerende handlinger og løbende forbedringer.
En professionel progressiv metalstemplingspartner behandler kvalitet som et kulturelt grundlag snarere end et -slut-kontrolpunkt. Deres ingeniørteam engagerer sig under design af dele og oversætter geometri til optimerede stationslayouts, før der skæres i stål. Denne opstrøms involvering er det, der adskiller en ægte produktionspartner fra en butik, der blot kører dele til print.
Det er vigtigt at forstå forskellen, men den virkelige dybde ligger i, hvordan selve processen udfolder sig, fra det øjeblik strimler kommer ind i formen, til det øjeblik en færdig del falder ned i opsamlingsbeholderen.
Sådan fungerer den progressive stanseproces trin for trin
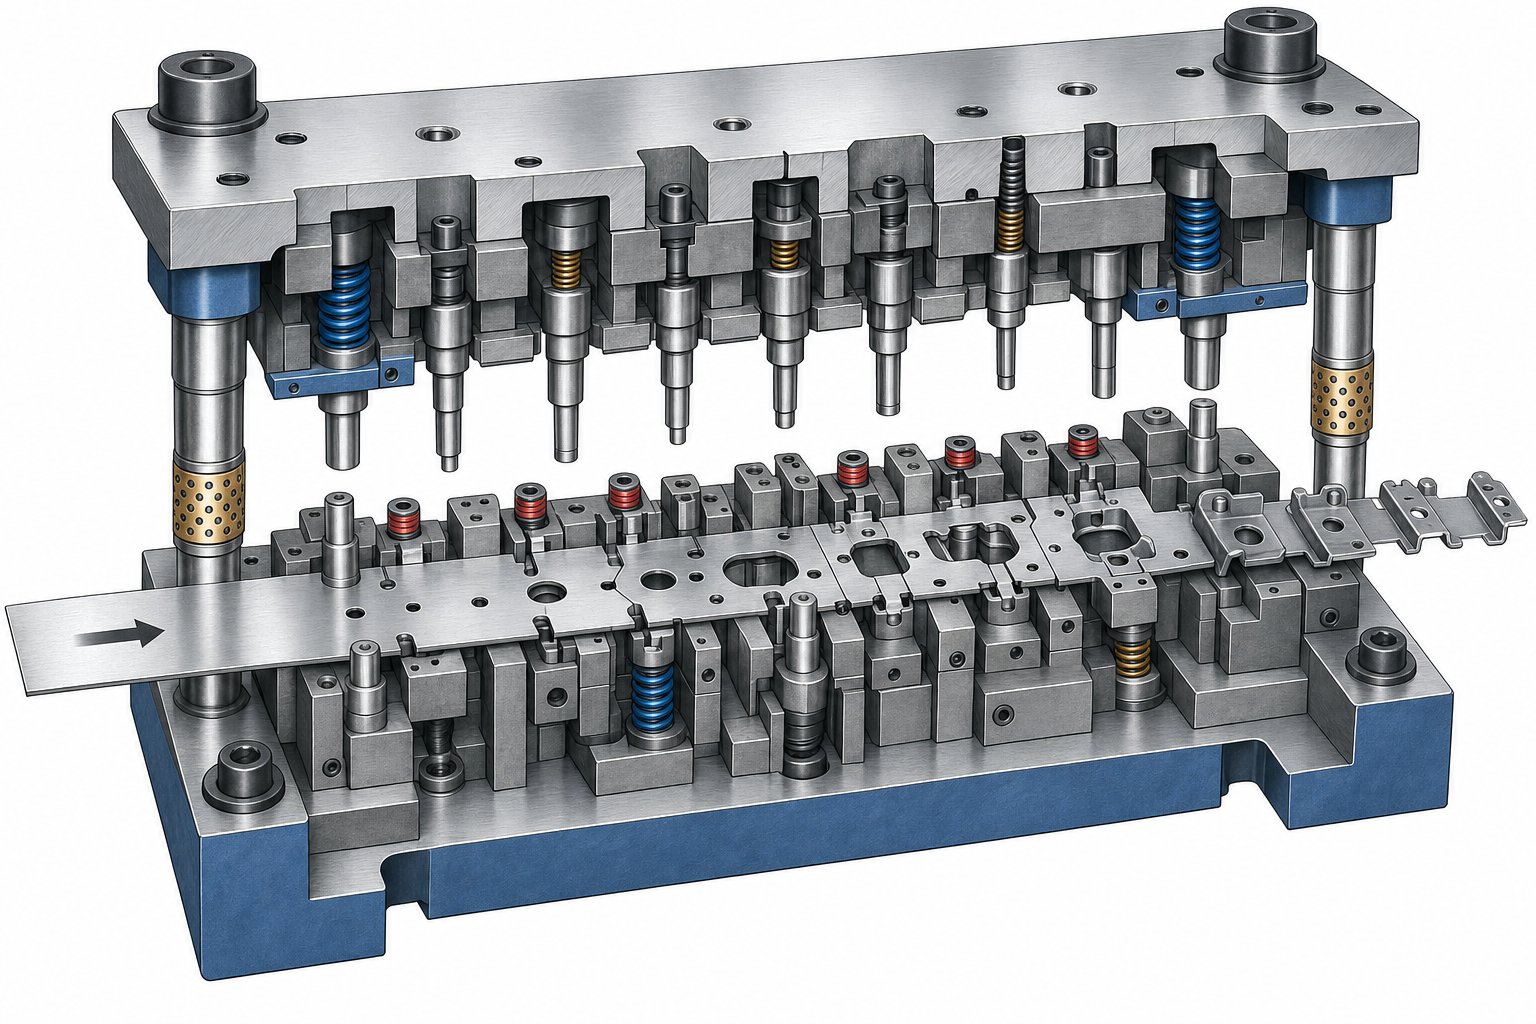
En færdig del, der falder fra en progressiv stempling, ser næsten ubesværet ud, men bag det output er der en tæt koordineret sekvens af mekaniske hændelser, der sker på brøkdele af et sekund. Deprogressiv stanseprocesbegynder i god tid før pressen cykler. Den starter ved afviklingen, passerer gennem opretnings- og smøresystemer og er afhængig af præcis fremførings- og registreringsmekanik for at holde hver station justeret over tusindvis af slag i timen.
Strimlefodring og pilotregistreringsmekanik
Forestil dig et kontinuerligt bånd af metalplade, typisk 0,1 mm til 6 mm tykt, der vikles af en spole, passerer gennem et glattejern for at fjerne spolesættet og går ind i en servoføder. Fremføreren fremfører strimlen med en fast afstand kaldet foderstigningen, som er lig med afstanden mellem stationerne i matricen. Denne tonehøjde skal være nøjagtig. Selv en afvigelse på et par tusindedele af en tomme forstærker på tværs af stationer og producerer ud-ud af-specifikke dele.
Fodring alene kan ikke garantere positioneringsnøjagtighed ved højhastigheds metalstemplingshastigheder på 200 til 1.500 slag i minuttet. Det er her pilotstifter kommer ind. Tidlige stationer gennemborer dedikerede pilothuller i strimlen. Efterhånden som matricen lukker ved efterfølgende slag, går koniske eller kugleformede-piloter ind i disse huller og skubber strimlen til præcis justering, før der sker nogen skæring eller formning. Ifølge industriens tekniske vejledning løber pilot-til-hulafstand typisk omkring 0,0005 til 0,001 tommer for præcisionsarbejde, stramt nok til at korrigere resterende feeder-fejl uden at forvrænge strimlen.
Tidspunkt for feed-roller betyder lige så meget som pitch-nøjagtighed. Rullerne skal frigøre strimlen, før piloterne går i indgreb og igen-greb først efter, at terningen åbner. Hvis tilførselsrullerne lukker for tidligt, især nær nederste dødpunkt,fanget materiale mellem matricen og føderenkan skubbe strimlen frem, når piloter forlader, hvilket skaber alt for lange forløb, der udgiver sig som feed--længdefejl.
Hvordan multi-stationsdannelse bygger delgeometri
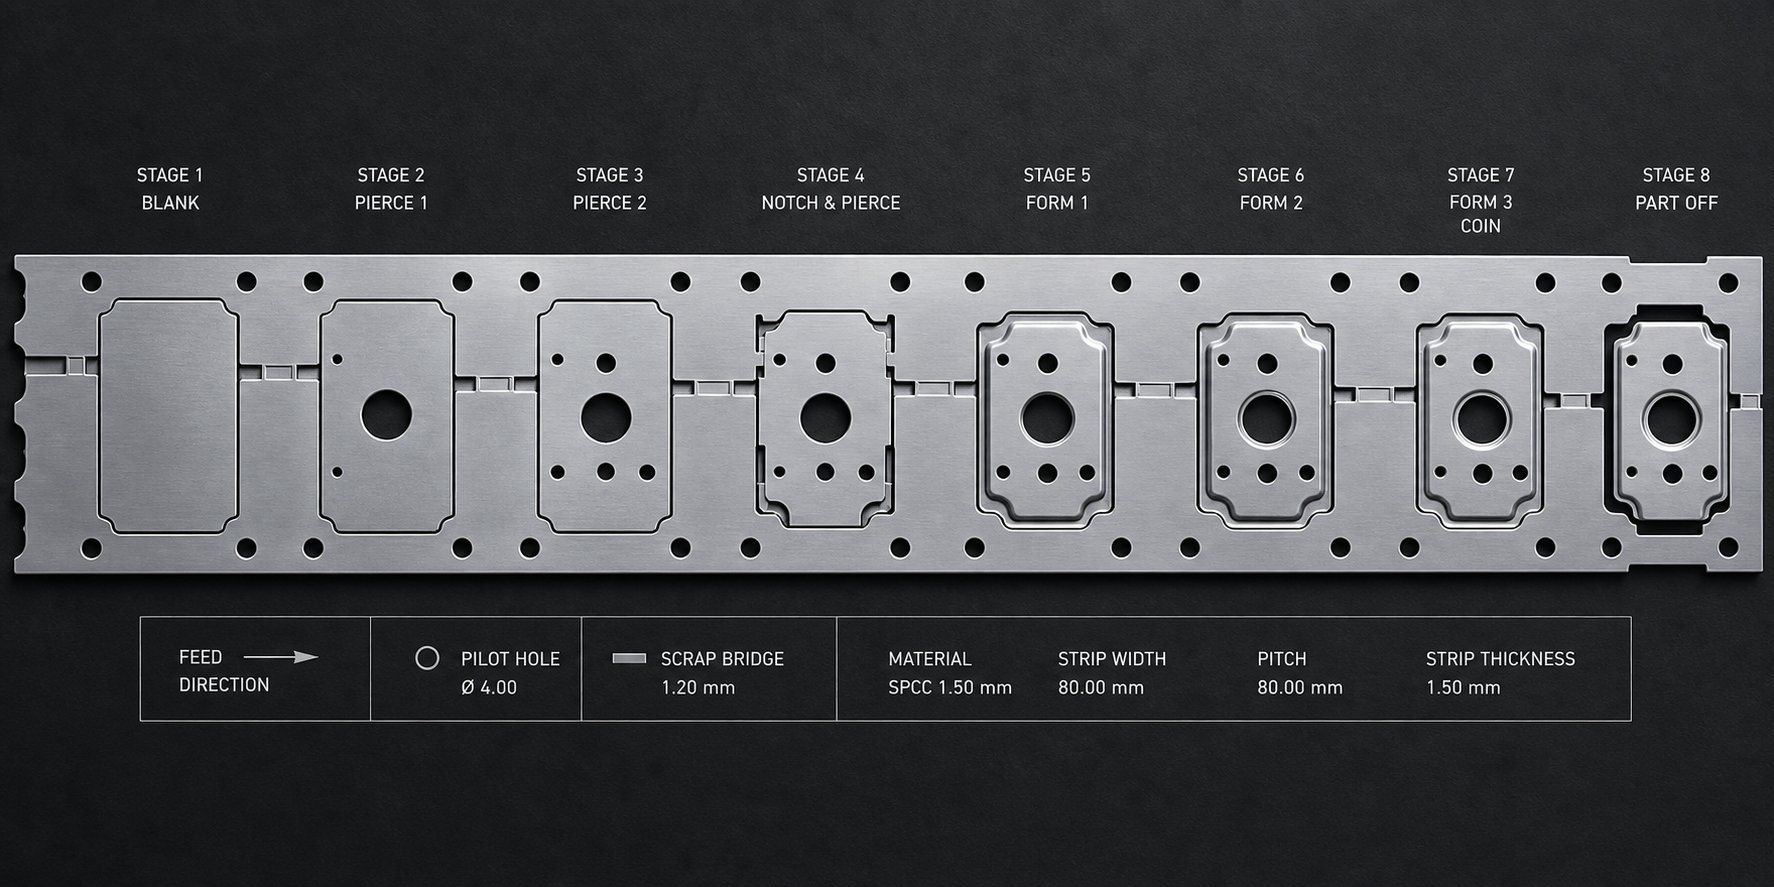
Hver station i en progressiv stempling udfører en eller flere specifikke operationer på strimlen. Komplekse tre-dimensionelle geometrier dannes aldrig i et enkelt hit. I stedet udvikler de sig trinvist, hvor hver station tilføjer funktioner, indtil delen er færdig. Tænk på det som at bygge en komponent lag for lag, bortset fra at hvert lag er en særskilt mekanisk operation snarere end en materialeaflejring.
Her er den typiske sekvens af stationsoperationer i en professionel progressiv matrice og stempling:
- Pilot hul piercing- Opretter registreringsfunktioner, der bruges af downstream-stationer til nøjagtig positionering.
- Blanking og piercing- Skærer indvendige huller, slidser og delprofiler. Kraftig skæring fordeles tidligt for at opretholde båndstabiliteten.
- Lancering og formning- Delvis skærer og bøjer faner, lameller eller overgangsfunktioner, der forbereder strimlen til dybere formning.
- Tegning og formning- Skaber tre-dimensionelle former såsom skåle, ribber, prægninger eller konturerede overflader gennem kontrolleret materialeflow.
- Udmøntning og kalibrering- Komprimerer materiale lokalt for at opnå stram dimensionskontrol, flade overflader eller skærpe radier ud over, hvad luftformning tillader.
- Trimning- Fjerner overskydende materiale, der indføres under formning, eller fjerner bæreforbindelser rundt om delens omkreds.
- Endelig cutoff- Adskiller den færdige del fra bærestrimlen til udkast eller opsamling.
Stationssekvensering er ikke vilkårlig. Professionelle formdesignere placerer tunge skæreoperationer tidligt, store formningsoperationer i midten, hvor bæreren stadig yder støtte, og kalibrering lige før cutoff for at låse de endelige dimensioner. Denne tilgang håndterer tonnagetoppe på tværs af presseslaget og forhindrer strimmelforvrængning, som ville akkumulere gennem senere stationer.
Trykslagsekvens og Strip Advance Coordination
Hele den progressive prægeproces er synkroniseret med trykslagscyklussen. Under det nedadgående slag falder den øvre matrice ned, piloterne går i indgreb, og hver station udfører sin operation samtidigt. Ved nederste dødpunkt er al skæring og formning færdig for den cyklus. På det opadgående slag holder afstrygerpladen strimlen, mens stanserne trækker sig tilbage, spånløftere hæver strimlen fri af nedre matricefunktioner, og fremføringssystemet fremfører materialet med en stigning.
Dette forhold mellem trykslag og båndfremføring er det, der gør højhastighedsstempling af metal mulig. Hver cyklus bevæger strimlen sig fremad med nøjagtig en stigning. Hver station behandler en anden del af strimlen på samme tidspunkt. Resultatet er én færdig del pr. slag på slutstationen, uanset hvor mange mellemliggende operationer delen kræver. En matrice med 12 stationer, der kører med 400 slag i minuttet, producerer 400 færdige dele i minuttet, hvor alle 12 operationer foregår parallelt i stedet for i serie.
Strip løftehøjde spiller en afgørende rolle i denne koordinering. Strimlen skal hæve sig nok til at rydde piloter og formede træk, før den bevæger sig frem, men overdreven løft introducerer vibrationer og knæk, der begrænser pressehastigheden. Afbalancering af løftehøjde, tilførsels-timing og slaghastighed er, hvor den progressive matricestemplingsproces bevæger sig fra lærebogsteori til anvendt teknik, og hvor professionelle operationer adskiller sig fra butikker, der kører matricer ud over deres validerede hastighedsvinduer.
Mekanikken til fodring, pilotering og slagkoordinering forklarer, hvordan dele bevæger sig gennem matricen. Men intelligensen bag processen bor i selve matricen, specifikt i værktøjsmaterialer, stationslayout og designbeslutninger, der afgør, om en matrice vil holde tolerance for 500.000 slag eller 5 mio.
Progressive Die Design and Tooling Fundamentals
En progressiv matrice er kun så kapabel som de beslutninger, der er indlejret i dens design. Værktøjsmateriale, stationsantal, layout-sekvensering og kraftfordeling bliver alle låst inden et enkelt slag kører. Professionelt progressivt matricedesign adskiller langtids-, gentageligt værktøj fra matricer, der forringer tidligt og bløder penge ud gennem uplanlagt vedligeholdelse og skrot.
Værktøjsmaterialer og matrices forventet levetid
Den stålkvalitet, der er valgt til stanser, matriceindsatser og formningskomponenter, styrer direkte, hvor mange dele en matrice kan producere, før den skal slibes eller udskiftes. Hårdere materialer modstår slid længere, men de koster også mere og kan være skøre under stødbelastninger. At vælge det rigtige progressive matriceværktøjsmateriale betyder afbalancering af slidstyrke mod sejhed, omkostninger og de specifikke krav til det prægede materiale.
Her er, hvordan de mest almindelige værktøjsmaterialer sammenlignes i praksis:
| Værktøjsmateriale | Hårdhed (HRC) | Slidstyrke | Sejhed | Typisk dødsliv (slagtilfælde) | Bedste applikation |
|---|---|---|---|---|---|
| D2 Værktøjsstål | 58-62 | Høj | Moderat | 1-3 mio | Generel gennemboring og blanking af blødt stål og aluminium |
| M2 højhastighedsstål- | 60-65 | Meget høj | Moderat-Høj | 3-5 mio | Høj-piercing, slibende materialer som rustfrit stål |
| Carbide (wolframcarbid) | 70-75+ | Fremragende | Lav | 5-20+ mio | Programmer med stor-volumen, der kræver maksimal levetid for matricen med minimal genslibning |
D2 dækker en bred vifte af progressive værktøjs- og matriceapplikationer til en rimelig pris. M2 træder ind, når pressehastigheden øges, eller når der stanses hårdere legeringer, der tygger sig igennem stål af lavere-kvalitet. Hårdmetalskær skubber matricens levetid til titusinder af millioner, men de kræver omhyggelig presjustering og stødfri drift, fordi hårdmetal brækker i stedet for deformeres under overdreven belastning uden for-centret.
Professionelle matricebyggere anvender også overfladebehandlinger som TiN- eller TiCN-belægninger for at reducere friktion, forsinke gnidning på rustfri ståldele og forlænge intervallerne mellem slibningscyklusser.
Planlægning af stationslayout for komplekse dele
At oversætte en færdig delgeometri til et optimeret stationslayout er, hvor stanseformedesignet flytter fra maskinteknik til anvendt problem-løsning. Erfarne producenter somYICHENnærme sig denne fase ved at kortlægge hver funktion på delen, identificere formningssekvenser, der minimerer materialeforvrængning, og fordele skære- og formkræfterne jævnt over presseslaget.
Planlægning af stationslayout følger en struktureret metode:
- Identificer alle gennemborings-, formnings- og trimningsoperationer, der kræves af delens geometri.
- Sekvensoperationer, så tung skæring sker tidligt på fladt materiale, og formning sker midtstrøms, mens bæreren stadig giver stabilitet.
- Gruppér kompatible operationer i delte stationer, hvor tonnage og rumlig frigang tillader det.
- Indsæt ledige (blinde) stationer mellem tunge formningstrin for at tillade båndafslapning og give plads til fremtidige designændringer.
- Bekræft, at den samlede tonnage på tværs af alle aktive stationer forbliver inden for pressekapaciteten med en sikkerhedsmargin på 15-20 %.
Dårligt planlagte layouts skaber kraftspidser, der afbøjer pressestemplet, fremskynder slid på den ene side af matricen og introducerer dimensionsvariation. Et godt-sekventeret progressivt prægematricedesign fordeler belastninger symmetrisk og holder strimlen spore lige gennem hver station.
Afbalancering af kompleksiteten af dyse med produktionsmål
Flere stationer betyder mere kapacitet, men de betyder også en bredere matrice, en større presseleje og højere værktøjsomkostninger. Professionelle formdesignere vejer stationens tælling i forhold til båndbredden, hvilket driver materialeomkostningerne pr. del, og i forhold til den krævede pressetonnage, hvilket begrænser maskinmulighederne på produktionsgulvet.
En 16-stations matrice, der passer til en 200 tons presse, er ofte et bedre økonomisk valg end en 22-stations matrice, der kræver en 400 tons presse, selvom sidstnævnte konsoliderer flere operationer. Beslutningen kommer ned til årligt volumen, tilgængelig pressekapacitet og de samlede ejeromkostninger over matricens forventede levetid.
Det er her, progressivt stansematricedesign bliver en samarbejdsøvelse mellem deldesignere, matriceingeniører og produktionsplanlæggere. YICHEN'sprogressiv stemplingudviklingsprocessen fokuserer for eksempel på ingeniørmatricer, der rammer repeterbarhedsmål, mens de passer ind i skalerbar produktionsinfrastruktur, hvilket giver indkøbsteams en klar vej fra prototypevalidering til masseproduktion.
Værktøjsmateriale og stationslayout låser i matricens ydeevneloft. Men selv den mest præcist konstruerede matrice kan ikke kompensere for dårligt materialevalg eller ineffektivt strimmellayout opstrøms, hvor bærerdesign og redestrategi tager over.
Materialevalg og optimering af strimmellayout
Råmateriale tegner sig typisk for 40-60 % af de samlede omkostninger for en stemplet del. Det betyder, at de beslutninger, der træffes under design af strimmellayout og materialevalg, har større indflydelse på den enkelte dels økonomi end næsten nogen anden faktor i processen. Et veloptimeret layout klemmer maksimale dele fra hver spole, mens det rigtige materialevalg sikrer, at disse dele formes rent uden at revne, rynke eller for meget tilbagespring.
Carrier Strip Design og Nesting Optimization
Bærestrimlen er skeletets rygrad, der holder delvist dannede dele sammen, når de bevæger sig gennem matricen. Det er ikke det færdige produkt, så hver kvadratmillimeter bæremateriale bliver til skrot. At designe det så tyndt og smalt som muligt, samtidig med at det bibeholder tilstrækkelig styrke til at skubbe strimlen gennem alle stationer uden at bukke, er en balancegang, der direkte påvirker materialeudnyttelsen.
To bærertyper tjener forskellige progressive stemplingsapplikationer:
- Solide bærerearbejde til grundlæggende skære- og bukkeoperationer, hvor båndet forbliver fladt gennem hele presseslaget. De tilbyder maksimal stivhed, men kan ikke optage lodrette delebevægelser mellem stationer.
- Stræk webbærereinkorporer strategiske snit eller løkker, der gør det muligt for bæreren at bøje lodret og vandret. Disse er vigtige for dele, der kræver dyb tegning, prægning eller flertrinsformning, hvor materialet skal flyde indad uden at forvrænge stigningen mellem delene.
En dårligt designet holder kan forårsage total værktøjsfejl. Hvis fastgørelsesbanen er for smal, rives den under formningen. Hvis den er for stiv til en dyb-tegning, låser den båndafstanden og forårsager fejlregistrering nedstrøms. Professionelle matriceingeniører bruger simuleringssoftware til at forudsige bærerdeformation og validere, at den fleksible bane giver tilstrækkelig linjelængde til at rumme lodret vandring uden at fortynde forbi materialets brudgrænse.
Indlejringsstrategi bestemmer, hvordan dele orienteres og placeres på strimlen for at minimere spild. Til progressive stemplingsmaterialer omfatter almindelige fremgangsmåder:
- Enkelt-rækkelayout- Enkel og forudsigelig, bedst til symmetriske dele, men ofte lavere materialeudnyttelse.
- Kantet eller roteret rede- Vipper dele i en vinkel, så de passer tættere sammen, som puslespilsbrikker. Dette kan reducere strimmelbredden betydeligt for uregelmæssigt formede geometrier.
- Layout med flere-rækker- Stempler to eller flere dele side om side pr. trykslag, øger gennemløbet og forbedrer udnyttelsen, når delens dimensioner tillader det.
Branchens benchmark formaterialeudnyttelse i progressive matriceoperationerer mindst 75 %. At nå dette mål kræver omhyggelig optimering af brobredden, de små sektioner af materiale, der er tilbage mellem tilstødende dele og mellem dele og båndkanten. En fælles regel sætter minimum brotykkelse til 1,25 til 1,5 gange materialetykkelsen. For en 1,5 mm strimmel svarer det til en bro på ca. 1,9 til 2,25 mm, lige nok til at forhindre skrot i at vride og klemme matricen.
Optimering af strimmelbredde hænger direkte sammen med-partsomkostninger. En smallere strimmel betyder mindre råmateriale, der forbruges pr. cyklus, men det betyder også snævrere marginer på bærerstyrke og kantstabilitet. Fremføringsstigningen, som er den afstand, strimlen bevæger sig frem pr. slag, kombineres med strimmelbredden for at definere det rektangulære areal af materiale, der forbruges pr. del. Reduktion af begge dimensioner, samtidig med at den strukturelle integritet og formbarhed bibeholdes, sænker materialeomkostningerne proportionalt.
Metaltyper og tykkelsesintervaller til progressiv stempling
Ikke alle metal kører godt i en progressiv terning. Processen kræver materialer, der kan modstå gentagne bøjninger, gennemboring og formning på tværs af flere stationer uden at revne eller arbejde-hærde til brudpunktet. Formbarhed, overfladehårdhed og tilbagespringsadfærd har alle indflydelse på, om en given legering er en god kandidat til høj-progressiv metalstempling.
Her er, hvordan de mest almindelige progressive stemplingsmaterialer sammenlignes på tværs af praktiske egenskaber:
| Materialekategori | Formbarhedsvurdering | Typisk tykkelsesområde | Almindelige applikationer | Særlige værktøjsovervejelser |
|---|---|---|---|---|
| Lavt-kulstofstål (C1008-C1010) | Fremragende | 0.2 - 4.0 mm | Beslag, chassiskomponenter, strukturelle understøtninger, elektriske kabinetter | Standard D2-værktøj fungerer godt; minimal irriterende bekymring |
| Rustfrit stål (301, 304, 316) | Moderat-Godt | 0.1 - 3.0 mm | Medicinsk udstyr, fødevareudstyr, elektronisk afskærmning,-korrosionsbestandig hardware | Høj arbejds-hærdningshastighed kræver M2- eller hårdmetalværktøj; TiN-belægninger reducerer gnidning |
| Kobberlegeringer (C110, C194, C260 messing) | Godt-Fremragende | 0.1 - 2.5 mm | Elektriske klemmer, stik, køleplader, RF-afskærmning | Blødt materiale kan generere gratopbygning på stanser; hyppig rydning af snegle er nødvendig |
| Messing (C260, C270) | Fremragende | 0.1 - 2.0 mm | VVS-armaturer, dekorativt hardware, elektriske kontakter, instrumentkomponenter | Fremragende formbarhed med lav tilbagefjedring; standardværktøj, der er passende til de fleste applikationer |
| Aluminiumslegeringer (1100, 3003, 5052) | Godt-Fremragende | 0.2 - 3.5 mm | Køleplader, bilpaneler, elektroniske huse, rumfartsbeslag | Opbygning af klæbemiddel på værktøj kræver polerede matriceoverflader eller specialiserede belægninger; Blødere legeringer har brug for bredere stempel-for at-støbe frigang |
Progressiv stempling af kulstofstål dominerer strukturelle programmer i høje-volumener, fordi materialet er billigt, former sig forudsigeligt og kører ved høje pressehastigheder uden specielle smøremidler. Kvaliteter som C1008 og C1010 tilbyder den duktilitet, der er nødvendig til komplekse bøjninger og træk, mens de forbliver stive nok til at opretholde bærerens integritet gennem multi-stationsdyser.
Progressiv stempling af kobber og progressiv stempling af messing er standard i den elektriske og elektroniske sektor. Disse legeringer kombinerer fremragende ledningsevne med god formbarhed, hvilket gør dem ideelle til terminaler, samleskinner og fjederkontakter. Især messing giver meget lav tilbagefjedring, hvilket forenkler værktøjet og reducerer antallet af stationer for dele med snævre vinkeltolerancer.
Progressiv stempling af aluminium giver unikke udfordringer. Metallets blødhed får det til at klæbe til værktøjsoverflader og opbygge aflejringer, der skaber overfladefejl på færdige dele. Professionelle operationer modvirker dette med højpolerede stanse- og matriceoverflader, specialiserede smøremidler og nogle gange krom- eller DLC-belægninger på formningskomponenter. På trods af disse overvejelser er aluminium fortsat det bedste-valg til letvægtskomponenter i bil- og elektronikapplikationer, hvor vægtbesparelser retfærdiggør den ekstra opmærksomhed på værktøj.
Rustfrit stål sidder i den krævende ende af progressive prægematerialer. Dens høje arbejds-hærdningshastighed betyder, at materialestyrken øges betydeligt under formning, hvilket accelererer slid på stansen og øger afisoleringskræfterne. Succesfulde programmer i rustfrit stål er afhængige af førsteklasses værktøjsstål (M2 eller hårdmetal), præcise stempel-til-afstande og aggressive smørestrategier til at styre varmeudviklingen ved høje slaghastigheder.
At vælge det rigtige materiale er halvdelen af ligningen. Den anden halvdel er at designe dele, der respekterer de fysiske grænser for progressiv formgivning, hvor trækplacering, bøjningsradier og dimensionsforhold bestemmer, om en matrice kører problemfrit- eller bekæmper geometrien på hver station.
Design for Manufacturability Guidelines i progressiv stempling
Hver funktion, du tegner på en delmodel, bliver til sidst en station i en matrice, en punch, der slides, eller en formningsoperation, der tilføjer tonnage til pressen. Design til fremstillingsevne i progressiv stempling betyder, at man konstruerer din dels geometri, så matricen kan producere den pålideligt ved hastighed uden at kræve eksotisk værktøj, overdrevne stationer eller konstante vedligeholdelsesindgreb. Reglerne nedenfor oversætter materialevidenskab og erfaring med design af metalstempling til handlingsmæssige begrænsninger, du kan anvende på CAD-stadiet, før estimater af værktøjsomkostninger overhovedet begynder.
Kritiske dimensionsregler for progressive matricedele
Huller, slidser og udskæringer er blandt de første funktioner, der er dannet i et progressivt stemplingsværktøj, typisk ved tidlige piercingsstationer. Deres størrelse og placering i forhold til materialetykkelse bestemmer, om slag overlever millioner af cyklusser eller går i stykker for tidligt. Overtræder reglerne for minimumsstørrelser, og du tvinger brugen af skrøbelige, underdimensionerede stansematricekomponenter, der øger vedligeholdelsesomkostningerne og øger skrotraterne.
Her er de kernedimensionelle regler, som professionelle matriceingeniører anvender, når de evaluerer delegennemførlighed:
- Minimum huldiameter:Mindst 1,0x materialetykkelse for duktile metaller som lav-kulstofstål og messing. For materialer med høj-trækstyrke, såsom rustfrit stål, øges til 2,0x materialetykkelsen for at forhindre brud på stansen.
- Minimum spaltebredde:Mindst 1,5x materialetykkelse. Smalere slidser kræver specialiserede-højhastighedsstål- eller karbidstanser, hvilket øger værktøjsomkostningerne betydeligt.
- Minimum afstand mellem hullerne:Mindst 2,0x materialetykkelse kant-til-kant. Tættere afstand bevirker, at banen mellem elementer deformeres eller rives under gennemboring.
- Minimum afstand fra hul til kant:Mindst 2,0x materialetykkelse. Funktioner tættere på delens kant skaber udadgående buler, der forvrænger den tomme profil.
- Minimum afstand fra hul til bøjningslinje:Mindst 2,0x materialetykkelse plus bøjningsradius for funktioner under 2,5 mm diameter. For større funktioner øges til 2,5x materialetykkelse plus bøjningsradius for at forhindre strækning eller forvrængning under formning.
- Minimum flangehøjde:Mindst 2,5x materialetykkelse plus bøjningsradius. Kortere flanger mangler nok materiale til, at stansen kan gribe fat under bøjning, hvilket giver inkonsistente vinkler.
- Minimum fane- og hakbredde:Mindst 1,5x materialetykkelse for at undgå overdreven kraftkoncentration på smalle stanser.
- Indvendige hjørneradier på udskæringer:Mindst 0,5x materialetykkelse. Skarpe indvendige hjørner fungerer som spændingsstigninger i matricen og delen, hvilket reducerer matricens levetid og skaber revneinitieringspunkter.
Disse værdier repræsenterer praktiske minimumsværdier, ikke mål. Design over disse tærskler giver sceneværktøjet mere pusterum, forlænger slibningsintervallerne og reducerer sandsynligheden for stansefejl under lange produktionskørsler. Når din delgeometri skubber imod flere af disse grænser samtidigt, skal du forvente, at matricebyggeren tilføjer stationer eller anbefaler geometriændringer.
Overvejelser om bøjningsradius og kornretning
Bøjningsoperationer forekommer typisk ved midt-til-sen station i en progressiv matrice, efter piercing og før den endelige cutoff. Den indvendige bøjningsradius, du angiver, styrer, om materialet flyder jævnt rundt om punch-næsen eller revner på den ydre fiber. For snæver radius på det forkerte materiale i den forkerte orientering, og delen deler sig ved bøjningslinjen.
Et sikkert udgangspunkt for indre bøjningsradius er 1,0x materialetykkelse for duktile legeringer som lav-kulstofstål og aluminium 3003. For materialer med højere-styrke, såsom rustfrit stål 304 eller fjeder-tempereret kobber, øges dette minimum til 1,5x materialetykkelse eller højere afhængigt af legeringens egenskaber. At gå under 1,0x tykkelse på ethvert materiale introducerer risiko for revner, der forværres, efterhånden som matricen slides, og stanseradierne skærpes over tid.
Kornretningen er lige så kritisk. Plader har en rulleretning, der er etableret under møllebearbejdning, og dens duktilitet varierer afhængigt af, om du bøjer med eller mod det korn. Bøjninger lavet vinkelret på kornretningen er stærkere og langt mindre tilbøjelige til at revne end bøjninger lavet parallelt med det. For dele, der kræver bøjninger i flere retninger, orienter emnet på strimlen, så den mest kritiske eller tætteste bøjning løber vinkelret på fibrene.
Når en del kræver bøjninger i begge retninger, giver en vinkling af emnet i 45 grader i forhold til rulleretningen et kompromis, der fordeler belastningen mere jævnt på tværs af begge bøjningsakser. Husk, at vinklet indlejring øger båndbredden og materialeforbruget, så der er en omkostningsafvejning. Angiv krav til kornretning på din tekniske tegning, især for dele i hærdede eller høj-legeringer, hvor risikoen for revnedannelse er forhøjet.
Springback, metals tendens til delvist at genvinde sin oprindelige form efter bøjning, varierer også med kornorientering og materialestyrke. Professionelle stemplingsprogrammer for plademetal kompenserer for tilbagespring ved at over-bøje stansningsvinklen eller tilføje en prægestation, der permanent sætter bøjningen. Angivelse af den tilladte vinkeltolerance på din tegning (typisk +/- 1 grad for standardbøjninger) hjælper matricedesigneren med at afgøre, om simpel luftbøjning er tilstrækkelig eller en dedikeret kalibreringsstation er påkrævet.
Funktionsplaceringsregler, der reducerer matrisens kompleksitet
Hver funktion fra din side skal være dannet af en specifik prægematricekomponent: en stanse, en formningsindsats, en knastmekanisme eller en kombination. Funktioner, der er for tæt på hinanden, for dybe i forhold til deres bredde eller placeret på mekanisk akavede steder, tvinger formdesigneren til at tilføje stationer, bruge skrøbeligt værktøj eller indføre sekundære operationer uden for matricen. Alle disse tilføjer omkostninger.
Et par placeringsprincipper holder dynes kompleksitet i skak:
- Undgå funktioner, der støder op til bøjninger.Huller eller prægninger placeret inden for 2x materialetykkelsen af en bøjningslinje vil forvrænges under formningen. Tilføj enten aflastningssnit for at isolere funktionen, eller flyt den længere fra svinget.
- Hold formede funktioner ensrettet, når det er muligt.Dele med bøjninger i begge retninger (op og ned i forhold til båndplanet) kræver spånløftere, ekstra frigang til båndvandring og nogle gange kam-drevet værktøj. Design af alle former i én retning forenkler det progressive stemplingsværktøj og tillader højere pressehastigheder.
- Minimer antallet af distinkte formningsdybder.Hver unik tegnedybde eller prægehøjde kan have brug for sin egen station. Standardisering af dybder på tværs af flere funktioner lader formdesigneren kombinere operationer til færre stationer.
- Tilføj bøjningsaflastningshak ved frie kanter.Når en bøjning slutter ved en kant i stedet for at løbe hen over en sammenhængende overflade, klumper materialet sig og revner ved overgangen. Et aflastningshak, der er mindst 2x materialets tykkelse bred og forlænger længden af bøjningsradius plus materialetykkelsen forhindrer rivning og eliminerer grat-tilbøjelige vidnemærker.
- Undgå meget smalle fremspring eller dybe smalle spalter.Funktioner med billedformater på mere end 4:1 (længde til bredde) skaber tynde, skrøbelige stanser, der slides hurtigt og er dyre at udskifte.
- Konsolider snævre-tolerancefunktioner i den samme station.Når to dimensioner skal holdes i præcist forhold til hinanden, design dem, så de kan skæres eller formes i et enkelt tryk. Opdeling af relaterede funktioner på tværs af stationer introducerer kumulative positioneringsfejl fra strimmelregistreringstolerancer.
Lyder det komplekst? Det kan være, men den underliggende logik er ligetil: hver regel ovenfor beskytter enten matricen (ved at undgå skrøbeligt værktøj) eller delen (ved at forhindre deformation, revner eller tolerancetab). Anvendelse af disse retningslinjer under det indledende design eliminerer kostbare revisionsløkker, når først formningen er i gang.
Selv den bedst-designede geometri forbliver dog kun inden for specifikationerne, hvis produktionsprocessen fanger afvigelser i realtid. Denne virkelighed flytter fokus fra deldesign til kvalitetskontrolsystemer, der overvåger hvert slag, opdager uregelmæssigheder og forhindrer defekte dele i at nå nedstrøms samling.
Kvalitetskontrol og defektforebyggelse i progressive matriceoperationer
En progressiv matrice, der kører med 400 slag i minuttet, producerer næsten syv dele hvert sekund. Ved den hastighed kan en menneskelig operatør ikke visuelt inspicere hvert stykke. Kvalitetskontrol inden for metalstempling med høj præcision er i stedet afhængig af automatiserede sensorsystemer, der er indlejret direkte i værktøjet, statistiske metoder, der markerer procesdrift, før den når afvisningsgrænser, og strukturerede inspektionsprotokoller, der validerer kapacitet ved starten af hver produktionskørsel.
I-Die Sensing og Real-tidsovervågning
I-begyndte matricesensing som forebyggelse af sammenstød, standsning af pressen, før en fejlfremført strimmel eller trukket snegle ødelagde dyrt værktøj. Professionelle præcisions-stemplingsoperationer har siden udviklet denne teknologi til enmulti-kvalitetssystemder registrerer defekter, standser produktionen på grund af fejl og i lukkede-sløjfekonfigurationer justerer automatisk formningsstationer mellem slagene for at holde delene inden for tolerance.
De mest almindelige sensorkategorier, der bruges inde i en metalstempling, omfatter:
- Afisoleringsniveausensorer- Nærhedssensorer monteret i hjørnerne af den nederste matrice overvåger afstrygerpladens lukkedybde hvert slag. Hvis en trukket snegl, knækket hulspids eller snavs sidder på strimlen, kan pladen ikke nå sin fulde vandringsdybde. Pressen stopper inden for et slag efter at detektere uregelmæssigheden, typisk kalibreret til at detektere afvigelser så små som 1,5x strimmeltykkelse.
- Fejlindføringssensorer- Placeret for at bekræfte, at strimlen har fremført den korrekte tonehøjde, før terningen lukkes. Hvis fodersystemet kort-foderer eller dobbelt-foder, udløser sensoren en fejl, før piloter forsøger at registrere forkert placeret materiale.
- Punch tilstedeværelsessensorer- Optiske sensorer eller nærhedssensorer, der bekræfter små, brud-tilbøjelige slag forbliver intakte. En manglende hulspids betyder manglende huller i delen, en defekt, der muligvis ikke forårsager et styrt, men som vil producere uoverensstemmende progressive stansninger, der undslipper nedstrøms, hvis de ikke opdages.
- I-vejeceller- Miniature kraftsensorer indbygget i specifikke stanseholdere eller formningsstationer. De detekterer kraftændringer, der indikerer sløvning, afslag eller materialetykkelsesvariationer, især nyttige ved prægnings- eller scoringsoperationer, hvor kraften direkte korrelerer med delens kvalitet.
- Analoge bøjnings-vinkelsensorer- Mål dannede vinkler inden for brøkdele af en grad. I lukkede-sløjfesystemer justerer servomotorer formning af kiler mellem slagene for automatisk at korrigere vinkeldrift, hvilket forhindrer dårlige dele i stedet for blot at detektere dem.
En dedikeret sensortekniker, typisk en erfaren værktøjsmager, administrerer sensorvalg, installation og kalibrering. Professionelle butikker investerer i sensorlaboratorier, hvor teknikere kan kortlægge sensorfelter på tværs af alle tre akser og plotte effektive områder, før matricen overhovedet er bygget. Denne forhåndsvalidering sparer betydelig pressetid under prøveudtagning.
SPC-metoder til konsistens med stemplede dele
I-dysesensorer fanger katastrofale hændelser og grove defekter. Statistisk proceskontrol (SPC) fanger de mere subtile, langsommere skift, der kryber ind over tusindvis af slag, efterhånden som stanserne slides, materialeegenskaberne varierer fra spole-til-spole, eller presseforholdene afviker med temperaturændringer.
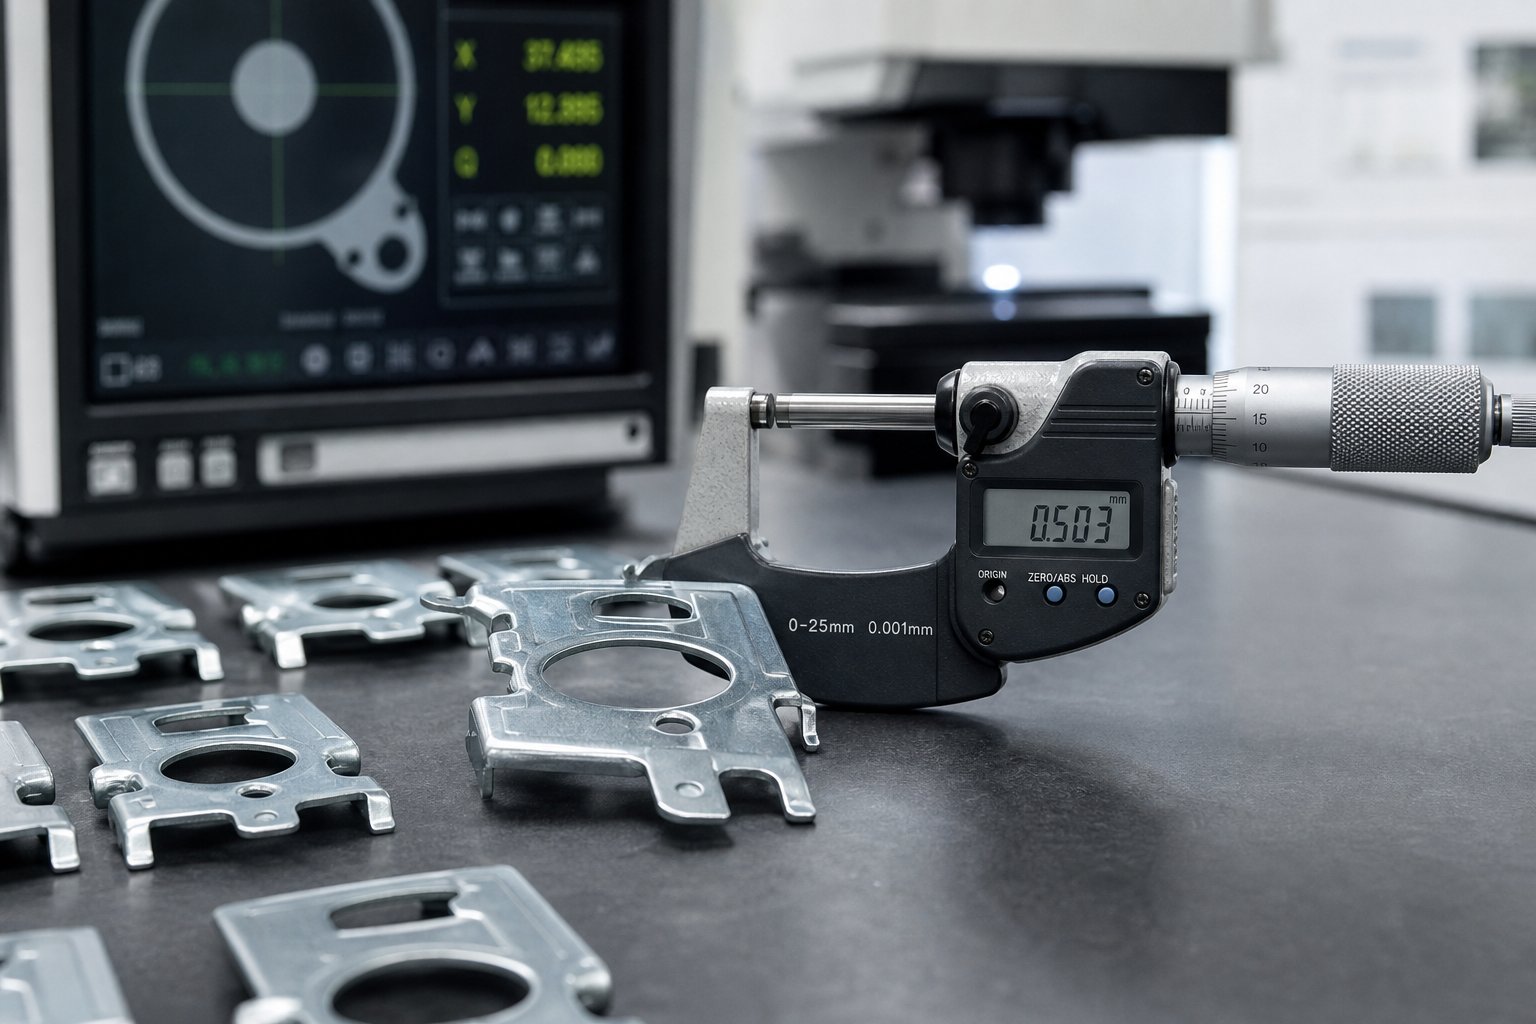
Professionelle præcisionsmatrice- og stemplingsoperationer anvender SPC til kritiske dimensioner ved at udtage prøvedele med definerede intervaller, måle dem på kalibrerede instrumenter (CMM'er, optiske komparatorer, mikrometre) og plotte resultaterne på kontroldiagrammer. Nøglemålingerne er Cp og Cpk:
- Cpmåler om processpredningen passer inden for tolerancevinduet, uanset centrering. En Cp på 1,33 betyder, at processen bruger 75 % af det tilgængelige tolerancebånd.
- Cpkmåler, hvor godt processen er centreret i det pågældende vindue. De fleste automobil- og elektronikprogrammer kræver et minimum Cpk på 1,33, med rumfarts- og medicinske applikationer, der ofte kræver 1,67 eller højere.
Når Cpk falder til under målet, skal hovedårsagen identificeres. Forskyder gennemsnittet (værktøjsslitage, der flytter dimensionen i én retning)? Eller er spredningen stigende (variationen vokser på grund af materialeinkonsistens eller løse pressegibs)? Kontroldiagrammer afslører mønsteret, og korrigerende handling følger: genslibning af et stempel for at genoprette kantgeometrien, justering af emneholderens tryk eller skift til et snævrere-tolerancespoleparti.
Første-artikelinspektion (FAI) forankrer hele SPC-systemet. Før fuld produktionslancering måles en eller flere dele, der er produceret med standardværktøj, materialer og presseparametre, fuldt ud mod hver tegningsdimension. Den resulterende FAI-rapport validerer, at processen er dygtig og stabil, før volumenproduktion begynder. FAI gentages efter vedligeholdelse af matrice, materialeændringer, trykændringer eller enhver procesændring, der kan påvirke dimensionsoutput.
Almindelige defekter og rodårsagsanalyse
Selv med sensorer og SPC på plads, opstår der stadig defekter. Forskellen på professionelle operationer er, hvor hurtigt de identificeres, og hvor systematisk årsagen spores. Erfarne stanseingeniører erkender, at de fleste defekter har flere potentielle årsager, og løsningen kræver forståelse af samspillet mellem materiale, værktøj og pressevariabler i stedet for blot at skyde skylden på matricen.
| Defekt | Sandsynlige årsager | Korrigerende handlinger |
|---|---|---|
| Overdreven grat på afskårne kanter | Slidte eller afhuggede hulkanter; overdreven slag-for at-døde clearance; sløvt skærende stål | Skærp slag og matricer; verificere og genskabe korrekt frigang (typisk 5-10 % af materialetykkelsen pr. side); udskift slidte indsatser |
| Opdeling ved bøjningslinjer | Bøjningsradius for stram til materialet; bøjning parallelt med kornretningen; materiale overstiger den specificerede hårdhed | Øg bøjningsradius; drej emneorientering i forhold til korn; verificere indgående materialeegenskaber mod spec |
| Rynker i dannede områder | Utilstrækkeligt tryk på emneholderen; for meget materiale i kompressionszonen; ukorrekt trækperlegeometri | Øg hold-styrken nede; juster blank størrelse eller form; ændre trækperleprofilen for at kontrollere materialestrømmen |
| Fejlregistrering (funktioner, der ikke er placeret) | Fejl i foderlængde; slidte eller underdimensionerede pilotstifter; forkert tidspunkt for frigivelse af foder; pilothulsforvrængning fra opstrømsformning | Kalibrer fødelængden igen; udskifte slidte piloter; juster tidspunktet for frigivelse af foder, så materialet er frit, før piloterne aktiverer; flyt pilothuller væk fra dannelseszoner |
| Overfladebuler eller mærker | Trækne snegle fanget på strimmel; affald i dø; opbygning af snegle i formhulrum; ru værktøjsoverflader | Forbedre fastholdelse af snegle (tilføj vakuum eller positiv knockout); øge støberengøringsfrekvensen; poleringsformende overflader; tilføj stripper-niveausensorer for at registrere fastklemt affald |
| Dimensionel drift over løb | Progressiv punch slid; termisk udvidelse af dørkomponenter; materialeegenskabsvariation inden for spole | Etabler skærpningsintervaller baseret på SPC-tendenser; tillade termisk stabilisering før måling af produktionsdele; stramme indgående materialespecifikationer |
| Tilbageslag overskrider tolerance | Utilstrækkelig over-bøjningskompensation; materiale flydespænding højere end nominel; slidt dannende stanseradius | Øg over-bøjningsvinklen; tilføje mønt- eller genangrebsstation; verificere materiale certificeringer; gendan punch næseradius til udskrivning |
Mønstret på tværs af alle disse defekter er klart: Professionelle operationer forhindrer dem gennem kontrollerede input (skarpt værktøj, korrekte afstande, verificerede materialer) i stedet for at sortere dem fra efter kendsgerningen. I-sansning fanger de akutte fejl. SPC fanger den gradvise drift. Og FAI bekræfter basislinjen, før volumenproduktion nogensinde starter.
Forebyggelse af fejl beskytter kvaliteten, men det beskytter også økonomien. Hver skrotdel repræsenterer spildt materiale, tabt pressetid og potentiel nedstrøms forstyrrelse. Denne sammenhæng mellem kvalitetsdisciplin og produktionsomkostninger er netop grunden til, at forståelsen af den økonomiske struktur af progressive matriceoperationer er lige så vigtig som at forstå selve den tekniske proces.
Omkostningsdrivere og produktionsvolumenøkonomi
Værktøjsinvestering er den største økonomiske beslutning i ethvert stanseprogram. En progressiv matrice kan koste alt fra $15.000 for et ligetil beslagværktøj til langt over $100.000 for en kompleks multi-stationsmatrice med hårdmetalindsatser og-matriceføling. Denne rækkevidde er enorm, og at forstå, hvad der driver det, hjælper ingeniører og indkøbsteams med at træffe informerede købsbeslutninger i stedet for blot at jagte det laveste tilbud.
Hvad driver progressive omkostninger til værktøjsværktøj
Når du modtager et værktøjsestimat, der virker højt, eller et, der virker mistænkeligt lavt, skal du spore tallet tilbage til de variabler, der faktisk bestemmer prisen på matricen. Somindustriværktøjsekspert Art Hedrick bemærker, omkostningsforskelle på mere end 50 % mellem butikker, der citerer den samme del, er almindelige, og divergensen kan næsten altid spores tilbage til forskelle i, hvordan hver butik behandler delen frem for forskelle i timepriser alene.
Her er de primære faktorer, der skalerer progressive matriceomkostninger op eller ned:
- Antal stationer:Hver station tilføjer stanser, dyseindsatser, strippere og præcisions-slebne komponenter. En 10-stations matrice kan koste 40-60% mere end en 6-stations matrice for den samme del, blot på grund af de ekstra bearbejdede komponenter og montagearbejde.
- Valg af formmateriale:Angivelse af hårdmetalskær i stedet for D2 værktøjsstål ved kritiske slidpunkter kan tilføje 20-30 % til værktøjsomkostningerne, men forlænger matricens levetid med 5-10x. Beslutningen afhænger af den samlede volumenfremskrivning.
- Del kompleksitet og tolerancer:Dele med dybe træk, flere bøjningsretninger eller snævre positionstolerancer (under +/-0,05 mm) kræver flere stationer, strammere bearbejdning på matricekomponenter og længere prøvecyklusser. Snævre-tolerancedele øger værktøjsomkostningerne, fordi de kræver præcisionsslebne og jig-borede komponenter frem for standard wire-EDM-profiler.
- Strimmelbredde og pressetonnage:En bredere matrice kræver et større matricesæt, tungere skoplader og en presse med en større seng. Disse faktorer øger både materialeomkostninger og de timebearbejdningspriser, der opkræves under formkonstruktionen.
- Sekundære operationer elimineret:Dyser, der inkorporerer tapning, hardwareindsættelse eller i-matricemålingsstationer, koster mere på forhånd, men fjerner downstream-arbejde. Business casen afhænger af, om de sekundære omkostningsbesparelser overstiger den inkrementelle værktøjsinvestering i løbet af programmets levetid.
- Leverandørens muligheder og placering:Arbejdspriser for formdesignere og værktøjsmagere varierer fra region til region. Endnu vigtigere er det, at en butik, der har erfaring i din specifikke delkategori, kan behandle den på færre stationer, fordi de trækker på tidligere løsninger frem for teknik fra bunden.
Processen, der bruges til at lave delen, hvilket betyder antallet af stationer og deres rækkefølge, er den største enkeltfaktor, der driver omkostningsvariationen mellem tilbud. Én butik kan citere en 10-stations progressiv die med en 5-tommer pitch, mens en anden citerer 15 stationer med en bredere pitch. Denne forskel i forarbejdningsmetode giver et betydeligt prisgab, selv når begge butikker opkræver ens timepriser.
Volumentærskler og metodesammenligningsøkonomi
Progressive dies har høje forudgående investering, men leverer de laveste omkostninger pr.-del i mængde. Spørgsmålet, som enhver produktionsingeniør står over for, er: Ved hvilken årlig mængde bliver en progressiv matrice det rigtige økonomiske valg frem for enklere alternativer?
Svaret afhænger af delens kompleksitet, men generelle volumentærskler baseret på industripraksis ser sådan ud:
- Enkelt-station dør:Bedst til årlige mængder under 10.000 dele. Lav værktøjsinvestering ($3.000-$15.000), men hver operation kræver et separat tryk, separat håndtering og ofte manuel læsning. Prisen pr. del forbliver høj på grund af arbejds- og cyklustid.
- Sammensat matricestempling:Velegnet til 5.000 til 75.000 dele årligt, når geometrien er relativt flad (gennemboring og blanking i et enkelt plan). Moderat værktøjsomkostninger ($8.000-$30.000) med god økonomi pr. del for simple former, men begrænset til dele, der ikke kræver formning eller bøjning.
- Overførsel dør:Ideel til 25.000 til 500.000 dele årligt, især større eller dybere-trukne komponenter, der ikke kan opretholde en bærestrimmel. Værktøjsomkostninger ($30.000-$150,000+) kan sammenlignes med progressive matricer, men cyklushastighederne er langsommere, fordi mekaniske overførselssystemer flytter individuelle emner mellem stationer i stedet for at føre en kontinuerlig strimmel frem.
- Progressive dies:Mest økonomisk for langsigtede progressive stemplingsprogrammer, der overstiger 50.000 dele årligt, med omkostningsfordelen, der vokser kraftigt over 100.000 enheder. Værktøjsinvesteringer ($15.000-$100,000+) er høj, men cyklushastigheder på 200-1.500 slag pr. minut kørsel pr. del koster til brøkdele af en cent for arbejds- og maskintid.
Overkrydsningspunktet, hvor progressivt værktøj vinder, er ikke fast. For et simpelt beslag, der kan køre ved 600 SPM i en 6--station, kan break-even mod enkeltstationsmetoder forekomme ved 30.000 dele. For et komplekst stik, der kræver 18 stationer og hårdmetalværktøj, kommer break-even muligvis ikke før 150.000 enheder.
Det, der betyder noget, er de samlede ejeromkostninger, ikke kun matriceprisen på indkøbsordren. En progressiv matrice på $40.000, der producerer 500.000 dele over fem år, tilføjer kun $0,08 pr.amortiseret værktøjspris. Den samme del, der blev kørt på en enkelt-$12.000-station med 10 dele i minuttet i stedet for 400, ville koste flere gange mere i pressetid og arbejdskraft, selvom selve matricen var billigere.
Smarte indkøbsteams evaluerer matricer og stanseprogrammer på amortiseret værktøjspris plus stykpris, ikke på værktøjsomkostninger alene. De medregner også vedligeholdelsesreserver, typisk 2-5 % af værktøjsomkostningerne årligt, som dækker slibning, udskiftning af komponenter og eventuel renovering. En velbygget matrice, der producerer højvolumen stemplinger over flere millioner cyklusser, giver ofte sin investering mange gange tilbage, når det fulde omkostningsbillede er beregnet.
Per-økonomi forbedres med volumen, men kun hvis formen forbliver i produktionsklar tilstand- på tværs af disse millioner af slag. Denne virkelighed gør vedligeholdelsesstrategien ikke kun til en teknisk bekymring, men en finansiel, direkte knyttet til den omkostningsmodel, der retfærdiggjorde værktøjsinvesteringen i første omgang.
Progressiv stansevedligeholdelse og livscyklusstyring
En progressiv matrice, der koster $60.000 at bygge, kan levere $0,08-per-del økonomi på tværs af millioner af cyklusser, men kun hvis dens skær forbliver skarpe, dens formende overflader forbliver polerede, og dens justeringsmekanismer forbliver inden for specifikationerne. Vedligeholdelse af stemplet er ikke en skønsmæssig aktivitet, du planlægger, når dele begynder at se dårlige ud. Det er en planlagt, datadrevet disciplin, der beskytter både kvalitet og gennemløb fra første produktionskørsel til sidste.
Forebyggende vedligeholdelsesplaner og slibningsintervaller
Professionelle operationer etablerer PM-intervaller baseret på antal slag i stedet for kalenderdatoer. Et stansesæt, der kører 300.000 dele om måneden, akkumulerer slid med en fundamentalt anderledes hastighed end det samme værktøj, der kører 30.000 dele kvartalsvis. Slagbaseret-planlægning sikrer, at hver service sker på det rigtige tidspunkt uanset produktionsfrekvens.
Somstemplingsekspert Thomas Vacca understreger, den bedste-i-vedligeholdelse starter med at identificere alle områder af værktøjet, der forringes over tid, og derefter dokumentere en ensartet procedure for servicering af hvert enkelt område. Målet er forudsigelighed: konsekvente hits pr. serviceinterval, ensartet delkvalitet fra værktøjet og minimal uplanlagt nedetid.
Nøglevedligeholdelsesaktiviteter og deres typiske frekvensudløsere omfatter:
- Slibning af stans og matrice:Hvert 50.000-150.000 slag afhængigt af materialets hårdhed og stansestålkvalitet. Grathøjde på dele (typisk over 10 % af materialetykkelsen) signalerer, at intervallet er nået. En standard efterslibning fjerner 0,05-0,10 mm pr. service.
- Inspektion og udskiftning af pilotstift:Hvert 100.000-250.000 slag. Slidte piloter tillader stripfejlregistrering, der forstærker på tværs af stationer. Udskift, når diameteren måler 0,01 mm eller mere under nominel.
- Fjederinspektion og udskiftning:For hver 200.000-500.000 slag, eller umiddelbart når frie-længdemål falder til under 90 % af originalen. Trætte fjedre reducerer afisoleringskraften og øger risikoen for at trække snegle.
- Inspektion af formstanse og matriceindsats:Hvert 100.000-300.000 slag. Polerede formende overflader udvikler mikroridser, der overføres til dele. Visuel inspektion under forstørrelse afslører, hvornår efterpolering eller udskiftning er nødvendig.
- Kontrol af løfte- og styrekomponent:Hver PM-cyklus. Slidte løftere forårsager ujævn båndløftning, hvilket fører til fremføringsfejl og pilotskader ved høj hastighed.
- Verifikation af fuld matricejustering:Hvert 500.000-1.000.000 slag eller efter enhver pressekrakhændelse. Kontrol af stanseskoens parallelitet, styrestiftens frigang og lukkehøjde bekræfter, at stansematricesættet bevarer sin oprindelige præcision.
Hvor meget materiale du fjerner under slibning har lige så stor betydning, som når du sliber. Vacca understreger, at dokumenterede, konsekvente procedurer er afgørende. Hvis en tekniker fjerner 0,05 mm, og en anden fjerner 0,15 mm, varierer skærpetiden voldsomt mellem tjenesterne, hvilket gør hits-pr.-interval uforudsigelige og komplicerer komponentudskiftningsplanlægningen.
Komponentslidmønstre og udskiftningsplanlægning
Ikke alle komponenter i en progressiv matrice slides med samme hastighed. Skærestationer nedbrydes hurtigere end formningsstationer, fordi forskydningskræfter koncentreres om smalle kantbånd. Progressive hårdmetalprægematricer forlænger disse intervaller dramatisk, men selv hårdmetalværktøj skal til sidst serviceres, især ved gennemboringsstationer, hvor slibende materialer som rustfrit stål fremskynder kantnedbrydning.
Slidmønstre i stålprægematricer følger forudsigelige hierarkier:
- Små gennemborende stanser slides hurtigst på grund af høj forskydningsspænding koncentreret om minimalt tværsnitsareal.
- Blankestanser og matriceknapper slides derefter, drevet af den samlede skæreomkreds og materialetykkelse.
- Dannende stansninger nedbrydes langsommere, men viser overflade ru, der overføres til dele som kosmetiske defekter.
- Styrestifter og bøsninger slides gradvist og forbliver ofte ubemærket, indtil justering-relaterede kvalitetsproblemer opstår.
Professionel drift opretholder reservekomponenter til-hårdt slid, klar til installation under planlagte PM-vinduer. Denne tilgang eliminerer forsinkelser, der venter på udskiftningsdele, og holder nedetiden inden for planlagte vedligeholdelsesvinduer. At gemme den sidste del og endestrimmel fra hver produktionskørsel, som erfarne værktøjsmagere anbefaler, giver den næste servicetekniker et direkte visuelt bevis på værktøjets tilstand ved nedlukning.
Sporing af kumulativt maletab er lige så kritisk. Hver genslibning forkorter et slag. Når en hulning er blevet skærpet forbi dens tilladte stak-op (typisk 2-3 mm total fjernelse på tværs af alle tjenester), skal den udskiftes helt. Logning af hver slibemængde mod maksimalt tilladt tab fortæller dig præcis, hvornår du skal bestille udskiftningskomponenter, hvilket gør reaktive overraskelser til planlagte indkøbsbegivenheder.
Økonomien er ligetil: En vel-vedligeholdt matrice, der leverer ensartet kvalitet i hele sin nominelle levetid, koster langt mindre pr. del end en forsømt matrice, der producerer skrot, tvinger uplanlagte pressestop og kræver nødreparationer til høje arbejdspriser. Vedligeholdelse af stansematrice er ikke overhead. Det er en direkte bidragyder til omkostningsmodellen per-del, der retfærdiggjorde værktøjsinvesteringen.
Vedligeholdelse holder eksisterende værktøj produktivt, men det kan ikke fortælle dig, om butikken bag det værktøj har den tekniske dybde, pressekapacitet og kvalitetsinfrastruktur til at understøtte dit næste program. Denne evaluering kræver et helt andet sæt kriterier.
Udvælgelse af en professionel Progressive Die Stamping Partner
En vel-vedligeholdt dyse er kun lige så pålidelig som den operation, der kører den. Butikkens tekniske dybde, presseinfrastruktur og kvalitetskultur bestemmer, om dit program leverer ensartede dele til målpris eller bliver en tilbagevendende kilde til forsinkelser og afvisninger. Evaluering af progressive matriceproducenter kræver, at man ser forbi markedsføringskrav og ind i de tekniske detaljer, der adskiller dygtige partnere fra råvareleverandører.
Nøglekvalifikationskriterier for stempelstemplingspartnere
Når du anmoder om tilbud fra leverandører af progressive trykstempler, vil hvert svar kræve stramme tolerancer og kvalitetsforpligtelse. Forskellen viser sig i detaljerne. Brug følgende tjekliste til objektivt at sammenligne potentielle udbydere af progressive formstemplingstjenester:
- Internt-matricedesign og -simuleringsevne:Konstruerer leverandøren deres eget værktøj ved hjælp af CAD/CAM og FEA-simulering, eller outsourcer de matricedesign? Internt-design betyder hurtigere iteration, tættere integration mellem designhensigt og produktionsvirkelighed og et enkelt ansvarspunkt, når der opstår problemer.
- Pressens tonnageområde og sengstørrelse:Bekræft, at de betjener presser, der matcher din dels tonnage og krav til båndbredde med mindst en kapacitetsmargin på 20 %. En leverandør, der kører din matrice ved 90 % af pressekapaciteten, har ingen frihøjde til procesvariation.
- Materialehåndteringssystemer:Spolehåndtering (decoilere, glattejern, servofødere) skal vurderes til din materialetype, tykkelse og spolevægt. Spørg, om de kører servofremføringer eller mekaniske ruller, og om de har de smøresystemer, der passer til din legering.
- Kvalitetscertificeringer:ISO 9001 er en baseline. Automotive programmer kræver typisk IATF 16949. Medicinske og rumfartsapplikationer kræver yderligere sporbarhed og valideringsprotokoller. Certificeringer bekræfter, at systemerne er dokumenterede og reviderede, ikke kun hævdet.
- Prototyping og pilotkørsel support:Kan de producere prøvedele til validering, før de forpligter sig til fuld produktionsværktøj? Leverandører, der tilbyder T0/T1-prøvning medCPK valideringunder pilotkørsler demonstrere ingeniørmæssig stringens, der reducerer risikoen under produktionslanceringen.
- Produktions skalerbarhed:Vurder, om de kan skalere fra pilotmængder til millioner af dele årligt uden at skifte presser, ændre formopsætningen eller underleverandører overløb. Skalerbarhedshuller skaber kvalitetsdiskontinuiteter.
- Vedligeholdelsesinfrastruktur:Spørg om deres muligheder for værktøjsrum, slibeudstyr, praksis for lagerbeholdning af reservedele og dokumentation af matricehistorik. En leverandør, der sporer kumulativt slibningstab og vedligeholder reservedele til genstande med høje-slid, vil holde din form i produktionsklar stand.-
- Teknisk kommunikation:Hvordan præsenterer de forslag? Et detaljeret tilbud, der opdeler antal stationer, værktøjsmaterialer, forventet levetid for matricen og anbefalede vedligeholdelsesintervaller signalerer ingeniørdybde. En engangspris-med minimal forklaring signalerer en råvaretilgang.
Evaluering af teknisk dybde og produktionsskalerbarhed
Den mest afslørende indikator for en progressiv matriceproducents kapacitet er, hvordan de reagerer på din dels geometri under tilbudsfasen. Erfarne metal stempling die fabrikanter kan lideYICHENvil gennemgå din deltegning, identificere formende udfordringer, foreslå DFM-forbedringer og præsentere et strimmellayoutkoncept, før tilbuddet færdiggøres. De oversætter delens geometri til optimerede stationssekvenser snarere end blot prisfastsættelse baseret på delkonvolutdimensioner.
Sammenlign det med en råvarebutik, der returnerer en pris uden at stille spørgsmål om årlig volumen, toleranceprioriteter eller materialekvalitet. Fraværet af teknisk dialog under citering forudsiger næsten altid problemer under produktionen.
Når du vurderer progressive formsmetalstemplingstjenester, skal du stille disse spidse spørgsmål under kvalificeringsprocessen:
- Hvor mange stationer anbefaler du, og hvorfor det antal i stedet for færre eller flere?
- Hvilke værktøjsmaterialer vil du bruge på hver station, og hvilken levetid garanterer du?
- Hvad er din typiske Cpk ved produktionslancering, og hvordan vedligeholder du den hele vejen igennem?
- Kan du give referencer fra programmer med lignende delkompleksitet og volumen?
Leverandører, der besvarer disse spørgsmål med specifikationer, citerer stålkvaliteter, slaglængde-garantier og SPC-metodologi, arbejder på et professionelt niveau.YICHENs progressive stemplingprogrammer fokuserer f.eks. specifikt på høj-volumendele, der kræver effektiv multi-stationsformning og tæt repeterbarhed, med værktøj udviklet til skalerbar masseproduktion fra starten.
Den rigtige partner bygger ikke bare en terning og sender den. De engagerer sig som en teknisk ressource gennem design, validering, lancering og løbende produktionssupport. Denne samarbejdsmodel, hvor fabrikanter af stanseforme investerer ingeniørtid på forhånd for at forhindre problemer nedstrøms, leverer de laveste samlede ejeromkostninger og de mest forudsigelige produktionsresultater i løbet af dit programs levetid.
Ofte stillede spørgsmål om Progressive Die Metal Stamping
1. Hvad er forskellen mellem progressiv matricestempling og transfer diestempling?
Progressiv matricestempling fremfører en kontinuerlig strimmel gennem flere stationer inden for en enkelt matrice, hvilket producerer en færdig del pr. presseslag med hastigheder op til 1.500 slag pr. minut. Overførselsformstempling bruger mekaniske systemer til at flytte individuelle emner mellem separate matricestationer, hvilket gør den bedre egnet til større eller dybere-trukne dele, der ikke kan opretholde en bærestrimmel. Progressive matricer udmærker sig ved volumener over 50.000 dele årligt med mindre geometrier, mens transfermatricer betjener programmer i mellemvolumen- (25.000-500.000 dele), der involverer kompleks tredimensionel formning, der overstiger begrænsningerne for bærestrimmel.
2. Hvor mange dele kan en progressiv matrice producere, før den skal vedligeholdes?
Vedligeholdelsesintervaller afhænger af værktøjsmateriale og den prægede metaltype. D2 værktøjsstålstanser kræver typisk slibning for hver 50.000-150.000 slag, M2 højhastighedsstål udvider det til højere områder, og hårdmetalskær kan køre 5-20 millioner slag før service. Grathøjde, der overstiger 10 % af materialetykkelsen, er det primære signal om, at det er nødvendigt at skærpe. Professionel drift planlægger al forebyggende vedligeholdelse efter antal slag i stedet for kalenderdatoer, og sporer kumulativt slibningstab for at forudsige komponentudskiftningstiming nøjagtigt.
3. Hvilke materialer fungerer bedst til progressiv stansning?
Lavt-kulstofstål (C1008-C1010) er det mest udbredte materiale på grund af fremragende formbarhed, lave omkostninger og kompatibilitet med standard D2-værktøj. Kobber og messinglegeringer tjener elektriske og elektroniske applikationer, hvor ledningsevne betyder noget. Aluminiumslegeringer passer til letvægtskomponenter, men kræver poleret værktøj og specialiserede belægninger for at forhindre opbygning af klæbemiddel. Rustfrit stål er det mest krævende, der kræver premium M2- eller hårdmetalværktøj og aggressiv smøring på grund af dets høje hærdningshastighed. Typiske tykkelsesintervaller spænder fra 0,1 mm til 6 mm afhængigt af legeringen.
4. Hvad er minimumsproduktionsvolumen, der berettiger progressiv matriceværktøj?
Progressive matricer bliver generelt økonomisk fordelagtige over 50.000 dele årligt, hvor omkostningsfordelen vokser kraftigt over 100.000 enheder. Det nøjagtige overgangspunkt varierer med delens kompleksitet. Et simpelt beslag i en 6--station kan gå i stykker ved 30.000 dele, mens en kompleks konnektor, der kræver 18 stationer og hårdmetalværktøj, måske ikke retfærdiggør investeringen før 150.000 enheder. Samlede ejeromkostninger, inklusive amortiseret værktøj, pressetid pr. del og vedligeholdelsesreserver på 2-5 % årligt, bestemmer det sande break-even i stedet for stanseprisen alene.
5. Hvordan vælger du en pålidelig leverandør af progressiv stansning?
Evaluer leverandører med hensyn til-husets formdesignkapacitet med CAD/CAM og FEA-simulering, pressetonnageområde, der matcher dine krav med 20 % margin, kvalitetscertificeringer (ISO 9001 minimum, IATF 16949 for biler) og pilotkørselssupport med Cpk-validering. Den stærkeste indikator for kapacitet er, hvordan en leverandør reagerer under tilbudsgivning. Partnere som YICHEN (yichen-group.com) gennemgår delens geometri, foreslår DFM-forbedringer og præsenterer strimmellayoutkoncepter, før de endelige priser. Leverandører, der returnerer tilbud uden tekniske spørgsmål, mangler typisk den tekniske dybde, der er nødvendig for komplekse programmer.


