


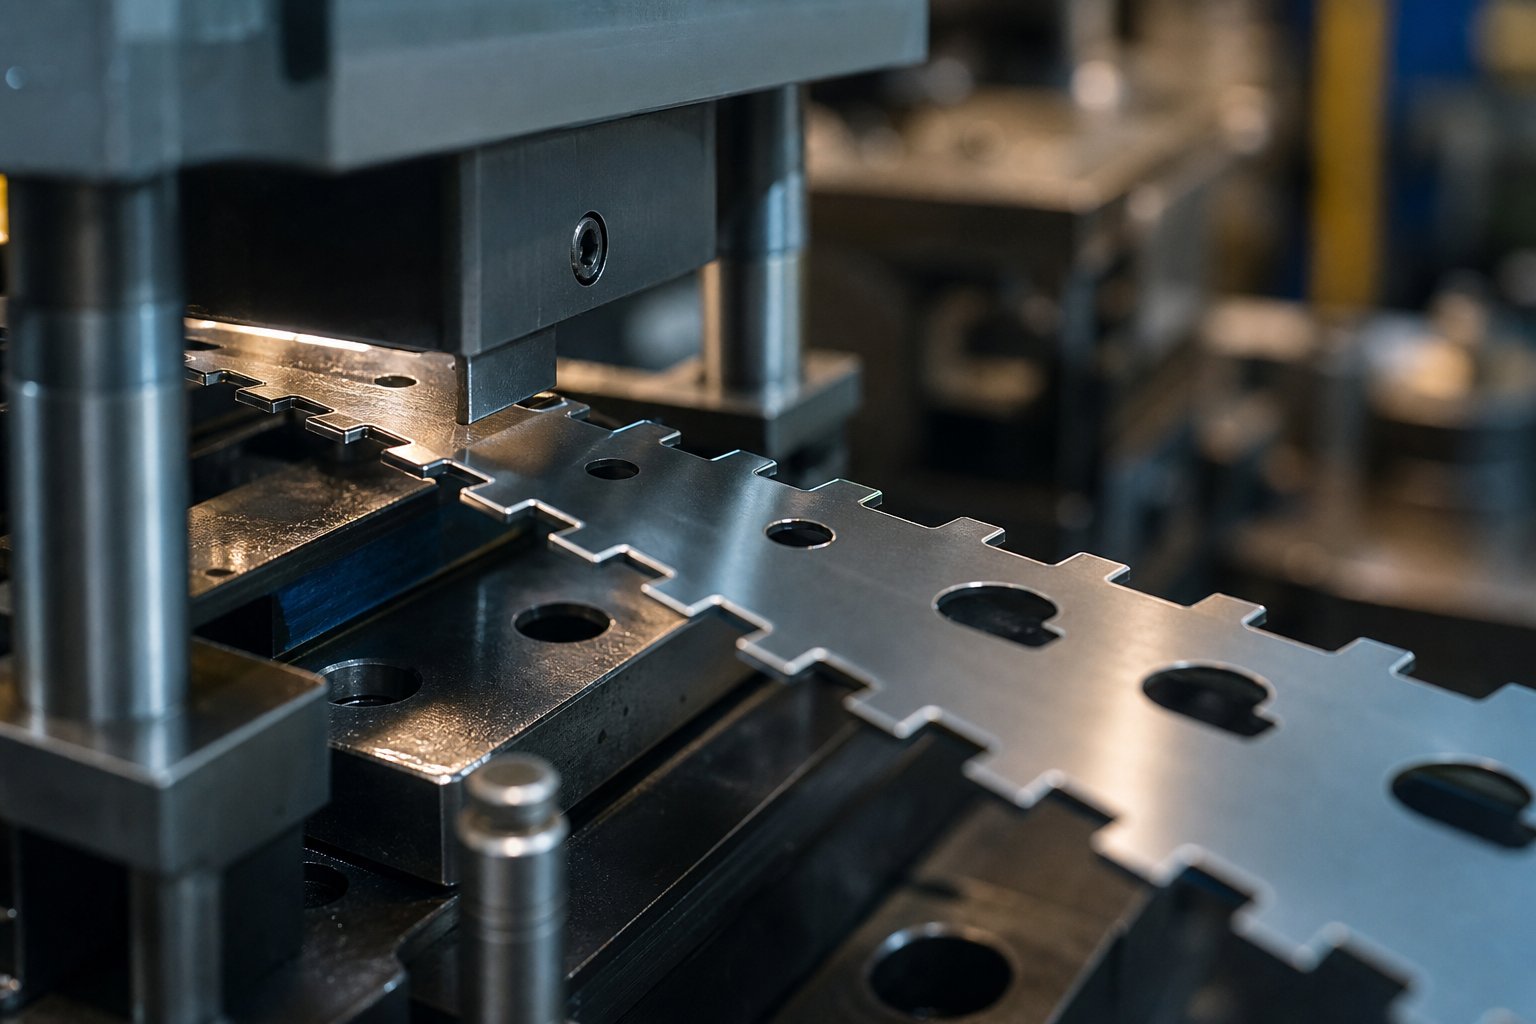
Hvad bypass-hak gør i progressive stemplingsmatricer
Når du kører en progressiv matrice med produktionshastighed, skal hvert slag lande det helt rigtige sted. En strimmel, der driver selv nogle få tusindedele af en tomme, producerer skrot, beskadiger værktøj og lukker pressen ned. Bypass-hak er en af de primære mekaniske sikkerhedsforanstaltninger mod dette resultat, men alligevel får de langt mindre opmærksomhed end piloter eller automatiske tilførselssystemer i de fleste diskussioner om formdesign.
Denne vejledning dækkernegative og positive bypass-hak i metalpladestempleri alle detaljer, fra grundlæggende mekanik til udvælgelseskriterier, materialepåvirkninger, fejltilstande og designregler. Uanset om du kalder dem pitch notches, French notches eller bypass stop, bestemmer principperne bag valget af positiv versus negativ geometri, hvor pålideligt dit stansesæt yder over millioner af cyklusser.
Hvad er bypass-hak i progressive dies
Bypass-hak er tilsigtede geometriske træk skåret ind i eller formet på bærestrimlen, som går i indgreb med tilsvarende komponenter inde i matricen. Deres formål er fysisk at kontrollere båndfremføringen, forhindre overfremføring og sikre, at hver station modtager emnet i den korrekte position.
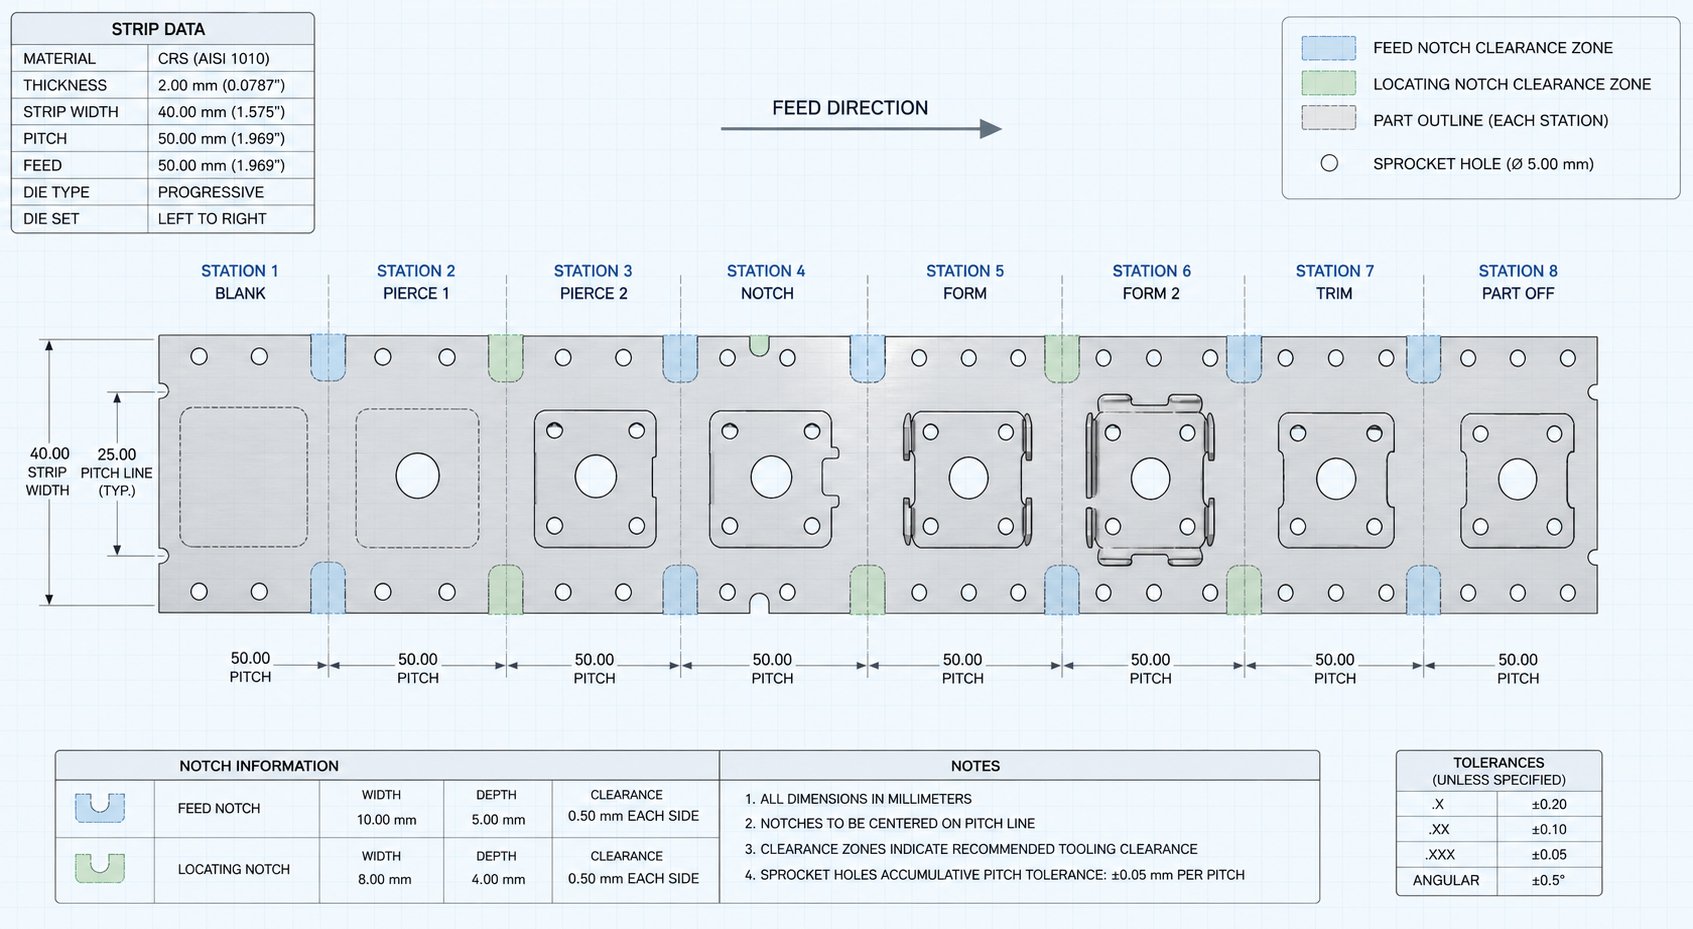
Forestil dig en stribe, der bevæger sig gennem en 10-stations progressiv terning. Den automatiske føder skubber den en stigning fremad pr. slag. Et bypass-hak, hvad enten det er en flig, der er tilbage på strimlen eller en lomme skåret ind i strimmelkanten, møder en matchende blok eller skulder i matricen. Den mekaniske kontakt skaber et hårdt stop, en fysisk grænse, som strimlen ikke kan passere uanset feederoverskridelse eller operatørfejl.
Hvordan adskiller de sig fra pilothuller? Piloter er runde stifter, der går ind i præ-gennemborede huller for at finjustere- strimlens position, efter at feedet har fuldført sin streg. De retter små registreringsfejl. Bypass-hak forhindrer derimod grov overfodring, før piloterne overhovedet går i gang. En pilotstift størrelse med0,0005 til 0,001 tommer frigangkan ikke kompensere for en strimmel, der er overskredet med en halv tonehøjde. Det er opgaven med bypass-hakket: hård mekanisk begrænsning af båndets rejseafstand.
Hvorfor bypass-hak er kritiske for Strip-registrering
Dårlig strimmelregistrering falder hurtigt. Forkert rammer langstrakte pilothuller, hvilket yderligere forringer registreringen ved nedstrømsstationer. Dele glider ud af tolerance. Stanser kontaktmateriale på det forkerte sted, hvilket genererer ujævne sidebelastninger, der afhugger skærekanter eller klikker helt. I alvorlige tilfælde kan en enkelt overfremføringshændelse styrte en hel matricesektion ned, hvilket resulterer i reparationsomkostninger, der dværger måneders materialebesparelser.
Formålet med bypass-hak i stansematricer rækker ud over forebyggelse af overfremføring. Som bemærket af formdesignspecialisten Art Hedrick iFremstilleren, stigningsindhak fjerner også kantkamber fra spalterullemateriale, hvilket skaber en ren referencekant, der tillader strimlen at føres jævnt gennem styrene. Uden den lige kant binder bølget materiale sig mod papirstyrene, hvilket forårsager uregelmæssige fremføringslængder selv med moderne servofødere.
Bypass-hak begrænser fysisk båndets vandring, så hver station modtager emnet i den korrekte position, uafhængigt af fremføringsnøjagtighed, spolens tilstand eller operatørens færdighedsniveau.
Tre systemer arbejder sammen for pålidelig progression: den automatiske fremføring giver nominel fremføring, bypass-hak håndhæver maksimale bevægelsesgrænser og fjerner camber, og pilotstifter leverer endelig præcisionsregistrering. Fjernelse af et element flytter risikoen over på de andre. Når alle tre fungerer i koordination, bevarer stansematricesættet repeterbarhed på tværs af lange produktionsserier, selv under opsætningen, hvor de fleste matricenedbrud faktisk forekommer.
Det kritiske spørgsmål for enhver formdesigner er ikke, om man skal bruge bypass-hak, men hvilken type man skal bruge. Denne beslutning afhænger af, om du efterlader materiale på strimlen (positiv) eller fjerner den (negativ), og hver geometri har forskellige fordele afhængigt af strimmelbredde, produktionshastighed og materialeopførsel.
Hvordan positive bypass-hak fungerer, og hvornår de skal bruges
At efterlade materiale på strimlen i stedet for at skære det væk kan lyde kontraintuitivt for en funktion, der er beregnet til at kontrollere progression. Alligevel er det præcis, hvad et positivt bypass-hak gør, og geometrien bag den løser adskillige problemer, som konventionelle snegle-producerende hak introducerer.
Hvordan positive bypass-hak kontrollerer stripprogression
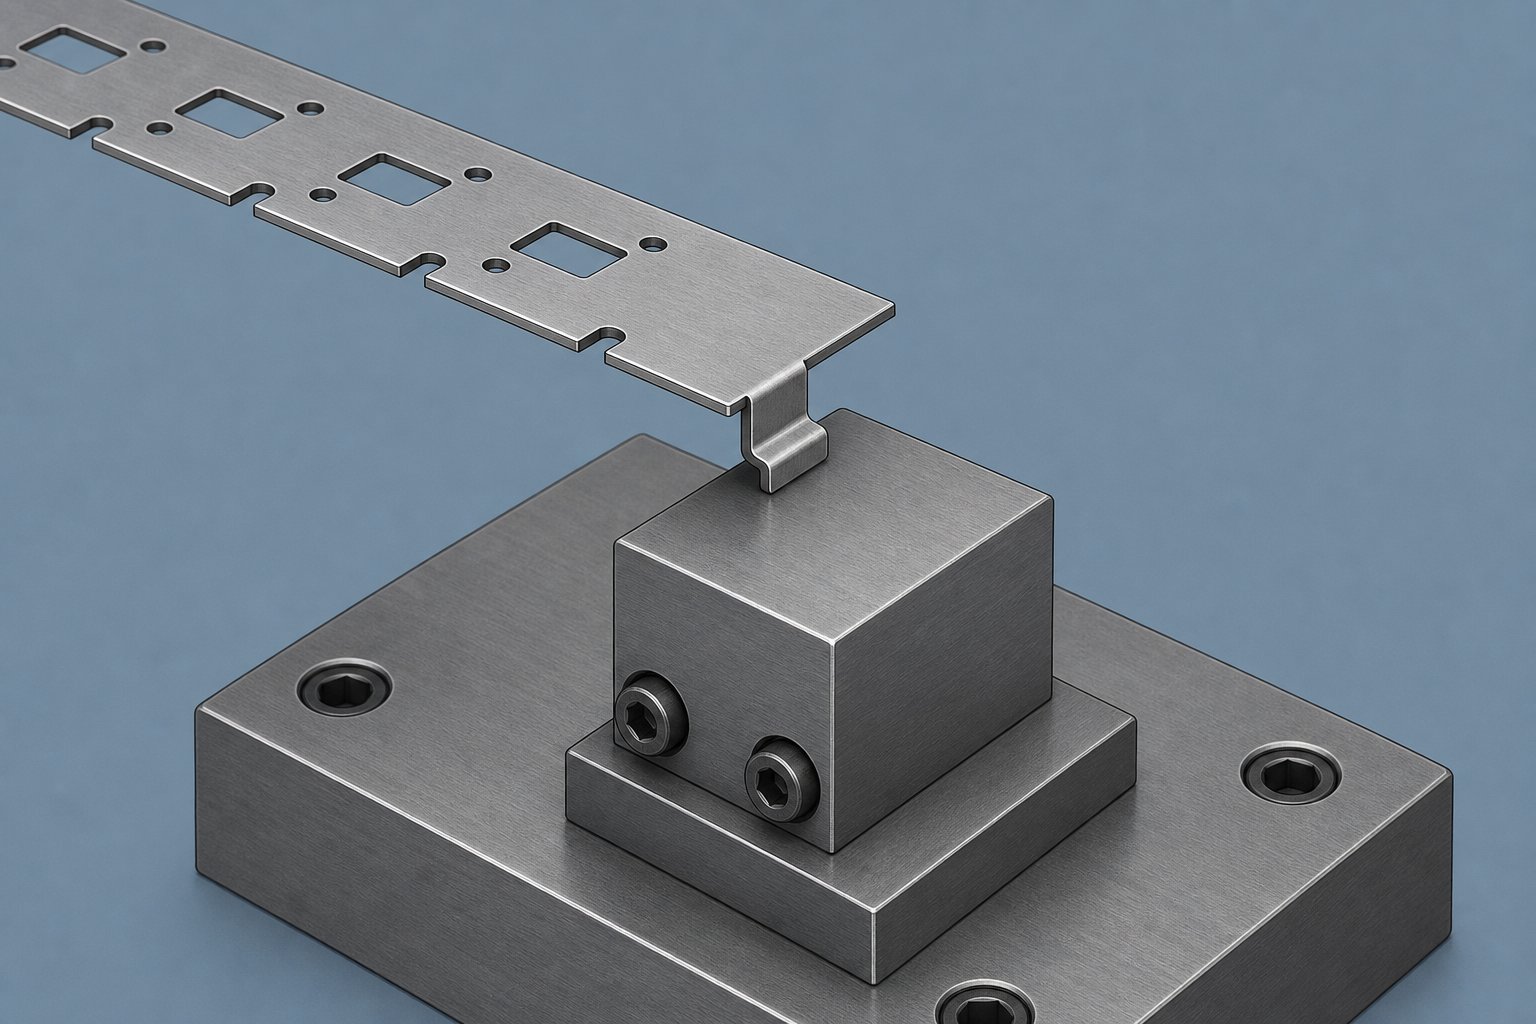
Et positivt bypass-hak skabes ved at stikke en lille sektion af bærestrimlen og forme den nedad (eller lejlighedsvis opad) for at frembringe en flig, der rager ud af strimmelplanet. Forestil dig en rektangulær tunge, typisk 3 til 6 mm bred og rager 1 til 1,5 gange materialetykkelsen under strimmeloverfladen, orienteret vinkelret på fremføringsretningen. Fligen forbliver fastgjort til holderen i den ene ende, hvilket skaber en udkraget flange langs strimmelkanten.
Under fremføring af fremføring bevæger denne dannede flig sig fremad med strimlen, indtil den kommer i kontakt med en hærdet stopklods eller skulder, der er bearbejdet ind i den nedre matricesko. Den fysiske kollision standser båndbevægelsen ved præcis den korrekte afstand. Geometrien er selv-begrænsende: fanen kan ikke passere stopblokken, så overfodring bliver mekanisk umuligt, uanset hvor meget kraft feederen påfører.
Hvorfor efterlade materialet vedhæftet i stedet for at slå det ud? Svaret involverer både pålidelighed og strimmelintegritet. En lancet-og-fane producerer ingen snegl. Der er ikke noget lille stykke skrot, der skal ud gennem en matriceåbning, ingen risiko for, at en snegl bliver trukket tilbage op i matricehulrummet ved returslaget. For alle, der er bekendt med hovedpinen ved at trække snegle i stanse-stemplingsoperationer, retfærdiggør denne fordel alene tilgangen.
Vinkelretningen af fanen har også betydning. De fleste positive bypass-hak er dannet i 90 grader i forhold til strimmeloverfladen, men små vinkeljusteringer på 80 til 85 grader kan skabe en kilevirkning mod stopklodsen. Dette øger holdekraften og forbedrer fodringskontrol på tykkere materialer, hvor båndmomentum er højere.
Typiske anvendelser for positive notch-designs
Positive bypass-hak i metalpladeformning udmærker sig i specifikke scenarier, hvor båndintegritet og skrothåndtering har prioritet. Overvej en smal bærestrimmel, f.eks. 25 mm bred, der tilfører en lille forbindelsesdel. Skæring af et konventionelt hak fra kanten fjerner tværsnitsareal fra en allerede minimal bærer. Det tabte materiale svækker båndet på præcis det punkt, hvor fremføringskræfterne koncentreres, hvilket indbyder til knækning eller rivning under høj-drift.
En lanse-og-formhak undgår dette helt. Materialet bliver i bæreren. Tværsnitsstyrken forbliver intakt. Den dannede flange afstivner faktisk strimlen lokalt, hvilket hjælper med jævn fremføring gennem løfteskinnerne, en fordel bemærket af matricedesignere, der arbejder med en-sidet bærer-layout.
Formålet med bypass-hak i metalpladeformning omfatter også skrotøkonomi. Hver snegl, som en matrice producerer, tilføjer materialespildsberegninger. I høj-volumenproduktion, hvor materialeomkostningerne dominerer prissætningen af dele, vil eliminering af selv en lille snegle fra hver progression multipliceres til målbare besparelser på over en million-slag.
- Ingen sneglehåndtering påkrævet- eliminerer risikoen for at trække snegle og fjerner behovet for kanaler til at fjerne snegle i formen
- Bevarer transportørtværsnit-- kritisk for smalle strimler, hvor materialefjernelse ville kompromittere fremføringsstabiliteten
- Afstivner båndet lokalt- den formede flange tilføjer stivhed ved indhakkets placering, hvilket hjælper jævn kørsel gennem løfteskinnerne
- Reducerer skrot pr. progression- intet materiale fjernes fra striben, hvilket forbedrer materialeudnyttelsen på omkostningsfølsomme-job
- Enklere matricekonstruktion ved notch-stationen- en lansestanse- og formningssektion erstatter en fuld gennemskæring-gennemstansning med hul
Positive designs har begrænsninger. Den dannede flig skal frigøre løftemekanismerne, når strimlen hæver sig mellem slagene. På dyse med høj-hastighed, der kører over 600 slag i minuttet, kan en nedadrettet-flig gribe fat i løfteskinnerne eller interferere med timingen af båndløftet. Disse interferensrisici skubber nogle applikationer i retning af alternativet: fjernelse af materiale fuldstændigt for at skabe en negativ notch-geometri, der går i indgreb med matricen fra den modsatte retning.
Hvordan negative bypass-hak virker og deres styrker
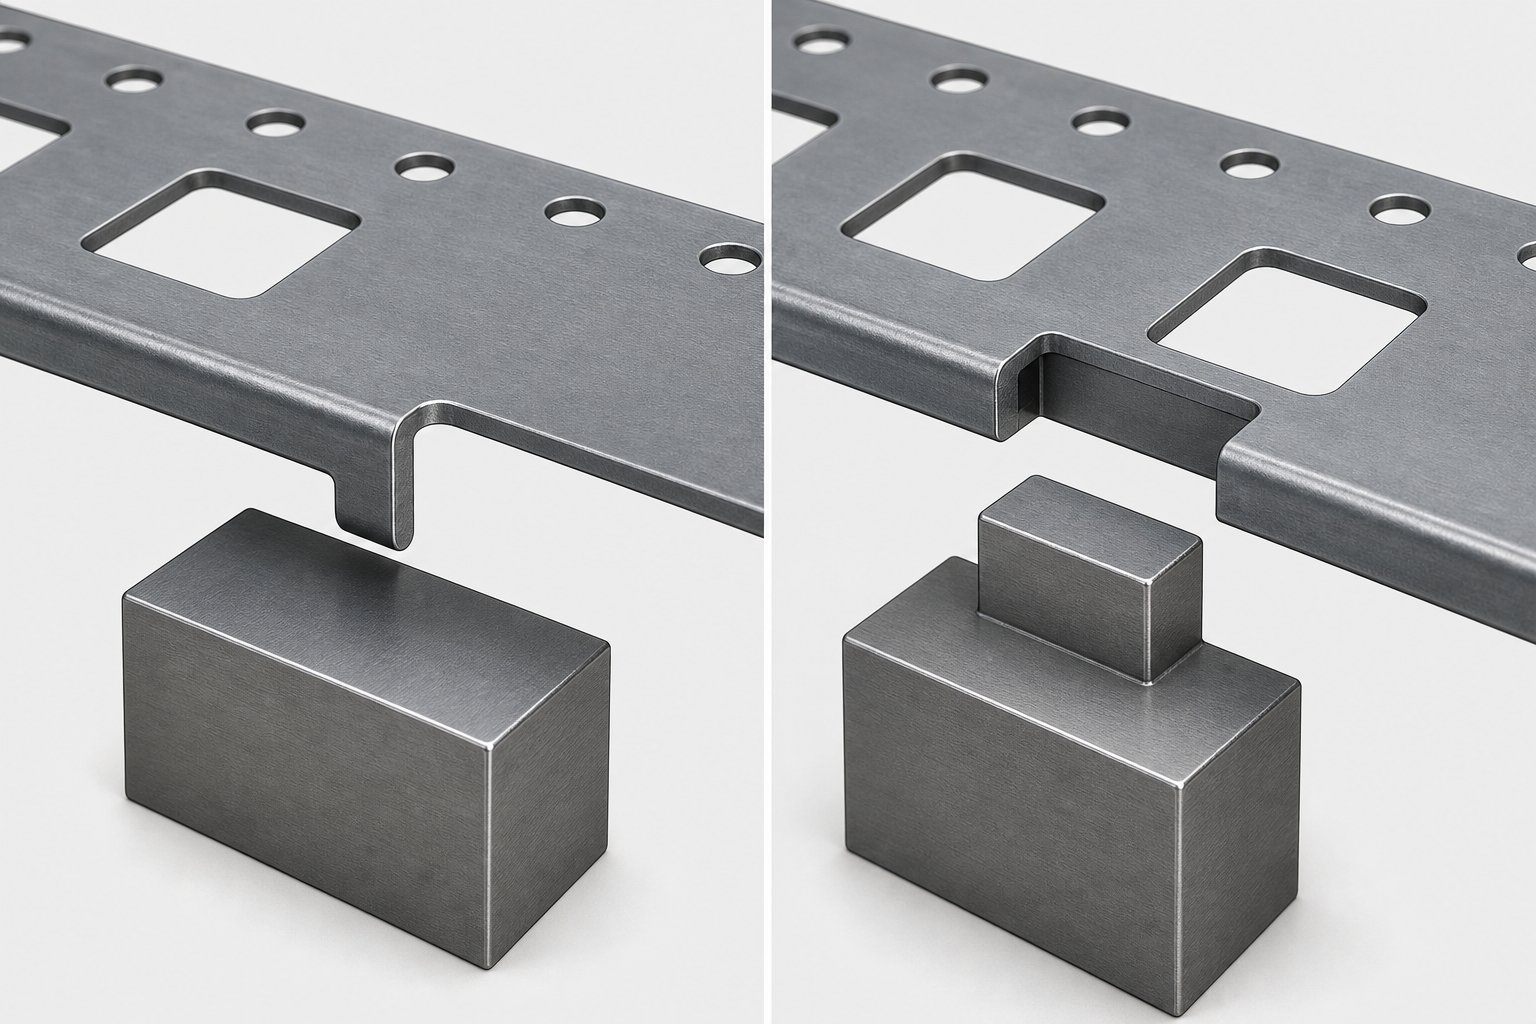
Når en dannet flig, der rager frem under strimlen, skaber spillerumsproblemer ved høj hastighed, vender løsningen geometrien fuldstændigt. I stedet for at efterlade materiale på strimlen, fjerner et negativt bypass-hak en lille sektion fra strimmelkanten, hvilket skaber en lomme, der går i indgreb med et hærdet fremspring indbygget i matricen. Selve strimlen bærer tomrummet; matricen bærer stoppet.
Mekanik af negative bypass-hak og materialefjernelse
Et negativt bypass-hak frembringes ved at stanse en lille rektangulær eller trapezformet sektion fra en eller begge kanter af bærestrimlen. De udstansninger, der bruges til denne operation, er typisk smalle, spænder fra 3 til 8 mm i bredden og trænger 2 til 5 mm ind i båndkanten afhængigt af bærerens bredde og materialetykkelse. Skærehandlingen følger den samme skæremekanik som enhver skæreoperation: stansen falder ned i en sammenlignende matriceåbning, materialet brækker gennem en forskydnings--og-brudsekvens, og en snegl adskilles fra strimlen.
Den snegl kræver opmærksomhed. En kærvsnegl er typisk en tynd splint, nogle gange så lille som to gange materialetykkelsen i dens smalleste dimension. At smide et så lille stykke pålideligt er en kendt udfordring. Snegleåbningshullet under matriceåbningen skal give tilstrækkelig trækvinkel, sædvanligvis 0,5 til 1 grad pr. side, for at forhindre sneglestabling. Vakuumassistance eller positiv udstødning af snegle gennem fjeder-belastede kickere bliver nødvendigt på høj-applikationer, hvor tyngdekraften alene ikke kan fjerne snegle hurtigt nok.
Når haklommen er skåret over, bevæger den sig frem med strimlen, indtil den når en hærdet nøgleblok, et præcisions-slebet stålfremspring monteret i matriceskoen. Nøgleblokken går ind i haklommen, og indhakkets bagvæg kommer i kontakt med nøgleblokkens flade og standser fremadgående strimmelvandring i den korrekte afstand. Geometrien her betyder noget: hakdybden skal overstige nøgleblokfremspringet med 0,3 til 0,5 mm for at tillade et rent indgreb uden binding, mens hakbredden skal tage højde for systemets fremføringstolerance plus termisk udvidelse af strimlen under lange produktionsserier.
Vinkelaflastning på forkanten af indhakket, typisk 3 til 5 grader, gør det muligt for strimlen at køre hen over nøgleblokken under fremføring af foderet uden at gribe. Den bagerste kant forbliver firkantet eller let underskåret, hvilket skaber den positive stopflade, der standser strimlens bevægelse. Afstanden mellem nøgleblokkens sider og indhakkets vægge løber sædvanligvis 0,05 til 0,10 mm pr. side, tæt nok til at forhindre lateral drift, men løs nok til at undgå binding, da bypass-hak, gratdannelsesrester samler sig på indgrebsoverflader over lange løb.
Forholdet mellem kærvgeometri og grathøjde er direkte. Et sløvt hak giver en rollover på indgangssiden og en udtalt grat på matricesiden af snittet. Denne grat rager ind i haklommen og reducerer effektivt dens funktionelle dybde. Over tusindvis af slag kan progressiv gratopbygning forhindre nøgleblokken i at sidde helt, hvilket forringer registreringsnøjagtigheden. Vedligeholdelse af korrekt stempel-til-frigang, typisk 5 til 10 procent af materialetykkelsen pr. side for blødt stål, holder grater inden for acceptable grænser og forlænger vedligeholdelsesintervallerne.
Hvor Negative Notch-design klarer sig bedst
Negative indhak optager strimmelkanten i stedet for at rage ud under strimmelplanet. Intet stikker ud. Strimlen forbliver flad, hvilket betyder, at løfteskinner, luftblæsnings-systemer og bånddetekteringssensorer alle fungerer uden interferens. For matricer, der kører over 600 slag i minuttet, bliver denne flade profil afgørende.
Forestil dig en bred bærestrimmel, 75 mm eller mere på tværs, der fodrer et stort bilbeslag. Fjernelse af 4 mm fra hver kant til haklommer påvirker knap bærerens bærende-tværsnit. Strimlen bevarer den strukturelle integritet, mens den opnår aggressiv foderkontrol gennem positivt mekanisk indgreb med nøgleblokkene. Det fjernede materiale skaber en fordybning, som matricens fremspring går ind i, og bygger i det væsentlige stopgeometrien ind i værktøjet i stedet for i strimlen.
Denne tilgang giver også en mere afgørende stop-handling. En nøgleblok, der går ind i en bearbejdet lomme, går i indgreb med fuld ansigtskontakt på tværs af indhakkets væg og fordeler fremføringsstopkræfter over et større område end en enkelt flig, der rammer en skulder. Den distribuerede kontakt modstår deformation bedre under den pludselige deceleration af en tung strimmel ved hastighed.
- Flad båndprofil- ingen fremspringende faner til at forstyrre løftere, sensorer eller højhastighedsbåndtransportmekanismer-
- Aggressiv foderstop- fuld ansigtskontakt mellem nøgleblok og notvæg fordeler stopkræfter, hvilket reducerer lokaliseret deformation
- Fjerner kantkamber- skærehandlingen trimmer uregelmæssige slidskanter, hvilket giver en ren referenceoverflade til papirstyr
- Dobbelt-notch-registrering- skæring af hak på begge strimmelkanter og brug af parrede nøgleblokke forhindrer sideforskydning af strimmel under stanseoperationer
- Kompatibel med høj-automatisering- ingen formede træk til at fange, bøje eller blive træt ved forhøjede slagfrekvenser
- Første-stop-funktion- hakstoppet fungerer som en førende-kantplacering under den første opsætning af matricen, hvilket reducerer risikoen for halve-slag eller løst skrot ved opstart
Afvejningen- er klar: Negative hak forbruger strimmelmateriale, producerer snegle, der skal håndteres, og introducerer skærekanter, der slides over tid. For bredere strimler, hvor disse straf forbliver håndterbare, gør pålideligheden og hastighedskompatibiliteten af dette design det til det dominerende valg i højvolumen progressive matriceoperationer. Spørgsmålet er ikke, hvilken type der er universelt bedre, men hvilke begrænsninger din specifikke applikation pålægger, en beslutning, der bliver tydeligere, når de to geometrier placeres side om side.
Guide til valg af positive vs negative bypass-hak
At placere begge hakgeometrier side om side afslører, at valget mellem dem sjældent handler om, at den ene er bedre end den anden. Det handler om at matche notch-designet til en specifik kombination af strimmelbredde, produktionshastighed, materialeadfærd og skrothåndteringsbegrænsninger. Tabellen nedenfor konsoliderer de mekaniske og operationelle forskelle i en enkelt reference, som du kan bruge under værktøjs- og formstemplingdesigngennemgange.
Positive vs negative bypass-hak sammenlignet
| Design dimension | Positivt bypass-hak | Negativ bypass-hak |
|---|---|---|
| Virkningsmekanisme | Udbredt flig dannet under strimlen kontakter en stopklods i matricen | Skåret lomme i strimmelkanten modtager et nøgleblokfremspring fra matricen |
| Materiale fjernelse | Der er ikke noget --materiale fastgjort til bærestrimlen | Ja - en snegl er klippet fra kanten af båndet |
| Strip styrke indvirkning | Minimalt - bærertværsnit er bevaret; lokal stivhed stiger ved den dannede flig | Moderat - tværsnit reduceres ved hvert indhak med dybden af snittet |
| Sneglehåndtering | Ingen påkrævet | Sneglefrigangshuller, trækvinkler og mulig vakuum- eller kickerudkastning er påkrævet |
| Typisk strimmelbreddeområde | Smalle til mellemstore strimler (under 50 mm), hvor materialefjernelse ville kompromittere bærerens integritet | Mellem til brede strimler (40 mm og derover), hvor kantfjernelse har minimal strukturel påvirkning |
| Hastighedsegnethed | Lav til moderat hastighed (typisk under 600 SPM); risikoen for interferens af faner stiger med hastigheden | Moderat til høj hastighed (600+ SPM); flad stripprofil undgår løfter og sensorinterferens |
| Burr risiko | Lavt - lansesnit producerer et kontrolleret brud på en enkelt kant; ingen snegleudgangsgrat | Højere - skærevirkning skaber grater på matricesiden af snittet, der kan reducere funktionel hakdybde over tid |
| Kant camber korrektion | Nej - fjerner ikke kantmateriale, så der forbliver camber fra spiralslidning | Ja - skærefunktion trimmer uregelmæssige kanter og forbedrer båndføringen gennem lagerskinner |
| Almindelige fejltilstande | Tabbøjning eller forskydning på grund af overdreven fremføringskraft; flig interferens med løftere; progressiv træthedsrevne ved lansens rod | Snegletræk, der fylder haklommen; gratopbygning forhindrer nøgleblokindgreb; hakkant revner fra arbejdshærdning |
Flere differentiatorer i denne tabel har stor indflydelse på den endelige designbeslutning. Strimmelbredde er ofte det første filter. Når du arbejder med en bærer, der er smallere end 30 mm, optager det en meningsfuld procentdel af tværsnittet, hvis du fjerner selv 3 til 4 mm fra kanten for et negativt hak. Foderkræfterne koncentreres om det reducerede areal, og udmattelsesrevner bliver en reel produktionsrisiko. Et positivt hak undgår dette helt ved at holde materialet på plads.
Hastighed er det andet kritiske filter. Høj-metalformningsoperationer over 600 slag i minuttet kræver en flad båndprofil. Hvert millisekund af løfterens bevægelse tæller, og en flig, der rager ud under strimlen, kan fange, bøje eller blive træt på måder, der sammensættes hurtigt ved forhøjede slagfrekvenser. Negative hak holder alt flush, og det er grunden til, at de dominerer bilindustrien og forbindelsesstemplingslinjer, hvor cyklustider måles i brøkdele af et sekund.
Skrothåndtering er den tredje differentiator, der ofte tipper balancen. Et negativt hak producerer en snegl ved hvert slag. Over en million-produktionscyklusser akkumuleres disse små stykker. Hvis slug clearance-systemet svigter selv kortvarigt, stables slugs i matriceåbningen, blokerer nøgleblokkens indgreb og udløser fejlindføring. Butikker med fremragende sneglehåndteringsdisciplin absorberer let denne straf. Butikker, der kører slanke med minimale vedligeholdelsesintervaller, kan finde positive indhak mere tilgivende.
Edge camber, en hyppig hovedpine med slids coil stock, tilføjer en anden overvejelse. Negative bypass-hak i pladedannende stanseforme trimmer i sagens natur båndkanten og fjerner camber introduceret under spoleopskæring. Positive indhak tilbyder ingen sådan korrektion, så hvis dit indgående materiale ankommer med inkonsekvente kanter, skal du muligvis tilføje en separat trimstation eller acceptere den fremføringsustabilitet, som camber introducerer.
Tjekliste for udvælgelseskriterier for formdesignere
I stedet for at veje alle faktorer samtidigt, arbejder erfarne værktøjs- og stanseingeniører gennem en sekventiel beslutningsproces. Hvert kriterium eliminerer enten én mulighed eller indsnævrer feltet. Brug denne tjekliste under gennemgang af strimmellayout for systematisk at nå frem til den rigtige hakgeometri.
- Listebredde og medbringertværsnit- Mål den tilgængelige bærerbredde, efter at delens geometri er indlejret. Hvis bæreren er mindre end det dobbelte af den planlagte kærvdybde på hver side, bevarer et positivt kærv den strukturelle integritet. Bredere bærere med rigeligt materiale kan tåle den fjernelse, der kræves af negative indhak.
- Materialetype og tykkelse- Hårdere materialer genererer højere grater på negative snit, hvilket fremskynder slid på nøgleblokke. Tynde materialer under 0,5 mm risikerer at blive revet i stykker ved formede flige i positive designs. Match haktypen til, hvordan din specifikke legering opfører sig under forskydning eller bøjning ved produktionstemperaturer.
- Produktionshastighed- Hvis dit mål overstiger 500 til 600 slag i minuttet, skal du vende mod negative hak for deres flade profil. Under denne tærskel, udfører begge typer pålideligt, forudsat at løftetimingen passer til enhver fligfremspring.
- Del geometri begrænsninger- Tjek, om dannede funktioner, tegnestationer eller kam-drevne operationer nær båndkanten er i konflikt med indhakkets placering. Positive flige rager ud under strimlen og kan forstyrre de nedre matricekomponenter. Negative lommer sidder inden for strimmelplanet, men forbruger kantfast ejendom, som formede funktioner måske har brug for.
- Krav til skrothåndtering- Evaluer din evne til at administrere snegle. Hvis matricen kører uden opsyn eller med minimal operatørintervention, reducerer et slug-frit positivt hak én fejltilstand. Hvis robuste sneglerydningssystemer allerede er på plads til andre afblændingsstationer, er det trivielt at tilføje notknegle til affaldsstrømmen.
- Overvejelser om vedligeholdelse af værktøj- Positive hakstop er faste blokke uden skærekanter, der skal skærpes. Negative indhak kræver periodisk genslibning, efterhånden som grater vokser. Tag dine planlagte vedligeholdelsesintervaller med i beslutningen. Længere intervaller mellem slibning favoriserer positive designs; kortere, disciplinerede intervaller understøtter negative geometrier uden problemer.
At arbejde gennem disse seks kriterier i rækkefølge eliminerer gætværk. I mange tilfælde peger de to første filtre alene tydeligt på én geometri. Når svaret forbliver tvetydigt efter alle seks, er du sandsynligvis i en zone, hvor enten typen fungerer og sekundære præferencer såsom designerkendskab, butiksstandardpraksis eller kundespecifikationer tager over.
Hvad hverken tjeklisteelementer eller sammenligningstabel fanger, er imidlertid, hvordan man dimensionerer og placerer det valgte hak i forhold til piloter, stationsafstand og løftergeometri. Det mekaniske princip afgøres, når du vælger positivt eller negativt. Den dimensionelle udførelse, hvor indhakket sidder, hvor dybt det skærer, og hvilke frirum det har brug for, afgør, om dette princip udmønter sig i pålidelig produktion eller vedvarende fejlindføringsproblemer.
Designretningslinjer for dimensionering og placering af bypass-hak
At vælge den rigtige haktype er halvdelen af kampen. Den anden halvdel dimensionerer og placerer den, så strimlen stopper pålideligt, slag efter slag, uden at over-indskrænke tilførslen eller udsulte bæreren af strukturelt materiale. Disse dimensioneringsregler oversætter designhensigten til virkelighed på butiks-gulvet.
Tommelfingerregler for hakdybde og -bredde
Indhakdybde er den første dimension, der skal fastgøres, og den skaleres direkte med bærerbredden. Fjern for meget og strimlen spænder under fremføringskraft. Fjern for lidt, og nøgleblokindgrebet bliver lavvandet nok til, at gratopbygning eller termisk ekspansion besejrer stoppet inden for et par tusinde slag.
For negative bypass-hak er et fælles udgangspunkt 15 til 25 procent af strimmelbredden på hver side. En 60 mm bred bærer understøtter for eksempel 9 til 15 mm haklommer skåret fra hver kant, mens den bevarer tilstrækkeligt tværsnit til stabil fodring. Smallere strimler kræver mere konservative procenter. Under 30 mm total strimmelbredde er du normalt bedre stillet med en positiv lanse-og-formdesign, der helt undgår materialefjernelse.
Indskæringsbredden, målt i fremføringsretningen, skal passe til dit systems fremføringstolerance plus en lille margen for termisk vækst af strimlen under produktionen. En typisk servoføder, der leverer stigningsnøjagtighed inden for 0,05 mm, tillader en hakbredde på nøgleblokkens dimension plus 0,15 til 0,25 mm i alt. Strammere end det, og nøgleblokken binder i lommen. Bredere, og strimlen overskrider, før den arresteres.
Hjørneradier inde i haklommen fortjener opmærksomhed. Skarpe indvendige hjørner fungerer som spændingsstigninger. Selv en beskeden radius på 0,3 til 0,5 mm ved indhakkets hjørner forhindrer udmattelsesrevner, som ellers ville opstå efter hundredtusindvis af foderpåvirkninger. På hærdet værktøjsstål, der bruges til nøgleblokke, fordeler en matchende filet kontaktspændingen mere jævnt.
At opnå disse præcise interne geometrier, især på nøgleblokke og matriceindsatser, er hvor EDM-trådskæring viser sig at være uundværlig. En dygtig værktøjs- og matriceproducent kan programmere nøgleblokprofiler med tolerancer på plus eller minus 0,0005 tommer, hvilket giver indvendige hjørneradier så små som 0,050 mm med fine tråde ved kontrolleret hastighed. Fordi EDM-tråd skæres efter varmebehandling, bevarer nøgleblokken dimensionsstabilitet uden forvrængning fra hærdning, en kritisk fordel, når indgrebsgeometrien skal forblive ensartet gennem millioner af cyklusser. Tilspidsningsrelief på 0,25 til 0,5 grader påført gennem EDM-tråd gør det også muligt at slibe nøgleblokke igen uden at ændre indgrebsdimensionen ved arbejdsfladen.
Placering i forhold til stationsafstand og piloter
Hvor indhakket sidder langs strimmellængden påvirker, hvordan det interagerer med piloter, løftere og fodersystemet. En almindelig fremgangsmåde placerer hak-skæringsstationen ved station et eller to af den progressive matrice, så hver efterfølgende station drager fordel af den fodringsbegrænsning og camber-korrektion, som indhakket giver.
Forholdet mellem hakposition og pilotplacering er sekventielt, ikke overflødigt. Piloter griber typisk ind i båndet ved station to eller tre, efter at hakket allerede har begrænset grov overfodring. Som MetalForming Magazine detaljer, skal fremføringsrullen frigøre strimlen, før pilotlokaliseringsdiametrene kommer ind i pilothullerne. Bypass-hakket giver det grove stop, der bringer strimlen inden for pilotfangstrækkevidde, og piloten leverer derefter endelig præcisionsregistrering, og korrigerer ofte de sidste 0,05 til 0,10 mm positionsfejl.
Stationsafstanden bestemmer, hvor langt haklommen eller tappen bevæger sig, før nøgleblokken eller stoppet aktiveres. Indhakket skal skæres, så dets bagkant flugter nøjagtigt med en stigningsafstand fra indgrebspunktet. Enhver fejl her sammensætter på tværs af stationer. Hvis haksnittet er 0,02 mm væk fra den sande stigning, forplanter denne fejl sig gennem hver nedstrømsstation, hvilket skaber progressiv registreringsdrift, som piloter alene muligvis ikke helt korrigerer.
Løfteinteraktion tilføjer endnu en begrænsning. På matricer med fjederbelastede løfteskinner-, stiger strimlen fra matriceoverfladen mellem slagene for at tillade fremføring af foderet. En positiv bypass-flig, der rager ud under båndet, skal frigøre løfteskinnen i fuld løftehøjde. Hvis fanen fanger, kan strimlen ikke fremføres, og det næste slag giver et dobbelt-slag. For negative indhak skal nøgleblokken trækkes helt tilbage under strimmelplanet, før løftere hæver strimlen, eller indhakkets væg fanger blokkens kant og skærer en sekundær spån ind i indgrebslommen.
- Skær hak i den første eller anden stationat etablere foderkontrol, før formnings- eller blankningsoperationer begynder nedstrøms
- Oprethold notch-til-pilotafstand ved nøjagtige multipla af tonehøjdeså begge systemer refererer til den samme progressionsbasislinje
- Bekræft nøgleblokkens højde i forhold til løfterens bevægelsefor at bekræfte, at blokken rydder strimlen under løftefasen og går kun i indgreb under tilførselsstop
- Forskyd hak fra lagerstyreskinner med mindst 1 mmfor at forhindre interferens mellem indhakket og styrekanalens vægge
- Placer dobbelte hak symmetrisk på begge strimmelkanternår lateral kontrol er kritisk, især på brede strimler, der er tilbøjelige til sideforskydning under stempling
- Koordiner notch-timing med feed-udgivelsessignalerså føderen åbner før strimlen kommer i kontakt med nøgleblokken, hvilket forhindrer motoren i at kæmpe mod det mekaniske stop
Når både piloter og bypass-hak bruges sammen, skal værktøjet og matricedesignet sikre, at piloten ikke bekæmper hakket. Hvis hakket stopper strimlen 0,05 mm fra den sande position, og piloten derefter trækker den fremad, udsættes indhakkets væg for forskydningsspænding mod nøgleblokken ved hvert slag. Over tid trætter den gentagne belastning hakkanten. Løsningen er at dimensionere hakket, så det stopper strimlen lidt forbi pilotindfangningsvinduet, så piloten trækker strimlen tilbage til den endelige position i stedet for at skubbe den fremad. Denne subtile retningsbestemte forspænding, der er indbygget i notch cut-placeringen under matricekonstruktionen, eliminerer konflikten og forlænger både notch- og pilotens levetid.
For projekter, hvor båndgeometri, hastighedskrav eller materialeadfærd presser disse retningslinjer til deres grænser, kan samarbejde med en erfaren værktøjsingeniør forhindre dyre prøve-og-fejl i pressen. Hold klYICHENspecialiseret sig i tilpassede stansematriceløsninger, der adresserer interaktionen mellem bypass-hak, løftesystemer og præcisionskomponenter såsom nøgleblokke og stanser, især på komplekse layouts, hvor standard tommelfingerregler kræver projektspecifik validering.-
At få den rigtige hakgeometri og placering er i sidste ende et spørgsmål om at koordinere mekaniske begrænsninger. Men disse begrænsninger skifter afhængigt af, hvilket materiale du fodrer gennem matricen. Et hak, der fungerer upåklageligt i 1,0 mm koldt-valset stål, kan revne, deformere eller miste indgreb, når den samme matrice løber 0,5 mm fosforbronze, en virkelighed, der udelukkende er drevet af forskelle i, hvordan materialer reagerer på de kræfter, som bypass-hak påfører.
Materialeegenskaber, der driver bypass-udskæringsdesignbeslutninger
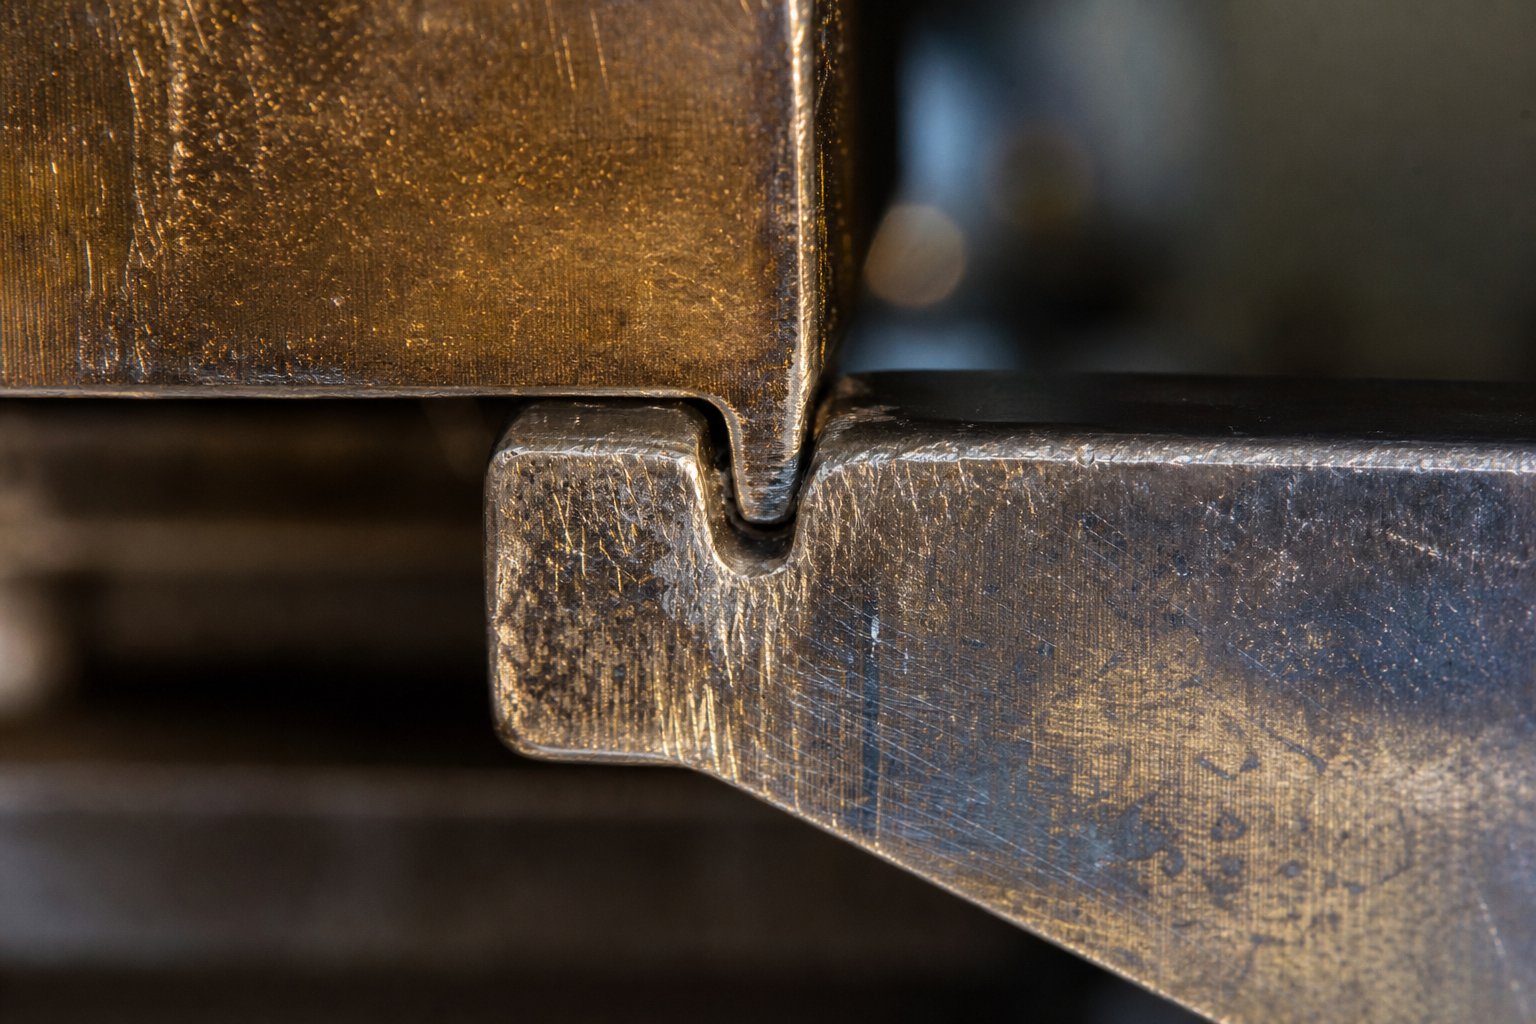
Et bypass-hak er ikke kun et geometrisk træk. Det er en mekanisk grænseflade, der udsættes for gentagne stødbelastninger, forskydningsspændinger og cyklisk deformation, hver gang strimlen griber ind mod nøgleblokken eller stoppet. Hvordan denne grænseflade fungerer afhænger helt af, hvad strimlen er lavet af. To materialer med identisk tykkelse og båndbredde kan kræve helt forskellige kærvdesign baseret på deres flydespænding, hærdningsadfærd og duktilitet.
Hvordan materialeegenskaber påvirker notch-ydelse
Start med udbyttestyrke. Konstruerede prægninger er resultatet af plastisk deformation forårsaget af formningskræfter, der overstiger materialets flydespænding, somMetalForming Magazineforklarer. Det samme princip styrer notch engagement. Når en strimmel kommer i kontakt med en nøgleblok med hastighed, udsættes notvæggen for en koncentreret trykbelastning. Materialer med højere flydespænding modstår deformation ved det kontaktpunkt og bevarer notgeometrien over længere produktionsforløb. Blødere legeringer som udglødet kobber eller aluminium deformeres gradvist, hvor indskæringsvæggen stivner lidt ved hvert slag, indtil indgrebsdybden går tabt.
Stålets flydespænding varierer dramatisk på tværs af kvaliteter. Et blødt stål ved 250 MPa opfører sig meget anderledes ved et indgrebspunkt end et dobbelt-stål ved 600 MPa. Materialer med højere-styrke bevarer skarpere hakkanter, men overfører også større stødkræfter ind i nøgleblokken, hvilket accelererer slid på matricekomponenten i stedet for strimlen. Du vælger i bund og grund, hvor sliddet opstår: på en udskiftelig strimmelfunktion eller på en matricekomponent, der kræver vedligeholdelsesnedetid til service.
Strimmelmaterialets elasticitetsmodul bestemmer, hvor meget tilbagespring hakket oplever efter skæreoperationen. Materialer med højt elasticitetsmodul, som stål ved ca. 200 GPa, springer mindre tilbage, efter at notch-punchen trækker sig tilbage, hvilket efterlader notch-lommen tættere på dens tilsigtede geometri. Aluminium, med et elasticitetsmodul omkring 70 GPa, kan virke som om det skulle springe mindre tilbage på grund af lavere stivhed, men dets egenskaber med lavere udbytte belastningsstål betyder, at det går tidligere ind i plastisk deformation, hvilket resulterer i en anden balance mellem elastisk genopretning og permanent binding. Den praktiske effekt er, at notch punch geometri skal kompenseres forskelligt for hver materialefamilie for at opnå den samme endelige notch dimension.
Belastningshærdning og arbejdshærdning introducerer en tids-afhængig variabel, som statiske materialeegenskaber ikke kan fange. Hver gang strimlen kommer i kontakt med nøgleblokken, oplever indhakkets væg lokaliseret plastisk deformation. Den deformation styrker materialet ved kontaktzonen. I løbet af tusindvis af cyklusser bliver hakkanten gradvist hårdere og mere skør end det omgivende bæremateriale. For konventionelle høj-lav--legeret stål kan denne forstærkning nå 20 procent over den-modtagede tilstand. For avancerede højstyrkekvaliteter som tofaset-stål viser grove beregninger, at selv et par procents belastning kan øge den lokale styrke med 50 procent sammenlignet med de flade-pladeegenskaber.
Denne lokaliserede hærdning forårsager til sidst revner. Indskæringskanten, der nu er skør af arbejdshærdning, brækker under den næste stødbelastning i stedet for at deformeres. Små spåner bryder fri, forurener formen og forringer kvaliteten af engagementet. Materialer med høje forlængelsesværdier, over 30 procent for blødt stål, tolererer flere cyklusser, før de når dette fejlpunkt, fordi de kan absorbere gentagne deformationer uden at udtømme deres duktilitet. Materialer med lav-forlængelse som fjederstål eller fuldt hærdede rustfrie kvaliteter når revnetærsklen meget hurtigere, hvilket kræver enten hyppigere udskiftning af hak-station eller et skift til positive notch-design, der fordeler fremføringsstopkræfterne over et større fligområde.
Notch-design skal tage højde for materialets belastning-hærdningsadfærd over hele produktionsforløbet, ikke kun dets som-modtaget mekaniske egenskaber, fordi indhak-indgrebszonen styrkes og skøres gradvist med hver fremføringscyklus.
Justering af tykkelse og strimmelbredde
Materialetykkelsen bestemmer direkte mindste indhak-indgrebsdybde. En nøgleblok skal stikke dybt nok ind i haklommen til at forhindre strimlen i at køre over den under fodring. For tynde materialer under 0,5 mm betyder dette, at nøgleblokkens højde i forhold til strimmeltykkelse bliver et kritisk forhold. For lavvandet, og strimlen bøjer sig over blokken. For dyb, og blokken kommer i kontakt med bunden af haklommen, hvilket skaber en sekundær klippevirkning, der beskadiger begge komponenter.
Tykkere materialer, over 2,0 mm, genererer væsentligt højere momentum under fremføring af foderet. Den kinetiske energi, indhakket skal absorbere på hvert slag, skalerer med både masse og hastighed. En 2,5 mm strimmel ved moderat fremføringshastighed rammer nøgleblokken med betydeligt større kraft end en 0,8 mm strimmel ved samme hastighed. Dybere indhak med større kontaktflader fordeler denne kraft, men dybere snit fjerner også mere bæremateriale.
Stripbredden sætter loftet for, hvor dybt et negativt hak sikkert kan gå. Sombærebånds designprincipperdikterer, skal bæreren forblive stærk nok til at modstå bøjning under fodring. Fjernelse af 25 procent fra hver kant af en 40 mm strimmel efterlader 20 mm bæretværsnit. På et høj-stål kan det være tilstrækkeligt. På en blød aluminiumslegering med en-tredjedel af flydespændingen, spænder den samme geometri under fremføringskraft. Du skal skalere indhakdybden omvendt med materialestyrken: Blødere legeringer får mere overfladiske hak og stoler mere på præcis nøgleblokgeometri end brute indgrebsdybde.
Stål med høj-styrke har deres egen justering. De kræfter, der kræves for at skære et hak fra disse kvaliteter, kræver tungere stansninger, mere robuste matricesektioner og snævrere afstande for at håndtere den markante grat, som disse materialer producerer. Kobberlegeringer og aluminium skærer rent med mindre kraft, men deformeres ved indgrebspunktet. Hver materialefamilie skubber hakdesignet i en anden retning, og den eneste universelle regel er, at ingen enkelt geometri fungerer på tværs af dem alle uden modifikation.
Denne materialedrevne-adfærd påvirker ikke kun det oprindelige design. De forudsiger, hvordan et hak vil forringes over tid, hvilke fejltilstande, der opstår først, og hvor ofte vedligeholdelse er påkrævet. Det forudsigende forhold mellem materialeegenskaber og fejlmønstre er præcis, hvad der adskiller proaktiv notch-vedligeholdelse fra reaktiv fejlfinding, efter at matricen allerede har produceret skrot.
Fejltilstande og fejlfinding af problemer med bypass notch
Et bypass-hak, der fungerer perfekt med et hundrede tusinde slag, kan fejle fuldstændigt ved et slag fem hundrede tusinde. Nedbrydningen er gradvis, drevet af den samme materialeadfærd, som er diskuteret ovenfor: lokaliseret tøjningshærdning ved indgrebsoverflader, progressiv gratakkumulering og cykliske stødkræfter, der udmatter både strimmel- og matricekomponenter. At erkende, hvad der fejler, og hvorfor det fejler, før skrot begynder at hobe sig op, adskiller butikker, der opretholder oppetid, fra dem, der sidder fast i reaktiv brandslukning.
Almindelige fejltilstande for hver haktype
Negative og positive bypass-hak fejler på fundamentalt forskellige måder, fordi deres mekanik er forskellig. Et negativt hak er afhængig af en skåret lomme og en fremspringende nøgleblok. Et positivt indhak er afhængig af en formet flig og et fast stop. Hver geometri introducerer sine egne slidmønstre, og hver af dem kræver en anden diagnostisk tilgang.
For negative hak er den mest forstyrrende fejl slug pulling. Den lille splint, der er skåret fra strimmelkanten, klæber til stansefladen under tilbagetrækning og bliver båret tilbage op i matricen. Denne snegl aflejres til sidst inde i haklommen ved en nedstrømsstation, og blokerer helt eller delvist nøgleblokken i at komme ind. Strimlen går igennem uden at anholde, og det næste hit lander det forkerte sted.Progressive die fejlfindingsdatabekræfter, at vakuumeffekter mellem punch og slug, kombineret med utilstrækkelig frigang eller slidte udstødningssystemer, er de primære drivkræfter. Fjederudkastere, luftafblæsning-og ordentligt træk fra sneglefrihed reducerer risikoen, men slidte slag med forringet overfladefinish forbliver rodudløseren.
Burr-opbygning er den langsomme-brændingsfejltilstand. Hvert slag frembringer en lille grat på matricesiden af hakket. Denne grat rager ind i lommen, hvilket effektivt reducerer den funktionelle indgrebsdybde med nogle få mikron pr. tusinde slag. Til sidst kan nøgleblokken ikke sidde helt, og stoppet bliver upålideligt. Materialer, der er blevet arbejdshærdet under tidligere formningsoperationer, eller høje-styrkegrader, der overstiger 500 MPa flydespænding, producerer højere grater og fremskynder denne nedbrydning.
Knækkantrevner opstår ved lange produktionsserier, især i materialer, der er udsat for belastningshærdning. Nøgleblokkens gentagne stød mod indskæringsvæggen hærder gradvist og gør denne zone skør. Når den lokale duktilitet er udtømt, initieres og udbredes mikrorevner-. Spåner bryder fri fra indhakkets kant, forurener matricehulrummet og forringer indgrebskvaliteten yderligere.
For positive hak er den dominerende fejl tabbøjning eller klipning. Når den eftergivekraft, der påføres af strimlens momentum, overstiger fligens modstand, deformeres fligen fremad i stedet for at stoppe strimlen. Dette sker, når fremføringshastigheden er for høj i forhold til materialetykkelsen, eller når lansens rod udvikler udmattelsesrevner, der svækker tappens fastgørelsespunkt. Når først en flig bøjer en smule, kommer den ikke længere i kontakt med stopklodsen i den korrekte vinkel, og hvert efterfølgende slag forstærker deformationen.
Faneinterferens med løftere er en opsætningsrelateret-fejl. Hvis løfteskinnehøjden ikke er koordineret med fligfremspringsdybden, griber tappen fast på skinnen under båndløftning. Strimlen kan ikke føres frit frem, og det næste foderslag spænder materialet mellem føderen og blokeringspunktet. Progressiv fligdeformation fra gentagne stød ændrer også indgrebstidspunktet: Efterhånden som fligsvampene bevæger sig ved dens kontaktflade, skifter den effektive stopposition fremad med deformationsmængden, hvilket introducerer en lille, men kumulativ registreringsfejl.
| Notch Type | Fejltilstand | Symptomer | Grundårsag | Korrigerende handling |
|---|---|---|---|---|
| Negativ | Snegl trækker ind i haklommen | Intermitterende overfodring; dele dimensionelt lange; tilfældige fejlindføringsalarmer | Punch slid øger slug adhæsion; utilstrækkelig slug clearance træk; ingen vakuumaflastning | Genslib eller udskift notch punch; tilføje fjederudkaster eller luftblæsning; øg dyseåbningstrækket til 1 grad pr. side |
| Negativ | Opbygning af grater reducerer indgrebsdybden | Gradvis dimensionsforskydning på dele; nøgleblokmærker bliver mere lavvandede på strimlen; stigende fejlindføringsfrekvens over skift | Punch-to-die clearance slidt ud over spec; materiale flydespænding højere end oprindeligt antaget design; ingen planlagt efterslibning | Gendan stansefriheden-til-matricefrihed til 5-10 % af materialetykkelsen pr. side; implementere streg-tællebaseret skærpningsplan |
| Negativ | Knækkant revner | Metalspåner i formhulrum; uregelmæssig indhak væg synlig på strimlen; pludseligt tab af registrering | Belastningshærdning ved indgrebszonen over lange løb; skarpe indre hjørner, der fungerer som spændingskoncentratorer; skøre materialekvaliteter | Tilføj 0,3-0,5 mm hjørneradier til notgeometrien; reducere nøgleblokindgrebskraft ved at optimere frigang; overveje materialeskift eller kortere vedligeholdelsesintervaller |
| Negativ | Nøgleblokslid | Engagementdybde falder over tid; stoppositionsdrift; nøgleblokflade, der viser afrunding eller galning | Utilstrækkelig nøgleblokhårdhed i forhold til strimmelmateriale; utilstrækkelig smøring ved indgrebsoverfladen; stødkræfter, der overstiger designantagelser | Udskift nøgleblok med hårdmetal-spidsindsats; påfør TiN-belægning på indgrebsfladen; verificer tilførselshastigheden inden for designparametrene |
| Positiv | Tabbøjning eller klipning | Strip overfodring; deformerede flige synlige på udgående strimmel; inkonsistente dellængder | Fremføringskraft overstiger tapmodstand; træthedsrevner ved lansens rod; materialetykkelse underspec | Forøg fanebredde eller tykkelse; reducere fodringshastigheden; undersøg lansestansen for slid, der fortynder faneroden |
| Positiv | Faneinterferens med løftere | Strip jamming mellem slag; knækning mellem feeder og matrice; hørbar fangende lyd under båndophøjning | Løfteskinnehøjde ikke koordineret med fligfremspring; fane over-dannet ud over designdybden | Juster løfterhøjden for at frigøre tappen med minimum 0,5 mm; verificere formningsdybden mod print; genindstille løfterens aktivering, hvis den kan justeres |
| Positiv | Progressiv tab deformation | Dele skifter gradvist dimensionelt; stopposition, der kryber frem over produktionskørsel; faneansigt, der viser svampedannelse | Gentagen påvirkning, der overstiger den lokale flydespænding af fligmateriale; arbejdshærdet zone bliver skør og spartner | Hærd stopblokfladen for at reducere tabsdeformation; overveje tungere-målebånd, hvis det er tilladt; forkorte inspektionsintervallerne |
Fejlfinding af strimmelfejl og knækning
Matriceoperatører ser sjældent selve hakket svigte. Det, de bemærker, er følgerne nedstrøms: dele, der måler inkonsekvent, strimler, der spænder mellem stationerne, og slag, der slides før tidsplanen. At forbinde disse symptomer tilbage til notch-systemet er den diagnostiske udfordring.
Inkonsistente deldimensioner, især når delens længde varierer med små mængder over en produktionskørsel, indikerer normalt registreringsdrift forårsaget af forringet hakindgreb. Nøgleblokken stopper ikke længere strimlen fuldstændigt, så hvert slag lander lidt fremad eller kort fra den nominelle position. Måling af båndstigningen ved indskæringsindgrebspunktet, i stedet for udelukkende at stole på delens dimensioner, isolerer, om registreringsfejlen stammer fra indhakket eller ved en nedstrøms formningsstation. Nogle operationer med højt-volumen integrerer en induktiv nærhedssensor nær nøgleblokken for at registrere, om strimlen har siddet helt mod stoppet ved hvert slag, hvilket udløser et trykstop, hvis indgrebet mislykkes.
Strip-bukning mellem stationer peger på en over-tilspændt fodertilstand. Dette sker, når bypass-hakket standser strimlen, før føderen har afsluttet sit slag, og fanger materiale mellem matricen og fødeenheden. SomPeter Ulintz forklarer i MetalForming, bliver det overskydende materiale fanget og spænder, når matricen åbner, og løftere hæver strimlen. Rodfikseringen er ikke at løsne hakindgrebet, men at genindstille fremføringsudløsningen, så den åbner, før strimlen kommer i kontakt med stoppet. Pneumatiske fremføringssystemer kan kræve forsinkelsestidskompensation på 35 til 45 millisekunder, afhængigt af pressehastigheden, for at forhindre denne over-begrænsede tilstand.
For tidligt værktøjsslid fra gentagne fejl-påvirkninger følger en forudsigelig kæde: Forringet hakindgreb gør, at strimlen kan lande en smule ude af-position, så stanser kontaktmateriale på forkerte steder, hvilket genererer ujævn sidebelastning. Disse sidebelastninger fremskynder kantafhugning og styrer slid på tværs af flere stationer samtidigt. Hvis du bemærker accelereret punch-slid på flere stationer på én gang, er fællesnævneren næsten altid et registreringsproblem opstrøms, og bypass notch-systemet er det første sted at undersøge.
Inspektionsintervaller for notch-systemkomponenter bør styres af slagtæller snarere end visuel vurdering alene. Indhak, der producerer negative geometrier, kræver typisk evaluering for hver 200.000 til 500.000 slag, afhængigt af materialets hårdhed og frigangsforhold. Nøgleblokke bør kontrolleres for ansigtsslitage og gnavning med samme intervaller, med udskiftning udløst, når indgrebsdybden er reduceret med 15 til 20 procent fra nominel. For positive notch-systemer fanger fligprojektionsdybden målt på strimmelprøver for hver 100.000 slag progressiv deformation, før den blandes til registreringsdrift. En induktiv nærhedssensor monteret til at overvåge båndets ankomstposition giver kontinuerlig,{12}}realtidsfeedback uden at kræve manuelle prøvetjek, især værdifuldt på strækninger, der kører længere uovervågede skift.
Dokumentation af disse fejlmønstre og deres korrigerende handlinger skaber en vedligeholdelsesvidenbase, der er specifik for hver matrice. Over tid afslører disse data, om et bestemt notch-design er godt-matchet til applikationen, eller om en grundlæggende geometriændring, fra positiv til negativ eller omvendt, ville eliminere tilbagevendende fejl ved deres kilde. Den beslutning falder tilbage i båndlayoutet og materialeudnyttelsesbilledet, hvor haktype og placering ikke kun påvirker registreringspålideligheden, men den samlede pris pr. del.
Strip Layout Optimering og Custom Die Engineering Support
Fejltilstandsdata føres direkte ind i strimmellayoutbeslutninger, fordi hver hakgeometri bruger plads, hvad enten det er fysisk gennem materialefjernelse eller funktionelt ved at reservere kantfrihed til faner. Den forbrugte plads konkurrerer med delens geometri om den samme stribe fast ejendom, hvilket gør notch design uadskilleligt fra materialeudnyttelse og omkostninger-per-del beregninger.
Bypass notch-påvirkning på strimmellayout og materialeudnyttelse
Overvej aritmetikken. Et negativt bypass-hak, der skærer 4 mm fra hver strimmelkant på tværs af en 60 mm-bærer, bruger 8 mm af den samlede bredde, som ellers kunne bidrage til delindlejring. Over en spole, der giver 500.000 progressioner, omsættes disse 8 mm til betydelige råvareomkostninger, især på dyre legeringer som beryllium kobber eller rustfri kvaliteter, hvor prisen pr. kilogram gør hver millimeter tæller.
Positive hak undgår denne breddestraf, men introducerer en anden begrænsning. Den dannede flig rager under strimmelplanet, hvilket betyder, at matricefremstilleren skal tage højde for lodret spillerum i den nederste sko. Dette krav om frigang kan begrænse, hvor snævert stationerne er placeret, og nogle gange tvinge en længere stigning og reducere antallet af dele pr. spolelængde. I omkostningsfølsomme-kørsler med højt-volumen, vil selv en stigning på 2 mm pr. progression sammensættes over millioner af slag.
Moderne materialeindlejringssoftware til materialeoptimering af længden validerer disse afvejninger-, før der skæres stål. Strip layout platforme model notch geometri i forhold til krav til bærerstyrke, kontrollerer om det resterende tværsnit kan modstå fremføringskræfter uden at bukke. Somstribe layout design principperBekræft, at industrien sigter mod mindst 75 procent materialeudnyttelse, og notch-design har direkte indflydelse på, om dette benchmark er opnåeligt for en given delgeometri.
Simuleringsværktøjer forudsiger også, hvordan hakplacering interagerer med blank-nesting. Et vinkelformet-passage-layout, der vipper dele for tættere pakning, kan flytte den optimale hakplacering for at undgå interferens med delens funktioner nær strimmelkanten. Disse interaktioner er svære at løse manuelt, og derfor er CAD-baseret validering blevet standardpraksis. Ingeniører itererer gennem hakdybde, position og type i softwaremiljøet og sammenligner materialeudnyttelsesprocenter på tværs af hver konfiguration, før de forpligter sig til værktøj.
Valideringsarbejdsgangen følger typisk denne sekvens: definer delens geometri og indlejringsorientering, fastlæg bærerbredde og brodimensioner, placer hakfunktioner på foreslåede steder, kør en strukturel kontrol af bærerens tværsnit ved hvert hakpunkt, og bekræft, at nøgleblok- eller stopblokpositioner ikke er i konflikt med formningsstationer eller løftemekanismer. Software markerer enhver konfiguration, hvor bærerspændingen overstiger de tilladte grænser, hvilket får designeren til at reducere indhakdybden, udvide strimlen eller skifte fra et negativt til et positivt hakdesign, der bevarer materialet.
Arbejde med tilpassede matriceløsninger til komplekse notch-designs
Standarddesignregler håndterer de fleste applikationer rent. Udfordringen kommer, når delens geometri, materialeadfærd eller hastighedskrav skubber en negativ og positiv bypass-hak til stempling af metalplader ind i et område, hvor tommelfingerregler er i konflikt med hinanden. En smal strimmel på en høj-hastighedspresse ved f.eks. 800 SPM har brug for den flade profil af et negativt hak, men kan ikke skåne kantmaterialet. Et tykt stål med høj-styrke kræver dybt engagement, men genererer stødkræfter, der knækker standardnøgleblokke inden for få uger.
Disse kantkasser nyder godt af specialiseret matriceteknisk support. Hold klYICHENarbejde med værktøjsingeniører på tilpassede stansematriceløsninger, der adresserer præcis disse designkonflikter, hvilket bringer ekspertise inden for matricestruktur, punch- og løfteintegration, bypass-notch-optimering, gratkontrol og materialeflow til projekter, hvor standardtilgange kommer til kort.
- Modstridende krav til båndbredde og hastighed- når applikationen kræver både en smal transportør og høj-flad-højhastighedsfodring, der kræver hybride hakgeometrier eller alternative registreringsstrategier
- Aggressive materialeegenskaber- høj-styrke eller arbejds-hærdende legeringer, der accelererer slid på nøgleblokke eller revner kanter inden for standardvedligeholdelsesintervaller, hvilket kræver specialiserede belægninger, hårdmetalindsatser eller geometrimodifikationer
- Multi-rækker eller komplekse indlejringslayouts- strimmelkonfigurationer, hvor hakplacering skal navigere rundt i flere delekonturer, tegnestationer og kam-drevne operationer uden at kompromittere registreringen
- Strenge materialeudnyttelsesmål- projekter, hvor materialeomkostningerne styrer designet, og hver millimeter indhakdybde skal begrundes i forhold til beregninger af bærestyrke valideret gennem simulering
- Forlængede uovervågede produktionskørsler- matricer, der skal opretholde registreringspålidelighed på tværs af hundredtusindvis af slag mellem vedligeholdelse, krævende notch- og nøgleblokdesign, der er udviklet til maksimal slidlevetid
Målet er ikke at erstatte formdesignerens vurdering, men at udvide den med applikations-specifik teknik, når et projekt overstiger, hvad generelle retningslinjer kan levere. Uanset om løsningen involverer en geometriændring, en materialeopgradering til matricekomponenter eller en fuldstændig nytænkning af hak- og pilotkoordineringsstrategien, forkorter adgangen til erfarne matricefremstillingsressourcer vejen fra designkoncept til valideret produktionsværktøj.
Ofte stillede spørgsmål om bypass-hak i prægematricer
1. Hvad er forskellen mellem positive og negative bypass-hak i progressive dies?
Et positivt bypass-hak efterlader materiale på strimlen ved at lancere og danne en nedadgående flig, der berører en stopklods i matricen. Et negativt bypass-hak fjerner materiale fra strimmelkanten, hvilket skaber en lomme, der modtager et hærdet nøgleblokfremspring fra matricen. Den positive type producerer ingen snegle og bevarer bærerens tværsnitsstyrke, hvilket gør den ideel til smalle strimler. Den negative type skaber en flad strimmelprofil, der er egnet til høj-hastighedsoperationer over 600 slag i minuttet, men kræver slug management og reducerer bærerens bredde ved hvert indhak.
2. Hvordan adskiller bypass-hak sig fra pilothuller i progressive stansematricer?
Bypass-hak og pilothuller tjener forskellige registreringsfunktioner i et sekventielt forhold. Bypass-hak giver et hårdt mekanisk stop, der forhindrer grov overfremføring af strimlen, hvilket begrænser den maksimale kørselsafstand uanset fremføringsadfærd. Pilothuller modtager derimod præcisionsstifter, der finjusterer-strimlens position, efter at fremføringsslaget er fuldført, hvilket typisk korrigerer de sidste 0,05 til 0,10 mm positionsfejl. Piloter kan ikke kompensere for en strimmel, der er overskredet med en halv tonehøjde, hvorfor bypass-hak fungerer som den grove begrænsning, mens piloter leverer den endelige nøjagtighed.
3. Hvornår skal jeg bruge positive bypass-hak i stedet for negative?
Positive bypass-hak er det bedre valg, når din bærestrimmel er smal (under 30-50 mm), og fjernelse af kantmateriale ville kompromittere den strukturelle integritet, når slug management er et problem på grund af minimal operatørintervention eller vedligeholdelsesplaner, når produktionshastighederne forbliver under 600 slag i minuttet, og når skrotreduktion er en prioritet, da intet materiale fjernes fra strimlen. De fungerer også godt på materialer, der er tilbøjelige til at trække snegle, hvor eliminering af sneglen helt fjerner en almindelig fejltilstand fra processen.
4. Hvad forårsager bypass-hakfejl i stemplingsmatricer, og hvordan løser du dem?
For negative indhak omfatter de mest almindelige fejl træk af snegle, der blokerer nøgleblokindgreb, gratopbygning, der reducerer den funktionelle indhakdybde over tid, og hakkantrevner fra arbejdshærdning på lange løb. For positive indhak er fligbøjning fra overdreven fremføringskraft og fliginterferens med løfteskinnerne primære problemer. Korrigerende handlinger omfatter genopskærpning af hakslag på et slag-tælleskema (hver 200.000-500.000 slag), opretholdelse af korrekt slag-til-dyse-frigang ved 5-10 % af materialetykkelsen pr. side, tilføjelse af hjørneradier for at forhindre spændingskoncentration i dybden og koordinering af løft af tabulatorer.
5. Hvordan påvirker materialeegenskaber bypass notch design i progressive matricer?
Materialeudbyttestyrke, tøjnings-hærdningstendens, forlængelse og tykkelse påvirker alle beslutninger om hakgeometri. Materialer med højere flydestyrke bevarer notformen længere, men overfører større slagkræfter til nøgleblokke, hvilket accelererer slid på matricekomponenterne. Arbejde-hærdende materialer bliver gradvist skøre ved indhak-indgrebszonen, hvilket i sidste ende forårsager kantrevner. Materialer med lav-forlængelse når fejl hurtigere og kan kræve positive notch-designs, der fordeler kræfter over større fligeområder. Tykkere materialer har brug for dybere indgreb for at forhindre- at køre over, mens blødere legeringer som aluminium kræver mere lavvandede indhak med snævrere nøglebloktolerancer for at kompensere for deformation ved kontaktpunktet.


