


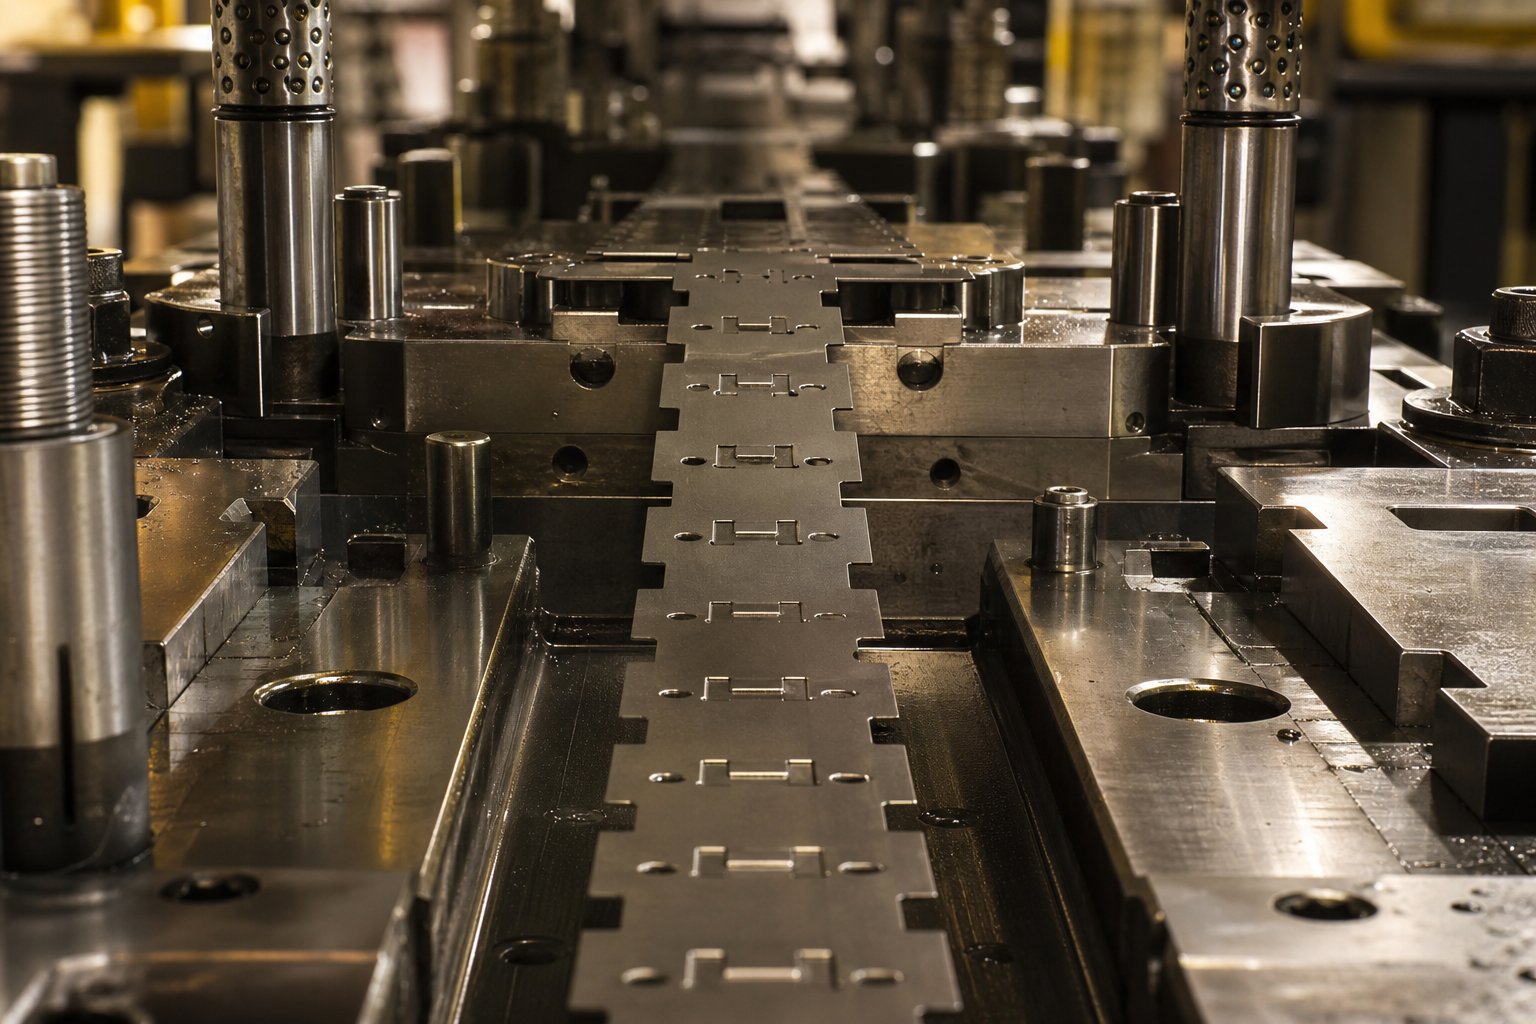
Hvad bypass-hak gør i progressive stemplingsmatricer
Når dukøre en progressiv stempling, båndet af metal indekserer en præcis progressionslængde fremad med hver pressecyklus. Men her er problemet: stationære matricekomponenter som løftere, formstål og piloter optager fysisk plads i matricen. Tidligere dannede træk på strimlen kan kollidere med disse komponenter under indeksering, hvis intet tager højde for mellemrummet.
Det er netop det problem, som bypass-hak løser.
Hvad er bypass-hak i progressive stemplingsmatricer
Et bypass-hak er en tilsigtet materialefjernelse eller deformation i bærestrimlen, der gør det muligt for strimlen at bevæge sig forbi stationære matricekomponenter uden interferens under indeksering.
Tænk på det som en aflastningsfunktion indbygget direkte i båndet. Hver gang bærebanen bevæger sig fremad, giver bypass-hakket frigang, så strimlen passerer løftere, pilotstifter og formstål rent. Uden disse indhak ville du se fejlfremføringer, strimler, der knækker eller direkte beskadigelse af matricen inden for de første par trykcyklusser. Bypass notch-funktionen i stansematricer handler grundlæggende om at bevare glat, uafbrudt strimmelfremføring i progressiv stempling.
Hvorfor bypass-hak er kritiske for at fjerne progression
I enprogressiv dø, binder bærebanen hver del sammen og flytter hele strimlen fra station til station. Afstanden mellem stationens midterlinjer skal forblive konstant under hele presseslaget. Enhver interferens mellem strimmelkanten og en matricekomponent forstyrrer dette forhold, forvrænger pilothuller og kaskader registreringsfejl nedstrøms.
Bypass-hak forhindrer denne interferens ved at skabe lokaliserede frigangszoner langs bæreren. De falder i to grundlæggende kategorier: negative bypass-hak, som fjerner materiale fra strimlen, og positive bypass-hak, som deformerer materiale ud af strimmelplanet uden at skære det væk. Hver type producerer en forskellig strimmelprofil, genererer forskellige effekter på bærerens styrke og passer til forskellige designscenarier. At forstå, hvordan de adskiller sig, er udgangspunktet for enhver beslutning om design af lydbypass-hak.
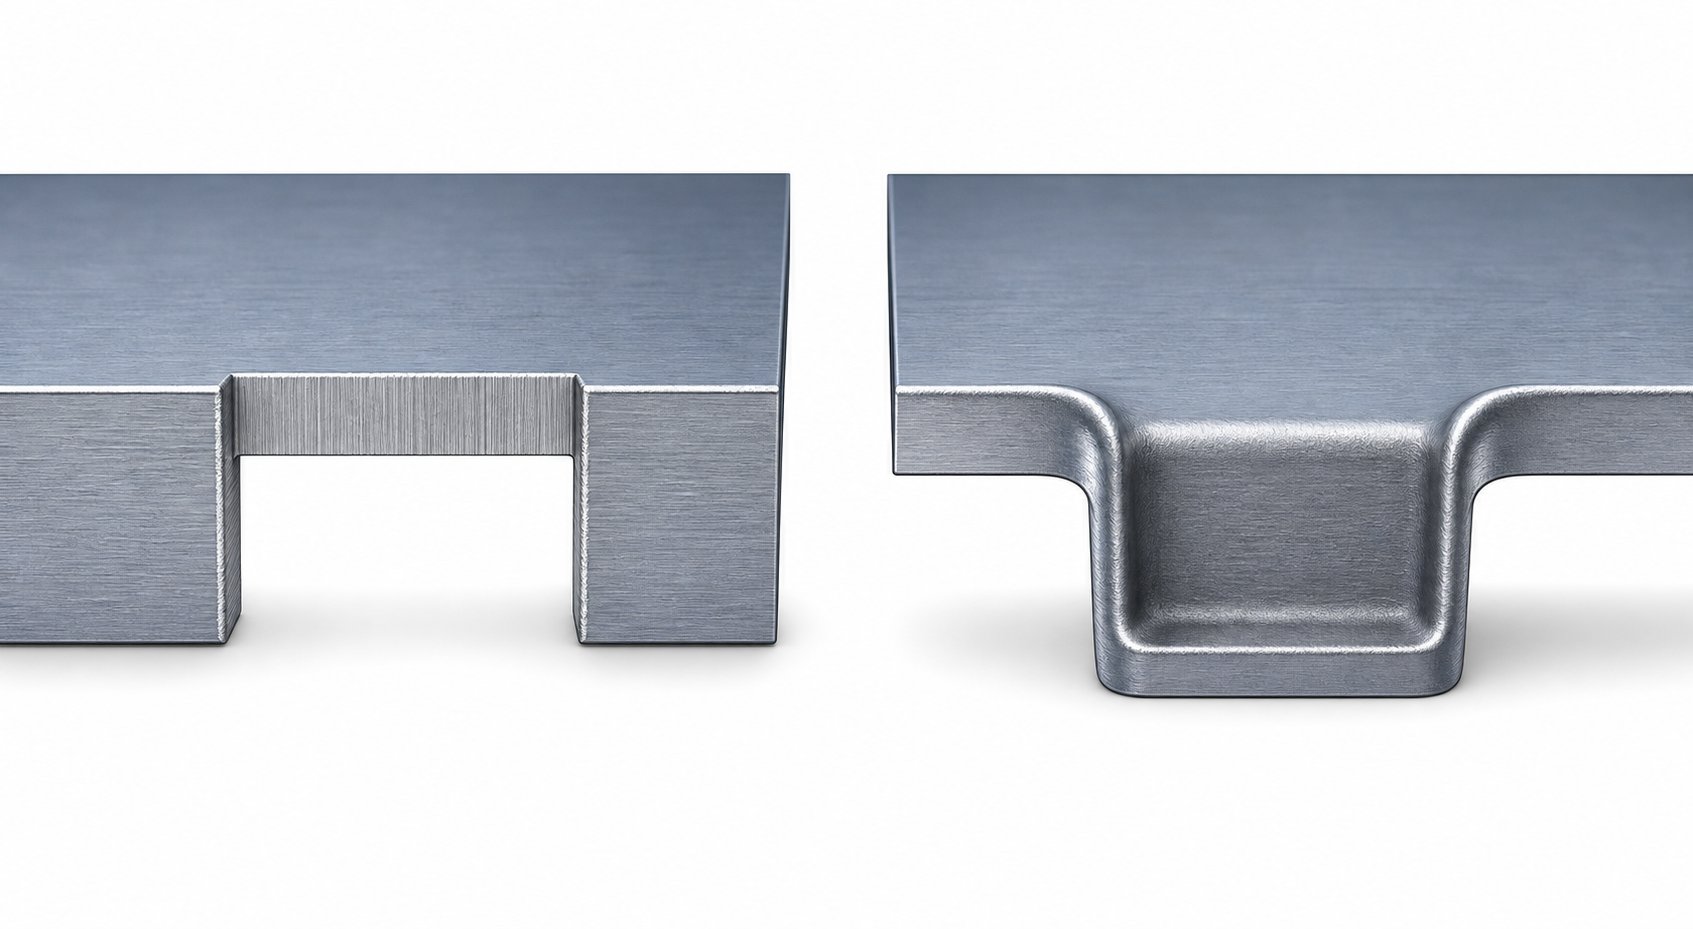
Negativ vs positiv bypass notch-geometri sammenlignet
Forskellen mellemnegative og positive bypass-hakkommer ned til et kernespørgsmål: fjerner hakket materiale, eller flytter det materiale? Denne skelnen driver alt fra, hvordan du skærer værktøjet til, hvordan strimlen opfører sig på tværs af snesevis af stationer. Her er et direkte kig på hver type.
Negativ Bypass Notch Geometri og Formationsmetode
Et negativt bypass-hak fjerner materiale fra bærestrimlens kant, hvilket skaber en aflastet lomme eller udskæring. Forestil dig en lille rektangulær eller halvcirkelformet bid taget ud af strimmelkanten. Bæreren har fysisk mindre materiale på det sted, og det resulterende hulrum giver frigang til matricekomponenter, når strimlen peger fremad.
Bypass-hakdannelsesmetoden for et negativt hak afspejler en standardbeklædning ellerhakoperation. En dedikeret stanse sænker sig ned i et parrende matricehulrum og skærer materialet rent væk. Den afskårne snegl falder gennem matricen som skrot. Tilbage er en strimmel med en åben indskæringsprofil langs kanten, der er dimensioneret til at fjerne enhver matricekomponent, der sidder i kørselsvejen.
Den resulterende strimmelprofil viser et tydeligt mellemrum ved hvert indhak. Du vil bemærke, at bærertværsnittet- er reduceret på disse punkter, hvilket har strukturelle konsekvenser for nedstrøms stationer.
Positiv bypass notch-geometri og dannelsesmetode
Et positivt bypass-hak har en fundamentalt anderledes tilgang. I stedet for at skære materiale væk, deformerer det materiale udad fra strimmelplanet, og skubber typisk en lille flig nedad. Strimlen bevarer sin fulde kantprofil, men en præget eller præget sektion forskydes under rejseplanet, hvilket skaber frigang ovenover.
Den positive bypass-hak-prægningsmetode bruger et stempel, der presser et lokaliseret område af strimlen ind i et lavt hulrum i matriceblokken. Denne handling ligner en standard prægnings- eller prægningsoperation: højt lokaliseret tryk deformerer materialet plastisk uden at adskille det. Der produceres ingen snegle, og intet materiale forlader strimlen.
Den resulterende strimmelprofil forbliver kontinuerlig langs kanten. Indhakket er kun synligt som en forsænket zone, set fra siden. Frigangen afhænger helt af, hvor langt materialet forskydes under båndets rejseplan.
Side-sammenligning-om side
Tabellen nedenfor kontrasterer begge typer på tværs af de parametre, der betyder mest under formdesign. Denne sammenligning adresserer den negative bypass notch-geometri i en progressiv matrice versus dens positive modstykke på tværs af enhver kritisk variabel.
| Parameter | Negativ bypass-hak | Positivt bypass-hak |
|---|---|---|
| Geometri type | Åben udskæring eller lomme ved strimmelkant | Præget eller præget flig under strimmelplanet |
| Dannelsesmetode | Punch-og-stanseskæring (skæring) | Prægning eller prægning (plastisk deformation) |
| Materiale fjernelse | Ja, der genereres snegl | Nej, materiale forbliver vedhæftet |
| Strip kantprofil | Ukontinuerlig, åben spalte i hak | Kontinuerlig, ingen synlig kantafbrydelse |
| Typisk clearance opnået | Lige til fuld hakdybde (ubegrænset) | Begrænset af møntdybde og materiale tilbagespring |
| Skrotgenerering | Ja, en snegl pr. hak pr. cyklus | Ingen |
Hver type bærer-afvejninger, der rækker ud over geometri alene. Stripbreddebegrænsninger, materialeegenskaber og antallet af stationer, der kræver frigang, har alle indflydelse på, hvilken tilgang der leverer den mest pålidelige båndprogression uden at kompromittere bærerens integritet.
Hvornår skal man vælge positive frem for negative bypass-hak
Det er nyttigt at kende den geometriske forskel mellem disse to haktyper, men den virkelige ingeniørudfordring lander under designgennemgangen. Hvilken type specificerer du egentlig for en given die? Svaret afhænger af en håndfuld interagerende variable, fra de fysiske dimensioner af din bærestrimmel til hvor mange stationer, der kræver frigang. Her er en bypass notch design beslutningsramme, der forbinder disse variable til en klar udvælgelsessti.
Overvejelser om delgeometri og strimmelbredde
Valget af bærebåndsbredde er ofte det første filter i beslutningen. En smal bærestrimmel med minimal kantbeholdning har ikke råd til at miste materiale. Hvert negativt bypass-hak fjerner en sektion af den kant, hvilket reducerer bærertværsnittet på det punkt. Hvis dit strimmellayout allerede skubber bærerens bredde til dens nedre grænse, kan disse udskæringer tynde strimlen til et punkt, hvor den spænder eller revner under fodring.
Positive bypass-hak bevarer den fulde kantprofil. Materialet forbliver vedhæftet, det forskyder sig blot under rejseplanet. Til stramme båndlayouter, hvor kantmaterialet kun måler et par materialetykkelser bredt, holder denne fremgangsmåde holderen intakt, mens den stadig giver komponentfrigang.
Bredere strimler med generøst kantpapir fortæller en anden historie. Når du har 8 mm eller mere kantmateriale ud over delens grænse, påvirker fjernelse af små haksektioner næppe den strukturelle ydeevne. Negative indhak bliver praktiske, fordi det resterende-tværsnit stadig understøtter jævn fremføring på tværs af alle stationer.
Komponentgeometriens kompleksitet har også betydning her. Forestil dig en del med dybe træk, flere bøjninger og lancerede funktioner. Den del kræver enstræk webbærerder kan bøje både lodret og vandret under formning. Tilføjelse af negative bypass-hak nær disse flexzoner svækker fastgørelsesbanen på det værst mulige sted. Et positivt indhak tilføjer derimod en lokal deformation uden at adskille belastningsbærende materiale.
Materialetykkelse og type som selektionsfaktorer
Materialeegenskaber har direkte indflydelse på, om et positivt hak overhovedet kan dannes ordentligt. Prægningshandlingen, der skaber et positivt bypass-hak, kræver, at materialet deformeres plastisk til et lavt hulrum uden at revne. Det betyder, at duktilitet betyder noget.
Tyndere, mere duktile materialer som-kulstofstål under 1,0 mm, bløde aluminiumslegeringer eller messing reagerer godt på prægningsdeformationen. Materialet flyder rent ind i matricelommen, holder sin forskudte form og giver ensartet frigang cyklus efter cyklus.
Tykkere eller hårdere materialer modstår denne prægning. Høj-styrke lav-legeret stål over 1,5 mm, rustfrit stål under hærdede forhold, eller fjederstål kan revne ved mønteradius eller springe så aggressivt tilbage, at hakket giver utilstrækkelig frigang efter formning. I disse tilfælde er et negativt bypass-hak det sikreste valg. Stempel--og-matriceskæringen fungerer uanset materialets duktilitet, da den blot skærer materialet væk i stedet for at bede det om at flyde.
Materialetykkelsen påvirker også den opnåelige møntdybde i positive hak. En 0,5 mm strimmel præget nedad med 1,5 mm giver en ren forskydning. En 2,0 mm strimmel, der kræver den samme 1,5 mm frigang, kræver, at materialet præges mindre end én fuld tykkelse, hvilket begrænser den praktiske dybde og risikerer ufuldstændig deformation. Negative indhak står ikke over for en sådan begrænsning, da skæredybden kun er styret af stansegeometri.
Progressionskrav og stationstal
Antallet af matricestationer, der kræver bypass-klaring, introducerer en kumulativ effekt. Hvert negativt hak fjerner materiale. Ti stationer, der hver kræver et bypass-hak, betyder ti steder, hvor transportøren er blevet tyndet ud. Den kumulative svækkelse kan kompromittere strimlens stivhed ved fødeledningen, som bærerstyrkeprincipper identificerer som kritiske for jævn progression.
Positive hak undgår dette kumulative materialetab. Selv på tværs af en 15-stationsmatrice bevarer bæreren sit fulde kanttværsnit- ved hvert punkt. Afvejningen er, at hver opfundet zone introducerer en lokaliseret spændingskoncentration, men den strukturelle reduktion er langt mindre alvorlig end et åbent mellemrum.
For høj-stations-tæller, hvor strimlens integritet skal overleve lange progressionslængder, vinder positive indhak ofte alene på bærerens styrke. For kortere matricer med tre eller fire stationer udgør negative indhak normalt ingen kumulativ risiko.
Brug tjeklisten nedenfor under din designgennemgang til at guide valget:
- Bærestrimmelkantmateriale er mindre end 4x materialetykkelse: favoriser positive indhak
- Materialetykkelse overstiger 1,5 mm eller materialehårdhed overstiger 40 HRC: favoriser negative indhak
- Materialet er duktilt med forlængelse over 20 %: positive indhak dannes pålideligt
- Matricen har mere end 8 stationer, der kræver bypass-klaring: favoriser positive indhak for at bevare den kumulative styrke
- Påkrævet bypass-afstand overstiger 2x materialetykkelse: favoriser negative indhak for garanteret dybde
- Striplayout bruger strækvævsbærere nær notch-zoner: favoriser positive hak for at undgå svækkelse af flex-vedhæftninger
- Skrothåndtering er begrænset, eller bortskaffelse af snegle er vanskelig: favoriser positive hak (ingen snegle genereret)
- Tilbagespringskompensation er svær at opretholde over lange løb: favoriser negative indhak for ensartet frigang
Disse kriterier interagerer. Et tyndt, duktilt materiale i en 12--stationsmatrice med smalle bærere kræver praktisk talt positive indhak. Et tykt råemne i rustfrit stål i en 4--stations-matrice med brede kanter peger tydeligt mod negative indhak. De fleste applikationer i den virkelige verden falder et sted mellem disse ekstremer, hvilket kræver, at designeren afvejer afvejninger og nogle gange blander begge typer inden for et enkelt strimmellayout.
Valg af den rigtige bypass-haktype låser i designretningen. Den næste udfordring er at dimensionere det hak korrekt, fordi et underdimensioneret hak forårsager interferens, og et overdimensioneret hak ofrer strimlens styrke uden yderligere fordele.
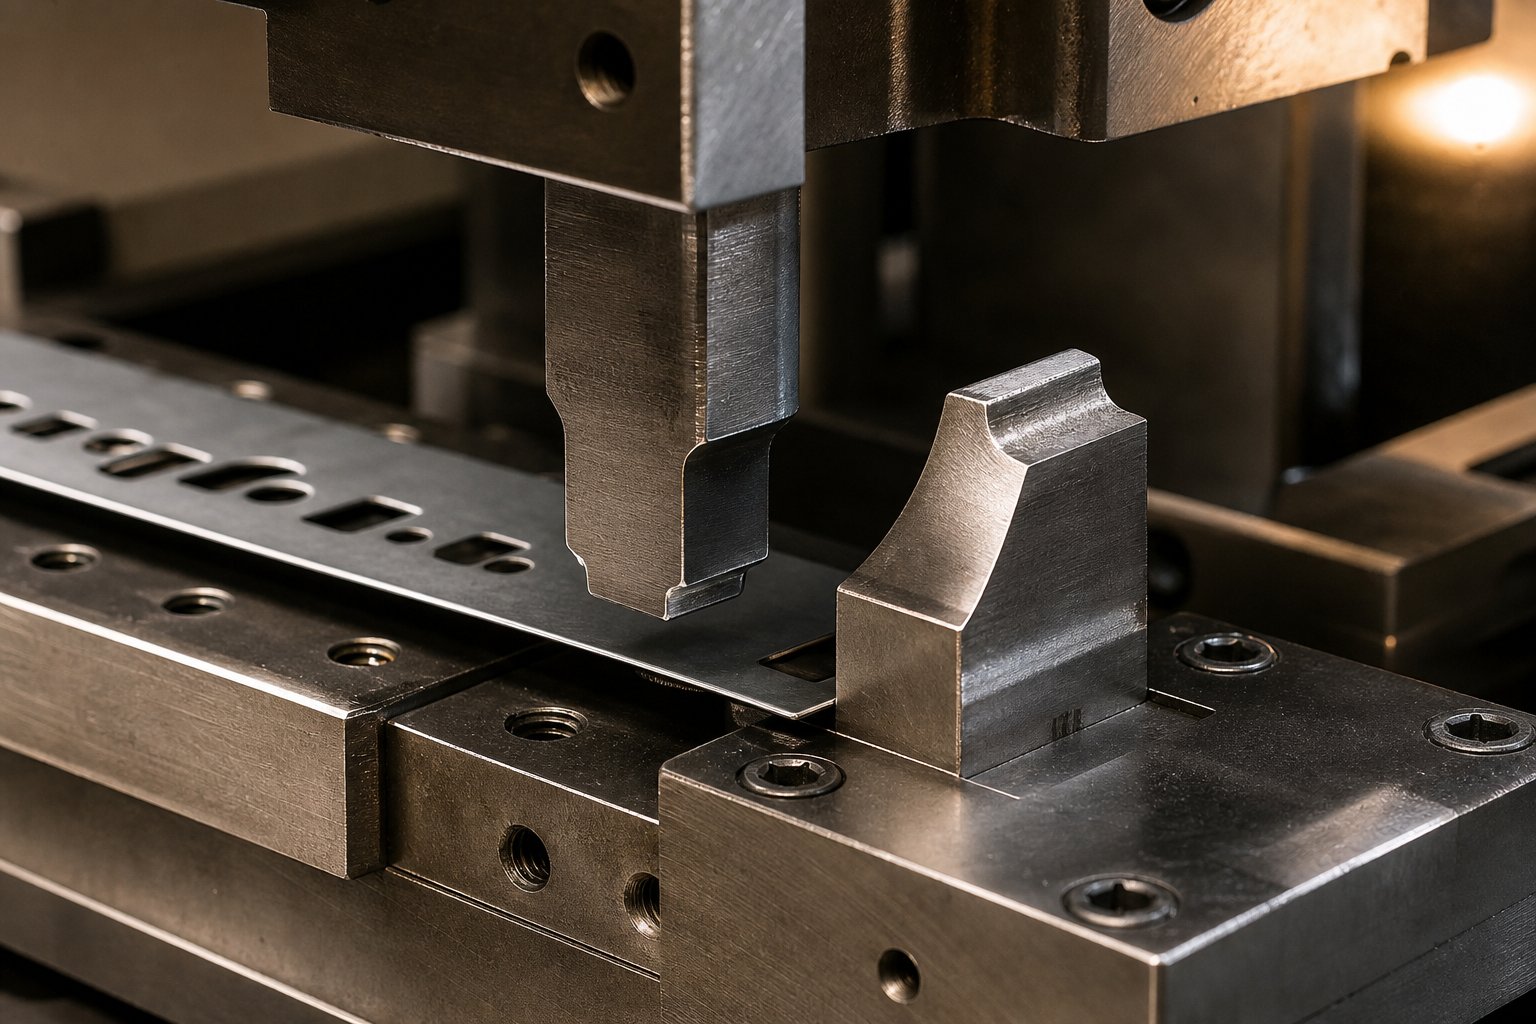
Hvordan bypass notch dimensioner bestemmes
Valget mellem et positivt og negativt bypass-hak sætter designretningen. Korrekt dimensionering af det hak afgør, om det rent faktisk fungerer i produktionen. Et underdimensioneret hak fanger matricekomponenterne og forårsager fejlindføring. Et overdimensioneret hak spilder bæremateriale eller introducerer unødvendige stresskoncentrationer. Det søde punkt ligger i at forstå, hvad der driver disse dimensioner fra et ingeniørmæssigt synspunkt.
Beregning af hakdybde og -bredde for tilstrækkelig frigang
Det grundlæggende formål med ethvert bypass-hak er clearance. Strimlen skal passere stationære matricekomponenter frit under indeksering, uden kontakt og uden træk. Så beregningen af bypass-hakdybden i en progressiv matrice starter med et spørgsmål: hvad prøver strimlen at rydde?
Tre matricekomponenter etablerer typisk minimumskravet til frigang:
- Formning af stål:Disse rager ud over matricefladen for at forme materiale ved tidligere stationer. Højden af formstålet over båndets bevægelsesplan definerer den mindste indhakdybde, der er nødvendig for, at båndet kan vende forbi uden at gribe.
- Løfterrejse:Fjederbelastede-løftere hæver strimlen over matricefladen mellem trykslag for at tillade indeksering. Løfteslaget bestemmer, hvor højt båndet kører under fremrykning. Hvis et bypass-hak skal rydde en komponent, mens båndet er i sin løftede position, skal frihøjdeberegningen tage højde for både komponenthøjden og båndets højde på det sted.
- Pilot diameter:Piloter lokaliserer strimlen præcist på hver station. Strimlen skal føres forbi pilotstifter uden at bærekanten eller nogen tidligere dannet træk hænger fast i stiftlegemet. Indhakkets bredde skal overstige pilotens diameter plus en frigangsmargin på hver side.
Hvordan man dimensionerer bypass-hak ved stempling, følger typisk en ligetil regel: udtryk kærvdybde som et multiplum af materialetykkelse. For negative indhak, der rydder formstål, er et almindeligt udgangspunkt 1,5 til 2,5 gange lagertykkelsen, afhængig af formstålhøjden. For positive indhak er den prægede dybde normalt angivet til 1,0 til 1,5 gange materialetykkelsen, fordi dybere prægning risikerer at revne eller for stort tilbagespring i mange materialer.
Hakbredde følger lignende logik. Den skal spænde over den fulde bredde af den matricekomponent, som strimlen skal omgås, plus en frigangsbuffer på hver side. En typisk buffer er 0,5 til 1,0 mm pr. side for komponenter under 10 mm brede, og skaleres proportionalt op for større forhindringer. Målet er et hak, der giver fri passage uden at fjerne mere bæremateriale end nødvendigt.
Klaringstolerancer og materialetilbagespringseffekter
At få de indledende dimensioner rigtige er kun halvdelen af udfordringen. Vedligeholdelse af tilstrækkelig tolerance for bypass-hakfrigang i en stansematrice over tusinder eller millioner af cyklusser introducerer yderligere variabler, som designet skal forudse.
For positive bypass-hak er materiale tilbagespring den primære bekymring. Når prægestansen trækkes tilbage, vender den forskudte flig sig delvist tilbage mod strimmelplanet. Den effektive spillerum efter tilbagespring er altid mindre end stansens indtrængningsdybde. Hvor meget mindre afhænger af materialetype, tykkelse og kornretning. Duktilt lav-kulstofstål kan springe 10 til 15 procent tilbage af den prægede dybde. Materialer med højere-styrke eller arbejds-hærdede zoner kan springe 25 procent eller mere tilbage.
Dette betyder, at dit materiale-tilbagesprings-bypass-hak-design skal overbygge den oprindelige møntdybde for at lande ved målfrirummet efter elastisk genopretning. Hvis du har brug for 1,0 mm funktionsafstand og forventer 20 procent tilbagespring, skal stempelstempelet forskyde materialet til cirka 1,25 mm. Over længere produktionskørsler kan gentagne båndbøjninger ved den prægede zone yderligere afslappe deformationen, hvilket gradvist reducerer frigangen. Denne progressive afslapning er grunden til, at positive notch-designs drager fordel af konservative indledende overbygningsmargener.
Negative bypass-hak står over for et andet sæt toleranceproblemer. Da materialet er skåret helt væk, påvirker tilbagespringet ikke frigangsdybden. Indhakkets dybde er permanent, når sneglen skiller sig. Imidlertid påvirker stansning-til-udstansning direkte skærekantskvalitet og gratretning. Standardpraksis for stanseoperationer anbefalerfrigang omkring 10 procent af materialetykkelsen for blødt stål, skalering til cirka 15 procent for rustfrit stål. For snæver spillerum producerer overdreven forskydningskraft og fremskynder stanseslid. For løs frigang giver større grater og mere ru kantprofiler på kærvvæggene.
Bratretningen har betydning, fordi en opadvendt-grat på et negativt bypass-hak kan reducere den effektive frigang med grathøjden, hvilket potentielt kan få strimlen til at hænge fast i netop den komponent, den er designet til at fjerne. Styring af gratretningen gennem korrekte frigangsindstillinger og punch-skarphed er en del af opretholdelsen af langtids-notch-funktion.
Under-dimensionerede bypass-hak forårsager strimlerinterferens, fejlindføring og tiltagende beskadigelse af matricen. Over-dimensionerede indhak kompromitterer bærebåndets styrke uden at give nogen yderligere funktionel fordel. Den korrekte dimension lever ved den minimale frigang, der garanterer fri båndpassage plus en kontrolleret sikkerhedsmargin, intet mere.
Temperatur tilføjer endnu et lag. Under høj-produktion opvarmes matricekomponenterne og udvides. Et bypass-hak dimensioneret ved omgivelsestemperatur kan miste en brøkdel af sin frigang, når der dannes stål eller piloter termisk ekspanderer ind i kørebanen. For matricer, der kører over 200 slag i minuttet, forhindrer indregning af en termisk ekspansionsbuffer på 0,02 til 0,05 mm marginal interferens ved driftstemperatur.
Alle disse dimensioneringsbeslutninger former hakgeometrien, før en enkelt del bliver stemplet. Men hakket findes ikke isoleret på strimlen. Hvor du placerer den i forhold til pilothuller, tilførselsledninger og formningszoner afgør, om disse omhyggeligt beregnede dimensioner faktisk leverer ensartet strimmelforløb gennem matricen.
Bypass notch-placering og pilotregistreringsinteraktion
Et korrekt dimensioneret bypass-hak placeret på det forkerte sted skaber lige så alvorlige problemer som et, der er underdimensioneret. Strimlen findes ikke som et blankt lærred. Pilothuller, foderreferencezoner og formningsområder konkurrerer alle om den samme ejendom langs bærekanten. Hvor du placerer hvert hak i forhold til disse funktioner afgør, om dit progressive matrice-layout leverer ensartet registrering eller akkumulerer fejl station for station.
Bypass-hakplacering i forhold til pilothuller
Piloter er præcisionsrygraden i enhver progressiv terning. Som beskrevet i praksis for progressiv matricedesign går piloter ind i huller, der er udstanset i tidlige stationer og tvangskorrigerer strimlens position, før formningsværktøjer får kontakt. Denne korrektion afhænger af, at pilothullet bevarer sin oprindelige udstansede geometri: rund, ren og formstabil.
Placer et bypass-hak for tæt på et pilothul, og du kompromitterer den geometri. Her er hvorfor. Et negativt bypass-hak skærer materiale fra bærerkanten, hvilket genererer lokal spændingsfordeling i den omgivende zone. Hvis dette stressfelt når pilothullet, kan det forårsage subtil forvrængning, trække hullet lidt ud af runden eller flytte dets effektive centrum. Piloten går stadig ind i hullet, men den korrektion, den anvender, refererer nu til et forvrænget datum. Denne pilotregistreringsfejl fra bypass-hak-interferens kan kun beløbe sig til 0,02 til 0,05 mm på den station, men den kaskaderer og forstærkes gennem hver nedstrømsoperation.
Positive bypass-hak skaber en lignende risiko gennem en anden mekanisme. Prægningskraften stråler udad fra den prægede zone og introducerer restspænding i tilstødende materiale. Hvis pilothullet sidder inden for dette spændingsfelt, kan materialet omkring hullet forskydes lidt, hvilket igen forringer registreringsdatumet.
Standardanbefalingen er at holde en minimumsafstand på 3 gange materialetykkelsen mellem den nærmeste kant af et bypass-hak og midten af det nærmeste pilothul. Til kritiske applikationer med tolerancer under +/-0,05 mm giver forøgelse af bufferen til 5 gange materialetykkelsen en ekstra margin mod spændingsinduceret forvrængning. Når strimmellayoutbegrænsninger gør denne afstand vanskelig at opnå, kan du overveje at flytte pilothullet til den modsatte bærekant eller tilføje et dedikeret pilothul længere fra notch-zonen.
Strimmelfodringsnøjagtighed og fodringsfrigivelsestid
Placeringen af bypass-hak påvirker også strimlens fremføringsnøjagtighed ved fremføringslinjen. Fremføringsrullerne eller gribemekanismen fastspænder strimlen og fremfører den en stigningslængde pr. cyklus. Det klemmepunkt skal gribe fat i materiale, der er strukturelt stift og formstabilt. Hvis et negativt bypass-hak flugter med fodergrebszonen, tillader det reducerede tværsnit på det punkt, at strimlen bøjes eller glider under føderullens tryk.
Du vil bemærke effekten som inkonsistente progressionslængder. Strimlen går lidt mere eller lidt mindre frem end den programmerede tonehøjde, og piloterne skal arbejde hårdere for at rette fejlen ved hvert slag. I marginale tilfælde overskrides pilotkorrektionsområdet, og der opstår fejlindføringer.
Tidspunktet for frigivelse af feed tilføjer endnu et lag af kompleksitet. Somfeed-udgivelsesundersøgelseviser, at når fremføringsrullerne lukker ved bundens dødpunkt for en matrice, der er placeret væk fra foderenheden med aktiv{0}}lagerløfteren, trækkes ekstra materiale gennem foderet. Hvis strimlen bøjer sig ved et bypass-hak under denne lukkesekvens, bliver mængden af ekstra materiale, der er fanget mellem matrice og føder, uforudsigelig. Denne inkonsistens oversættes direkte til variation i progressionslængden.
Den praktiske regel: Hold bypass-hak uden for fodergrebszonen helt. Kortlæg strimlens position på tidspunktet for tilførselsrullens lukning, og sørg for, at der ikke passerer hak gennem gribepunktet under nogen fase af pressecyklussen. For matricer med betydelig lager-løftervandring, skal du tage højde for strimmelvinklen mellem fremføringsvalser og matriceindgang, når du bestemmer, hvilke hakplaceringer, der falder inden for den kritiske fremføringszone.
Optimering af strimmellayout til materialeudnyttelse
Hvert bypass-hak optager plads på bærelisten. Denne plads kommer enten fra dedikeret kantmateriale, der er tilføjet specifikt til hakfrihed, eller den låner fra materiale, der ellers kunne bidrage til delefunktioner eller strammere indlejring. Strategisk optimering af materialeudnyttelse af bypass-hak betyder at placere indhak, hvor de tjener deres clearance-funktion uden at tvinge dig til at udvide båndet eller øge stigningen.
Overvej afvejningen-. Tilføjelse af 2 mm kantmateriale over hele strimmellængden for at rumme bypass-hak på en spole, der løber tusindvis af meter, koster rigtigt materiale. Hvis du kan placere indhak inden for materialezoner, der allerede er udpeget som skrot, såsom mellem emner i et layout med flere-rækker, opnår du frigang uden at tilføje strimmelbredde.
Følgende prioriterede sekvens guider layoutoptimeringsbeslutninger, når der integreres bypass-hak i det progressive matricestrimmellayout:
- Identificer alle matricekomponenter, der kræver bypass-afstand, og kortlæg deres positioner i forhold til strimlen på hver station.
- Overlæg pilothullets placeringer og etablere minimumsafstandsbuffere (3 til 5 gange materialetykkelsen) som udelukkelseszoner for hakplacering.
- Kortlæg fodergrebszonen, og udelad disse områder fra ethvert hak, der ville falde sammen med gribepunktet under foderlukningen.
- Placer hak inden for eksisterende skrotzoner eller transportsektioner, der allerede er udpeget som ikke-funktionelt materiale, hvor det er muligt.
- Hvis indhak skal optage dedikeret kantmateriale, skal du beregne den mindste ekstra strimmelbredde, der kræves, og vurdere, om positive indhak (som bevarer kantmateriale) reducerer den samlede strimmelbreddeforøgelse.
- Verificer, at kumulative hakplaceringer ikke skaber et mønster af tæt anbragte bærereduktioner, der kan inducere strimmelbølger eller lateral ustabilitet under fodring.
- Kør en sidste strimmelstyrkekontrol ved det smalleste bæretværsnit- for at bekræfte tilstrækkelig stivhed for hele matricens længde.
Denne sekvens behandler materialeudnyttelse som en downstream-prioritet snarere end en startbegrænsning. Registreringsnøjagtighed og foderpålidelighed kommer først, fordi ingen mængde materialebesparelser retfærdiggør en matrice, der fejler. Når disse krav er låst fast, fokuserer layoutoptimeringen på at minimere spild inden for det resterende designrum.
Placeringsbeslutninger fastslår, hvor hakket sidder på strimlen. Men striben eksisterer heller ikke isoleret. Den bærer belastning over hele sin længde, og hvert hak, uanset om det er negativt eller positivt, ændrer, hvordan denne belastning fordeler sig gennem bæreren fra station til station.
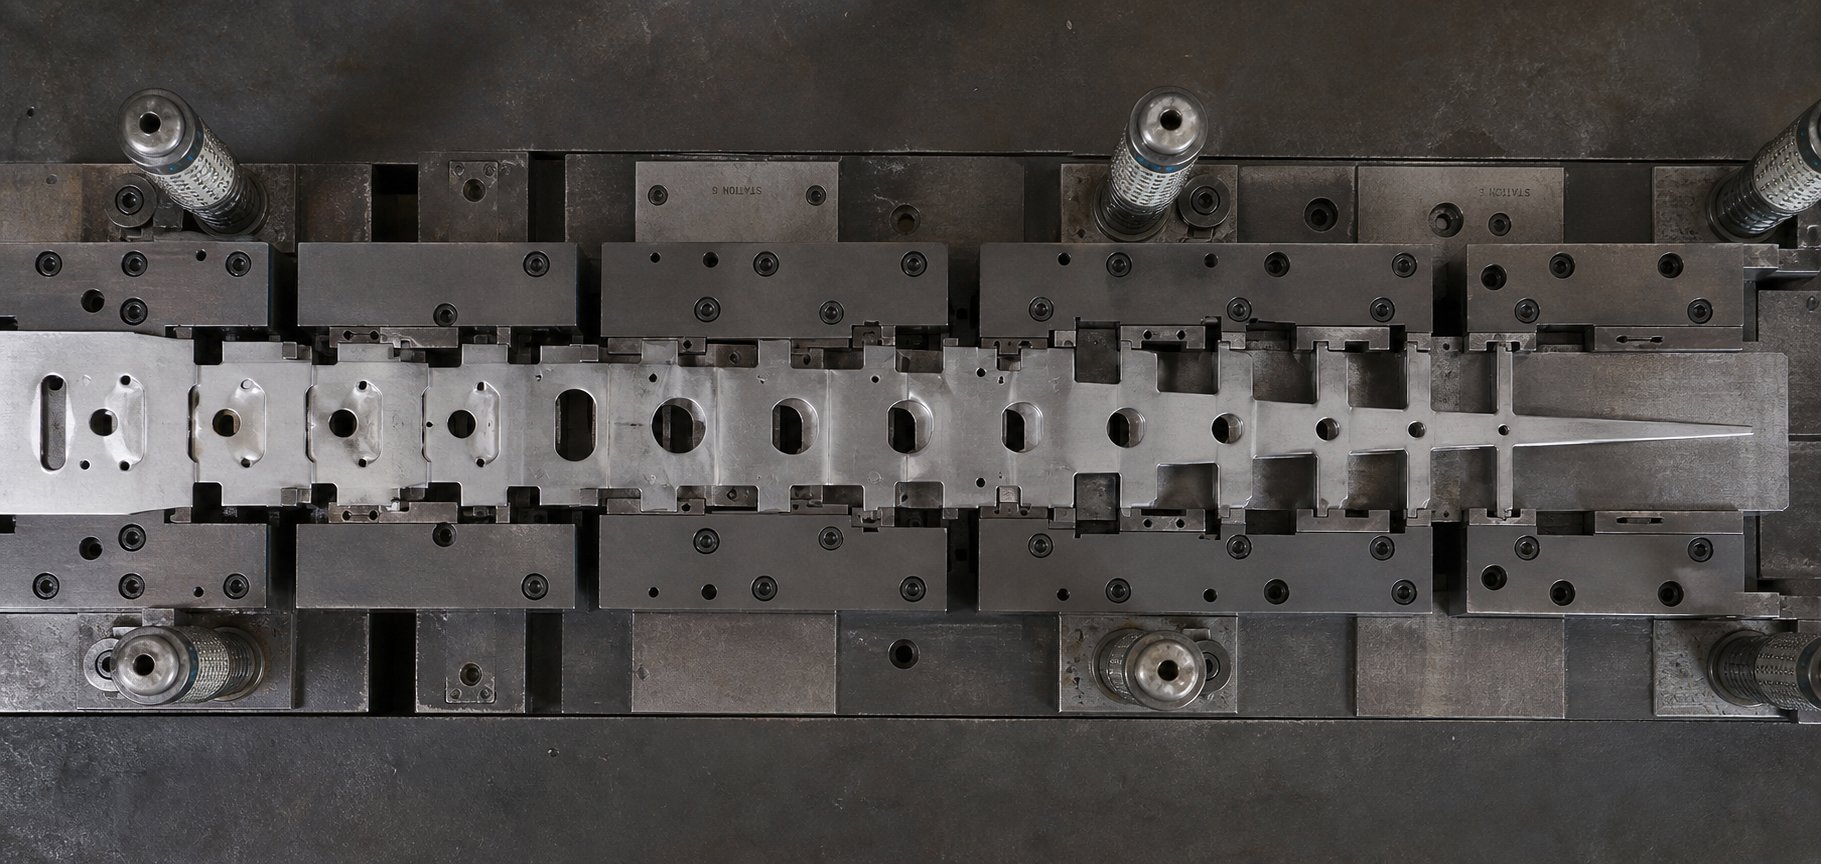
Overvejelser om bærebåndsstyrke og bypass-hakdesign
En bærestrimmel holder ikke blot dele sammen. Den transmitterer fødekraft på tværs af hver station, modstår afbøjning under sin egen vægt og vægten af delvist dannede dele og bibeholder dimensionsstabilitet gennem hele presseslagets cyklus. Hvert bypass-hak, du indfører, ændringer, der indlæser-bærende billede. Spørgsmålet er ikke, om hakket påvirker transportørens integritet, men hvor meget, og om den kumulative påvirkning holder sig inden for acceptable grænser.
Vedligeholdelse af bærerstyrke gennem flere stationer
Forestil dig en 14--stations progressiv matrice med negative bypass-hak ved stationerne 3, 5, 7, 9 og 11. Hvert hak fjerner en rektangulær sektion fra bærekanten. Ved station 3 falder{11}}tværsnittet en smule. Ved station 11 har fem separate materialefjernelser reduceret den effektive bærende bredde forskellige steder langs båndet. Bæreren, der kommer ind i station 12, er målbart svagere end den, der kom ind i station 1.
Denne kumulative bærersvækkelse fra negative bypass-hak skaber et komplekst strukturelt problem. Grundlæggende bærerstyrke viser, at strimlen skal modstå bøjningskræfter proportionalt med antallet af progressioner ganget med delvægten. Hvis bærertværsnittet- reduceres på flere punkter, styrer den svageste sektion den samlede strimmelstivhed. Et under-udformet hak i en kæde på fem kan blive det fejlpunkt, der spænder strimlen eller får den til at hænge ned mellem løftere.
Matricedesignere skal balancere rydningsbehov mod denne strukturelle virkelighed. Praktiske tilgange omfatter:
- Svimlende negative hakplaceringer mellem venstre og højre bærerkant, så begge sider aldrig svækkes ved samme station
- Reducering af individuelle hakbredde til den mindst nødvendige frigang i stedet for at bruge ensartede overdimensionerede indhak overalt
- Tilføjelse af afstivningsribber eller -perler til bæreren mellem indhakningssteder for at genvinde noget af den tabte stivhed
- Skift til positive hak ved nedstrømsstationer, hvor kumulativt materialetab nærmer sig grænsen for bærestyrke
Positive bypass-hak bevarer hele-tværsnittet. Materialet forbliver vedhæftet og bevarer den fulde kantbredde ved hver station. Dette er deres primære strukturelle fordel ved høj-stations-tæller. Men de introducerer en anden bekymring: stresskoncentrationer ved de opfundede områder. Den plastiske deformation, der skaber den forskudte flig, virker også-hærder det omgivende materiale og skaber en lokaliseret zone med restspænding. Under gentagne båndbøjninger, når bæreren løftes og sænkes over cyklusser, kan disse spændingsstigninger blive initieringssteder for udmattelsesrevner, især i hårdere eller mindre duktile materialer.
Afvejningen-er klar. Negative indhak reducerer tværsnit-, men efterlader det resterende materiale i sin oprindelige tilstand. Positive indhak bevarer tværsnit-, men ændrer materialets tilstand ved hver opfundet zone. Ingen af fremgangsmåderne er universelt overlegne for bypass-hakdesign med bærebåndstyrke. Det rigtige valg afhænger af, om din specifikke applikation er mere følsom over for tab af- tværsnit eller over for træthedsbelastning ved stresskoncentrationer.
Materialeflow og deformationsmønstre omkring hak
Bypass-hak findes ikke isoleret på holderen. Tilstødende stationer udfører ofte formningsoperationer som træk, bøjninger eller lanser, der afhænger af kontrolleret materialestrøm ind i formningshulrummet. Når et bypass-hak sidder i nærheden af en aktiv formningszone, forstyrrer det ensartetheden af denne strøm.
Overvej forstyrrelse af kornstrømmen i nærheden af skår i bypass-hak. Når der udstanses et negativt hak fra bærerkanten, overskærer skærevirkningen kornstrukturen ved skæregrænsen. Materiale, der støder op til den afskårne kant, har ikke længere kontinuerlig kornstøtte. Hvis en formningsstation umiddelbart nedstrøms trækker materiale mod indhakkets placering, kan den ikke-understøttede kant rives, rynkes eller dannes ujævnt, fordi kornstrømningsvejen er blevet afbrudt. Materialet har ingen steder at trække fra ved indhakkets hulrum, hvilket skaber et asymmetrisk strømningsmønster, der viser sig som ujævn vægtykkelse eller lokal udtynding i det dannede træk.
Positive bypass-hak producerer et andet mønster. Prægningshandlingen komprimerer materiale i hakzonen, hvilket lokalt reducerer tykkelsen og introducerer kompressionsrestspænding i-planet. Materialestrømmen omkring bypass-hak i en progressiv matrice påvirkes, fordi det prægede område modstår yderligere deformation. Tilstødende formningsoperationer, der forsøger at strække materiale gennem en tidligere præget zone, støder på højere modstand i det lokaliserede område, hvilket kan omdirigere metalstrømmen og skabe ujævn belastningsfordeling i den færdige del.
Disse effekter bliver betydelige under specifikke forhold:
- Bypass-hakkanten er inden for 5 mm fra en aktiv formningsgrænse
- Formningsoperationen involverer materialetræk eller stræk, der trækker mod indhakkets placering
- Delgeometrien kræver ensartet vægtykkelse i områder, der støder op til holderen
- Materialet er tyndt nok (under 0,8 mm), til at lokaliseret kornforstyrrelse forplanter sig yderligere i forhold til delens dimensioner
Når disse forhold konvergerer, påvirker bypass-hakket den endelige delkvalitet, selvom den aldrig bliver en del af den færdige komponent. De resterende spændingsmønstre fra en positiv notch-mønt, eller korndiskontinuiteten fra en negativ notch-skæring, strækker sig ind i materiale, der senere danner delkanten eller en nær-kant-funktion. Dele trimmet tæt på bærerens fastgørelsespunkt bærer disse effekter ind i den færdige geometri.
Komplekse bypass notch-konfigurationer, især i multi--progressive dies med snævre carrier-begrænsninger, kræver omhyggelig analyse af disse interaktioner. Ingeniører, der arbejder gennem udfordringer med transportørintegritet i matricer med mere end 8 eller 10 stationer, har ofte behov for at simulere materialestrømningsveje og verificere, at hak-inducerede forstyrrelser ikke forplanter sig til kritiske formningszoner. Til design-tunge applikationer, hvor placeringen af bypass-hak krydser formningsoperationer, løftervandring og bærerstyrke samtidigt, kan specialiseret værktøjsteknisk support reducere iterationscyklusser.YICHENs tilpassede stemplingsløsningeradresserer præcis denne problemklasse og tilbyder matricestruktur og materialeflowekspertise til progressive matricer, hvor bypass notch-design interagerer med bærerens integritet på hver station.
Samspillet mellem notch-design og transportøradfærd er et problem på system-niveau. Ethvert valg, fra haktype til placering til dybde, er afgørende for, om strimlen overlever den fulde formfremgang uden nedbrydning. Men selv godt-udformede hak kan udvikle problemer over tusindvis af produktionscyklusser, og at genkende disse fejlmønstre tidligt er det, der adskiller en stabil proces fra en, der genererer skrot og nedetid.
Fejlfinding Bypass Notch Failure Modes i produktionen
Et bypass-hak, der fungerer upåklageligt under afprøvning, kan udvikle problemer i tusindvis af cyklusser i en produktionskørsel. Slid, termiske skift og materialevariabilitet introducerer forhold, som det oprindelige design ikke forudså. At erkende, hvordan disse fejl præsenterer sig selv, og spore hvert symptom tilbage til dens grundlæggende årsag, er det, der holder progressive dies kørende i stedet for at sidde inaktive på bænken.
Tre adskilte fejlkategorier tegner sig for størstedelen af problemer med produktion af bypass notch: slug-relaterede problemer i negative notches, interferens-drevne fejlindføringer og mekanisk nedbrydning af positive notch-mønter. Hver kategori producerer forskellige symptomer, kræver forskellige diagnostiske tilgange og reagerer på forskellige korrigerende handlinger.
Snegletræk og gratdannelse i negative bypass-hak
Hvert negativt bypass-hak genererer en slug ved hvert tryk. Under normale forhold falder sneglen rent gennem matricen og kommer ud i en skrotskakt. Når sneglen klæber til slagfladen under tilbagetrækning i stedet for at blive i matrixen, har du en tilstand, hvor sneglen trækker, og konsekvenserne eskalerer hurtigt.
En trukket snegl kan gen-aflejres på strimmeloverfladen, formfladen eller inde i et formende hulrum. Hvis den lander på båndet og bliver båret ind i den næste station, kan en enkelt snegl beskadige formende stål, forvrænge dele eller revne slag på tværs af hver nedstrøms station. Somden videnskabelige forskningforklarer, at konsekvenserne af en trukket snegl kan være katastrofale, fordi en snegl, der bæres gennem en progressiv matrice, kan forårsage skade på hver station i værktøjet.
Hvad får bypass notch-snegle til at trække? Flere mekanismer virker alene eller i kombination:
- Vakuum effekt:Snegle genereret under udstansning udvikler en lille krumning. Luft, der er fanget i hulrummet mellem slug og slagflade, skaber et delvist vakuum under tilbagetrækning. Den tætte forsegling rundt om stansens omkreds forhindrer luft i at trænge ind, og suget holder sneglen mod stansen.
- For stor skæreafstand:Når punch-to-die clearance løber på den høje side, ender sneglen lidt mindre end matrixåbningen. Den har ikke længere en prespasning-til at holde den i formen, så den kan bevæge sig frit med stansen under udtagning.
- Magnetisme:Jernholdige snegle skåret af kulstofstål eller rustfri strimmel kan klæbe til magnetiserede stanser. Stempel, der er slebet på magnetiske overfladeslibere, opfanger resterende magnetisme, der tiltrækker sneglen ved hver cyklus.
- Slidte eller nedbrudte ejektorfjedre:Mange bypass notch-stationer bruger fjederbelastede-slug-udkastere til positivt at skubbe sneglen af slagfladen. Når disse fjedre bliver trætte eller knækker, har sneglen ingen mekanisk kraft, der modvirker vakuumet og friktionen, der holder den til stansen.
Fejlfinding ved at omgå hak-snegletræk starter med at identificere, hvilken mekanisme der dominerer. Hvis snegle trækker med mellemrum, og matricen løber med jernholdigt materiale, skal du først kontrollere for resterende magnetisme, da det er det nemmeste at rette. En afmagnetiseringsmiddel, der anvendes efter hver slibecyklus, eliminerer denne årsag fuldstændigt. Til vakuumdrevet-træk bryder små luftåbninger, der er boret gennem midten af hakstansen, forseglingen. For rydningsrelaterede-relaterede problemer kan du overveje en omvendt-tilbageholdelsesknap, der holder slugs i komprimering i matrixen.
Gratdannelse er det andet vedvarende problem i negative bypass-hak. Efterhånden som hakstansen og matricen slides over titusindvis af cyklusser, øges den effektive skæreafstand gradvist. Jo større frigangen vokser, jo mere materiale ruller over matricekanten, før der opstår brud, hvilket producerer en gradvist højere grat på indhakkets kant.
Hvorfor betyder dette noget for bypass notch-funktionen? En grat, der vender opad fra strimmeloverfladen, reducerer effektivt afstanden mellem strimmelkanten og matricekomponenten, som indhakket er designet til at omgå. En 0,1 mm grat på et hak, der oprindeligt er designet med 0,3 mm frirumsmargen, reducerer din effektive margen med en-tredjedel. Over nok cyklusser kan denne gratvækst alene bringe strimlen i intermitterende kontakt med formende stål eller piloter under indeksering.
Korrigerende handling for dannelse af bypass-hakgrater følger to veje: Gendan skæreafstanden ved at slibe stansen og matricen, eller kontroller gratretningen under matricedesignet, så graterne vender nedad og væk fra potentielle interferensoverflader. Orientering af hakstansen for at skære fra den øverste overflade af strimlen skubber graten til den nederste kant, hvor den rager væk fra overliggende matricekomponenter i stedet for mod dem.
Fejlindføringstilstande forårsaget af hakinterferens
Når et bypass-hak ikke giver tilstrækkelig frigang, griber strimlen fast i en matricekomponent under indeksering. Resultatet er en fejlindføring: Strimlen fremfører ikke den fulde programmerede stigning, eller den fremføres, men med sideforskydning eller vinkelskævhed. Begge tilstande betyder, at det næste presseslag rammer en forkert placeret strimmel, hvilket i bedste fald producerer skrot og i værste fald matrisskade.
En fejlindføring forårsaget af bypass notch-interferens vises sjældent som en enkelt dramatisk hændelse. Det bygger typisk gradvist, efterhånden som forholdene forringes i løbet af en produktionskørsel. At genkende de tidlige indikatorer giver dig mulighed for at gribe ind, før tilstanden eskalerer til at dø skade.
Diagnostiske indikatorer, der peger på hakinterferens som fejlindføringskilde, omfatter:
- Inkonsekvente progressionsmærker:Tjek strimlen mellem stationerne for vidnemærker efterladt af piloter under korrektion. Hvis pilotmærker viser varierende dybde eller retning fra slag til slag, ankommer strimlen til inkonsekvente positioner, hvilket tyder på, at den fanger og slipper uforudsigeligt under indeksering.
- Forlængelse af pilothul:Når piloter skal tvangskorrigere en strimmel, der ikke er helt fremført, skubber de materiale ved pilothullets grænse ud over dets elastiske grænse. Ved gentagne korrektioner forlænges pilothullet i fremføringsretningen. Ovale pilothuller, der er synlige under strimmelinspektion, er et tydeligt tegn på foderinterferens opstrøms.
- Strip kantskademønstre:Se på bærerkanten direkte ved indhak. Skrabemærker, polering eller udtværing af materiale langs indhakkets væg indikerer, at strimlen gnider mod en matricekomponent under kørsel. Placeringen og orienteringen af disse mærker fortæller dig præcis, hvilken komponent der forstyrrer.
- Intermitterende sensorudløsninger:Hvis din matrice bruger en fejlindføringsdetektionssensor, spores intermitterende trips, der ikke svarer til åbenlyse fodringsproblemer, ofte tilbage til marginale hakfrigang. Strimlen rykker frem det meste af tiden, men hænger af og til op, når forholdene er på linje, såsom når materialet bliver lidt tykkere eller matricetemperaturen topper.
Tre grundlæggende årsager er årsag til de fleste interferensfejl:
Utilstrækkelig hakdybde fra start.Indhakket var dimensioneret med utilstrækkelig margin, og enhver procesvariation, uanset om materialetykkelsen løber i den høje ende af specifikationerne, let termisk udvidelse eller mindre gratopbygning, skubber afstanden til under nul. Rettelsen er om-bearbejdning af notch-stationen for at øge dybden, typisk med 0,1 til 0,2 mm ud over den oprindelige specifikation.
Materialeopbygning på matricekomponenter.Smøremiddelrester, oxidpartikler eller fine metalspåner samler sig på løftere, danner stål eller pilotlegemer over tusindvis af cyklusser. Denne opbygning øger effektivt komponentens hylster og reducerer afstanden, selvom indhakket ikke har ændret sig. Regelmæssige rengøringsplaner og filtrerede smøresystemer løser denne årsag. Sliddiagnose for bypass-hak i en progressiv matrice bør altid omfatte måling af matricekomponentdimensioner i forhold til basislinjen, ikke kun kærvdimensioner.
Termisk ekspansion under vedvarende kørsler.Matricekomponenter fremstillet af værktøjsstål udvider sig, da friktion og dannelse af energi opvarmer matricen under produktionen. Et formstål, der måler 8,00 mm højt ved omgivelsestemperatur, kan nå 8,03 mm efter 2.000 kontinuerlige slag ved 300 SPM. Denne ekspansion på 0,03 mm tærer direkte på din bypass-afstandsmargen. Høj-matricer drager fordel af en termisk ekspansionsbuffer, der er indregnet i den oprindelige notch-dybde, eller fra opvarmningsprocedurer, der tillader dimensionsstabilisering, før kvalitetskritisk-produktion begynder.
Tabbrud og positiv notch-møntslid
Positive bypass-hak undgår helt at trække sneglen, da der ikke er nogen snegl at trække. Men de introducerer deres egen fejltilstand: tabfraktur. Den prægede flig, der forskyder sig under strimmelplanet, forbliver fastgjort til bæreren med en tynd forbindelse ved dens base. Under gentagne bøjningscyklusser, når strimlen løftes og sænkes over lagerløftere, bliver forbindelsen træt.
Positiv bypass-hak-frakturfejl opstår typisk under to forhold. For det første når møntdybden er for aggressiv i forhold til materialetykkelsen. At præge en flig til en dybde, der overstiger 1,5 gange materialetykkelsen i materialer med lav-duktilitet, udtynder basisforbindelsen til et punkt, hvor udmattelseslevetiden falder dramatisk. For det andet, når tappen undergår gentagen omvendt bøjning, når strimlen bøjes over løfterne cyklus efter cyklus. Selv en beskedent udformet flig kan brækkes efter millioner af bøjningscyklusser, hvis strimmelbanen tvinger tappen gennem et bøjningsområde, der overstiger materialets udmattelsesudholdenhedsgrænse.
Når en flig brækker, bliver den til løst affald inde i matricen. Et lille metalfragment, der rasler mellem matricestationer, kan indlejres i formende overflader, ridse dele eller klemme mellem bevægelige komponenter. I modsætning til slug pulling, som afsætter materiale på strimmeloverfladen, producerer en brækket flig en uregelmæssigt formet spån, der kan kile sig ind i snævre mellemrum og modstå udstødning af luftblæsningssystemer.-
Møntslidslidelse introducerer et mere subtilt problem. Stansen, der skaber et positivt bypass-hak, er et præcisionsslebet værktøj, der er underlagt de samme slidmekanismer som enhver anden matricekomponent. I løbet af produktionstiden slides møntstansens arbejdsflade flad, hvilket reducerer den effektive indtrængningsdybde. Et stempel, der oprindeligt blev slebet til at producere 1,2 mm møntdybde, kan kun levere 0,9 mm efter 500.000 slag. Den gradvise reduktion betyder, at den positive indhak-frigang forringes lydløst, indtil strimlen begynder at fange sig på matricekomponenterne, ofte uden nogen synlig indikator, indtil fejlindføring begynder at forekomme.
Overvågning af positiv notch-funktion kræver periodisk måling af den faktiske dybde på selve strimlen. Træk prøvestrimler med definerede intervaller og mål fligforskydningen med et dybdemikrometer eller optisk komparator. Når den målte dybde falder inden for 0,1 mm fra den minimale funktionelle frigang, planlæg møntstansevedligeholdelse eller udskiftning før næste produktionskørsel.
Tjekliste til fejlfinding af fejltilstand
Brug følgende tjekliste til hurtigt at parre hver fejltilstand med dens mest sandsynlige grundårsag og den korrigerende handling, der løser den:
- Snegle, der klæber til notch punch:Grundårsagen er vakuumeffekt, magnetisme eller for stor skæreafstand. Korrigerende handling: tilføj luftåbninger til stansefladen, afmagnetiser efter slibning, installer omvendt-tilbageholdelsesknap til koniske snegle, eller bekræft og genskab den korrekte stanse-til-frigang.
- Forøgelse af grathøjden på hakkanterne:Grundårsagen er punch and die slid, hvilket øger den effektive frigang. Korrigerende handling: Slib stansen og matricen for at genoprette den oprindelige frigang, eller orienter stansens retning for at skubbe grater væk fra interferensoverflader.
- Intermitterende fejlindføringer på notch-stationer:Grundårsagen er marginal frigang kombineret med procesvariation (materialetykkelse, termisk ekspansion, affaldsopbygning). Korrigerende handling: Øg hakdybden med 0,1 til 0,2 mm, implementer intervaller for rengøring af matrice, tilføj termisk stabiliseringsbuffer til hakdimensioneringen.
- Pilothuller, der forlænges i føderetning:Grundårsagen er ufuldstændig fremføring af strimler på grund af hakinterferens, der tvinger piloten over-korrektion. Korrigerende handling: Identificer og løs det specifikke interferenspunkt ved at inspicere hakkanter for skrabemærker, og genskab derefter frigang.
- Brækkede møntfaner skaber løst snavs:Grundårsagen er for stor møntdybde i materiale med lav-duktilitet eller træthed fra gentagne strimler, der bøjer sig over løftere. Korrigerende handling: Reducer møntdybden til under 1,5x materialetykkelse, tilføj en radius til møntbunden for at reducere spændingskoncentrationen, eller redesign løfterpositioner for at minimere bøjning i prægede zoner.
- Positiv hakfrigang, der forringer over produktionslevetiden:Grundårsagen er slid på møntstansefladen, hvilket reducerer penetrationsdybden. Korrigerende handling: mål præget dybde på prøvestrimler med definerede intervaller, slib eller udskift møntstanse, når dybden falder inden for 0,1 mm fra den minimale funktionelle afstand.
- Udtværing eller polering af båndkant ved indhakvægge:Grundårsagen er, at strimlen gnider en matricekomponent under indeksering på grund af utilstrækkelig hakbredde eller sideforskydning. Korrigerende handling: Udvid indhakket med den målte interferensmængde plus margen, verificer strimlens sporing og styrjustering.
Hver af disse fejltilstande kan detekteres, før den eskalerer til at dø skade, men kun hvis du ved, hvad du skal kigge efter. Indbygning af disse inspektionspunkter i din forebyggende vedligeholdelsesplan forvandler bypass notch-fejlfinding fra reaktiv brandslukning til en forudsigelig vedligeholdelsesopgave. Dette skift fra reaktivt til proaktivt er i sidste ende det, der forbinder individuel notch-ydeevne med overordnet oppetid og delekvalitet på tværs af hele produktionslivscyklussen.
Bypass Notch Design Indvirkning på delkvalitet og produktionsstabilitet
Detektering og korrigering af fejltilstande holder en matrice kørende. Men det dybere spørgsmål er, om disse fejl overhovedet skulle ske. I de fleste tilfælde kan man omgå hakproblemer, der dukker op under produktionen, og spores tilbage til en designbeslutning, der blev truffet uger eller måneder tidligere. Den type, du valgte, de dimensioner, du specificerede, hvor du placerede hvert hak, og hvordan du afbalancerede carrier-integritet mod clearance-behov, konvergerer alle sammen til et enkelt resultat: kører matricen stabilt, eller genererer den skrot, nedetid og frustration?
Forbindelse af bypass notch-beslutninger til delkvalitetsresultater
Hver omgåelsesbeslutning føres videre til målbare produktionsmålinger. Overvej hvordan kæden fungerer:
- Typevalgbestemmer, om transportøren bevarer fuld- tværsnit (positivt) eller mister materiale på hver station (negativt). Det valg styrer direkte strimlens stivhed ved tilførselslinjen, som styrer fodringsnøjagtigheden, som afgør, om piloter kan registrere strimlen inden for tolerance. Strip feed-pålidelighed og bypass-hak-optimering starter her, ved den tidligste designbeslutning.
- Dimensioneringindstiller clearance-margenen, der adskiller jævn indeksering fra intermitterende interferens. Et-underdimensioneret hak forårsager ikke bare fejlindføring. Det tvinger piloter til at over-korrigere, forlænger pilothuller gradvist og introducerer kumulativ positionsdrift, der viser sig som funktion-til- at vise variation på færdige dele.
- Placeringi forhold til pilothuller og fødezoner kontrollerer, om strimlen registreres nøjagtigt ved hver station. Et hak, der forvrænger pilotdatumet med endda 0,03 mm forbindelser på tværs af 10 eller 12 stationer til positionsfejl, der overstiger deltolerancen. Defektraten stiger ikke fordi formværktøjet er slidt, men fordi strimlen ankommer til hver station lidt forkert placeret.
- Carrier balancebestemmer, om strimlen overlever den fulde progression uden overdreven afbøjning eller udmattelsesrevner. En bærer, der spænder ved station 9, fordi kumulative fjernelse af hak svækkede den ud over dens strukturelle grænse, producerer ikke kun en dårlig del. Det stopper pressen, kræver rydning af strimler og bruger vedligeholdelsestid, der udhuler den samlede oppetid for matricen.
Disse er ikke isolerede variable. De interagerer. Et positivt hak, der bevarer bærerens styrke, men springer for meget tilbage, fordi materialet var for hårdt, skaber den samme interferenstilstand som et negativt hak, der var underdimensioneret. Et perfekt dimensioneret negativt hak placeret for tæt på et pilothul producerer registreringsfejl, som ingen mængde af frigangsmargin kan rette. Bypass notch-designets livscyklus fungerer som et system, og at behandle enhver enkelt parameter isoleret inviterer til nedstrømsfejl.
Progressiv die bypass notch-produktionsvalidering bekræfter, om dette system holder sammen under virkelige forhold. Validering involverer typisk kørsel af prøvestrimler ved produktionshastighed, måling af præget dybde eller hakfrigang ved hver station, kontrol af pilothullets geometri efter flere hundrede cyklusser og verifikation af strimmelsporing gennem hele matricens længde. Ingeniører, der validerer notch-ydeevnen under afprøvning i stedet for at vente på, at produktionsproblemer dukker op, undgår den dyreste fejltilstand af alle: uplanlagt nedetid under en forpligtet produktionskørsel.
Det, der adskiller stabile progressive matricer fra problematiske, er sjældent sofistikeringen af formningsoperationerne. Det er ofte kvaliteten af de tilsyneladende mindre funktioner, såsom bypass-hak, der gør det muligt for alt andet at fungere forudsigeligt. Tekniske beslutninger taget på designstadiet dikterer op til 80 % af de samlede produktionsomkostninger, og bypass notch-konfiguration er en del af denne ligning.
Bypass-hak er ikke passive frigangsfunktioner. De er aktive bidragydere til processtabilitet. Behandl deres design som en beslutning på system-niveau integreret med båndlayout, carrier-teknik og pilotstrategi snarere end en eftertanke, der er løst, efter at formningsstationer er færdiggjort.
Tekniske ressourcer til progressivt matricedesign
Bypass notch design livscyklus bedste praksis strækker sig ud over, hvad en enkelt artikel kan dække i alle detaljer. Ansøgninger fra den virkelige-verden involverer materialekvaliteter med uforudsigelig tilbagespringsadfærd, strimmellayouter begrænset af delgeometri på tre sider og stationstal, der skubber transportørens integritet til dets grænser. Værktøjsingeniører, der arbejder gennem disse udfordringer, drager fordel af ressourcer, der adresserer hele systemet: matricestruktur, komponentinteraktion, optimering af frigang og materialeflow i kombination snarere end isoleret.
Hvor kan du gå dybere? Start med dine egne stribelayoutsimuleringer. Modellér bærerens tværsnit- på hver station, efter at alle hak, trim og piercinger er påført. Bekræft, at den mindste resterende sektion opfylder dine stivhedskrav for den fulde progressionslængde. For positive hak skal du køre tilbagespringskompensationsanalyse, der er specifik for din materialekvalitet og -tykkelse, fordi generiske multiplikatorer sjældent tager højde for batch-til-batchvariation i rigtige produktionsspoler.
For ingeniører, der står over for store designudfordringer-, hvor bypass-hak-konfiguration krydser løftervandring, huladgang, gratkontrol og progressiv matricestruktur på én gang, forkorter tilpasset værktøjsstøtte vejen fra koncept til valideret design.YICHENs stemplingsløsningertilbyder præcis denne form for integreret teknisk support, dækkende matricestruktur, optimering af frigang, materialeflowanalyse og bypass-hakdesign inden for rammerne af det komplette progressive matricesystem. Deres fokus på at forbinde værktøjsingeniører til løsninger til komplekse multi-stationsmatricer, herunder løfterdesign, stansekonfiguration og transportørintegritet, stemmer direkte overens med den tilgang på system-niveau, som denne artikel anbefaler.
Uanset om du designer dit første bypass-hak eller raffinerer en 20-stations-matrice, der kræver både positive og negative indhak, der arbejder sammen, forbliver princippet det samme: Hvert hak er en designbeslutning med efterfølgende konsekvenser. Få systemet rigtigt på designstadiet, valider det under afprøvning, og overvåg det gennem produktionslivet. Denne disciplin er det, der forvandler bypass-hak fra en potentiel fejlkilde til et pålideligt grundlag for båndfremføringspålidelighed og ensartet delkvalitet på tværs af millioner af pressecyklusser.
Ofte stillede spørgsmål om bypass-hak i prægematricer
1. Hvad er forskellen mellem negative og positive bypass-hak i progressive dies?
Et negativt bypass-hak fjerner materiale fra bærestrimlens kant gennem en stanse--og-stanseskæring, hvilket efterlader et åbent mellemrum, der giver frigang. Et positivt bypass-hak deformerer materiale nedad ud af strimmelplanet ved hjælp af en prægnings- eller prægningsoperation uden at fjerne noget materiale. Negative indhak genererer affaldssnegle og reducerer bærerens tværsnit, mens positive indhak bevarer den fulde kantbredde, men er begrænset i opnåelig frigangsdybde af materialets tilbagespring. Valget mellem dem afhænger af bærebåndets bredde, materialetykkelse og duktilitet, stationsantal og den nødvendige frigangsdybde.
2. Hvordan bestemmer du den korrekte bypass-hakdybde for en progressiv stempling?
Bypass-hakdybden beregnes baseret på højden af matricekomponenterne, som strimlen skal frigøres under indeksering, herunder formning af stål, løfters vandringsafstand og pilotstiftdiameter. For negative indhak varierer dybden typisk fra 1,5 til 2,5 gange papirtykkelsen. For positive indhak falder præget dybde normalt mellem 1,0 og 1,5 gange materialetykkelsen for at undgå revner. Yderligere faktorer omfatter tilbagespringskompensation for positive indhak (typisk 10-25 % overbygning), termiske ekspansionsbuffere til højhastighedsmatricer og grathøjdetillæg for negative indhak. Målet er minimal frigang, der garanterer fri båndpassage plus en kontrolleret sikkerhedsmargin.
3. Hvad forårsager bypass notch slug pulling, og hvordan løser du det?
Slug, der trækker i negative bypass-hak, forekommer, når den afskårne slug klæber til stansen under tilbagetrækning i stedet for at blive i matricen. Fire primære årsager driver dette problem: vakuumeffekt mellem sneglen og stansefladen, overdreven punch-til-frigang, hvilket gør slugsen underdimensioneret i forhold til matrixåbningen, resterende magnetisme i stansen, der tiltrækker jernholdige snegle, og slidte eller knækkede ejektorfjedre. Korrigerende handlinger omfatter boring af luftåbninger gennem stansecentret for at bryde vakuum, afmagnetisering af stanser efter hver slibningscyklus, installation af omvendte-koniske sneglefastholdelsesknapper og genoprettelse af korrekt skærefrigang gennem stanse- og matricevedligeholdelse.
4. Hvornår skal du bruge positive bypass-hak i stedet for negative?
Positive bypass-hak er det bedre valg, når bærebåndets kantmateriale er mindre end 4 gange materialets tykkelse, når matricen har mere end 8 stationer, der kræver bypass-frigang (for at undgå kumulativ svækkelse af bæreren), når materialet er tyndt og duktilt med forlængelse over 20 %, når båndlayoutet bruger strækvævsbærere i nærheden af, når skrotzoner gør det vanskeligt at håndtere skrotzoner. Negative indhak foretrækkes til tykke eller hårde materialer over 1,5 mm eller 40 HRC, der modstår prægning, når den nødvendige frigang overstiger 2 gange materialetykkelsen, eller når lange produktionsforløb gør tilbagespringskompensation upålidelig over tid.
5. Hvor tæt kan et bypass-hak placeres på et pilothul uden at forårsage registreringsfejl?
Standardanbefalingen er en minimumsafstand på 3 gange materialetykkelsen mellem den nærmeste bypass-hakkant og midten af det nærmeste pilothul. Til kritiske applikationer, der kræver tolerancer under plus eller minus 0,05 mm, giver forøgelse af denne buffer til 5 gange materialetykkelsen yderligere beskyttelse mod stress-induceret forvrængning. Både negative indhak (som omfordeler spænding gennem forskydning) og positive indhak (som udstråler møntkraft udad) kan forvrænge pilothullets geometri, hvis de placeres for tæt, hvilket forårsager registreringsfejl, der forværres gennem hver nedstrømsstation. Når layoutbegrænsninger forhindrer tilstrækkelig afstand, er flytning af pilothullet til den modsatte bærekant et levedygtigt alternativ.


