


Hvad metalstemplingsværktøj og matricereparation virkelig involverer
Metalstemplingsværktøj og matricereparation er den korrigerende genoprettelse af beskadigede, slidte eller defekte matricekomponenter til deres oprindelige funktionstilstand. Det spænder fra mindre justeringer i-pressen, som f.eks. udskiftning af et afhugget stempel på stationen, til større bænkreparationer, der kræver fuldstændig adskillelse, svejsning, gen-bearbejdning og genmontering af kritiske matricesektioner. I modsætning til planlagt forebyggende vedligeholdelse reagerer reparation på en fejl, der allerede er opstået eller er aktivtproducerer defekte dele.
Definition af omfanget af reparationsarbejde
Tænk på reparation af matrice på en alvorlighedsskala. I den ene ende har du hurtige korrigerende handlinger: udskiftning af en ødelagt pilot, udskiftning af en skærkant med en sten eller skub af en forkert justeret komponent. I den anden ende trækker du matricen til bænken for svejseopbygning på revnede matricesektioner, EDM-arbejde på præcisionsfunktioner eller komplet genslibning af formstationer, der er drevet ud af tolerance. Den røde tråd er, at noget er fejlet eller forringet ud over acceptable grænser, og produktionen kan ikke fortsætte, før det er rettet.
Forebyggende vedligeholdelse bevarer en matrice i dens nuværende arbejdstilstand gennem planlagte opgaver som slibning, smøring og inspektion. Matricereparation genopretter en matrice, der allerede er svigtet eller forringet ud over acceptable produktionstolerancer. Forvirring af de to fører til unøjagtig omkostningssporing og underfinansierede vedligeholdelsesprogrammer.
Mange producenterblande disse to omkostningskategorier, hvilket gør det næsten umuligt at forstå, hvor deres værktøjsbudget rent faktisk går hen. Adskillelse af reparationsomkostninger fra vedligeholdelsesomkostninger er det første skridt mod at reducere begge dele.
Hvem udfører Die Repair, og hvor det sker
Matricereparation påhviler værktøjsmagere, matricevedligeholdelsesteknikere og i nogle butikker erfarne presseoperatører, der håndterer mindre rettelser på maskinen. Mere involveret arbejde flytter til bænken i værktøjsrummet, hvor teknikere har adgang til overfladeslibere, svejseudstyr og præcisionsmåleværktøjer. Større ombygninger kan gå til eksterne værktøjs- og matricebutikker med specialiserede kapaciteter som wire EDM eller vakuum varmebehandling.
Hvorfor reparationsfærdigheder er vigtige for produktionsstabilitet
Ethvert uplanlagt matricefejl medfører skjulte omkostninger ud over selve reparationen: maskinnedetid, inaktive operatører, kvalitetshold, fremskyndede forsendelser og skrot. En dygtig reparationstekniker, der nøjagtigt kan diagnosticere en fejltilstand og udføre en varig rettelse i stedet for et plaster-, beskytter direkte produktionsgennemstrømningen. Forskellen mellem en butik, der brandslukker konstant, og en, der kører stabile tidsplaner, kommer ofte ned til kvaliteten af dens reparationsudførelse.
Den virkelige udfordring er dog ikke kun at rette op på det, der gik i stykker. Det er at forstå, hvorfor det gik i stykker i første omgang, og det starter med at vide, hvordan man læser fejlen.
Almindelige formfejlstilstande og rodårsagsdiagnose
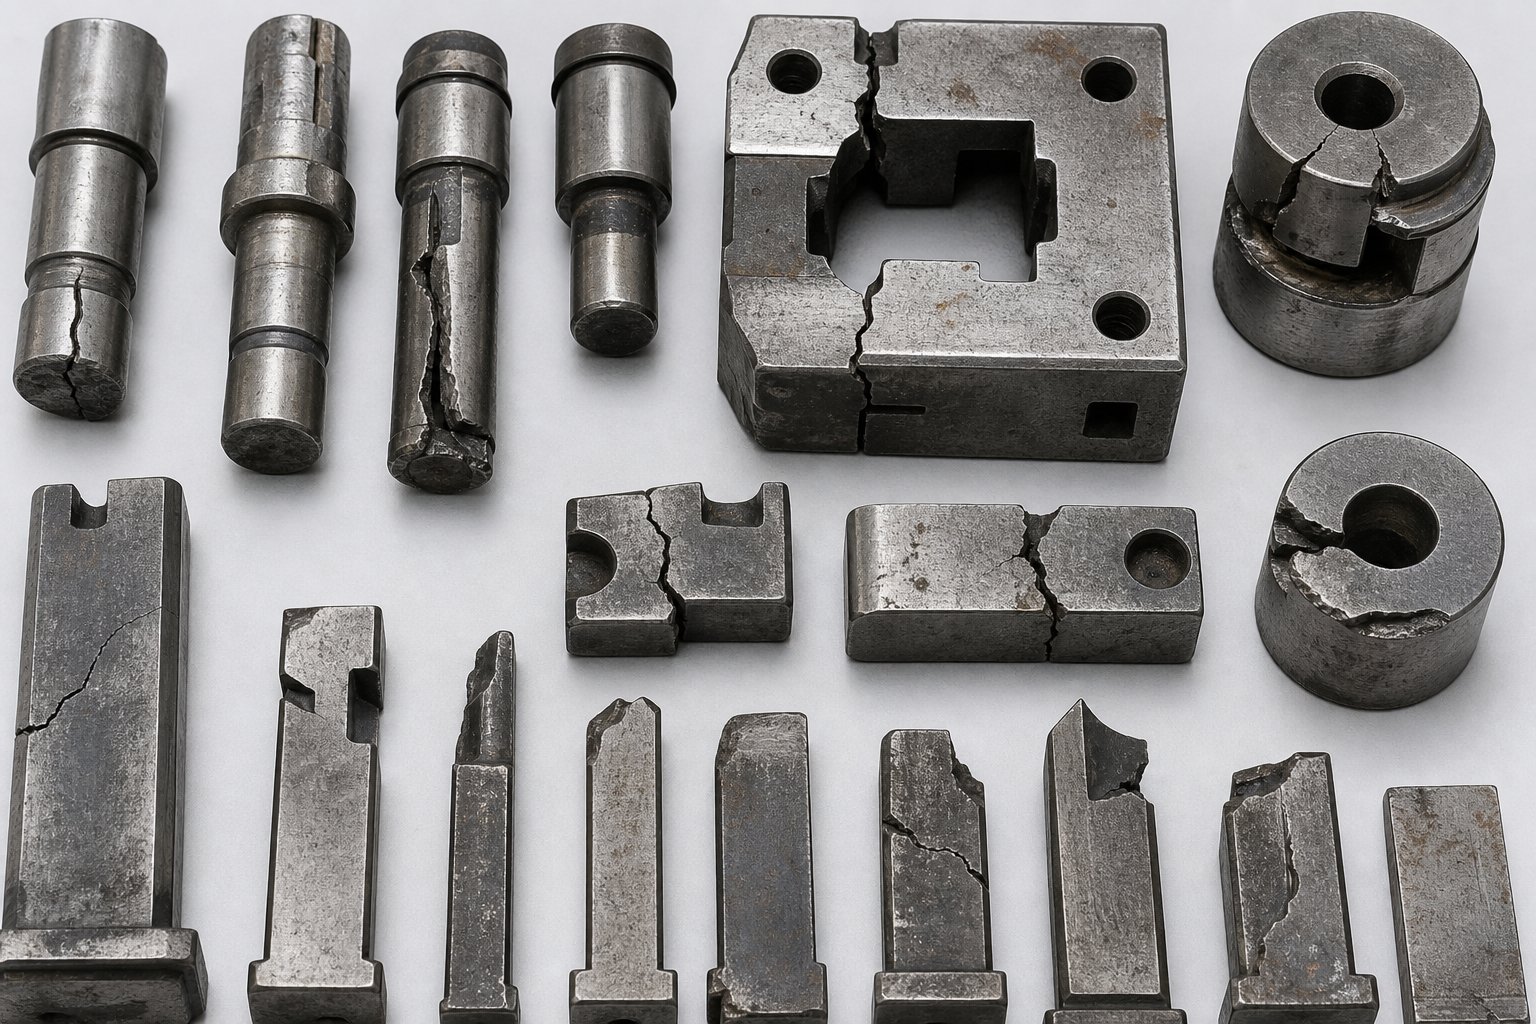
En revnet punch eller en gald draw-station dukker ikke bare op ud af ingenting. Hver fejltilstand har en mekanisme bag sig, et sæt visuelle spor, den efterlader, og en typisk placering, hvor den dukker op i matricegeometrien. Når du kan læse disse spor præcist, bevæger du dig fra reaktiv brandslukning til målrettet analyse af grundårsagen til matricefejl, og det er her den virkeligevedligeholdelse af stemplingsmatricebegynder.
Fem primære fejltilstande tegner sig for langt størstedelen af værktøjsskader ved koldstempling: slitage, plastisk deformation, afslag, revner og gnidning. Hver opfører sig forskelligt afhængigt af matricematerialet, det metalplade, der behandles, og de involverede driftsbelastninger. Lad os opdele dem individuelt.
Brud- og revnebrudsmønstre
Revner opstår, når driftsspændingsniveauer overstiger værktøjsmaterialets brudsejhed. Forestil dig et skarpt hjørne på et beklædt stål eller et slag med en brat tværsnitsændring. Disse geometriske spændingskoncentratorer fungerer som revneinitieringssteder. Når en revne først danner kerne, forplanter den sig under cyklisk belastning, indtil komponenten sprækkes helt, nogle gange katastrofalt.
Du vil typisk finde revner ved skarpe indvendige hjørner, omkring bolthuller i tynde matricesektioner, ved krydset mellem tykke og tynde tværsnit-og langs slibemærker tilbage fra tidligere omarbejdning. Visuelle indikatorer omfatter en synlig revnelinje (ofte fremhævet af penetrerende farvestof under inspektion), en ren brudoverflade med karakteristiske chevron-mærker, der peger tilbage til oprindelsen, eller pludselige katastrofale brud under et presseslag.
Chipping er relateret, men særskilt. Det sker, når arbejdsspændinger overstiger værktøjsstålets udmattelsesstyrke ved skarpe skærekanter. Mikrorevner dannes i den høje-kontaktzone, forplanter sig sideværts og løfter til sidst små stykker materiale ud langs kanten. Afhugning er især almindelig på gennemborende stanser og trimstål med højere-styrke plademetal såsom dobbelt-- eller TRIP-stål, hvor kontaktkræfter kan væreop til fire gange højereend med blødt stål.
I progressive dies har chipping en tendens til at koncentrere sig om de første par pierce-stationer, fordi de oplever de mest kumulative hits. Overføringsforme oplever oftere revnefejl ved krøllestationer eller formstationer, hvor mekanisk overbelastning fra arbejds-hærdet materiale belaster værktøjet ud over dets sejhedsgrænser. Sammensatte matricer, med deres stramme geometri og samtidige skærende handlinger, er tilbøjelige til at revne rundt om matriceknappens kanter, hvor flere spændingsbaner konvergerer.
Slid- og slibemekanismer
Slid er det gradvise tab af materiale fra værktøjsoverfladen forårsaget af glidende kontakt med metalplader. To typer dominerer i stemplingsoperationer:
- Slibende slid- Hårde partikler eller hårde faser i metalpladen (oxider, karbider eller arbejds-hærdede overfladelag) pløjer ind i værktøjets overflade og fjerner materialet gradvist. Du vil se det som ensartet polering eller rilling på trækradier, stanseflader og afstrygeroverflader.
- Klæbende slid- Friktion og varme fra metalplader, der glider hen over værktøjsoverfladen, skaber mikro-svejsninger mellem overfladetoppe (ujævnheder). Fortsat bevægelse river små fragmenter fra den svagere overflade. Disse fragmenter kan gen-aflejres på begge overflader, hvilket skaber hævede pletter, som derefter scorer efterfølgende dele.
Klæbning repræsenterer den alvorlige ende af klæbende slid. Det er en fysisk og kemisk vedhæftning af metalplader til matriceoverfladen, som opbygges gradvist. Når galningen starter, accelererer den: opbygningen skaber en hårdere kontakt, hvilket genererer mere friktion, som overfører mere materiale. Du vil genkende det som klumpet, uregelmæssig opbygning på formstationer, tegneradier eller hvor som helst metalpladen glider under højt tryk.
Progressive matriceslidmønstre varierer efter stationsfunktion. Pierce-stanser slides primært på deres skærekanter og flanker. Formstationer slid på radier og kontaktflader. I overføringsmatricer slides skallens overflader og lokaliseringsfunktioner fra gentagen delindføring og udtrækning. Draw-operationer i enhver formtype oplever den mest aggressive gnidning på perleradier og punch-næser, hvor kontakttrykket og glideafstanden er højest.
Fejljustering og tidsfejl på tværs af matricetyper
Fejl ved fejljustering stammer ikke fra selve matricematerialet. De kommer fra positionsfejl mellem øvre og nedre matricehalvdel, slidte styrekomponenter, presafbøjning eller forkert opsætning. Resultatet er ujævn belastning, skæring uden-center og accelereret slid på den ene side af en station.
I progressive matricer viser forskydning sig ofte som ujævn grathøjde på tværs af en skåret kant eller piloter, der begynder at barbere strimlen. Den snævre station-til-stand betyder, at selv små feedfejl forværres til timingfejl, hvor slag rammer delvist ikke-understøttet materiale. Overførselsmatricer står over for forskellige udfordringer: Delplacering i hver station afhænger af nøjagtig fingerplacering, og slidte eller forkert justerede overførselsmekanismer skaber positionsfejl, der belaster matricen asymmetrisk. Sammensatte matricer, hvor flere operationer sker samtidigt i et slag, er særligt følsomme, fordi den interne timing mellem punch og die-knap ikke har plads til positionsdrift.
Plastisk deformation, den femte fejltilstand, opstår, når kontaktspændingen fra metalpladen overstiger værktøjsmaterialets trykflydespænding. Du vil se det som lokaliseret synkning, svampedannelse eller afrunding af skarpe træk. Det er mest almindeligt på underdimensionerede stanser, utilstrækkeligt hærdede matricesektioner eller værktøj, der kører materialekvaliteter hårdere end oprindeligt specificeret.
| Fejltype | Almindelige årsager | Visuelle indikatorer | Berørte matricekomponenter |
|---|---|---|---|
| Revner | Stresskoncentratorer, forkert varmebehandling, overbelastning, pludselige-tværsnitsændringer | Synlige revnelinjer, rene brudflader, katastrofalt brud | Trim stål, form sektioner, matriceblokke ved skarpe hjørner |
| Chipping | Cyklisk træthed ved skarpe kanter, utilstrækkelig sejhed, metalplader med høj-styrke | Små stykker mangler langs skærekanter, ru eller formet kantprofil | Gennemboringsstanser, trim stål, blanking matricer |
| Slibende slid | Hårde partikler i pladen, højt kontakttryk, utilstrækkelig matricehårdhed | Polerede eller rillede overflader, gradvis kantafrunding, dimensionsforskydning | Tegn radier, stanseflader, stripperplader, form stationer |
| Klæbende/klæbende slid | Høj friktion, utilstrækkelig smøring, dårlig overfladefinish, galvaniserede belægninger | Uregelmæssig materialeophobning, ridser, ru klumpete aflejringer | Tegn perler, stans næser, form radier, blanke holderflader |
| Fejljustering | Slidte føringer, presseafbøjning, forkert opsætning, indføringsfejl | Ujævn grat, ikke-centreret sneglemærker, ensidet- slidmønstre | Styrestifter, bøsninger, piloter, dysesko, transferfingre |
| Plastisk deformation | Kontaktspænding, der overstiger flydespænding, under-hærdet værktøj, materialeopgradering uden gennemgang af matrice | Svampede kanter, synkende, afrunding af tidligere skarpe træk | Små slag, matriceknapper, danner stolperadier |
Disse fejltilstande eksisterer sjældent isoleret. Klæbemiddelslid kan initiere afskæring ved at skabe overfladeuregelmæssigheder, hvor mikrorevner dannes. Forskydning fremskynder ensidigt-slid, hvilket i sidste ende fører til afslag eller revner. At læse den primære fejltilstand korrekt, snarere end blot at behandle det synlige symptom, er det, der adskiller effektiv matricereparation og vedligeholdelse fra en cyklus af gentagne nedbrud.
Værktøjet fortæller dig, hvad der gik galt. Men de dele, der kommer fra pressen, fortæller dig, at noget gik galt først, ofte før nogen åbner terningen. At forbinde disse dele-kvalitetssignaler tilbage til specifikke matricebetingelser er den næste diagnostiske færdighed, der er værd at udvikle.
Sporing af delefejl tilbage til matricebetingelser
Dit kvalitetsteam markerer et problem: grater på en trimmet kant, et hul, der driver ud af position, eller ridsemærker, der løber ned ad en tegnet overflade. Før nogen trækker terningen, fortæller delen selv allerede, hvad der er galt inde i værktøjet. Tricket er at lære at læse det. Effektiv fejlfinding af stansematricer starter ikke ved bænken, men ved inspektionsbordet, hvor defektmønsteret peger direkte på matricetilstanden, der forårsagede det.
Her er en praktisk diagnostisk ramme, som enhver form for vedligeholdelsestekniker kan følge:
- Observer defekten på delen: identificer dens type, sværhedsgrad og nøjagtige placering.
- Spor defekten tilbage til den ansvarlige station ved hjælp af strimmellayout eller delorientering.
- Undersøg den specifikke station for den tilsvarende matricetilstand: slidt kant, løs komponent, opbygning eller dimensionsforskydning.
Denne tilgang i tre-trin eliminerer gætværk. I stedet for at trække hele matricen til en generel inspektion, ankommer du til bænken i værktøjsrummet, der allerede ved, hvor du skal kigge, og hvad du skal kigge efter.
Grater og kantfejl som slidindikatorer
Grater er den mest almindelige tidlige advarsel om, at en reparation af stemplingsværktøj er forsinket. Når en skærkant bliver sløv, runder eller skår, kan den ikke længere producere det rene forskydningsbrud, der giver dig en glat skærekant. I stedet rives materialet i stykker i stedet for at klippe, hvilket efterlader hævet materiale på delens kant.
Det, der gør reparation af gratdefekter effektiv, er at forstå, at ikke alle grater peger på den samme grundlæggende årsag. Burrens karakteristika fortæller dig præcis, hvad der skete:
- Ensartet grat rundt om hele skærekanten- angiver generelt skærkantslid. Punch- eller matricesektionen skal slibes. Dette er det mest ligetil scenario.
- Grater kun på den ene side- signalerer fejljustering mellem punch og die. Frigangen er ujævn, hvor den stramme side giver en ren kant, og den løse side genererer grater. Kontroller styrestifter, bøsninger eller presjustering.
- Intermitterende eller lokaliseret grat- peger på afslag eller lokaliseret kantskade i det specifikke område af skæreprofilen. Undersøg kanten under forstørrelse for manglende materiale.
- For stor grathøjde på over 0,1 mm med grov revne- foreslårmellemrummet mellem stempel og matrice er for stort, eller kanten er kollapset betydeligt. Om-slibning alene genopretter muligvis ikke den korrekte geometri, hvis materialetab er alvorligt.
- Burr med rollover på den modsatte flade- angiver træk af snegle eller materialeslæbning, ofte forårsaget af en sløv kant kombineret med utilstrækkeligt afstrygertryk eller problemer med at fastholde snegle.
Hver af disse grat-signaturer knytter sig til en anden reparationshandling. Skærpning løser det første. Realignment løser det andet. Kantreparation eller -udskiftning omhandler den tredje og fjerde. At behandle alle grater som et simpelt slibningsproblem er grunden til, at nogle matricer kommer tilbage fra værktøjsrummet og fejler igen inden for få timer.
Dimensional drift og dens dør-Sideårsager
Når delens dimensioner begynder at krybe ud af tolerancen gradvist i løbet af en produktionskørsel, ser du på formsliddiagnose fra delkvalitetsdata. Dimensionel drift opstår sjældent pludseligt. Det akkumuleres over tusindvis af hits, indtil delen krydser tolerancegrænsen, og på det tidspunkt kan matricens tilstand være forringet betydeligt ud over, hvor den først forlod den acceptable zone.
Almindelige dimensionelle defekter og hvad de afslører om matricen:
- Skift af hulposition- slidte eller løse piloter, der ikke kan lokalisere strimlen nøjagtigt, eller inkonsistens i fodersystemet, der tillader strimlen at drive mellem stationer.
- Bøjningsvinkel åbner sig over tid- form stanse- eller matriceindsats slid på radius, hvilket reducerer effektiv kontakt. Tjek også for løse hælblokke eller bagplader, der tillader formstationen at afbøje under belastning.
- Samlet delprofil vokser sig større- blankning eller trimning af kanter slides indad, hvilket effektivt gør den afskårne profil større. Matricehulrummet eroderer og trænger til om-bearbejdning eller udskiftning af skær.
- Afkortning af flangelængde- trækradiusslid øger den effektive radius, hvilket trækker mere materiale ind i formen og forkorter den resulterende flange.
- Inkonsekvente dimensioner stykke-til-stykke- løse komponenter i stedet for slid. Bolte bakker ud, indsatser skifter, eller en revnet matricesektion bevæger sig under belastning. Dette mønster kræver øjeblikkelig opmærksomhed, fordi det typisk forværres hurtigt.
Den kritiske indsigt her er timing. Gradvis afdrift betyder slid, mens pludselig ændring betyder, at noget er gået i stykker, løsnet eller flyttet sig. Denne skelnen afgør, om din reparation er en kontrolleret genslibning eller et nødindgreb.
Overfladekvalitetsproblemer, der signalerer hændelse eller opbygning
Overfladedefekter på formede eller trukne dele giver et direkte indblik i, hvad der sker ved matricen-til-materialets grænseflade. I modsætning til dimensionsproblemer er overfladeproblemer ofte synlige med det samme og har en tendens til at forværres hurtigt, når de starter.
- Lineære ridsemærker i trækretningen- galning er begyndt på den tilsvarende matriceoverflade. Materialet er overført fra arket til værktøjet og scorer nu hver efterfølgende del. Jo længere du løber, jo dybere bliver ridserne.
- Tilfældige overflademærker eller buler- affald fanget mellem matricen og strimlen. Snegle, der trækker tilbage, løse spåner fra en beskadiget kant eller miljøforurening. Rengøring af matricen løser det midlertidigt, men kilden skal findes.
- Appelsinhudtekstur på formede overflader- typisk et materialeproblem snarere end en matricetilstand, men hvis det pludselig dukker op på et tidligere rent-job, skal du tjekke for ru overflader på matriceoverflader fra et tidligt-stadium af gnidning eller korrosion.
- Opdeling eller rivning ved trækradier- trækradius er slidt for skarpt eller for groft, hvilket begrænser materialestrømmen. Alternativt er emneholderens kraft øget på grund af slidte eller forurenede vulstoverflader. Uanset hvad kan materialet ikke flyde frit ind i matricehulrummet og brækker i stedet.
- Rynker ved flanger eller ikke-understøttede områder- utilstrækkeligt tryk på emneholderen, ofte forårsaget af slidte trykpuder, trætte fjedre eller tryktab i nitrogencylinderen. Materialet spænder, hvor det skal begrænses.
Overfladeproblemer eskalerer hurtigt. Et mindre skævt mærke i dag bliver en dyb score i morgen, som bliver en revnet lodtrækningsstation i næste uge, når først opbygningen skaber nok lokaliseret stress. Tidlig detektering og hurtig reparation af stemplingsværktøj ved det første tegn på overfladenedbrydning forhindrer kaskadefejl, der gør en 30--minutters polering til en flerdages genopbygning.
Læsning af delefejl på denne måde omdanner kvalitetsdata til vedligeholdelsesintelligens. Men at vide, hvad der er galt, er kun halvdelen af ligningen. Den anden halvdel er at vide, hvordan man løser det korrekt, med den rigtige teknik til hver specifik fejltilstand, så reparationen varer i stedet for at købe dig endnu et par hundrede hits, før det samme problem vender tilbage.
Trin-for-Trin reparationsteknikker for almindelige formfejl
Diagnosticering af fejltilstanden korrekt sætter dig halvvejs til en varig løsning. Den anden halvdel udfører den rigtige reparationsteknik med den rigtige procedure. En svejsereparation udført skødesløst skaber et sværere problem end den originale revne. Et slibningspas taget uden at forstå, hvor meget materiale der skal fjernes, efterlader dig med en matrice, der ikke holder tolerance. Valg af teknik afhænger af fejltilstanden, matricematerialet og de tolerancer, som stationen skal holde. Lad os gennemgå de primære metoder til rekonditionering af matrice, og hvornår hver enkelt gælder.
Et kritisk punkt før du dykker ind: Midlertidige fixeringer, der udføres under vædderen, som at stene en kant eller lægge en slids sektion uden at trække i formen, skaber næsten altid dobbelt vedligeholdelsesarbejde. De maskerer den virkelige tilstand, tillader yderligere nedbrydning og introducerer ofte nye problemer som ujævne frigange eller stressstigninger. Korrekt bænkreparation tager mere tid på forhånd, men eliminerer cyklussen af gentagne hurtige løsninger, der spiser flere timer i alt end at gøre det rigtigt én gang.
Svejsereparationsprocedurer for revnede og skårne komponenter
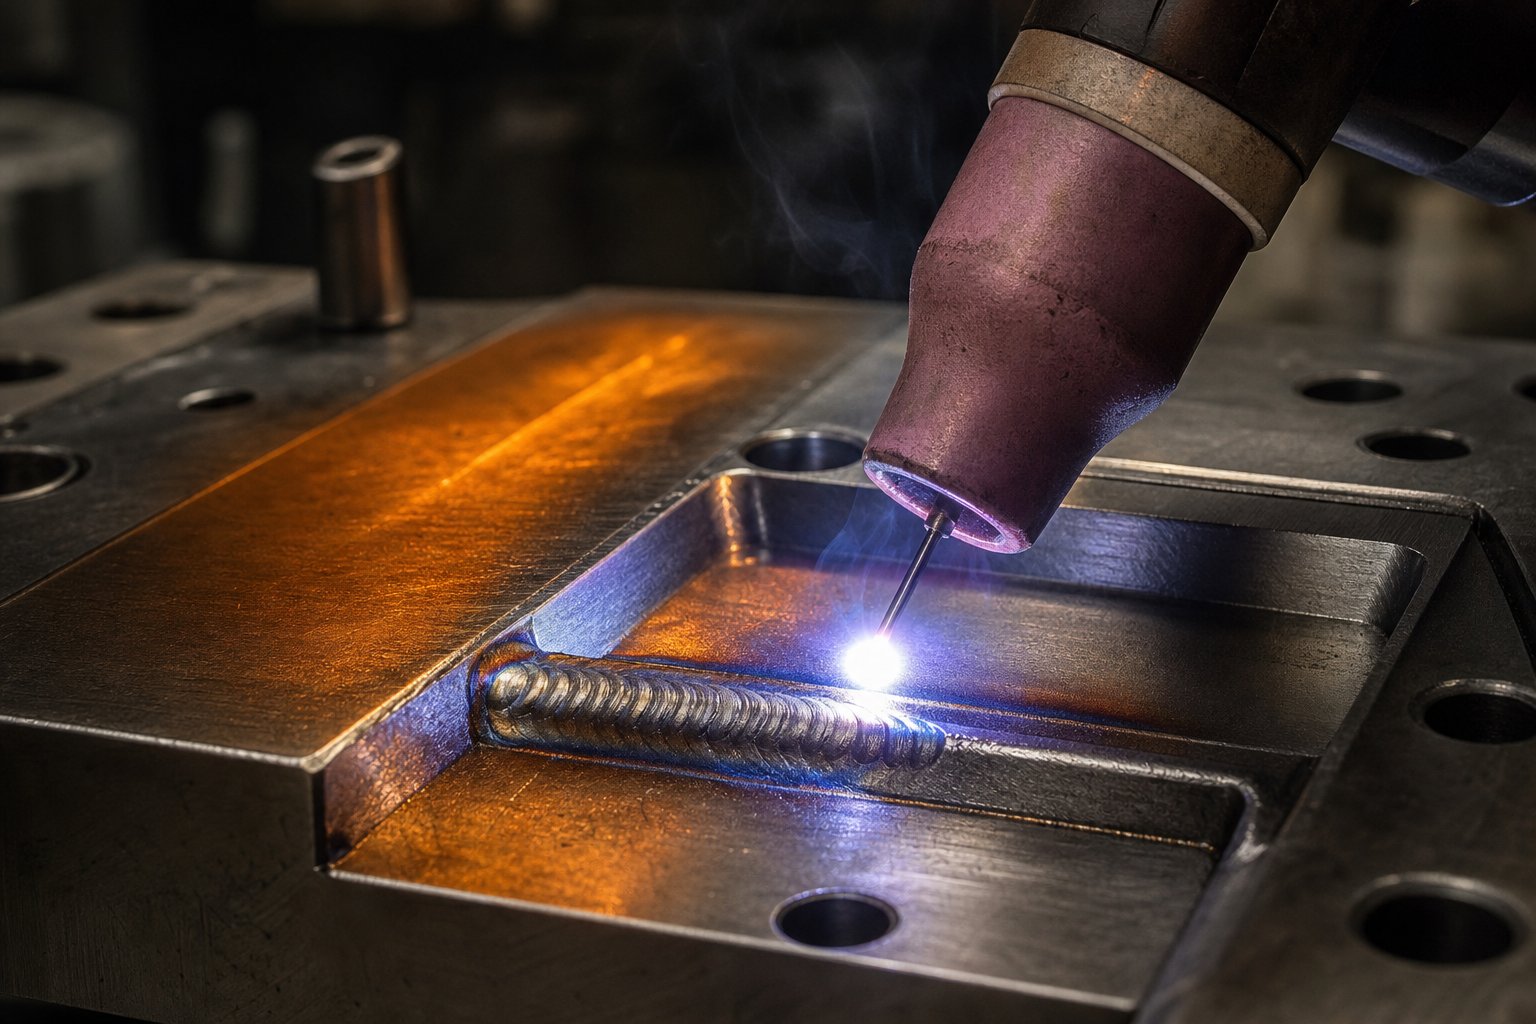
Svejsereparation gælder, når matricekomponenter er revnet, skåret eller tabt materiale, som ikke kan gendannes ved simpel slibning. Det er en af de mest kraftfulde formrekonditioneringsmetoder, der findes, men også den, der oftest fejler. En korrekt stansesvejsningsreparationsprocedure følger en streng sekvens, og spring over trin er, hvor de fleste fejl opstår.
Hvornår er svejsning det rigtige opkald? Brug den til revnede matricesektioner, hvor udskiftning ikke er umiddelbart tilgængelig, afhuggede skærekanter med materialetab, der er dybere end slibning kan håndtere, slidte formradier, der kræver materialeopbygning før genbearbejdning, og beskadigede lokaliseringsoverflader, der har behov for dimensionsrestaurering.
Det nødvendige udstyr omfatter en TIG- eller mikro-TIG-svejseopsætning til præcisionsaflejringer, passende påfyldningsstænger tilpasset til basisværktøjsstålet, en forvarmningsovn eller brænder, der er i stand til kontrolleret opvarmning, og temperatur-indikerende farveblyanter eller pyrometre til overvågning. Efter principper skitseret afMetalForming Magazine, succesfuld svejsning af værktøjsstål afhænger af en korrekt udviklet svejseprocedure og omhyggelig elektrodevalg, der matcher varmebehandlingen af det matricestål, der repareres.
Vigtige proceduremæssige retningslinjer for svejsereparation:
- Identificer værktøjsstålet- du kan ikke vælge den korrekte påfyldningsstang uden at kende grundmaterialet. D2, A2, S7 og M2 kræver hver forskellige tilgange.
- Forbered samlingen- slib alt revnet eller beskadiget materiale væk, indtil du når sundt uædle metal. Ved slidte skærekanter slibes mindst 3 mm (1/8 tomme) under den endelige ønskede overflade for at tillade ensartet svejsedybde.
- Forvarm emnet- dette kan ikke-forhandles for værktøjsstål. Forvarmningstemperaturen afhænger af ståltypen, men varierer typisk fra 200 grader til 540 grader. Svejsning af koldt værktøjsstål garanterer revner i den varme-berørte zone.
- Afsæt svejsemetal i kontrollerede gennemløb- for dybe reparationer, der kræver flere gennemløb, skal du starte nederst og udfylde gradvist. Skær svejsemetallet, mens det er varmt, for at minimere krympning, vridning og revner.
- Efter-varme og temperament- efter svejsning, lad komponenten afkøle langsomt, og opvarm derefter til den anbefalede hærdningstemperatur for den pågældende kombination af værktøjsstål og elektrode.
Almindelige fejl, der forårsager gentagne fejl: svejsning uden forvarmning, brug af forkert fyldmateriale, undladelse af at slibe alt beskadiget materiale ud før svejsning (fanger defekter under nye aflejringer) og spring efter-svejsehærdning. Enhver af disse genveje garanterer, at reparationen vil revne igen, ofte hurtigere end den oprindelige fejl.
Slibning og genbearbejdning- af slidte overflader
Stempling og slibning er den hyppigste reparationsaktivitet i ethvert værktøjsrum. Den adresserer det naturlige slid, der samler sig på skærekanter, formoverflader og kontaktflader over produktionskørsler. Nøglespørgsmålet, som enhver tekniker står over for, er enkelt: Hvor meget materiale fjerner du?
Svaret: Bliv ved med at fjerne materiale, indtil alt-slidpåvirket område forsvinder. Det lyder indlysende, men under-slibning er en af de mest almindelige fejl. Hvis du efterlader selv et tyndt bånd af slidt materiale ved skærkanten, vil matricen næsten øjeblikkeligt blive sløv igen, fordi den afrundede kantprofil ikke er blevet fuldstændig gendannet til et skarpt skæring.
Her er den sekventielle procedure for det mest almindelige reparationsscenarie, banebrydende restaurering gennem overfladeslibning:
- Fjern komponenten fra matricesamlingen og rengør den grundigt. Fjern alle grater, slibende aflejringer eller snavs, der kan forstyrre slibningen.
- Inspicer skærkanten under forstørrelse for at vurdere sliddybden og identificere eventuelle afslag, der strækker sig dybere end normalt slid.
- Monter komponenten på overfladesliberen med korrekt fastgørelse for at sikre, at jordoverfladen vil være parallel med det oprindelige datum.
- Tag lette gennemløb (0,01-0,025 mm pr. gennemløb) ved hjælp af en passende slibeskive til værktøjets stålhårdhed. Oversvømmelseskølevæske er afgørende for at forhindre termisk skade på den hærdede overflade.
- Fortsæt gennemløbene, indtil visuel inspektion bekræfter, at alle slidmærker og kantafrunding er blevet fjernet, hvilket afslører frisk, skarp skæregeometri over hele profilen.
- Afgrat komponenten, kontroller kritiske dimensioner med mikrometer eller måleblokke, og bekræft planheden med en overfladeplade og indikator.
- Hvis komponenten er blevet slebet under dens minimumshøjde (det punkt, hvor shims ikke længere kan kompensere for materialefjernelse), skal du markere den til udskiftning i stedet for at bringe den tilbage til service underdimensioneret.
Husk at amatrix slides langsommere end et slag, så mængden af materiale, der fjernes fra parringskomponenter, vil ikke være den samme. Slib hver del kun så meget, som den har brug for. Overdreven materialefjernelse forkorter komponentens levetid unødigt.
For stansninger med ejektorstifter skal du enten fjerne stifterne og slibe komponenterne separat, eller indsætte en holdernøgle gennem sideudluftningshullet for at fastholde stiften i den korrekte forlængelse under slibning. Uanset hvad, skal udstøderstiften strække sig den korrekte afstand fra stansefladen efter slibning, ellers vil du få problemer med at trække-snegl med det samme.
En fare, der ødelægger ellers godt slibearbejde: overdreven varmeopbygning. Hvis du ser misfarvning (blå eller strå-farvede mærker) på jordoverfladen, har du trukket temperamentet ud af det hærdede stål. Den blødgjorte zone vil slides med en accelereret hastighed. Brug tilstrækkelig kølevæskestrøm, lettere gennemløb og et korrekt klædt hjul for at forhindre termisk skade.
EDM og specialteknikker til præcisionsrestaurering
Når konventionel bearbejdning ikke kan nå et beskadiget område, eller når geometrien er for kompleks til manuel slibning, bliver EDM-matricereparationsteknikker afgørende. Elektrisk afladningsbearbejdning fjerner materiale gennem kontrolleret gnisterosion, der arbejder uanset arbejdsemnets hårdhed. Dette gør den ideel til fuldt hærdede matricekomponenter, der ikke kan bearbejdes konventionelt uden udglødning først.
To EDM-metoder gælder for reparation af matrice:
- Synke EDM- bruger en formet elektrode (typisk grafit eller kobber) til at erodere et hulrum eller en profil ind i emnet. I reparationsapplikationer,sinker EDM kan genoprette komplekse hulrumsformer, fjern knækkede haner eller bor, der sidder fast i matricekomponenterne uden at forårsage yderligere skade, og genopbyg indviklede formdetaljer, som slibning ikke kan få adgang til.
- Tråd EDM- bruger en tynd trådelektrode til at skære præcise profiler gennem hele emnets tykkelse. Ideel til at skære nye skær, justere trimprofiler eller gen-skære stansegeometrier, der er slidt ud over slibegrænserne.
EDM udmærker sig i situationer, hvor du har brug for snævre tolerancer (inden for 0,005 mm) på hærdede overflader, komplekse interne geometrier, som ingen slibeskive kan nå, eller sarte tynde sektioner, hvor mekaniske skærekræfter ville forårsage deformation. Afvejningen- er hastighed. EDM er i sagens natur langsommere end slibning, så det er forbeholdt præcisionsrestaureringsarbejde frem for rutinemæssig slibning.
Ud over svejsning, slibning og EDM afrunder to yderligere teknikker matricereparationsværktøjssættet:
- Om-belægning- påføring af overfladebehandlinger som titaniumnitrid (TiN) eller titaniumcarbonitrid (TiCN) efter slibning genopretter slidstyrken og reducerer tendens til gnidning. Om-coating forlænger intervallet mellem slibningerne, men kræver, at overfladen er ordentligt forberedt og fri for slibeskader.
- Om-bearbejdning- for formstationer, der er slidt ud over genvinding af slibning, kan CNC-fræsning eller stikslibning genoprette den originale profil. Dette kræver, at matricesektionen først udglødes, gen-bearbejdes, derefter gen-hærdes og hærdes tilbage til servicehårdhed. Det handler i bund og grund om at genopbygge komponenten, og beslutningen om at om-maskine i stedet for at erstatte kommer ned til leveringstid og omkostninger.
Valg af teknik er ikke vilkårligt. Tilpas reparationsmetoden til fejltilstanden: slibning for overfladeslitage og matte kanter, svejsning for materialetab og revner, EDM for præcisionsfunktioner og utilgængelig geometri, gen-coating til forebyggelse af gnidning og gen-bearbejdning til profilgendannelse ud over slibegrænserne. At vælge den forkerte metode, eller at anvende den rigtige metode med dårlig procedure, gør en enkelt reparation til en tilbagevendende fejl.
Det er vigtigt at udføre den mekaniske reparation korrekt, men det er kun en del af at producere et holdbart resultat. Hvad der sker med metallurgien af det værktøjsstål under og efter reparation, især de termiske cyklusser, der introduceres ved svejsning og slibning, afgør, om din fix holder i 500.000 hits eller fejler igen i 5.000.
Varmebehandling og materialeovervejelser under reparation
En svejseaflejring, der ser ren ud på overfladen, kan stadig revne inden for et par tusinde trykslag. En jordoverflade, der måler flad og skarp, kan stadig slides for tidligt, hvis dens undergrundshårdhed blev kompromitteret under reparationen. Det mekaniske arbejde med at fastgøre en matricekomponent er synligt og målbart. Det metallurgiske arbejde, værktøjet og matricebehandlingen, der sker på det termiske niveau, er usynligt, indtil det fejler. Og det mislykkes ofte, fordi dette er det trin, der oftest springes over under produktionspres.
Spring over varmebehandling er den mest almindelige årsag til svejsereparationsfejl i matricekomponenter. En metallurgisk usund reparation, der ser godt ud på bænken, vil fejle hurtigere end den oprindelige skade, den var beregnet til at reparere.
At forstå, hvorfor termisk styring betyder noget, og hvad der sker, når du ignorerer det, er forskellen mellem en reparation, der varer hele programmets levetid, og en, der køber dig en uge, før du trækker terningen igen.
Termiske forud-varme- og eftersvejsningsprotokoller{{1}
Når du slår en bue på et hærdet værktøjsstål uden forvarmning, skaber du en ekstrem termisk gradient. Svejsebassinet smeltes, mens det omgivende basismetal forbliver tæt på omgivelsestemperaturen. Når svejsningen afkøles, trækker den sig sammen mod stift, koldt materiale, der modstår bevægelse. Resultatet er låst-i restspænding koncentreret i et smalt bånd kaldet den varme-påvirkede zone (HAZ). I værktøjsstål hærdet til 58-62 HRC bliver denne zone skør martensit, en mikrostruktur, der er ekstremt hård, men som næsten har nultolerance for trækspænding eller slag. Der opstår revner, ofte inden for få timer efter, at matricen vender tilbage til brug.
For-opvarmning løser dette ved at reducere den termiske gradient mellem svejsezonen og det omgivende materiale. SomGateway Metals noter, minimerer forvarmning termisk stød og reducerer risikoen for overdreven forvrængning, vridning eller revner. Til reparation af matrice ser den praktiske protokol således ud:
- D2 værktøjsstål- forvarm til 400-540 grader (750-1000 grader F). D2 er meget modtagelig for revner på grund af dets høje kulstof- og kromindhold.
- A2 værktøjsstål- forvarm til 200-260 grader (400-500 grader F). Mindre følsom end D2, men kræver stadig kontrolleret opvarmning.
- S7 værktøjsstål- forvarm til 150-200 grader (300-400 grader F). S7's stødfaste sammensætning er mere tilgivende, men koldsvejsning medfører stadig risiko.
- H13 værktøjsstål- forvarm til 370-540 grader (700-1000 grader F). Varmebearbejdningsstål har brug for høje forvarmningstemperaturer på grund af deres legeringsindhold.
Varmebehandling efter-svejsning er lige så kritisk. Efter svejsning må komponenten ikke ukontrolleret afkøle til stuetemperatur. I stedet skal du holde den ved forvarmningstemperaturen eller placere den direkte i en ovn til temperering. Målet er at omdanne enhver sprød martensit i HAZ til hærdet martensit, som bevarer hårdheden og genvinder en vis sejhed. For de fleste luft-hærdende værktøjsstål som A2 og D2 er en dobbelthærdning efter svejsning standardpraksis. Anløbstemperaturen skal svare til den oprindelige varmebehandlingsspecifikation for den pågældende stålkvalitet, typisk 200-540 grader afhængigt af den ønskede endelige hårdhed.
Hvordan ser det egentlig ud i praksis at springe disse trin over? Selve svejsningen kan virke sund. Men inden for de første par tusinde hits opstår hårgrænser i HAZ'en ved siden af svejsningen. Disse forplanter sig under cyklisk belastning og til sidst reparationsbrud, og tager ofte yderligere basismateriale med sig. Du ender med flere skader, end du startede med, plus spildtid og materiale fra den fejlslagne reparation.
Afstressende efter større reparationer
Varmebehandling efter matricesvejsning afhjælper den umiddelbare termiske skade fra svejsecyklussen. Afspændingsaflastende reparerede matricekomponenter adresserer en bredere bekymring: de akkumulerede resterende spændinger fra bearbejdning, slibning, EDM og svejsning, som opbygges gennem en reparationssekvens.
Forestil dig en matricesektion, der blev svejset, derefter slebet, og derefter fik wire EDM-arbejde udført på en profil. Hver af disse operationer introducerede sit eget stressmønster. Slibning genererer overfladekompression (generelt gavnlig), men også lokaliseret termisk stress, hvis der opstod varmeopbygning. EDM skaber et omstøbt lag med høj trækspænding ved overfladen, hvad industrien kalder "hvidlagszonen". Svejsning introducerer dyb restspænding i hele HAZ. Uden afspænding kan disse konkurrerende spændingsfelter forårsage uventet forvrængning, når komponenten tages i brug igen, eller endnu værre, skabe spændingsstigninger, hvor revner starter.
Afspændingsaflastningsprotokollen for reparerede matricekomponenter følger ligetil regler. Varme-behandlet stål er spændingsaflastet ved ca. 25 grader F (15 grader) under den sidste anløbningstemperatur. Dette sikrer, at du aflaster stress uden at ændre den hårdhed, der allerede var indstillet ved den oprindelige varmebehandling. Iblødsætningstider svarer til temperering: en time pr. tomme tykkelse med et minimum på to-timer. Afkøling bør være langsom og ensartet for at undgå genindførelse af termiske gradienter.
Specifikt for EDM-behandlede overflader er afspænding af stress særlig vigtig. Det omstøbte lag fra EDM indeholder mikrorevner og ekstrem overfladespænding. En stressaflastningscyklus hjælper med at slappe af i denne zone og reducere risikoen for, at disse mikrorevner forplanter sig under driftsbelastninger. Nogle butikker stressaflaster rutinemæssigt enhver komponent, der har fået udført EDM-arbejde, uanset om andre reparationer var involveret.
Hvornår skal du afhjælpe stress kontra hvornår kan du springe det over? Mindre reparationer såsom let slibning af en skærkant eller en lille svejsning på en ikke-kritisk overflade retfærdiggør muligvis ikke en ovncyklus. Større reparationer, der involverer dybe svejsninger, væsentlig materialefjernelse, flere reparationsoperationer på den samme komponent eller enhver reparation af indviklet eller tynd-sektionsgeometri bør altid omfatte spændingsaflastning. Omkostningerne ved en ovncyklus er trivielle sammenlignet med omkostningerne ved en gentagen fejl og den tilhørende nedetid.
Hårdhedsverifikation og materialeintegritetstjek
Du har svejset, varme-behandlet og jordet komponenten tilbage til dimension. Hvordan bekræfter du, at reparationen faktisk fungerede på metallurgisk niveau? Værktøjsstål hårdhedsverifikation giver dig svaret. Hvis den reparerede zone ikke matcher den oprindelige hårdhedsspecifikation, vil reparationen enten slides for hurtigt (for blød) eller skåre og revne for tidligt (for hård og skør).
To testmetoder dominerer verifikation af matricereparation:
- Rockwell hårdhedstest (HRC-skala)- standarden for bulk hårdhedskontrol på værktøjsstålkomponenter. Den er hurtig, direkte-aflæsning og praktisk til at bekræfte, at en repareret sektion ligger inden for det forventede interval (typisk 58-62 HRC for koldbearbejdningsstål).Rockwell fungerer bedstnår du har en flad, stabil testoverflade og nok materialetykkelse til at understøtte fordybningen uden substratpåvirkning.
- Mikro-Vickers hårdhedstest- vigtigt, når du skal kortlægge hårdhed på tværs af en svejsezone, HAZ og basismetal. Micro-Vickers bruger en lille diamantindrykker under lav belastning, så du kan placere flere indrykninger i en linje på tværs af reparationsgrænsen. Dette afslører, om HAZ'en er blevet ordentligt tempereret, om svejseaflejringen passer til grundmaterialets hårdhed, og om der findes bløde eller overdrevent hårde zoner, der ville skabe et svagt punkt under servicebelastning.
En korrekt udført svejsereparation på D2 værktøjsstål bør vise svejseaflejringen ved 58-62 HRC, HAZ inden for 2-3 punkter fra basismaterialet og ingen lokale bløde pletter under 55 HRC, der indikerer ufuldstændig hærdning eller overhærdning. Hvis micro-Vickers afslører et smalt hårdt bånd over 65 HRC i HAZ, er denne zone ikke blevet tilstrækkeligt tempereret og vil være tilbøjelig til at revne under cyklisk belastning.
Materialekompatibilitet under svejsning tilføjer endnu et lag. Når du afsætter fyldmateriale på værktøjsstål, skaber du en metallurgisk binding mellem to potentielt forskellige sammensætninger. Fyldstoffet skal være kompatibelt med basismaterialets indhold af kulstof og legering, og det skal reagere passende på varmebehandlingscyklussen efter-svejsning. Brug af en påfyldningsstang designet til blødt stål på en D2 matricesektion skaber en forskellig metalsamling med uforudsigelig hårdhed, dårlig slidstyrke og høj risiko for revner ved smeltelinjen. Tilpas fyldstoffet til basisstålet, og bekræft resultatet med hårdhedstest, før komponenten frigives tilbage til produktion.
Termisk styring under reparation er ikke glamourøst arbejde. Det giver ikke synlige resultater, som en ren svejsestreng eller en nyslebet overflade gør. Men det er det usynlige fundament, der afgør, om dit synlige arbejde overlever. En butik, der kontrollerer for-opvarmning, efter-svejsehærdning, stressaflastning og hårdhedsbekræftelse, producerer reparationer, der holder. En butik, der springer disse trin over, producerer reparationer, der ser godt ud på bænken og fejler under pressen.
At vide, hvordan man udfører en holdbar reparation er én ting. At vide, om den overhovedet skal repareres, eller om komponenten er nået til det punkt, hvor udskiftning giver mere økonomisk mening, er en helt anden beslutning, en beslutning, som de fleste butikker træffer ud fra mave-instinkt snarere end struktureret analyse.
Beslutningsramme for reparation vs. udskiftning
En revnet form indsats sidder på bænken. Du har svejset det to gange før. Den varme-berørte zone kryber tættere på en tilstødende funktion, og den sidste reparation holdt kun til 40.000 hits i stedet for de forventede 200.000. Reparerer du det igen, eller skærer du et nyt skær? De fleste butikker svarer på det spørgsmål ud fra, hvem der råber højest: produktionen vil have det tilbage nu, så du svejser det. Værktøjsstyring ønsker at spare budget, så du svejser det. Ingen spørger, om det rent faktisk giver økonomisk mening at svejse det en tredje gang.
Udskiftning af tarminstinkt med en struktureret beslutningsmatrix for matricereparation fjerner følelser fra en beslutning, der direkte påvirker omkostninger, oppetid og delekvalitet. Rammen nedenfor giver værktøjsadministratorer en gentagelig proces til evaluering af matricereparation versus udskiftningsomkostninger på komponentniveau.
Omkostnings- og leveringstidsfaktorer i reparationsbeslutningen
To tal styrer beslutningen mere end noget andet: omkostningerne ved reparation i forhold til udskiftning og den tid, hver mulighed tager. En reparation, der koster 60 % af en ny komponent og kun genopretter 50 % af den forventede levetid, er en dårlig investering. En erstatning, der koster mindre, men som tager otte uger at ankomme, er muligvis ikke levedygtig, når du kører produktion i morgen.
Sådan indrammes sammenligningen ærligt:
- Reparationsomkostninger- omfatter arbejdskraft, materialer, varmebehandling, enhver outsourcet operation (EDM, belægning) og nedetiden, mens matricen er på bænken.
- Udskiftningsomkostninger- inkluderer råmateriale, bearbejdning, varmebehandling, tilpasning og prøvetid for at kvalificere den nye komponent i formen.
- Forventet levetid efter reparation- hver efterfølgende reparation giver typisk faldende afkast. En første svejsereparation kan genoprette 80-90% af den oprindelige levetid. En tredje reparation på samme område leverer sjældent mere end 30-50 %.
- Resterende programvolumen- hvis delprogrammet har 100.000 stykker tilbage, er en reparation, der varer 100.000 hits, helt passende. Hvis programmet kører i yderligere fem år med 500.000 årligt volumen, forsinker en kort-livsreparation blot den uundgåelige udskiftning.
En praktisk tærskel, som mange erfarne værktøjsrum bruger: Når reparationsomkostningerne overstiger 50 % af udskiftningsomkostningerne og forventet levetid efter-reparation er mindre end 60 % af en ny komponents levetid, er udskiftning den bedste investering. Under denne tærskel vinder reparation normalt både på omkostninger og ekspeditionstid.
Når kumulativ skade overstiger reparationslevedygtighed
Individuelle reparationer kan være helt forsvarlige. Problemet er kumulativt. Hver svejsning tilføjer restspænding. Hver slibning fjerner materiale og reducerer komponentens resterende shim-område. Hver termisk cyklus ændrer subtilt metallurgien af det omgivende basismateriale. På et tidspunkt reparerer du ikke længere den originale komponent. Du opretholder et patchwork, der ikke minder meget om den oprindelige designhensigt.
Hold øje med disse signaler, der fortæller dig, hvornår du skal udskifte stansematricekomponenter i stedet for at reparere dem igen:
- Komponenten er blevet svejset i det samme område mere end to gange, og hver reparation varer kortere end den foregående.
- Kumulativ slibning har reduceret komponenten til under minimumshøjden, og shim-stabler nærmer sig deres praktiske grænse.
- Hårdhedstest afslører inkonsistente zoner på tværs af arbejdsfladen fra flere overlappende varme-påvirkede områder.
- Komponenten kræver reparation med stigende frekvens, selvom driftsbetingelserne ikke har ændret sig.
- Dimensionel inspektion viser, at den reparerede geometri glider længere fra nominel med hver omarbejdningscyklus.
Det sidste punkt fortjener at fremhæve. Tolerancenedbrydning er progressiv.Faglige vurderingsvejledningerforeslår, at hvis funktionaliteten ikke kan gendannes til mindst 80 % af den oprindelige specifikation efter reparation, er udskiftning den rette vej. Gentagne reparationer, der hver især efterlader komponenten lidt længere fra det ideelle, skaber en sammensat kvalitetsrisiko, der til sidst viser sig som dele uden for-tolerance.
Der er også et diagnostisk signal skjult i reparationsfrekvensen. Hvis en komponent bliver ved med at svigte på trods af lydreparationsudførelse, er grundårsagen sandsynligvis ikke slid eller træthed. Det er et designproblem: utilstrækkeligt materiale, forkert stålkvalitet, utilstrækkelig støtte eller driftsbelastninger ud over, hvad geometrien kan tåle. At reparere en designmangel er som at lappe et dæk med et søm stadig i. Du har brug for udstanset pressegenopbygning af den station med en nydesignet komponent, ikke en anden reparation af den eksisterende.
Designfunktioner, der forenkler udskiftningsbeslutningen
Sværhedsgraden af beslutningen om at reparere-eller-udskifte afhænger i høj grad af, hvordan matricen blev bygget. Indsats-konstruktion, hvor individuelle arbejdskomponenter holdes i lommer i en større holder, gør udskiftning ligetil. Du trækker den slidte indsats, smider en færdig-reserve i, verificerer justeringen og vender tilbage til produktionen. Beslutningen træffer praktisk talt sig selv, fordi udskiftningen er hurtig, og de ekstra lageromkostninger er overskuelige.
Solid-sektionsformkonstruktion, hvor arbejdsgeometrien er bearbejdet direkte til en monolitisk blok, gør udskiftningen langt dyrere og{1} tidskrævende. Reparation bliver standard, fordi udskiftning betyder om-bearbejdning af en hel matricesektion. Dette designvalg, der blev truffet år tidligere under matricekonstruktionen, former direkte enhver fremtidig vedligeholdelsesbeslutning gennem matricens produktionslevetid.
Som designprincipperne for matriceindsatsen illustrerer, reducerer udskiftelige skær nedetid, fordi kun det slidte element ændres i stedet for hele samlingen. De muliggør også standardisering: flere stationer, der bruger fælles skærgeometrier, betyder, at der er færre unikke reservedele på lager. Omkostningspræmien ved skærkonstruktion på byggestadiet betaler sig udbytte på tværs af produktionsår gennem hurtigere komponentbytte og renere reparations--eller-beslutninger om udskiftning.
Følgende beslutningsmatrix for matricereparation konsoliderer disse faktorer i et struktureret evalueringsværktøj:
| Tilstandens sværhedsgrad | Mulighed for reparation | Estimeret omkostningsforhold (reparation vs. udskiftning) | Anbefalet handling |
|---|---|---|---|
| Mindre kantslid eller overfladisk afslag | Høj - standardslibning eller let svejsning | 10-25% | Reparation. Slib eller svejs og slib igen. |
| Moderat revne eller betydeligt materialetab | Moderat - kræver kvalificeret svejsereparation og varmebehandling | 30-50% | Reparer hvis første eller anden hændelse. Udskift hvis tredje reparation på samme område. |
| Dybe revner, flere tidligere reparationer eller kumulativ tolerancetab | Lavt - faldende afkast forventes | 50-75% | Udskift komponenten. Reparer kun som midlertidig bro, hvis leveringstiden tvinger det. |
| Strukturelt svigt, nedbrydning af grundmateriale eller gentagen systemisk svigt | Ikke levedygtig - reparation kan ikke gendanne funktionen pålideligt | 75-100%+ | Udskift straks. Undersøg den grundlæggende årsag til mulig redesign. |
| Enhver sværhedsgrad, men den resterende programvolumen er under 10 % af komponentens levetid | Varierer | Varierer | Reparer for at afslutte programmet. Invester ikke i en ny komponent for kort resterende levetid. |
Denne matrix er ikke en rigid regel. Det er et udgangspunkt, der tvinger samtalen til at inkludere alle relevante variabler i stedet for at vælge den hurtigste eller billigste mulighed i øjeblikket. En disciplineret tilgang til at reparere-eller-erstatte beslutninger, anvendt konsekvent og sporet over tid, afslører mønstre, der hjælper dig med at forudsige fremtidige fejl og budgetter i overensstemmelse hermed.
Uanset om du reparerer eller udskifter, skal komponenten stadig bevise sig selv, før fuld produktion genoptages. En repareret matrice, der ikke er blevet korrekt valideret, er blot en hypotese. At bekræfte, at det faktisk virker, til tolerance, under reelle produktionsforhold, kræver sin egen strukturerede proces.
Efter-reparationsvalidering og kvalitetssikring
En repareret matricekomponent, der måler korrekt på bænken, garanterer ikke acceptable dele under produktionsforhold. Pressedynamik, materialevariation og termiske effekter under løb introducerer alle variabler, som bænkarbejde alene ikke kan simulere. Kvalitetssikring af stansning af matrice efter reparation kræver en struktureret valideringssekvens, der gradvist øger tilliden, og bevæger sig fra statiske kontroller gennem kontrollerede forsøg til overvåget produktion, før formen afleveres tilbage til gulvet.
Spring ethvert trin over i denne sekvens, og du risikerer at opdage problemet med fuld fart, når skrotraterne stiger, og pressen går ned igen. Her er trinene til validering af matrice efter reparation, som hvert værktøjsrum skal følge som en standardudgivelsesprotokol:
- Bænkinspektion- Bekræft dimensionsmæssigt alle reparerede komponenter i forhold til udskriftsspecifikationerne før genmontering. Bekræft hårdhed, overfladefinish og geometriske tolerancer på omarbejdede overflader.
- Genmontering og justering kontrol- Installer de reparerede komponenter, kontroller, at de sidder korrekt, bekræft shim-højderne, og kontroller, at alle lokaliseringsfunktioner går i indgreb uden tvungen tilpasning.
- Tørcykling- Kør matricen gennem flere langsomme slag uden materiale for at bekræfte mekanisk frigang, timing og fri bevægelse af alle bevægelige elementer. Lyt efter interferens, hold øje med binding.
- Første-stykinspektion- Kør den første del med reduceret hastighed. Mål alle kritiske dimensioner, kontroller gratens tilstand, inspicer overfladekvaliteten, og sammenlign resultater med deltolerancespecifikationer.
- Kort produktionsforløb med dimensionskontrol- Fremstil 20-50 på hinanden følgende dele ved normal hastighed. Mål et prøvesæt (typisk 5-10 stykker) for dimensionsstabilitet over hele kørslen. Hold øje med drift, inkonsekvens eller progressiv nedbrydning.
- SPC-overvågning under indledende produktion- Slip til fuld produktion med øget målefrekvens for de første 500-1000 slag. Plot nøgledimensioner på kontroldiagrammer for at bekræfte, at processen er stabil og centreret, ikke kun inden for tolerance.
- Fuld produktionsudgivelse- Når den første overvågning bekræfter stabilt output, skal du vende tilbage til standardinspektionsintervaller og dokumentere frigivelsen.
Bænkinspektion og dimensionsbekræftelse
Før matricen nogensinde går tilbage i pressen, skal enhver repareret overflade måles i forhold til dens oprindelige specifikation. Dette betyder mikrometre eller CMM-aflæsninger på gen-slebne skærkanter, profilkontrol på gen-bearbejdede formstationer og planhedsbekræftelse på svejsede og gen-overflader. Du besvarer et spørgsmål: gendannede reparationen geometrien til inden for arbejdstolerancen?
Vær særlig opmærksom på parringsforhold. Et slag, der måler korrekt isoleret, kan stadig producere dårlige dele, hvis dets forhold til matriceåbningen har ændret sig. Kontroller afstande mellem sammenkoblende komponenter, ikke kun individuelle dimensioner. Ved svejsereparationer skal du kontrollere, at justering mellem føringer, sektioner og mellemrumsområder ikke viser nogen tvungen pasform, da svejseforvrængning kan ændre komponentgeometrien på subtile måder, som individuelle målinger går glip af.
Prøvekørselsprotokoller og første-kvalifikation
Inspektionsprotokollen for prøvekørslen bygger bro mellem bænkens tillid og produktionens virkelighed. Tørcykling fanger mekanisk interferens, afisolerede gevind eller monteringsfejl, der ville forårsage øjeblikkelig skade. Første-stykinspektion fanger dimensionsproblemer, før du har lavet en skrotbeholder.
Når du kører det første stykke, mål alt, ikke kun den dimension, du reparerede. Reparationer kan flytte tilstødende funktioner, ændre båndprogressionstidspunktet eller ændre, hvordan materialet flyder gennem formstationer. En svejsereparation på et trimmet stål kan være dimensionelt perfekt, men introducere nok forvrængning til at påvirke den næste stations justering. Ved kun at kontrollere det reparerede område går disse sekundære effekter glip af.
I løbet af det korte produktionsforløb leder du efter stabilitet i stedet for blot overensstemmelse. Fem på hinanden følgende dele inden for tolerance er godt. Fem på hinanden følgende dele, der trender støt mod én tolerancegrænse, fortæller dig, at reparationen allerede er slidt eller sætter sig, og du får muligvis ikke den forventede levetid ud af den. Matricekvalificeringsprocesser, der anvendes af værktøjsproducenter, følger samme princip: stemplingsforsøg bekræfter ikke kun den oprindelige kvalitet, men også funktionel stabilitet under reelle produktionsforhold.
Dokumentation og sporing efter afslutning af reparation
Validering uden dokumentation er spildt intelligens. Enhver reparationsbegivenhed, lige fra fejltilstanden, der udløste den, til valideringsresultaterne, der frigav den, skal føres ind i dit vedligeholdelsessporingssystem for matrice. De felter, der har betydning for istandsættelse af en stempelmatrice, omfatter:
- Dato, antal hits ved fejl og antal hits ved tilbagevenden til produktion
- Fejltilstand og berørt station eller komponent
- Anvendt reparationsteknik (svejsning, slibning, EDM, udskiftning)
- Varmebehandling udført og hårdhedsverifikationsresultater
- Resultater af dimensionsinspektion før og efter reparation
- Første-mål og prøvekørsel
- Tekniker udfører arbejdet og samlede reparationstimer
- Forventet levetid for reparation og næste inspektionsudløsningspunkt
Denne post tjener to formål. Kort-sigt giver det sporbare beviser for, at terningen blev valideret før udgivelsen, og beskytter dig, hvis der opstår kvalitetsspørgsmål senere. Langsigtet-det bygger reparationshistorikken, der driver smartere beslutninger. Fuldførte arbejdsordrer skal dokumentere, hvad reparationen var beregnet til at opnå, og give et middel til at spore gentagelser, hvilket gør isolerede reparationer til datapunkter, der afslører mønstre. Når du kan se, at en bestemt station er blevet repareret fire gange på tolv måneder, hver gang med færre hits, har du objektive beviser for den udskiftningsbeslutning, der blev diskuteret tidligere.
SPC-data, der indsamles under overvågning efter-reparation, feeds med det samme system. Hvis kontroldiagrammer viser, at processen kører stabilt og centreret efter reparation, er det en bekræftelse af, at teknikken virkede. Hvis de viser drift eller overdreven variation fra starten, kan reparationen være teknisk forsvarlig, men funktionelt utilstrækkelig, og du har fanget det, før det bliver et kvalitetsproblem hos kunden.
En disciplineret validerings- og dokumentationsproces forvandler reparationen af matricen fra en isoleret hændelse til en datakilde, der løbende forbedrer dit vedligeholdelsesprogram. Men her er den ubehagelige sandhed: nogle matricer er simpelthen sværere at validere, sværere at reparere og sværere at holde kørende, ikke på grund af materialevalg eller operatørfærdigheder, men på grund af, hvordan de blev designet i første omgang.
Sådan påvirker valg af formdesign på lang-tid reparation
En terning, der bekæmper dig, hver gang den kommer til bænken, blev ikke bygget med reparation i tankerne. Tæt adgang, ikke--standardfastgørelseselementer, monolitisk konstruktion, hvor der skal findes indsatser, og geometrier, der kræver fuld adskillelse blot for at nå en slidt komponent. Det er ikke tilfældige problemer. De er designbeslutninger, der er truffet under konstruktionen, og som genlyder enhver fremtidig værktøjs- og matricevedligeholdelsesbegivenhed i hele programmets levetid.
Matricedesign for vedligeholdelse er ikke en sekundær overvejelse, der er boltet på, efter at formgeometrien er færdiggjort. Det er en strukturel filosofi, der afgør, om en reparation tager to timer eller to dage, om du har fem reservekomponenter eller halvtreds på lager, og om dine teknikere kan bytte et slidt skær under en planlagt pause eller skal trække hele matricen for en bænknedrivning.
Indsatskonstruktion og modulært design for nem udskiftning
Modulær matriceindsatskonstruktion er det mest effektive designvalg for langsigtet-reparation. Når skærekanter, formdetaljer og-udsatte funktioner er bygget som individuelle skær, der holdes i lommer i stedet for bearbejdet direkte til monolitiske blokke, bliver enhver beslutning om nedstrøms vedligeholdelse enklere.
Overvej forskellen i praksis. En progressiv matrice med solide-sektionsbeskæringer kræver, at hele den nederste matricehalvdel trækkes til overfladesliberen, når kanterne slides. Den samme matrice bygget med sektionsindsatser gør det muligt for en tekniker at springe det slidte stykke ud, smide en forud-jordreserve i, kontrollere frigang og vende tilbage til produktionen. Matricen forlader aldrig pressen til rutinemæssig kantvedligeholdelse.
Designfunktioner, der muliggør denne modulære tilgang omfatter:
- Indstikslommer med nøgle- præcisions-jordlommer med lokaliseringsnøgler, der garanterer rotations- og positionsjustering under geninstallation uden besværlig montering.
- Tilgængelige fastgørelsesanordninger- med indvendige hovedskruer placeret, hvor en skruenøgle kan nå dem uden at fjerne tilstødende komponenter. Nedgravede eller blokerede fastgørelseselementer tilføjer unødvendige demonteringstrin.
- Guidede strippere med uafhængig montering- strippere, der løfter sig rent uden at forstyrre andre komponenter, hvilket giver direkte adgang til stanser og matriceoverflader nedenunder.
- Bær plader på høje-kontaktflader- offerplader på hælblokke, styreskinner og emneholderflader, der absorberer glidende slid og kan udskiftes uden at omarbejde den overordnede struktur.
- Dyvelledde komponenter med frigangsaflastning- dyvelstifter til gentagelig positionering kombineret med frigangsåbninger, der tillader nem udtrækning uden at hamre eller lirke.
Somprogressive formstemplingsprincipperskitseret af producenter af præcisionsværktøjer bekræfter, at høje-slidsektioner som skærekanter ofte er designet som udskiftelige skær af holdbare materialer såsom wolframcarbid, hvilket undgår behovet for at fremstille en helt ny dyseblok, når kanterne slides. Denne modulære filosofi sænker direkte vedligeholdelsesomkostninger og minimerer produktionsnedetid.
Standardiserede komponenter, der reducerer reservedeles kompleksitet
Forestil dig, at du lager reserveskær til en 20-stations progressiv matrice, hvor hvert skærestempel har en unik geometri, unik fastholdelsesmetode og unik shim-konfiguration. Dit reservedelslager eksploderer, og dine teknikere bruger tid på at verificere, hvilken specifik komponent der passer til den specifikke lomme. Standardisering eliminerer denne kompleksitet.
Smart matricedesign bruger fælles geometrier på tværs af flere stationer, hvor det er muligt. Pilotstanser deler den samme skaftdiameter og fastholdelsesstil. Pierce-stanser til lignende hulstørrelser bruger identiske hovedkonfigurationer, som passer ind i standardholdere i kugle--- eller skulder-stil-stil. Formindsatser ved symmetriske stationer spejler hinanden, så en reservedel tjener to steder.
Funktioner til reparation af stemplingsmatricer knyttet til standardisering omfatter:
- Almindelige stanseskaftdiametre og hovedtyper- reducerer antallet af holdere og backup-konfigurationer, der er nødvendige på tværs af matricen.
- Standardiserede fjederlommer og nitrogencylinderboringer- tillader udskiftelige kraftkomponenter uden tilpasset bearbejdning under udskiftning.
- Ensartede mellemlægstykkelser og materialekvaliteter- forenkling af højdekompensation efter slibning uden at søge efter ikke--standard mellemlæg.
- Ensartede fastgørelsesstørrelser i hele matricen- en tekniker burde ikke have brug for seks forskellige unbrakonøgler for at skille ét værktøj ad. To eller tre standardstørrelser dækker alt, når design styrker ensartethed.
Standardisering fremskynder også indkøb. Når dine skær bruger-emner fra-hylde, som enhver kompetent værktøjs- og matriceforretning kan afslutte-slibe til profil, falder leveringstiderne fra uger til dage. Tilpassede enkelt-geometrier med eksotiske opbevaringsordninger skaber enkelt-kildeafhængigheder, der lader dig vente, når produktionen er nede.
Hvordan Engineering for Maintainability reducerer levetidsreparationsomkostninger
Hver designfunktion, der er anført ovenfor, koster marginalt mere under den indledende formkonstruktion. Indsatslommer kræver mere bearbejdning end massive sektioner. Standardiserede komponenter kræver mere teknisk koordinering på forhånd. Tilgængelig fastgørelsesplacering fremtvinger nogle gange lidt større kuverter. Men på tværs af en matrices produktionslevetid, der spænder over millioner af hits og snesevis af vedligeholdelsesbegivenheder, forenes disse forhåndsinvesteringer til dramatiske omkostningsbesparelser.
Matricer konstrueret med vedligeholdelse som en prioritet leverer:
- Hurtigere komponentbytte, der reducerer nedetid for presset pr. vedligeholdelseshændelse
- Enklere justering under genmontering, der eliminerer prøve-og-fejlpasning
- Mere forudsigelige slidmønstre, fordi udskiftelige elementer er designet som offerslidpunkter
- Lavere lagerpris for reservedele gennem standardisering
- Kortere teknikeruddannelseskurver, fordi konsekvent konstruktion lærer mønstre snarere end undtagelser
For teams, der bygger eller udvider et matricereparationsprogram, giver indkøb af matricer fra producenter, der eksplicit designer til reparationsmuligheder, en strukturel fordel fra dag ét.YICHENparrer f.eks. fremstilling af specialfremstillede stanseforme med ingeniørmæssig opmærksomhed på vedligeholdelse, holdbarhed og stabil produktionsydeevne, og leverer værktøj, der ankommer produktionen-klar med reparationsadgang indbygget i designet i stedet for at blive behandlet som en eftertanke.
De samlede ejeromkostningsberegninger bliver tydelige over tid. En matrice, der koster 15 % mere at bygge, men som reducerer enhver fremtidig reparationsbegivenhed med 40 % i tid og kompleksitet betaler for den præmie inden for det første produktionsår. Omvendt ender en terning købt til den laveste startpris, der kræver heroisk indsats, hver gang noget bliver slidt, med at koste langt mere over dets produktionslevetid i arbejdskraft, nedetid og frustration.
Design sætter loftet for, hvor effektivt dit vedligeholdelsesprogram nogensinde kan blive. Men selv den bedst-designede dyse har stadig brug for de rigtige mennesker, udstyr og systemer til at understøtte det. For operationer, der i øjeblikket sender hver eneste reparation ud af døren, åbner det, at denne mulighed-hjemme, selv delvist, op for svartider og omkostningsstrukturer, som outsourcing alene aldrig kan matche.
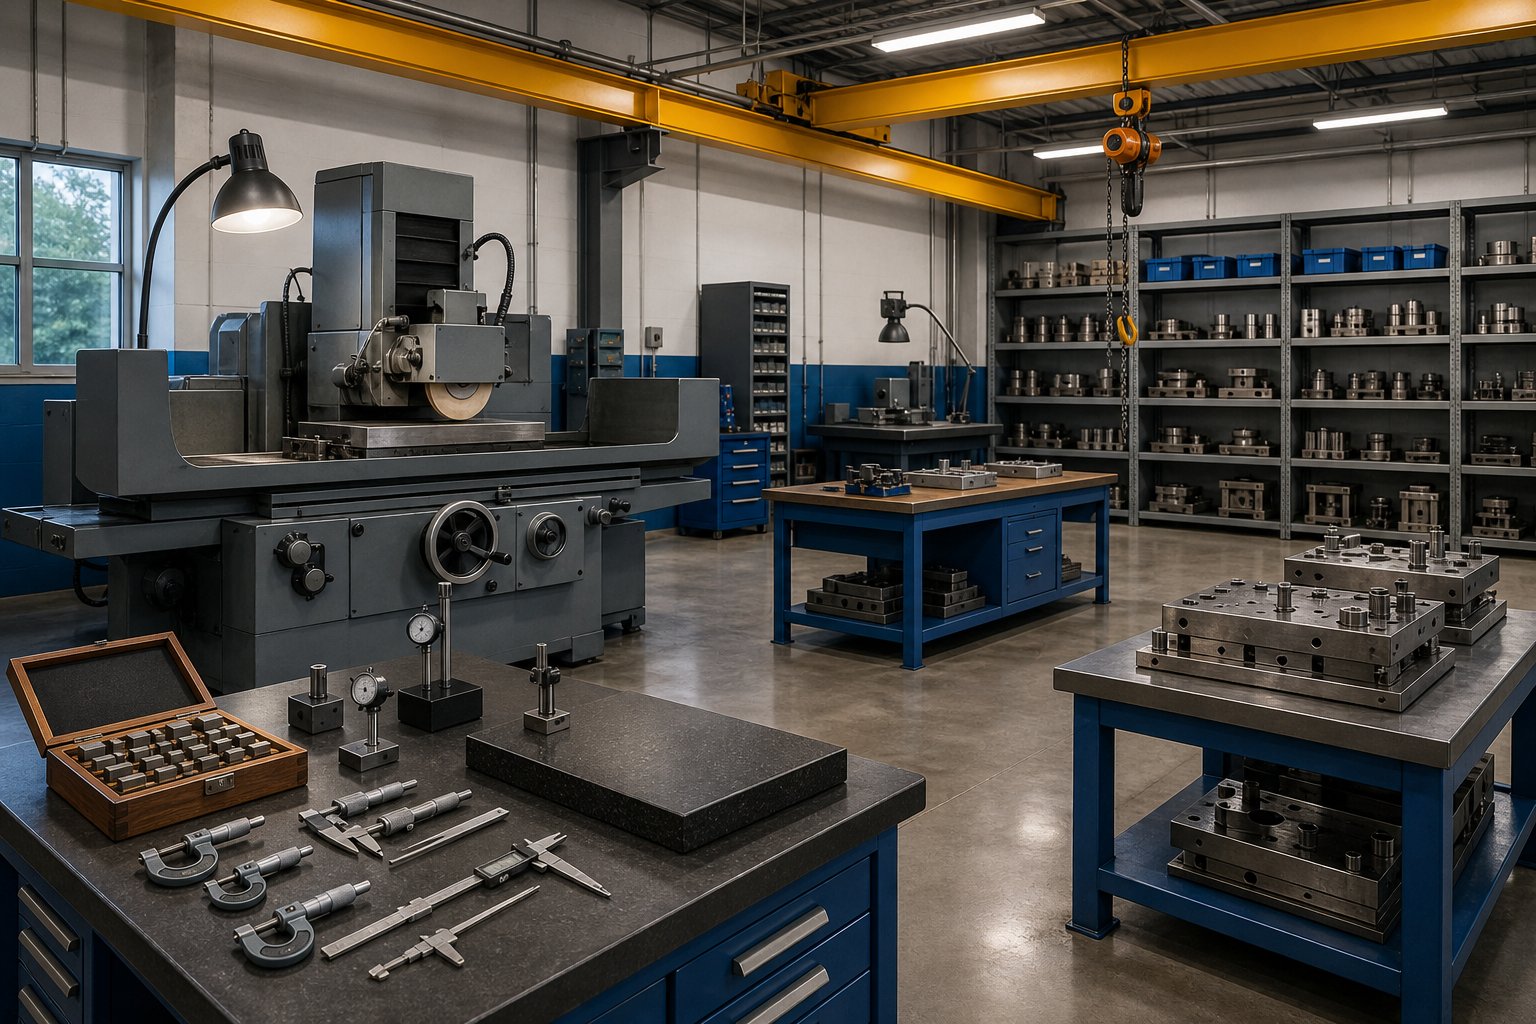
Opbygning af et matricereparationsprogram fra bunden
Outsourcing af enhver reparation til et eksternt værktøj og et matriceværksted fungerer, indtil det ikke gør det. Transporttid, leverandørkøer, kommunikationshuller og opmærkningsomkostninger akkumuleres stille og roligt, indtil du en dag indser, at du bruger mere på forsinkelser, end du ville på en tekniker og en overfladesliber. At bygge et opsætning af et matricereparationsprogram i-hus betyder ikke, at man replikerer et komplet-serviceværktøj og en matricebutik natten over. Det betyder, at man etablerer den interne kapacitet til at håndtere rutinereparationer hurtigt, mens man strategisk outsourcer de større ombygninger, der kræver specialiseret udstyr eller ekspertise, som du ikke kan retfærdiggøre at eje.
Hybridmodellen er der, hvor de fleste stemplingsoperationer finder deres sweet spot. Du varetager slibning, indsatsskift, mindre svejsereparationer og komponentudskiftninger internt. Wire EDM-arbejde, større ombygninger af svejsninger, der kræver vakuumvarmebehandling, og redesign af fuld station går til eksterne partnere med det kapitaludstyr og den metallurgiske dybde, som disse job kræver. Nøglen er at opbygge det interne fundament, der får rutinen til at arbejde hurtigt og outsource beslutninger bevidste snarere end standard.
Værktøjsrumsudstyr og bemanding Essentials
Hvad har et funktionelt internt-værktøjsrum egentlig brug for? Mindre end du måske tror for et udgangspunkt, og mere end et arbejdsbord med en skruestik. Det væsentlige værktøjsrumsudstyr til-huset til reparation af matrice dækker tre kategorier: materialefjernelse, måling og monteringsstøtte.
Kerneudstyr til et matricereparationsprogram, der håndterer rutinemæssig vedligeholdelse og mindre reparationer:
- Overfladesliber (kapacitet 6x12 eller 6x18)- håndterer størstedelen af slibearbejdet på udstansninger, matricesektioner og skær. Denne enkelt maskine løser omkring 60 % af alle rutinereparationsopgaver.
- TIG- eller mikro-TIG-svejseopsætning- til kantrestaurering, revnereparation og materialeopbygning på slidte komponenter. Medtag en forvarmningsovn eller temperatur-kontrollerede tæpper til korrekt termisk styring af værktøjsstål.
- Piedestalsliber og bænksliber- hurtige-berørings-, afgratnings- og forberedelsesarbejde, der ikke berettiger til at binde overfladesliberen.
- Mulighed for borepresse og fræse- selv en lille Bridgeport-manuel fræser håndterer dyvelhulsarbejde, lommemodifikationer og boltemønsterkorrektioner.
- Præcisionsmåleinstrumenter- mikrometer, højdemålere, måleurer, måleblokke og en overfladeplade. Uden måleevne gætter du på, om dine reparationer rent faktisk genoprettede geometrien.
- Rockwell hårdhedstester- bekræfter, at varme-behandlede komponenter og svejsereparationer opfylder hårdhedsspecifikationerne, før de tages i brug igen.
- Udstyr til håndtering af matrice- traverskran eller svingkran, matricevogne og korrekt løfteudstyr. At flytte 2.000-punds diehalvdele sikkert og effektivt kræver infrastruktur, ikke improvisation.
- Håndværktøj og monteringshjælpemidler- momentnøgler, præcisionsshims, parallelle sæt, v-blokke, klemmer og et omfattende sæt unbrakonøgler og socket-drev.
Den oprindelige investering for denne baseline-opsætning løber på ca. $150.000-$300.000 afhængigt af, om du køber nyt eller brugt udstyr af kildekvalitet. Værktøjsrummets investeringsbenchmarks fra industridata tyder på et udlæg på omkring 500.000 USD for et fuldt egnet anlæg, der servicerer 50 værktøjsmaskiner, med tilbagebetaling opnåelig inden for 12 måneder gennem fordoblet værktøjslevetid og elimineret outsource-markup. En mindre startoperation med fokus på rutinereparationer kan begynde ved det halve tal.
Bemanding er, hvor mange programmer går i stå. Du har brug for mindst én erfaren værktøjsmager eller matricevedligeholdelsestekniker, der forstår værktøjsstål, kan svejse kompetent på hærdede materialer, betjener en overfladesliber med tillid og læser udskrifter nøjagtigt. For operationer, der kører flere presselinjer, giver to til tre teknikere pr. skift dækning for både reaktive reparationer og planlagt forebyggende vedligeholdelse. Bemandingsmodellen skaleres med dit matriceantal og produktionsintensitet, men det mindste levedygtige team er én dygtig person med det rigtige udstyr og autoritet til at træffe reparationsbeslutninger uden at vente på flere godkendelser.
Uddannelsesforløb for mindre erfarne medarbejdere følger typisk en progression: start med rensning og inspektion af matrice, gå videre til slibning og udskiftning af komponenter, og byg derefter mod svejsning og komplekse bænkreparationer under opsyn. Lærlingestil-læring parret med producentuddannelseskurser om specifikt udstyr fremskynder udviklingen, men forvent 18-24 måneder, før en ny tekniker håndterer større reparationer selvstændigt.
Reservedelsstrategi og lagerstyring
En-in-house reparationskapacitet uden et lager af reservedele til reparation af matrice er en tekniker, der stirrer på en tom hylde, mens produktionen venter. Lagerstrategien behøver ikke at være kompliceret, men den skal være bevidst.
Start med at identificere dine forbrugsmønstre. Hvilke komponenter slides oftest? Hvilke har de længste udskiftningsgennemløbstider? Hvilke fejl forårsager mest nedetid, når en reservedel ikke er tilgængelig? Disse tre spørgsmål definerer dine strømpeprioriteter.
En praktisk tilgang til lagerstyring af reservedele:
- Højt-slid, korte-blyartikler- hold multipler på hylden. Pierce-slag, piloter, standard stempelknapper og fjedre falder her. Disse er billige i forhold til den nedetid, de forhindrer.
- Medium-slid, moderat-blyartikler- lagerfører mindst én reservedel. Form skær, trim stål, specialstanser og styrebøsninger. En ekstra betyder, at du kan bytte med det samme og reparere det slidte stykke i dit eget tempo i stedet for under nødtryk.
- Lågt-slid, lange-blyartikler- har ikke nødvendigvis lager, men har indkøbsordninger på plads. Diesko, store hulrumssektioner og tilpassede støbegods. Kend din leverandør, kend leveringstiden, og indbygg disse oplysninger i din erstatningsbeslutningsramme.
- Forbrugsvarer- slibeskiver, svejsefyldstænger (matchet til dine specifikke værktøjsstål), shim-lager i standardtykkelser, dyvelstifter, topskruer i dine standardstørrelser og nitrogencylindertætninger. At løbe tør for et forbrugsmateriale på $15 burde aldrig være årsagen til, at en presse på $200.000 står stille.
Standardiseret matricekonstruktion betaler sig her. Når flere matricer deler fælles hulstørrelser, indsatsgeometrier og fastholdelseshardware, dækker dit lager flere værktøjer med færre unikke varenumre. Dette er en af grundene til, at sourcing dør fra producenter somYICHEN, som prioriterer vedligeholdelse i deres designs, giver reparationsprogrammer en strukturel fordel fra dag ét. Dyser, der kommer med standardiserede, tilgængelige komponenter reducerer reservedelskompleksiteten, dit program skal håndtere fra starten.
Spor forbrug mod hittal. Hvis et bestemt slag i gennemsnit har 150.000 slag, før det skal udskiftes, og du kører 50.000 slag om ugen på den terning, ved du, at du har en reserve klar hver tredje uge. Denne forudsigende tilgang eliminerer den reaktive kamp ved at opdage, at du har brug for en komponent, efter at den allerede er mislykket.
Dokumentationssystemer og løbende forbedringer
Det er her, de fleste interne reparationsprogrammer enten modnes til noget kraftfuldt eller stagnerer til en cyklus af gentagne fejl. Forskellen kommer ned til én ting: om du dokumenterer, hvad du laver, og bruger den dokumentation til at blive bedre.
Dokumentationskvaliteten afgør, om et matricereparationsprogram forbedres over tid eller gentager de samme fejl i det uendelige.
Et vedligeholdelsesdokumentationssystem til stemplet behøver ikke at være dyrt software. Det er nødvendigt at fange den rigtige information konsekvent. Som minimum skal enhver reparationshændelse registrere fejltilstanden, den berørte station og komponent, den anvendte reparationsteknik, antallet af hits ved fejl, valideringsresultaterne og den tekniker, der udførte arbejdet. Dette er det samme sæt felter, der er beskrevet i efter-reparationsvalidering, men nu organiseret som en levende database i stedet for en engangstjekliste-.
Dokumentationens virkelige kraft dukker op over tid. Når dit system viser, at Station 4's formindsats er blevet repareret fem gange på atten måneder, hver gang for den samme gnagende fejl, har du beviser for en materialeopgradering eller belægningsændring i stedet for en anden reparation. Når data afslører, at svejsninger udført af én tekniker konsekvent overlever dem, der udføres af en anden, har du en målrettet træningsmulighed. Når hit-count-to-fejldata viser et ensartet mønster på tværs af lignende dies, kan du planlægge forebyggende udskiftninger, før der opstår fejl.
Det er det, der forvandler reaktiv reparation til data-drevet vedligeholdelsesplanlægning. Som erfarne konsulenter i værkstedsledelsen understreger, skaber arbejdsordresystemer, der dokumenterer, hvad hver reparation var beregnet til at udføre, og sporer gentagelser en feedback-loop, der løbende forbedrer både reparationskvalitet og planlægningsnøjagtighed. Data fra tidligere arbejdsordrer leverer forbedrede forebyggende vedligeholdelsesplaner og afslører, om tidligere reparationer har resulteret i utilsigtede konsekvenser.
Implementeringsmuligheder spænder fra simpel regnearksporing (tilstrækkelig til små operationer med færre end ti aktive dies) til fulde CMMS-platforme som MaintainX eller UpKeep, der tilbyder stregkodescanning, mobil adgang og automatiske planlægningsudløsere. Vælg det sofistikerede niveau, dit team rent faktisk vil bruge konsekvent. Et simpelt system, der bruges flittigt, overgår et komplekst system, der bruges sporadisk.
Den kontinuerlige forbedringscyklus ser sådan ud: reparer matricen, dokumenter hændelsen, valider reparationen, overvåg ydeevne, analyser mønstre på tværs af hændelser, juster procedurer eller tidsplaner baseret på resultater, og giv lektioner tilbage til træning. Hver cyklus gør dit program lidt mere prædiktivt og lidt mindre reaktivt. I løbet af tolv til atten måneder skifter en disciplineret operation fra at bekæmpe brande til at forhindre dem, og produktionsgulvet bemærker forskellen i oppetid, ensartet delkvalitet og færre nødopkald til værktøjsrummet.
Opbygning af intern reparationskapacitet handler ikke om helt at eliminere eksterne leverandører. Det handler om at kontrollere det arbejde, der drager mest fordel af hurtighed og fortrolighed, samtidig med at man udnytter ekstern ekspertise til det arbejde, der virkelig kræver det. Hybridmodellen, understøttet af uddannede folk, det rigtige udstyr, en smart reservedelsstrategi og dokumentation, der faktisk driver beslutninger, skaber et reparationsprogram, der forstærkes i værdi hver måned, det kører.
Ofte stillede spørgsmål om metalstempling og reparation af matrice
1. Hvad er forskellen mellem vedligeholdelse af matrice og reparation af matrice?
Vedligeholdelse af matrice er forebyggende og planlagt og bevarer en matrice i dens nuværende arbejdstilstand gennem opgaver som slibning, smøring og inspektion. Matricereparation er korrigerende og genopretter en matrice, der allerede er svigtet eller forringet ud over acceptable produktionstolerancer. Vedligeholdelse har til formål at forhindre fejl; reparation reagerer efter fejl opstår. At adskille disse to omkostningskategorier i dit sporingssystem er afgørende for nøjagtig budgettering og identifikation af, om dit værktøjsprogram har brug for bedre forebyggelse eller bedre restaureringsprocedurer.
2. Hvordan diagnosticerer du, hvad der fik en stemplet til at mislykkes?
Start med at undersøge de dele, der kommer fra pressen. Grater indikerer slidte skærekanter, dimensionelle afdriftspunkter til slidte formstationer eller løse komponenter, og overfladeridser tyder på, at de gnider. Spor derefter defekten tilbage til den ansvarlige matricestation ved hjælp af dit strimmellayout. Undersøg den pågældende station for den tilsvarende tilstand: kantslid, materialeopbygning, revner eller fejljustering. Denne tre-trinsramme, observer deldefekten, identificer stationen, inspicer matricens tilstand, eliminerer gætværk og målretter din reparationsindsats præcis, hvor det er nødvendigt.
3. Hvorfor er varmebehandling vigtig efter svejsning af en stansematrice?
Svejsning af værktøjsstål uden korrekt for--varme- og efter--varmebehandling skaber sprød martensit i den varme-berørte zone. Denne sprøde mikrostruktur har næsten nultolerance over for cyklisk stress og vil revne inden for tusindvis af trykslag, hvilket ofte forårsager mere skade end den oprindelige fejl. For-opvarmning reducerer termiske gradienter under svejsning, mens efter-svejsehærdning omdanner skøre strukturer til hærdet martensit, der bevarer hårdheden med forbedret sejhed. At springe disse termiske trin over er den mest almindelige årsag til svejsereparationsfejl i matricekomponenter.
4. Hvornår skal du udskifte en matricekomponent i stedet for at reparere den?
Udskift i stedet for reparation, når komponenten er blevet svejset i det samme område mere end to gange med formindsket levetid hver gang, når kumulativ slibning har reduceret den til under minimumshøjden, når hårdhedstest viser inkonsekvente zoner fra overlappende varme-berørte områder, eller når reparationsomkostningerne overstiger 50 % af udskiftningsomkostningerne, mens den forventede efterlevetid falder under en ny 6 % {{2}. Overvej også udskiftning, når gentagne fejl peger på en designmangel frem for normalt slid, da reparation af et designproblem kun forsinker det uundgåelige.
5. Hvilket udstyr er nødvendigt for at starte et-internt reparationsprogram?
Et funktionelt startværktøjsrum har brug for en overfladesliber til slibearbejde, en TIG- eller mikro-TIG-svejseopsætning med forvarmningskapacitet til revne- og kantreparationer, præcisionsmålingsinstrumenter inklusive mikrometre og en overfladeplade, en Rockwell-hårdhedstester til at verificere reparationer, matricehåndteringsudstyr som en overheadkran og grundlæggende bearbejdningsevne som f.eks. en boremaskine. Den oprindelige investering spænder fra $150.000 til $300.000 afhængigt af nyt kontra brugt udstyr. Samarbejde med matriceproducenter som YICHEN, der designer med henblik på vedligeholdelse, giver dit program en fordel, da matricer kommer med standardiserede, tilgængelige komponenter, der forenkler både reparationer og reservedelshåndtering.


