


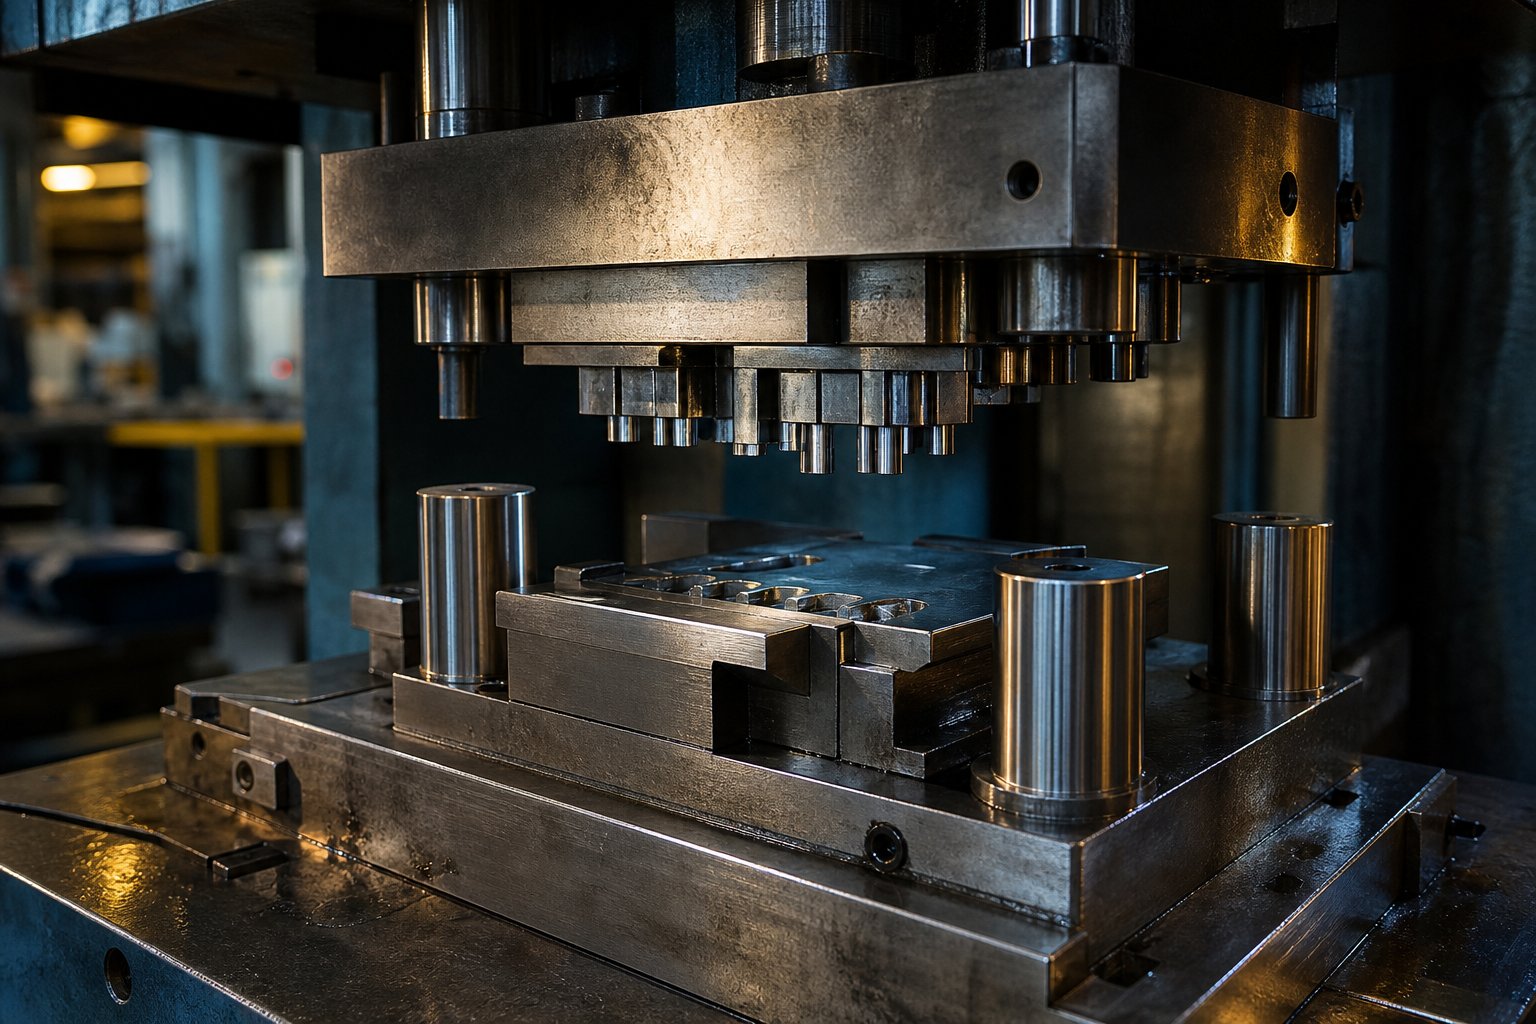
Hvad går ind i at lave en stempling
At bygge en stansematrice, der kan holde til millioner af pressecyklusser, er ikke en enkelt opgave. Det er en sekvens af indbyrdes afhængige beslutninger: analyse af din del, valg af materialer, tekniske tilladelser, bearbejdning af komponenter, varmebehandling, samling og afvikling af prøveafprøvning. Spring over eller skynd et trin, og terningen fejler tidligt. Denne vejledning gennemgår hele arbejdsgangen, så du kan gå til hver fase med tillid, uanset om du driver en-mandsbutik eller leder en komplet værktøjsafdeling.
Hvad er en stemplet, og hvordan virker det
Så hvad er stempling rent praktisk? På det enkleste er en stansematrice et specialiseret værktøj monteret inde i en presse, der bruger kraft til at skære, bøje ellerform plademetal til en færdig form. Den øverste halvdel (punch) falder ned i den nederste halvdel (matriceblok), og materialet, der er fanget mellem dem, antager den tilsigtede form. Det er den centrale stemplingsdefinition. Hvis du nogensinde har undret dig over, hvad der er metalstempling, så forestil dig en kageudstikker drevet af titusvis af tons hydraulisk eller mekanisk kraft, der producerer identiske dele ved høj hastighed.
At forstå, hvad der er matricer i den bredere produktionssammenhæng, hjælper med at rammesætte projektet. Matricer er præcisionsbearbejdede-værktøjssæt, der former råmateriale gennem kontrolleret kraft. Specifikt ved metalstempling arbejder matricen og stansen sammen på samme måde som øvre og nedre tænder: den ene påfører tryk, den anden giver det matchende hulrum.
Nøglekomponenter, som enhver formebygger skal forstå
Før du skærer noget stål, skal du vide, hvad hver del af matricen gør, og hvorfor det betyder noget. Her er kernekomponenterne:
- Die sko (nederste sko)- bundpladen, der forankrer matriceblokken og bevarer den strukturelle stivhed under belastning.
- Punch holder (øverste sko)- monterer stansen og fordeler pressekraften jævnt over skære- eller formningsoverflader.
- Afstrygerplade- fjerner arkmaterialet af stansen efter hvert slag, hvilket forhindrer fastklemning og deformation af delene.
- Styrestifter og bøsninger- opretholder præcis justering mellem øvre og nedre halvdel, typisk hærdet til 58 HRC eller derover.
- Fjedersystem- sørger for kontrolleret afisoleringstryk og anvender tom-holderkraft ved formning af matricer.
- Bagplade- sidder bag stansen for at forhindre stempelholderen i at deformeres ved gentagne stød.
Hver komponent påvirker levetiden og delens kvalitet. Svage styrestifter forårsager fejljustering og for tidlig kantslid. En underdimensioneret bagplade lader slag skubbe ind i holderen og ødelægger koncentriciteten over tid.
Denne vejledning dækker både manuelle bearbejdningstilgange (overfladeslibning, stikboring, manuel fræsning) og CNC-baserede metoder (wire EDM, CNC fræsning, præcisionsslibning), så butikker med forskellige udstyrsniveauer kan følge med.
Beslutning om, hvilken formtype der passer til dit projekt
Ikke alle dele har brug for en progressiv terning. At vælge mellem typerne af stansematricer kommer ned til tre faktorer: delgeometri, produktionsvolumen og tilgængeligt udstyr.
A simpel enkelt-stationhåndterer f.eks. én operation pr. slag - blanking eller piercing. Den passer til lav-oplag under 10.000 dele, prototypearbejde og butikker uden multi-pressekapacitet. Værktøjsomkostningerne er 50-70 % lavere end progressive værktøjer.
A sammensat matriceudfører flere skæreoperationer i et enkelt slag, såsom blanking og piercing samtidigt. Det fungerer godt til flade dele som skiver eller pakninger, hvor præcision betyder noget, men geometrien forbliver i ét plan.
A progressiv døfører strimmelmateriale gennem sekventielle stationer, der hver tilføjer en funktion. Det er arbejdshesten til høj-volumen metalstempling - tænk på bilbeslag eller elektriske konnektorer produceret i millioner. Højere forhåndsomkostninger, men dramatisk lavere pr-delomkostninger i stor skala.
Hvis din del er flad med simple hulmønstre, og du har brug for færre end 10.000 stykker, skal du starte med en enkelt-station eller sammensat terning. Hvis du kører produktionsmængder over 100.000 med flere funktioner, betaler investeringen i en progressiv stempelmatrice sig hurtigt tilbage gennem reduceret arbejdskraft og hurtigere cyklustider.
Den rigtige matricetype sætter kursen for hver downstream-beslutning - materialekvalitet, bearbejdningskompleksitet og vedligeholdelseskrav følger af dette valg.
Trin 1 Analyser din del, og vælg den rigtige matricetype
Hver terning starter som en færdig del på papiret. Før du skitsereren enkelt matricekomponent, skal du dissekere den deltegning og lade dens geometri, materiale og produktionskrav diktere værktøjstilgangen. Få denne analyse forkert, og du vil enten overbygge terningen (spilde tid og penge) eller underbygge den (forårsage for tidlig fejl). Metalstemplingsprocessen belønner omhyggelig tænkning på forhånd mere end nogen anden fase.
Læsning af delgeometri for at identificere nødvendige operationer
Tag delprintet op og stil et simpelt spørgsmål: hvad skal denne matrice gøre ved metalpladen? Flade profiler med udvendige konturer kræver blankning. Indvendige huller og slidser kræver gennemboring eller stansning. Flanger og faner kræver bøjning. Dybe kopper eller indhegninger skal tegnes. De fleste dele af den virkelige-verden kombinerer flere af disse, hvilket netop er grunden til, at det først er vigtigt at forstå geometri.
Se efter disse geometriske tegn:
- Kun flad yderprofil- tomme terning er tilstrækkelig.
- Huller, slidser eller indvendige udskæringer- piercing-stationer påkrævet.
- Bøjninger med definerede radier- formningsstationer med kontrolleret tilbagespringskompensation.
- Dybde-til-diameterforhold over 0,5- tegneoperationer, muligvis flere-trin.
Tabellen nedenfor viser fælles træk ved matriceprocessen, som hver enkelt kræver, sammen med de geometrimæssige overvejelser, der driver værktøjsdesign:
| Operation | Del Feature | Krav til geometri |
|---|---|---|
| Blanking | Udvendig kontur / flad form | Matchede stanse- og matriceprofiler med ensartet frigang rundt om hele omkredsen |
| Piercing | Huller, slidser, åbninger | Punch størrelse til huldimension; matriceåbningen størrelse større med frigangsmængde pr. side |
| Bøjning | Flenger, faner, vinkler | V-matrice eller aftørringsmatrice med radius, der matcher minimum bøjningsradius (typisk 1,0-1,5x materialetykkelse) |
| Tegning | Kopper, indhegninger, dybe former | Trækstempel med radius, emneholder til materialeflowkontrol, flere reduktionstrin til dybe dele |
Når en del indeholder funktioner fra flere rækker i den tabel, ser du enten på en sammensat matrice eller en progressiv matrice -, og produktionsvolumen vil hjælpe dig med at beslutte hvilken.
Hvordan materialeegenskaber driver beslutninger om formdesign
Geometri fortæller dig, hvilke operationer du skal udføre. Materiale fortæller dig, hvor hårde disse operationer vil være. Tre egenskaber dominerer metalpladestemplingsprocessen fra et værktøjsperspektiv: forskydningsstyrke, duktilitet og tykkelse.
Forskydningsstyrkebestemmer skærekraften. Rustfrit stål (forskydningsstyrke omkring 50-55 ksi) kræver betydeligt mere pressetonnage end blødt stål (omkring 35 ksi) eller aluminium (ca. 15-20 ksi). Højere forskydningsstyrke accelererer også matriceslid og skubber dig mod hårdere værktøjsstål eller hårdmetalskær.
Duktilitetstyrer, hvor langt du kan bøje eller tegne materialet, før det revner. Materialer med lav-duktilitet begrænser bøjningsradier og trækdybde, hvilket igen påvirker stationsantallet i en progressiv matrice.
Pladetykkelseindstiller direkte dine clearanceværdier. Destandardanbefalinger 5-10% af materialetykkelsen pr. side for de fleste stål. Blødere materialer som aluminium bruger snævrere spillerum (omkring 5 % pr. side), mens hårdere materialer eller tykkere materiale skubber mod 10-12 % pr. side. For lidt frigang øger skærekraften og fremskynder slid på stansen. For meget frigang giver for store grater og dårlig kantkvalitet.
Her er en praktisk reference til, hvordan tykkelsesintervaller påvirker clearance i matriceprocessen:
- Tyndt materiale (0,5 mm eller mindre)- frigangstolerance bliver kritisk; selv 0,01 mm variation viser sig som kantfejl.
- Medium lager (0,5-3,0 mm)- standardprocent-baseret clearance fungerer pålideligt; de fleste pladestempling falder her.
- Tykt papir (3,0-6,0 mm)- øgede frigangsprocenter (10-15 % pr. side) reducerer stansning og forlænger værktøjets levetid.
Metalpresning på hårdere materialer - rustfrit, høj-styrke lavt-legeret stål - kræver også højere fjedertryk i strippere og emneholdere. Underdimensionerede fjedre lader materialet løfte sig under fremføring, hvilket forårsager fejlindføring og slug-træk nedstrøms.
Tilpasning af produktionsvolumen til dies kompleksitet
En prototype på 500-stykker og en årlig produktionskontrakt på 2-millioner-stykker kræver fundamentalt forskellige værktøjsstrategier. Overinvestering i en progressiv matrice til korte løb spilder kapital. Underinvestering i en enkelt-station matrice til højvolumen arbejde spilder arbejdskraft og gulvtid.
Brug disse volumengrænser som en praktisk guide:
- Under 5.000 dele- enkelt-stationsdyser eller endda blødt værktøj. Lave forudgående omkostninger, acceptabel pr.-delpris i denne skala.
- 5.000-50.000 dele- sammensatte matricer eller simple progressive matricer med færre stationer. Moderat værktøjsinvestering afbalanceret mod arbejdsbesparelser.
- Over 50.000 dele- fulde progressive matricer med hærdet værktøjsstål. Stemplingsprocessen ved denne mængde retfærdiggør værktøjsudgifterne, fordi omkostningerne pr.-del falder dramatisk, og cyklustiden forkortes til sekunder eller brøkdele af et sekund.
Overvej også dit butiksudstyr. En progressiv matrice er ubrugelig uden en presse, der understøtter spolefremføring, pilot-baseret indeksering og tilstrækkelig lejelængde. Hvis din pressekapacitet begrænser antallet af stationer, kan en overføringsmatrice-opsætning give lignende resultater med individuel håndtering af dele mellem stationerne.
Geometri-materiale-volumentrekanten er din beslutningsramme. En kompleks del i sejt materiale med høj volumen peger lige på en multi--progressiv matrice bygget af førsteklasses værktøjsstål. En simpel flad del i blødt stål ved lavt volumen retfærdiggør en grundlæggende blanking-matrice fra A2 eller endda for-hærdet plade. At få denne justering lige i starten sparer omarbejde, redesign og budgetoverskridelser, når først bearbejdningen begynder.
Trin 2 Vælg værktøjsstål og matricekomponentmaterialer
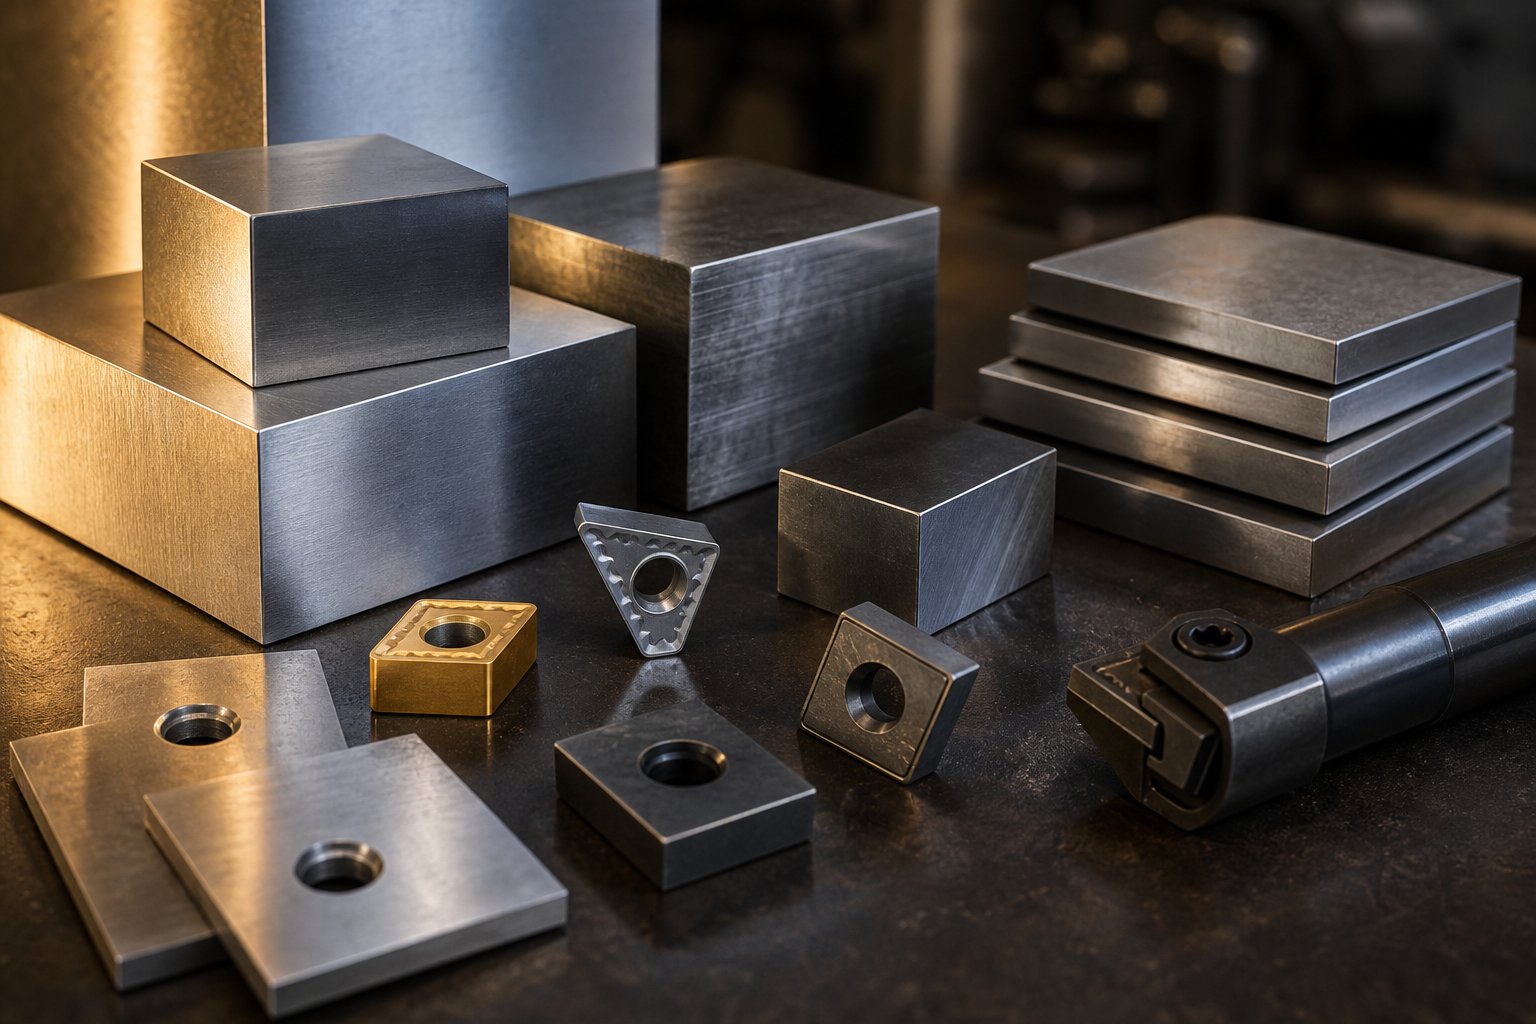
Geometri-materiale-volumenjusteringen fra trin 1 fortæller dig, hvad matricen skal gøre. Materialevalg afgør, hvor længe den kan blive ved med at gøre det. Forskellige matricekomponenter udsættes for forskellige belastninger - skærekanter tåler slibende slid, formende overflader modstår gnidning, og strukturelle plader absorberer stød -, så ingen enkelt stålkvalitet tjener enhver rolle. At vælge de rigtige metalstemplingsmaterialer til hver komponent er, hvor formens levetid vindes eller tabes.
Vælg mellem D2, A2 og S7 værktøjsstål
Tre værktøjsstålkvaliteter dominerer stansematricearbejdet, hver optimeret til en anden fejltilstand:
D2er det rigtige-til lange-løb med blanking og piercing-matricer. Dens høje indhold af kulstof (1,40-1,60 %) og krom (11,00-13,00 %) skaber rigelige hårde karbider, der modstår slibende slid usædvanligt godt. D2 når 54-61 HRC og håndterer stemplet stålproduktion løber godt op i millioner. Afvejningen? Det er mindre sejt end andre muligheder og sværere at bearbejde og slibe, så det er ikke det bedste valg til matricer, der udsættes for store stødbelastninger.
Når du har brug for afbalanceret ydeevne - god slidstyrke plus moderat sejhed -A2passer til hullet. Med mindre chrom (4,75-5,50%) og lidt mindre kulstof end D2 opnår A257-62 HRCmens den forbliver mere bearbejdelig. Den passer til prægningsmatricer, trimningsmatricer, lange udstansninger og store blanking-matricer, hvor en vis slagmodstand betyder noget sammen med kantfastholdelse. For mellemstore-volumenproduktioner under 1.000.000 dele leverer A2 ofte det bedste-forhold mellem omkostninger og-ydelse.
S7giver stødmodstand, som hverken D2 eller A2 kan matche. Dens lavere kulstof (0,45-0,55 %) og reduceret krom (3,00-3,50 %) giver den fremragende slagstyrke ved en arbejdshårdhed på 48-58 HRC. Brug S7 til kraftig blanking, koldformning, bukning af matricer og enhver operation, hvor stansen støder på pludselige, højenergibelastninger. Det slides hurtigere end D2, men det vil ikke skår eller revne under forhold, der ville knuse et hårdere stål.
| Ejendom | D2 | A2 | S7 |
|---|---|---|---|
| Hårdhedsområde (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Sejhed | Lav til moderat | Moderat | Høj |
| Slidstyrke | Fremragende | Høj | Moderat |
| Bearbejdelighed | Vanskelig | Moderat | God |
| Typiske matriceapplikationer | Lang-blænding, piercing, trim-matricer, stamping-matricer | Udmøntning, trimning, stor blanking, lange slag | Kraftig blanking, koldformning, bøjning af matricer, nitning |
Arbejdsemnets materiale har også betydning her. Stempling af rustfrit stål og høj-styrkekvaliteter udøver belastninger, der kan nærme sig hårdheden af selve matricen og skubbe dig mod D2 eller pulvermetallurgisk stål. Aluminiumsstempling genererer derimod mindre slid, men højere risiko for gnidning, hvilket gør overfladebehandlinger vigtigere end rå hårdhed.
Når hårdmetal skær og belægninger betaler sig
Massivt værktøjsstål håndterer de fleste produktionsvolumener, men hårdmetalskær forlænger matricens levetid med 500-1000 % i specifikke situationer - især fin afskæring, overfladisk trækning og høj-gennemboring af slibende materialer. Deres ekstreme hårdhed gør dem ideelle til metalstempling i rustfrit stål, hvor slibende slid dominerer. Fangsten er skørhed: hårdmetal revner under kraftige stød, så reserver det til stationer med lavt-chok og højt slid frem for formningsoperationer.
Belægninger tilbyder en mellemvej. I stedet for at udskifte hele indsatsmaterialet tilføjer du et hårdt,-overfladelag med lav friktion, der modvirker gnavning og forlænger slibningsintervallerne. Fælles muligheder omfatter:
- TiN (Titanium Nitride)- generel-belægning, der reducerer friktion og tilføjer overfladehårdhed; god til moderat-volumen stempling på tværs af de fleste materialer.
- TiCN (Titanium Carbonitrid)- hårdere end TiN med bedre slidstyrke; velegnet til anvendelser med større-volumen eller slibende-materialer.
- TiAlN (Titanium Aluminium Nitride)- fremragende varmebestandighed og slidstyrke; effektiv til stempling af aluminiummetal og høj-hastighedsoperationer, hvor galning er den primære fejltilstand.
- CrN (chromnitrid)- god vedhæftningsbestandighed; fungerer godt ved dannelse af galvaniseret stål, hvor zinkopbygning er et problem.
PVD-påføring (Physical Vapour Deposition) foretrækkes generelt, fordi den fungerer ved lavere temperaturer, hvilket undgår forvrængning og behovet for at gen-hærde underlaget. Enbranche sammenligningviste et PVD-belagt, ion-nitreret værktøj, der producerede over 1,2 millioner dele mod kun 50.000 for et forkromet-belagt værktøj af samme basisstål. Det er den slags ROI, der retfærdiggør belægningsomkostninger på høj-volumen præget aluminium eller rustfri dele.
Valg af matricesæt og holdermaterialer
Ikke alle komponenter har brug for premium værktøjsstål. Matricesko, stanseholdere og holdeplader tjener strukturelle roller - de opretholder justering og fordeler belastning i stedet for at skære eller forme materiale. Overspecificering af disse dele øger omkostningerne uden at forbedre matricens levetid.
Almindelige valg for matricesætkomponenter:
- Støbejern (duktil kvaliteter som D4512 eller D6510)- fremragende vibrationsdæmpning, omkostningseffektiv-til store matricesko, god bearbejdelighed. Velegnet til matricer med moderat volumen med standard pressebelastninger.
- For-hærdet stål (AISI 4140 eller tilsvarende ved 28-34 HRC)- højere stivhed og bæreevne end støbejern. Bruges til progressive dysesko og tunge-tonnageapplikationer, hvor afbøjningskontrol er vigtig.
- Medium-kulstofstål (AISI 1045, varmebehandlet til 30-35 HRC)- standardvalg til holdeplader, der sikrer stanser og matriceindsatser.
Det vejledende princip: Brug dit premiummaterialebudget på de komponenter, der kommer i kontakt med emnets - stanser, matriceblokke og formskær. Understøt alt andet med passende specificeret konstruktionsstål eller jern, der giver stivhed uden unødvendige omkostninger.
Med materialer udvalgt til hver komponent er den næste udfordring at omsætte dit matricedesign til præcise tekniske beregninger - frigange, skærekræfter og strimmellayout -, der sikrer, at matricen yder nøjagtigt efter hensigten under reelle pressebelastninger.
Trin 3 Konstruer matricedesignet og beregn kræfter
Materialer giver matricen dens fysiske rygrad, men teknik giver den præcision. Denne fase forvandler din delanalyse og materialevalg til hårde tal - frigange målt i hundrededele af en millimeter, tonnagekrav beregnet til ton og stribelayout sekventeret station for station. Få matematikkens design til stansematrice lige her, og bearbejdning bliver ligetil udførelse. Går det galt, vil du opdage fejlene under afprøvningen, efter at du har brændt dig igennem dyrt værktøjsstål og maskintid.
Beregning af dyseafstand for dit materiale og tykkelse
Matriceafstand er mellemrummet mellem stansens skærekant og matriceåbningens kant. Det styrer, hvordan materialet brækker under klipning: Korrekt frigang justerer brudplanerne fra toppen og bunden af arket, så de mødes rent, hvilket giver en glat snitkant med minimal grat. For stramt, og stansen arbejder hårdere, slides hurtigere og kan brække. For løst, og du får for store grater, væltning og dårlig kantkvalitet.
Dysefrihed pr. side=Materialetykkelse × Klareringsprocent. Til de fleste bløde ståltyper skal du bruge 5-10 % pr. side. Blødere materialer som aluminium bruger 5-7%, mens hårdere materialer som rustfrit stål kræver 10-12% eller mere.
Forestil dig, at du blanker en 1,5 mm tyk blød ståldel. Ved 8 % pr. side er din frigang 1,5 mm × 0.08=0.12 mm på hver side af stansen. Det betyder, at matriceåbningen er 0,24 mm større end stansen i total diameter. For en rustfri ståldel af samme tykkelse kan du øge til 10-12 % pr. side -, hvilket giver 0,15 til 0,18 mm pr. side - fordi det hårdere materiale genererer højere sidekræfter under klipning.
Et par praktiske realiteter påvirker disse beregninger i dit stemplingsdesign af metalplader. Tyndere materiale (under 0,5 mm) kræver snævrere absolutte tolerancer på frigang, da selv 0,01 mm variation viser sig som kantfejl. Tykkere papir (over 3,0 mm) drager fordel af spillerum, der er skubbet mod den højere ende af sortimentet for at reducere stansebelastning. Og som MISUMIs tekniske vejledning bemærker, tyder moderne praksis på, at 11-20 % frigangsværdier kan reducere værktøjets belastning betydeligt og forlænge driftslevetiden for visse applikationer, især når krav til kantfinish er mindre kritiske end matricens levetid.
Bestemmelse af pressetonnage gennem kraftberegninger
Hvert stanseprojekt har brug for en presse med tilstrækkelig kraft til at skære materialet rent uden at belaste maskinen. Underdimensioneret pressekapacitet forårsager fastlåsning, beskadigelse af værktøjet og inkonsistente dele. Overdimensioneret kapacitet spilder kapital. Beregningen for pressestemplingskraft ved blanking og gennemboringsoperationer er ligetil:
Skærekraft (tons)=Skæreomkreds (in) × Materialetykkelse (in) × Forskydningsstyrke (tons/in²)
For eksempel ser det sådan ud at afblænde en rektangulær del, der måler 3 tommer gange 2 tommer fra 0,060 tommer blødt stål (forskydningsstyrke ca. 25 tons/in²): Omkreds=2(3 + 2)=10 tommer. Tving=10 × 0,060 × 25=15 tons. Enkelt nok til en enkelt station.
Stemplingsoperationer i den virkelige-verden tilføjer kompleksitet. En progressiv matrice udfører flere snit pr. slag - hver gennemborende stansning, hver blanking station, hvert indhak bidrager med kraft samtidigt. Du skal summere tonnagen på tværs af alle aktive stationer i et enkelt slag. Tilføj derefter kraften fra afstrygerfjedre, nitrogencylindre og enhver formnings- eller bukkeoperation. Branchestandardpraksis anvender en 15-20 % sikkerhedsfaktor oven i den beregnede total for at tage højde for materialevariation, værktøjsslid og friktion.
Forskydningsstyrkeværdierne, der driver disse beregninger, varierer betydeligt efter materiale:
| Materiale | Omtrentlig forskydningsstyrke (tons/in²) | Relativ kraftefterspørgsel |
|---|---|---|
| Aluminium (blødt) | ~11 | Lav |
| Messing (halv-hård) | ~20 | Moderat |
| Blødt stål (CR/HR) | 25 – 27 | Moderat-Høj |
| Rustfrit stål (glødet) | ~37 | Høj |
| Rustfrit stål (halv-hårdt) | ~50 | Meget høj |
Læg mærke til, hvordan halv-hårdt rustfrit stål kræver næsten fem gange kraften af blødt aluminium for identisk geometri. Det er præcis grunden til, at materialevalg i trin 1 falder direkte ind i beslutninger om pressekapacitet og metalstempling.
Progressive Die Strip Layout og Station Sequencing
For stemplingsdesign med store-volumener er strimmellayoutet dér, hvor teknisk kreativitet møder produktionsøkonomi. Et progressivt matricebåndslayout definerer, hvordan delen udvikler sig station for station, når spolen føres gennem matricen. Gode layouts maksimerer materialeudnyttelsen (målretning over 75%), bevarer strimlens stivhed under fodring og sekvensoperationer for at undgå interferens mellem stationer.
Strimmellayoutet bestemmer også, om dit design fungerer som et kompakt progressivt system eller kræver overførselsstempling -, hvor individuelle emner flyttes mekanisk mellem separate matricestationer. Overførselsopsætninger passer til større dele, der overskrider praktiske strimmel-breddegrænser, men tilføjer mekanisk kompleksitet.
Her er den sekventielle proces til at skabe et effektivt strimmellayout:
- Orienter delen på strimlen- test flere vinkler og indlejringsarrangementer for at finde den orientering, der minimerer strimmelbredde og skrot. Kantet indlejring kan forbedre materialeudnyttelsen betydeligt for uregelmæssige former.
- Bestem foderprogression (pitch)- beregn den afstand, strimlen bevæger sig frem pr. slag. Dette er lig med dellængden i fremføringsretningen plus brobredden (typisk 1,25 til 1,5 gange materialetykkelsen), der er nødvendig mellem delene for strimlens integritet.
- Sekvensoperationer efter station- placer piercing og indhak i tidlige stationer, formning og bøjning i midterstationer og endelig blanking eller cutoff på den sidste station. Hver station skal udføre arbejde, der ikke forvrænger funktioner skabt opstrøms.
- Placer pilothuller i den første eller anden station- disse huller går i indgreb med pilotstifter ved hver efterfølgende station, korrigerer for mindre feed-unøjagtighed og sikrer en funktion-til-at have præcision på tværs af alle operationer.
- Design bærestrimlen- materialet, der forbinder hver del-i-igang, skal være stærkt nok til at skubbe gennem alle stationer uden at bukke, men alligevel placeret, så det ikke forstyrrer formningsoperationerne. Strækvævsbærere tillader lodret delbevægelse under tegning.
- Bekræft ledige stationer, hvor det er nødvendigt- indsæt tomme stationer mellem tunge operationer for at reducere spidstonnage pr. slag og give fysisk plads til kompleks værktøj.
- Beregn den samlede strimmelbredde og bekræft spolens tilgængelighed- strimmelbredde er lig med delbredde plus to kantmargener. Bekræft, at standardspolen er tilgængelig i den nødvendige bredde og tykkelse.
CAE-simuleringssoftware kan validere hele stemplingsdesignet, før der skæres i stål. Moderne FEA-værktøjer simulerer materialeflow, forudsiger udtynding og tilbagespring og markerer interferensproblemer station for station. Denne virtuelle validering erstatter meget af den kostbare fysiske prøveversion-og-fejl, der historisk set har plaget den progressive udvikling af matricer - en betydelig fordel, når dit matricebudget løber op i fem eller seks cifre.
Med klaringer beregnet, tonnage bekræftet og strimmellayout færdiggjort på skærmen, er ingeniørfasen færdig. Tallene skal nu blive til fysisk stål -, og det betyder, at man bevæger sig ind i bearbejdningsfasen, hvor tolerancer i tusindedele bliver til virkelighed.
Trin 4 Maskinkomponenter til specifikation
Tekniske tegninger definerer matricen på papir. Bearbejdning gør det virkeligt. Denne fase omdanner hærdede værktøjsstålemner til præcisionskomponenter, hvor tolerancer målt i mikron adskiller en matrice, der kører millioner af cyklusser, fra en, der fejler i tusindvis. Uanset om din butik er afhængig af manuelle overfladeslibere eller en fuld CNC-celle, følger bearbejdningssekvensen den samme logik: Fjern bulkmateriale først, forfin geometrien gradvist, og finish arbejdsflader til sidst.
Hver værktøjs- og matriceproducent anerkender denne arbejdsgang som hjertet i produktionen af metalstemplingsværktøj. Her er sekvensen fra skrubning til endelig finish:
- Grove maskinblokke og stanseemner- fjern bulkmateriale og efterlader 0,5-1,0 mm lager på alle kritiske overflader til finishoperationer.
- Stress lindre- termisk afspænding af indre spændinger, der indføres under grovskæring (dækket i trin 5) for at forhindre forvrængning under den endelige bearbejdning.
- Halv-finish maskine- bring dimensioner inden for 0,05-0,10 mm af den endelige størrelse ved hjælp af CNC-fræsning eller konventionel fræsning med omhyggelige opsætninger.
- Varmebehandle til mål hårdhed- hærder og hærder komponenter før den endelige slibning (detaljeret i trin 5).
- Slib alle nulflader færdig- overfladeslibe matriceflader og stanseflader for at etablere parallelitet og referenceplaner.
- Wire EDM eller jigslibeprofiler- skær de endelige stanse- og matricekonturer til størrelse med mikron-nøjagtighed.
- Sidste polering og afgratning- bring arbejdsflader til påkrævede Ra-værdier og bryd alle skarpe ikke-skærende kanter.
Grov bearbejdning og CNC fræsning af blokke
Grov bearbejdning sætter fundamentet. For forretninger med CNC-kapacitet håndterer tre-akse-fræsecentre bulkfjernelsen effektivt -, der samler lommer ud, trin-boring af aflastningsområder og profilering af ydre konturer med 0,5 mm eller mere tilbage til efterbehandling. Fremføringshastigheder forbliver aggressive her, fordi dimensionel præcision endnu ikke er kritisk, men du skal være opmærksom på termisk forvrængning i store matriceblokke. Oversvømmelseskølevæske og afbalancerede skæredybder forhindrer spændingsopbygning, der forvrider delen senere.
Butikker, der kører manuelt udstyr, kan udføre det samme arbejde ved hjælp af konventionel fræsning, boring og boring. Manuelle tilgange tager længere tid, men forbliver levedygtige for enkelt-station og sammensatte matricer, hvor geometrien er ligetil. Især jiggboring leverer positionsnøjagtighed inden for 0,01-0,02 mm for styrestifthuller og dyvelplaceringer - tilstrækkeligt til standard matrice- og fabrikationsarbejde, når CNC-boring ikke er tilgængelig.
Uanset metode falder grovbearbejdningsnøjagtigheden til fræsning typisk iIT11-IT13 toleranceområde, med overfladeruhed omkring 5-20 mikrometer Ra. Det er ikke i nærheden af den endelige specifikation, men det etablerer den næsten-net-form, som efterfølgende operationer forfiner.
Wire EDM til Precision Die Profiles
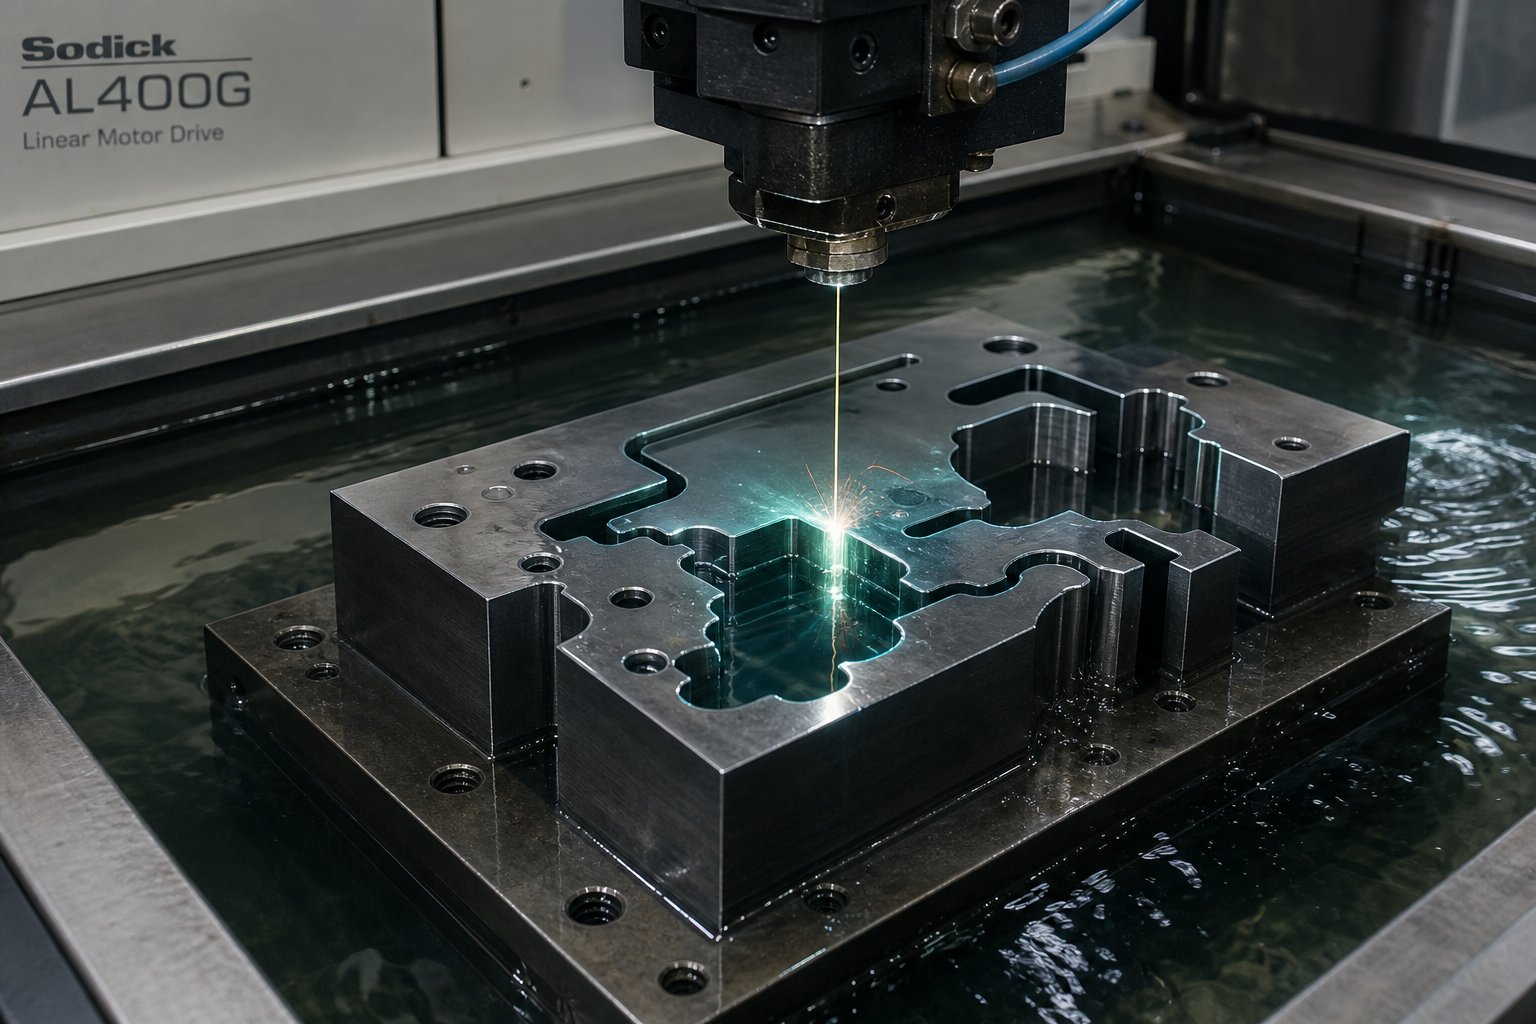
Komplekse stanse- og matricekonturer - snævre radier, indviklede udskæringsformer, skarpe indre hjørner - skubber ofte ud over, hvad konventionel fræsning eller slibning kan opnå. Wire EDM løser dette ved at bruge elektriske udladninger mellem en tynd messingtråd og emnet til at erodere materiale uden mekanisk kontakt. Tråden rører aldrig stålet, hvilket betyder nul skærekraft, ingen værktøjsudbøjning og evnen til at bearbejde fuldt hærdet værktøjsstål (60+ HRC) med samme lethed som udglødet materiale.
Til værktøjsstempling giver wire EDM flere kritiske fordele. Det holdertolerancer på ±0,002-0,01 mmafhængig af maskinens kapacitet og opsætning. Indvendige hjørneradier er kun begrænset af tråddiameter (typisk 0,1-0,3 mm) i stedet for skæregeometri. Og fordi processen ikke genererer nogen mekanisk belastning, bevarer tynde udstansninger og sarte matricesektioner dimensionsstabilitet under hele skæringen.
Den typiske wire-EDM-arbejdsgang for matriceprofiler involverer et groft gennemløb efterfulgt af et eller flere skim-pass. Hvert skim pass forbedrer både dimensionsnøjagtighed og overfladefinish, hvor sidste gennemløb opnår Ra-værdier under 0,8 mikrometer. For en metalstemplingsprototype, hvor du validerer punch-for at-matricepasning, før du forpligter dig til fuld produktionsværktøj, tillader wire EDM hurtig iteration - omprogrammerer stien, klipper profilen om og test igen uden at kassere hele blokken.
Teams, der mangler-intern tråd-EDM eller præcisionsslibekapacitet, samarbejder ofte med specialiserede producenter. Virksomheder som YICHEN tilbyder ende-to-end-die-fremstillingstjenester, der dækker hele bearbejdnings-workflowet - fra CAE-simuleringsvalidering til CNC-bearbejdning og overfladebearbejdning. Deresskræddersyede stansematriceløsningerhåndtere gennemførlighedsanalyser, præcisionsbearbejdning, prøvekørsler og inspektion under ét tag, hvilket strømliner processen for indkøbsledere og værktøjsingeniører, der har brug for produktionsklare-stemplingsværktøjer uden at bygge et helt metalværktøj og et matriceværk ud internt.
Standarder for overfladefinish og deres indflydelse på delens kvalitet
Overfladefinish på matricebearbejdningsflader oversættes direkte til stemplet dels kvalitet. En ru støbeflade scorer metalpladen ved hvert slag, hvilket skaber kosmetiske defekter og accelererer materialets galning. En korrekt afsluttet overflade reducerer friktionen, forlænger slibningsintervallerne og producerer dele, der konsekvent opfylder kvalitetsstandarder.
Målværdier for overfladeruhed for metalstemplingsværktøjskomponenter:
| Die komponent | Mål overfladefinish (Ra) | Hvorfor det betyder noget |
|---|---|---|
| Punch skærende ansigt | 0.2 - 0.4 mikrometer | Forhindrer slug adhæsion og reducerer stripningskraft |
| Dyseåbning (skæreland) | 0.2 - 0.8 mikrometer | Styrer gratdannelse og kvaliteten af snegleudstødning |
| Forme overflader (bukning, tegning) | 0.1 - 0.4 mikrometer | Minimerer materialeafskæring og ridser på færdige dele |
| Styrestift og bøsning boringer | 0.4 - 0.8 mikrometer | Sikrer en jævn vandring og forhindrer-stikslidslid |
| Afstrygerpladeflade | 0.8 - 1.6 mikrometer | Tilstrækkelig til materialekontakt uden for store poleringsomkostninger |
Opnåelse af disse værdier kræver slibning som den sidste operation på plane overflader og polering eller lapning på konturerede områder. Præcisionsoverfladeslibning når IT5-IT8-nøjagtighed med Ra-værdier på 0,16-1,25 mikrometer - et godt stykke inden for stansematricekravene til parallelitet og planhed på matriceflader.
Ud over ruhedstal bestemmer to geometriske tolerancer, om matricen fungerer korrekt under pressebelastning. Paralleliteten mellem den øvre og den nedre matriceflade skal holde sig inden for 0,01 mm over hele matricebredden for at forhindre ujævn frigang og tilspidsede snit. Vinkelrette stiftboringer i forhold til matriceskoens flade holder den øvre og nedre halvdel på linje - eventuelle vinkelfejlforbindelser gennem hele slaglængden, hvilket forstørrer skævheden i lukkehøjde.
Bekræftelse af disse tolerancer kræver visning af måleuret hen over jordens overflader og test-stangmålinger i styrestiftboringer. Butikker uden CMM-adgang kan opnå pålidelige resultater ved hjælp af præcisionsmålerblokke, måleurer på magnetiske baser og omhyggelig teknik. Nøglen er måling efter varmebehandling og endelig slibning - uden at antage, at for-hærdningsdimensioner overlevede den termiske cyklus uændret.
Med alle komponenter bearbejdet, målt og verificeret mod print er de klar til den termiske behandling, der omdanner råt værktøjsstål til hærdede,-slidbestandige matriceoverflader, der er i stand til at overleve produktionsvolumener.
Trin 5 Varmbehandle støbestål for maksimal levetid
Præcisionsbearbejdning giver matricen dens geometri. Varmebehandling giver den holdbarhed. To stanser kan dele identiske dimensioner og samme værktøjsstålkvalitet, men alligevel opføre sig helt anderledes under pressebelastning -, den ene varer millioner af hits, den anden spåner inden for få uger. Forskellen er mikrostruktur, og mikrostruktur er formet udelukkende af den termiske cyklus påført stålet. For stålprægematricer, der forventes at overleve høj-volumenproduktion, er varmebehandling ikke et afkrydsningsfelt. Det er den enkelte proces, der afgør, om dit stempelværktøj og din investering betaler sig eller fejler for tidligt.
Varmebehandlingskvaliteten bestemmer direkte matricens levetid. En afvigelse på 50 grader F i austenitiseringstemperaturen eller en manglende tempereringscyklus kan forkorte værktøjets levetid dramatisk, uanset hvor præcist matricen blev bearbejdet.
Den komplette varmebehandlingssekvens for stanseplader følger en bestemt rækkefølge, og at springe eller haste et hvilket som helst trin inviterer til fejl:
- Stress lindreefter grovbearbejdning for at frigøre resterende spændinger før hærdning.
- Forvarmgradvist for at reducere risikoen for termisk chok.
- Austenitisereved den korrekte temperatur for at opløse karbider og danne austenit ensartet.
- Slukved at bruge det passende medium (luft-, gas-, olie- eller saltbad) baseret på stålkvalitet og sektionsstørrelse.
- Kryogen godbid(valgfrit) for at omdanne tilbageholdt austenit til dimensionsstabilitet.
- Temperament- dobbelt eller tredobbelt - for at lindre quench-spændinger og udvikle den optimale hårdheds-sejhedsbalance.
- Slutslibningefter at den termiske cyklus er afsluttet.
Korrekt hærdning og bratkøling af matricestål
Hærdning forvandler stålets krystalstruktur fra relativt bløde faser til martensit - den hårde, slidbestandige- struktur, der lader stanseformskomponenter skære og danne metalplader millioner af gange. Processen starter med forvarmning, bevæger sig gennem austenitisering og afsluttes med bratkøling.
Forvarmningreducerer temperaturgradienten mellem matricens overflade og kerne. Værktøjsstål har lav varmeledningsevne, så opvarmning for hurtigt skaber indre spændinger, der forårsager revner eller forvrængning. For D2 er standardforvarmningsområdet1200–1250 grader F (649–677 grader), holdt indtil tværsnittet-når ensartet temperatur. Tunge matriceblokke har brug for længere udligningstid end tynde stanser.
Austenitiserendeopløser legerede carbider i stålmatrixen og omdanner strukturen til austenit. Hver klasse har sit eget kritiske temperaturvindue:
- D2- 1795–1875 grader F (980–1025 grader ), med 1850 grader F ofte brugt som et praktisk mål.
- A2- 1750–1800 grader F (954–982 grader), lidt lavere end D2 på grund af forskellig legeringsbalance.
- S7- 1700–1750 grader F (927–954 grader), holdt lavere for at bevare sejheden.
Iblødsætningstiden begynder først, når hele sektionen når måltemperaturen -, en almindelig reference er 45-60 minutter pr. tomme tykkelse. For lav temperatur eller for kort iblødsætning efterlader karbider uopløste, hvilket reducerer hårdhed og slidstyrke. For højt eller for længe forårsager kornforgrovning, overdreven tilbageholdt austenit og øget risiko for revnedannelse.
Slukningfastlåser den hårde martensitiske struktur ved at afkøle hurtigt nok til at undertrykke dannelsen af blød fase. D2 er et luft-hærdende stål, hvilket betyder, at kontrolleret luftkøling eller gastrykshærdning opnår fuld hårdhed med minimal forvrængning - en stor fordel ved stempling af stålkomponenter med kompleks geometri. A2 luft-hærder også effektivt. S7 kan anvende oliekøling til tungere sektioner, hvor luftkøling alene ikke opnår tilstrækkelig hårdhed i hele kernen.
Efter bratkøling skal matricekomponenten afkøle til ca. 120-150 grader F (50-66 grader), før anløbning begynder. På dette stadium er stålet ekstremt hårdt, men farligt sprødt - frisk martensit under høj indre belastning. Udsættelse af anløbning natten over risikerer spontan revnedannelse, især i komplekse matricegeometrier.
Tempereringscyklusser for optimal sejhed og hårdhed
Anløbning genopvarmer det bratkølede stål til en kontrolleret temperatur under det kritiske område, aflaster interne spændinger og omdanner skørt som-afkølet martensit til en hårdere, mere stabil struktur. Uden hærdning ville produktion af stemplede metalplader ødelægge matricen inden for få dage - kanterne ville blive skåret, revne eller sprække under cykliske pressebelastninger.
Dobbelthærdning er standardpraksis for kold-bearbejdningsstål. Den første cyklus aflaster hovedparten af quench stress og begynder at stabilisere mikrostrukturen. Afkøling tilbage til stuetemperatur mellem cyklusser gør det muligt for enhver tilbageholdt austenit at omdanne til frisk martensit, som det andet temperament derefter stabiliserer. For kritiske stålpladestempler eller målere, der kræver dimensionsstabilitet, giver tredobbelt anløbning yderligere forsikring.
Tempereringstemperaturen bestemmer den endelige hårdheds- og sejhedsbalance:
| Tempereringsstrategi | Typisk temperatur | Forventet hårdhed | Bedst egnet til |
|---|---|---|---|
| Lav-temperaturtemperatur | ~400 grader F (205 grader) | 60–62 HRC | Maksimal slidstyrke; applikationer med lav-virkning |
| Dobbelttempereret-høj temperatur | 900–960 grader F (480–515 grader) | 58–60 HRC | Dimensionsstabilitet, stressaflastning,-langvarig produktionsform |
For de fleste stansematricekomponenter, der kører produktionsvolumener, giver dobbelttempering ved høj-temperatur ved 900-960 grader F den sikrere balance. Du ofrer 1-2 HRC versus en lav-temperatur, men opnår væsentligt bedre dimensionsstabilitet og revnemodstand - egenskaber, der betyder meget mere, når matricen står over for millioner af hits i løbet af sin levetid.
Her er den praktiske løsning: en under-hærdet matrice (tempereret for aggressivt eller austenitiseret for lavt) slides for tidligt, fordi skærekanterne mangler tilstrækkelig hårdhed til at modstå slid fra emnet. En over-hærdet matrice (undermanipuleret eller hærdet for kold) skår og revner, fordi den ikke kan absorbere slagenergien fra hvert tryk. Målet er det smalle vindue mellem - hårdt nok til at modstå slid, hårdt nok til at absorbere stød - og korrekt temperering er, hvordan du lander der konsekvent.
Afstressende for at forhindre dimensionsforvrængning
Stressaflastning er det ofte-oversete trin, der forhindrer dyrt omarbejde. Grov bearbejdning introducerer restspændinger i matriceblokken fra skærekræfter, varmeudvikling og ujævn materialefjernelse. Hvis du hærder blokken uden at afhjælpe disse spændinger først, frigives de ukontrolleret under austenitiserings-quench-cyklussen, hvilket forvrider matricen ud over tolerance. Resultatet er en komponent, der ikke længere passer, og som kræver fornyet-bearbejdning eller skrotning -, efter at du allerede har investeret i den fulde varmebehandlingscyklus.
Afspændingsprocessen opvarmer den ru-bearbejdede komponent til en subkritisk temperatur (typisk 1050-1200 grader F / 565-650 grader for de fleste værktøjsstål), holder den længe nok til, at spændingen afslappes ensartet, og afkøles derefter langsomt i ovnen. Ingen quenching, ingen fasetransformation - kun kontrolleret termisk afslapning. Delen er formstabil og klar til hærdning med forudsigelig, minimal forvrængning.
Hvornår skal du lindre stress:
- Efter kraftig grovbearbejdning (især asymmetrisk materialefjernelse fra store blokke).
- Efter svejsereparationer på matricekomponenter.
- Før endelig varmebehandling af store eller geometrisk komplekse stansematricekomponenter.
- Efter aggressiv slibning på hærdede overflader - forhindrer en spændingsaflastning ved lav-temperatur ved 25-50 grader F under den endelige hærdningstemperatur, sliberevner i at forplante sig.
Kryogen behandling repræsenterer den modsatte ende af temperaturspektret. Ved at afkøle hærdet stål til cirka -196 grader (-321 grader F), omdannes tilbageholdt austenit - en blød, ustabil fase, der fanges under bratkøling - til martensit. Dette forbedrer dimensionsstabiliteten over tid (ingen langsom transformation, der forårsager størrelsesændringer i drift) og kan øge slidstyrken.Kryogen behandlinger mest relevant for præcisionsmatricer, stanser, målere og skæreværktøjer, hvor dimensionsforskydning er uacceptabel. Til almindelige-emnepladestanseforme giver korrekt dobbelthærdning ofte tilstrækkelig stabilitet uden ekstra omkostninger og kompleksitet ved kryogen behandling.
Den termiske cyklus er afsluttet, når matricekomponenten kommer frem, tempereret, stabil og ved sin målhårdhed - klar til den sidste slibning, der bringer alle overflader til specifikationen. Enhver slibning efter varmebehandling skal bruge lette gennemløb, ordentlig kølevæske og kontrolleret spånfjernelse for at undgå genopvarmningsskader, der fortryder den omhyggelige metallurgi, du lige har investeret i.
Trin 6 Saml og juster alle matricekomponenter
Dine matricekomponenter er nu hærdet, hærdet og slebet til endelige dimensioner. Hver enkelt er en præcisionsdel isoleret. Montering er, hvor de enkelte dele bliver et fungerende system -, og hvor skødesløst arbejde kan fortryde hver time med bearbejdning og varmebehandling, der gik forud. En forkert justeret styrestift, forkert lukkehøjde eller under-forspændt fjeder producerer ikke kun dårlige dele. Det beskadiger selve matricen, nogle gange ud over økonomisk reparation. Korrekt samling af metalprægematricer følger en bevidst sekvens, der verificerer pasform og justering på hvert trin, før pressen nogensinde cykler.
Montering af styrestifter og verifikation af parallellisme
Styrestifter er justeringens rygrad i ethvert matricestempel. De holder de øvre og nedre halvdele i perfekt registrering gennem hvert slag og absorberer de laterale kræfter, som ellers ville skubbe stansen af-centret i forhold til matriceåbningen. Det kan ikke-forhandles at få deres pasform rigtigt.
Standardkonfigurationen bruger enprespasning (interferenspasning)i en sko - typisk den nederste - og englidepasning gennem hærdede bøsningeri den modsatte sko. Presspasningen låser stiften permanent på plads uden bevægelse. Bøsningerne giver styret kørsel med lige nok frigang (normalt 0,005-0,012 mm) til jævn cykling uden sidespil. Smør bøsningerne let med matricespecifik olie under installationen for at forhindre, at de gnaver ved første slag.
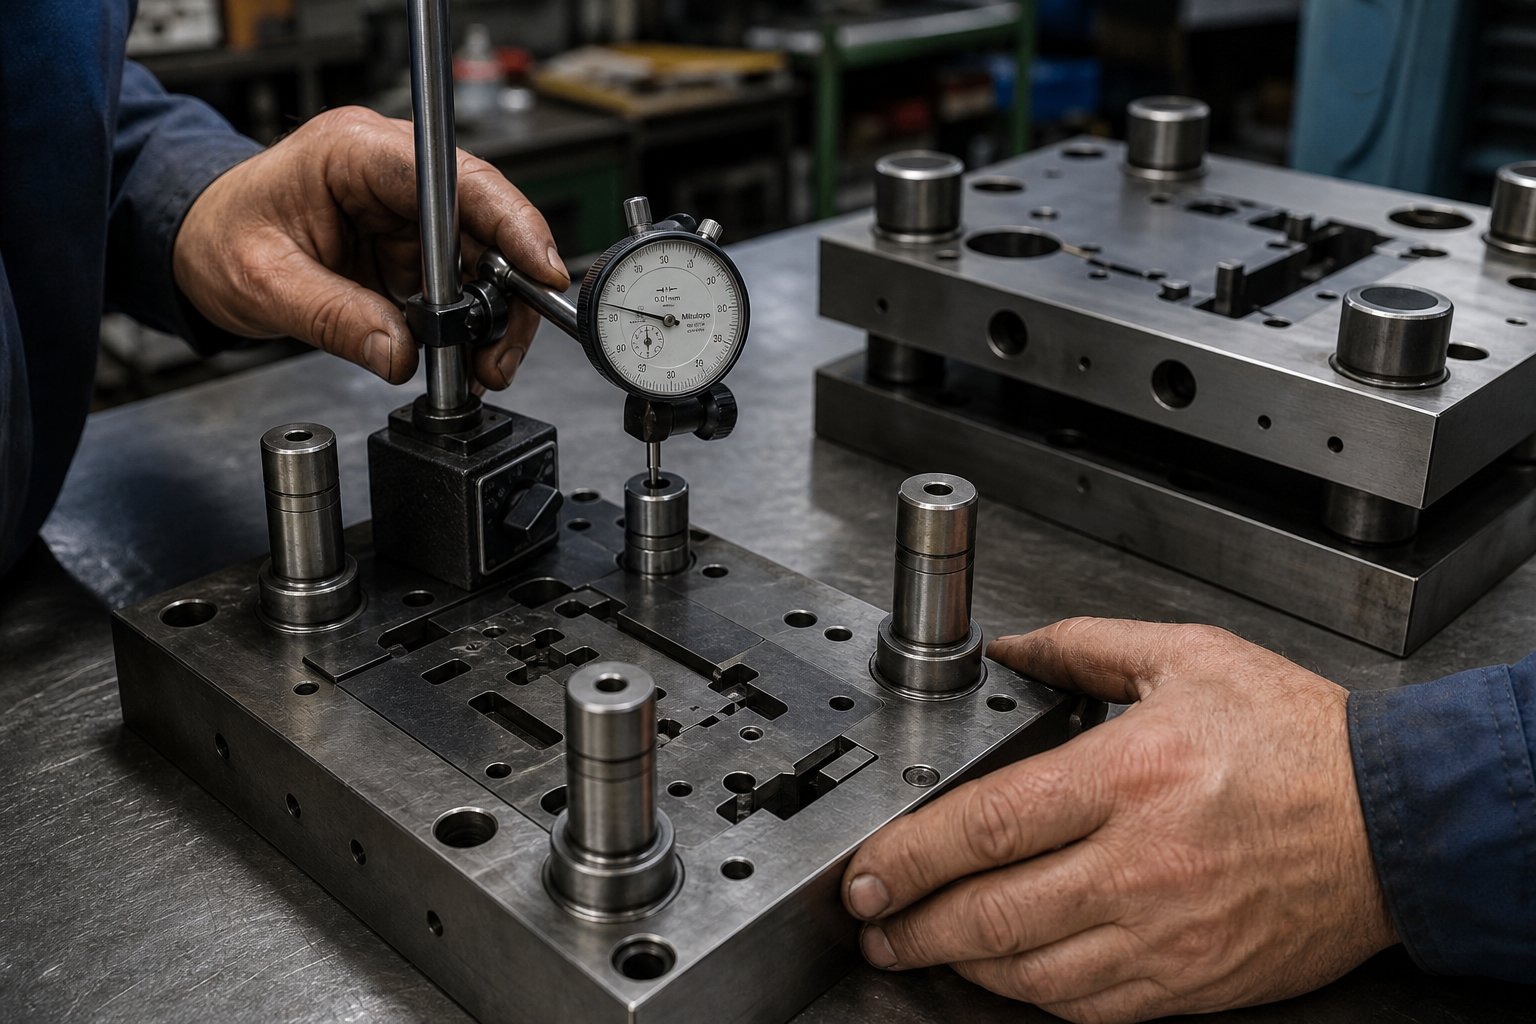
Før du monterer andre metalstemplingskomponenter, skal du kontrollere, at styrestiften er vinkelret. Placer en måleur på en magnetisk base mod stiftakslen og fej dens fulde længde. Acceptabel udløb er 0,01 mm eller mindre over arbejdslængden. Enhver vinkelfejl her multiplicerer gennem slaget - en stift, der hælder 0,02 mm på skoens overflade, udmønter sig i 0,04-0,06 mm fejljustering ved fuld slaglængde, nok til at beskadige skærekanter eller producere ujævn forskydning.
Med stifter installeret og kontrolleret, skub den øverste sko ind på styrene. Den skal køre jævnt med nul mærkbart sidespil. Hvis der opstår binding, skal du kontrollere for grater på bøsningens boring eller en lille fejljustering mellem styrestiftens centre, der tvinger skoene ud af parallel. Tving aldrig den øverste sko ned --bindingen betyder, at der er noget galt, og at trykke igennem den beskadiger både bøsning og stift.
Parallelisme mellem de øvre og nedre skoflader fuldender tilpasningskontrollen. Placer en præcisionsslebet parallel stang på tværs af den nederste sko og fej en måleur hen over den øvre skoflade i lukket position. Afvigelsen skal holde inden for 0,0005 tomme pr. tomme af matricebredden. Korriger enhver afvigelse med let lapning af skoens ansigt eller ved at justere shim-placeringen, før du fortsætter.
Indstilling af lukkehøjde og fjederforspænding
Matricens lukkehøjde er den samlede højde af den samlede matrice i dens helt lukkede position. Denne dimension skal falde inden for pressens tilgængelige dyse-højdeplads - afstanden fra stempelfladen til bolstertoppen ved nederste dødpunkt, minus bolstertykkelse. Lyder ligetil, men forvirring imellemtryk- og lukkehøjdeforårsager reel skade. Hvis matricen er for høj til pressejusteringsområdet, strækkes rammen, og forbindelser komprimeres under overdreven kraft. Hvis den er for kort, lukker matricen aldrig helt, og dele kommer ufuldstændige ud.
Mål lukkehøjden med matricen helt lukket ved hjælp af en blød afstandsholder (shim-lager ved materialetykkelse) mellem stanse- og matriceflader. Den samlede stakhøjde - inklusive eventuelle stigrør eller paralleller placeret under matriceskoen - er din lukkehøjde. Bekræft, at denne værdi falder mellem pressens minimum og maksimum dyse-højdespecifikation, før du bolter noget ned.
Fjederforspænding kommer næste gang. Uanset om du bruger spiralfjedre, urethanpuder eller nitrogengasflasker, er reglen den samme: fjedre bør kun komprimere 15-25 % af deres frie længde ved fuldt slag. Overskridelse af dette område forårsager træthedsfejl - fjedre revner, gasflasker mister trykket, og urethanpuder tager et permanent sæt. Mål den frie længde af hver fjeder, beregn den komprimerede længde i lukkehøjde, og kontroller, at kompressionsforholdet falder inden for sikre grænser. Hvis en fjeder komprimeres mere end 25 % ved lukning, er fjederen enten for kort, eller også skal din lukkehøjde justeres.
For stempler, der kører progressive operationer, forårsager ujævn fjederforspænding hen over stripperpladen tilning under strimmelfremføring, hvilket fører til fejlindføring og pilotskader. Tjek, at alle fjederlommer er i samme dybde, og at fjedre har samme specifikation - at blande fjederhastigheder fra forskellige leverandører er en almindelig, men undgåelig fejl.
Samlingssekvens fra sko til stripperplade
Matricesamlingen følger en bund-opad, udenfor-i logikken. Du etablerer justering først (styresystem), monterer derefter arbejdskomponenter (dyseblok, stanser) og installerer til sidst sekundære systemer (stripper, fjedre, piloter). At skynde sig gennem disse trin eller springe sekvensen introducerer fejl, der forstærker gennem matricens arbejdsliv.
Her er den komplette samlingssekvens for stansematricer:
- Rengør alle komponenter- affedt overflader, fjern emballageolier, og inspicér hver del under god belysning for revner, grater eller forsendelsesskader.
- Monter styrestifter i den nederste sko- trykpasning ind i udrømte boringer, bekræft vinkelret med indikator.
- Fastgør matriceblokken til den nederste sko- spænd skulderboltene i et krydsmønster for at forhindre vridning. Kontroller, at matricefladen er parallel med skoen inden for specifikationen.
- Monter styrebøsninger i den øverste sko- bekræfter glat glidende pasform på styrestifterne.
- Monter stanseholderen og stanserne på den øverste sko- kontroller, at hver stans er koncentrisk på linje med dens tilhørende matriceåbning ved langsomt at lukke matricen og kontrollere frigangens ensartethed.
- Monter bagpladen- position mellem stansehoveder og den øverste sko for at fordele slagkraften og forhindre stanseaftryk i det blødere skomateriale.
- Monter afstrygerpladen med fjedre- indstil fjederforspænding inden for kompressionsområdet på 15-25 %; bekræft ensartet strimmeltryk hen over pladefladen.
- Installer piloter, locatorer og foderkomponenter- for progressive matricer, sørg for, at piloter indgriber strimmelmateriale nøjagtigt ved den beregnede fremføringsafstand.
- Bekræft alle spillerum med shim-lager- glidemateriale-tykkelse mellem hver hulning og matriceåbning for at bekræfte et lille ensartet træk uden binding.
- Udfør en langsom manuel cyklus (tørløb)- tomme matricen lukket uden materiale og lytter efter kontakt, skrabning eller binding på et hvilket som helst tidspunkt i slaget.
For progressive metal stansematricer er det også her du installereromgå hak- små aflastningssnit i matricen, der gør det muligt for strimlen at føres fremad, selv når en pilotstift stadig er delvist i indgreb. Negative og positive bypass-hak i metalpladestanseforme tjener den samme kernefunktion, men adskiller sig i geometri. Negativ bypass har en aflastet indgangsvinkel, der skubber strimlen sideværts, mens den fremføres, mens positiv bypass giver en hævet styreoverflade. Begge typer forhindrer båndknækning og pilotbrud under fremføringen, især ved højere pressehastigheder, hvor fremføringstidspunktet bliver kritisk.
Selv med omhyggelig sekvensering fortsætter visse monteringsfejl i butikker, der er afhængige af erfaring frem for måling. Her er de mest almindelige fejl, og hvad de forårsager:
- Fejljusterede styrestifter- forårsager gnidning mellem bøsninger og stifter, hvilket øger friktionen, indtil matricen binder midt-slaget. Progressive skader ødelægger både bøsnings- og stiftoverflader.
- Forkert lukkehøjde (matrice for høj til tryk)- genererer overdreven tonnage, der overbelaster pressrammen, bryder slag og kan knække matriceskoen.
- Utilstrækkeligt afstrygerfjedertryk- tillader metalpladen at klæbe til stansen ved returslaget, trække snegle tilbage gennem matricen og blokere efterfølgende slag.
- Ujævnt boltemoment på matriceblokmontering- introducerer en hældning i matricefladen, der skaber u-ensartet frigang, hvilket producerer tilspidset forskydning på den ene side og overdreven grat på den anden.
- Manglende eller forkert anbragt bagplade- gør det muligt for stansehoveder at svampe ind i det blødere skostål og gradvist miste koncentriciteten og øge frigangen ud over tolerance.
Hver af disse fejl kan registreres før den første produktionshit -, hvis du måler. De 30 minutter, der bruges på at feje indikatorer og kontrollere shim-træk, sparer dage med fejlfinding og ugers venten på udskiftningskomponenter.
En færdigmonteret matrice, der sidder på bænken, er endnu ikke et produktionsværktøj. Det bliver det først efter at have kørt rigtigt materiale igennem det, målt outputtet og korrigeret de uundgåelige uoverensstemmelser mellem designhensigt og fysisk virkelighed. Denne valideringsproces - die tryout - er, hvor samlingen enten beviser sig selv eller afslører, hvad der skal justeres.
Trin 7 Kør Die Testout og juster for produktionskvalitet
En færdigmonteret matrice, der sidder i pressen, er stadig ubevist. Indtil rigtigt materiale strømmer igennem det, og outputtet passerer inspektion, er værktøjet en hypotese - ikke et produktionsværktøj. Die tryout er processen med at teste denne hypotese metodisk, begyndende med lav-risikotræf og eskalere mod fulde produktionsforhold, mens man diagnosticerer og korrigerer enhver mangel undervejs. At skynde sig denne fase for at overholde en deadline er, hvordan butikker ender med at sende dårlige stemplede metaldele eller ødelægge værktøj i den tredje produktionsserie.
Prøvning er iterativ af natur. Planlæg for flere cyklusser af hit, mål, juster og gen-hit. Butikker, der behandler prøveaflevering som et enkelt gennemløb, står konsekvent over for produktionsfejl, nødreparationer af matrice og kvalitetsudslip, der koster langt mere end den ekstra dag med omhyggelig validering.
Kørsel af første hits fra papir til produktionsmateriale
Den progressive tilgang til de første slag minimerer risikoen for terningen, mens problemerne afsløres tidligt. Tænk på det som en kontrolleret eskalering:
- Papirhits- luk formen på et ark papir eller pap ved reduceret pressehastighed. Indtrykket afslører, om alle slag er i kontakt ensartet, om lukkehøjden er korrekt, og om nogen komponent forstyrrer, før den burde. Intet metal, ingen risiko for værktøjsskader.
- Blødt materiale rammer (aluminium eller kobber)- kør et par strøg på blødt, tyndt ark. Aluminium deformeres let, så det afslører problemer med justering, ufuldstændig formning og spillerumsproblemer uden at udsætte hærdede stanser for fuld skærebelastning. Tjek de bløde-materialedele for forskydningsmønster og symmetri.
- Produktionsmateriale ved lav hastighed- føj faktisk produktions-kvalitetsark ind i stansepressen ved reduceret hastighed (enkelt-tilstand). Undersøg straks hver metalstemplet del for grater, dimensionsnøjagtighed, kanttilstand og overfladefejl.
- Produktionshastighed med strimmel fyldt- når delene med langsom-hastighed har bestået inspektionen, rampe op til målslag pr. minut. Nogle problemer - fejlindføring, snegletræk, varmeopbygning - vises kun ved produktionskadence.
SomMetalForming Magazine noter, vil den første færdige del fra en progressiv matrice med fuldt gevind muligvis ikke være i overensstemmelse med dimensionskravene umiddelbart. Stemplere skal ofte køre flere dele med strimlen fuldt belastet, før matricen sætter sig i at producere et godt output, fordi indledende slag kan efterlade pressestempelet aflastet i områder, der kræver fuld strimmelspænding for at dannes korrekt.
Identifikation og korrigering af almindelige matriceproblemer
Hver prøvetur afslører noget - spørgsmålet er, om du kan læse, hvad delene fortæller dig. Hver defekt på en metalstemplet del sporer tilbage til en specifik grundårsag i matricen, og hver grundårsag har en målrettet løsning. Her er de mest almindelige prøvedefekter kortlagt til deres oprindelse og rettelser:
| Defekt | Hvad du ser | Grundårsag | Korrigerende handling |
|---|---|---|---|
| Overdreven grat | Hævet skarp kant over 10% af materialetykkelsen | Utilstrækkelig hulning-til-at stanse frigang eller slidte/matte skærekanter | Gen-slib skærekanter; verificere og justere frigang pr. side; kontrollere justeringen |
| Snegl trækker | Snegle klæbet til slagfladen, trukket tilbage gennem matricen | Utilstrækkelig længde på matricen, utilstrækkelig vakuumbrud eller oliesugeeffekt | Øg matricen til 1,0-1,5x materialetykkelse; tilføje sneglefastholdelsesfunktioner; reducere smøring på slagfladen |
| Ujævne forskydningsmærker | Burnish båndbredden varierer rundt om den afskårne omkreds | Punch-for-at dø fejljustering; ikke-parallelle terningsflader | Gen-tjek justering af styrepinden; gen-slibe formflader for parallelitet; verificer monteringsboltens drejningsmomentmønster |
| Springback | Bøjningsvinkel åbner ud over målet efter formning | Elastisk genvinding i materiale; utilstrækkelig overbøjningskompensation i matricegeometrien | Øg overbøjningsvinklen (typisk 2-5 grader for blødt stål, mere for høj styrke); tilføje coining eller bund ved bøjningsspidsen |
| Revner i sving | Brud på ydre bøjningsradius | Bøjningsradius for stram til materialets duktilitet; kornretning parallelt med bøjningslinjen | Øg bøjningsradius; roter blank orientering; brug mere formbar materialekvalitet |
| Fejlindføring / fejlplacerede funktioner | Huller eller funktioner skifter position-til-del | Pilotbeskadigelse, feed-frigivelsestidsfejl eller stripglidning | Inspicer piloter for slid; juster fremførings-frigivelsestidspunktet, så rullerne løsnes efter pilotindgang, men før fuld indgreb; verificere progressionsafstand |
Grater fortjener særlig opmærksomhed, fordi de er det hyppigste prøvefund. Ifølge analyse af industrifejl dannes der grater, når stanse- og matricebrudszonerne ikke mødes rent - enten på grund af forkert frigang, slidte skærekanter, dårlig justering eller variation i materialetykkelsen. Hvis grathøjden overstiger 10 % af lagertykkelsen, skal matricen indgribes, før produktionen påbegyndes. Vedligeholdelse af korrekt frigang og skarpe kanter er den primære kontrol, og overvågning af grathøjden under produktionen giver tidlig advarsel, før dele glider ud af specifikationen.
Springback-korrektion kræver ofte mest iteration. Materialer med høj-styrke og rustfrit stål hopper aggressivt tilbage, og kompensationsvinklen er ikke altid forudsigelig ud fra beregning alene. Forvent to til tre justeringscyklusser - overbøj en smule, mål, juster, gen-slå -, før formede funktioner holder målvinklen konsekvent.
Opnåelse af ensartet delkvalitet gennem iteration
En enkelt god del validerer ikke terningen. Ensartet kvalitet på tværs af en prøvekørsel på 30-50 på hinanden følgende metalstemplingsdele bekræfter, at værktøjet er stabilt. Mål kritiske dimensioner på første-artikeldele ved hjælp af kalibere, målere eller CMM-udstyr i forhold til tolerancerne for delens udskrift. Sporvariation på tværs af løbet - hvis hulpositionen afviger med 0,05 mm over 30 hits, er der noget, der slides eller skifter, selvom enkelte dele stadig består inspektionen.
Nøglemålinger under prøvevalidering:
- Burr højde- bekræft under den maksimale billedforklaring (ofte 0,05-0,10 mm for præcisionsstemplede metaldele).
- Funktion-til-at fremhæve dimensioner- bekræft, at hulafstand, kantafstande og bøjningsplaceringer holder sig inden for udskriftstolerancen.
- Bøjningsvinkler- mål med vinkelmåler eller optisk komparator efter fuld elastisk genopretning.
- Fladhed- tjek blankede dele på en overfladeplade med følermålere; spolesæt eller restspænding kan bøje flade dele.
- Overfladetilstand- inspicer for ridser, gnidningsmærker eller trykaftryk, der indikerer problemer med værktøjskontakt.
Når alle dimensioner holder på tværs af prøvekørslen, skal du dokumentere presseindstillingerne - tonnage, lukkehøjde, fremføringslængde, hastighed og smøreopsætning. Disse bliver din baseline for produktionsstart og fremtidige formopsætninger på den samme metalstemplemaskine. Enhver afvigelse fra disse indstillinger under produktionen er et fejlfindingsudgangspunkt, når kvaliteten afviger.
Prøve er også tidspunktet for at bekræfte pressetonnage under faktisk belastning. Mange butikker udfører en stop-aflæsning af bly med matricen fuldt gevind - for at kontrollere, om pressen springer eller afbøjes under de reelle kræfter, der genereres af alle aktive stationer samtidigt. Hvis pressen bøjer sig, skal stemplet falde lidt ned for at opretholde den korrekte formningsdybde og skærekvalitet, især på tykkere eller høj-stemplede metaldele.
De stemplede dele, der består inspektion, markerer konsekvent overgangen fra værktøjsudvikling til produktionsklarhed. Men produktionsberedskab er ikke målstregen - det er udgangspunktet for løbende vedligeholdelsesansvar, der afgør, om denne die faktisk overlever de millioner af hits, du har designet den til.
Trin 8 Vedligehold din dør og ved, hvornår du skal outsource
Ensartede dele, der ruller af pressen under prøven, føles som en mållinje. I virkeligheden markerer de starten på et meget længere løb. En metalprægematrice bygget af førsteklasses værktøjsstål og præcisions-bearbejdet til mikron tolerancer vil stadig nedbryde slag for slag - skærekanter sløve, styrestifter slid, fjedre træthed og justeringsafvigelser. Forskellen mellem en die, der overlever millioner af hits, og en, der fejler ved 200.000, kommer ned til disciplineret, tidsplan-drevet vedligeholdelse udført, før defekter opstår i produktionsdele.
Etablering af slibningsplaner og inspektionsintervaller
Effektiv vedligeholdelse knytter sig direkte til antal hits frem for kalenderdatoer alene. En matrice, der kører 50.000 slag om ugen, slides hurtigere end én cyklende 5,000 - indlysende, men mange butikker standardiserer stadig ugentlige inspektioner uanset den faktiske produktionsintensitet. Stemplingsfremstillingsprocessen belønner bevis-baseret planlægning: Spor din hittæller, log burr-tendenser, og lad dataene fortælle dig, hvornår service skal udføres.
Et praktisk udgangspunkt for en specialfremstillet metalstemple i medium-volumenproduktion er slibning for hver 50.000-150.000 hits, afhængigt af materialets hårdhed og værktøjsstålkvalitet. Rustfrit stål og højstyrkematerialer fremskynder kantslid, hvilket forkorter intervaller. Blødere materialer som aluminium og messing forlænger dem. Juster derfra ud fra, hvad du observerer under inspektioner.
Her er, hvad du skal inspicere ved hvert vedligeholdelsesinterval:
- Banebrydende tilstand- kontroller for afrunding, afslag, mikro-revner og grathøjde på prøvedele, der blev trukket lige før nedlukning.
- Slid på styrestift og bøsning- føl for løshed, lyt efter unormal støj under cykling, og se efter ridser eller rivemærker på stiftens overflader.
- Forårstræthed- mål fri længde mod original spec; udskift enhver fjeder, der har mistet mere end 10 % af sin frie længde eller viser synlige revner.
- Justeringsafdrift- fej en skiveindikator hen over øvre og nedre matriceflader i lukket position; afvigelse ud over 0,01 mm indikerer monteringsforskydning eller styreslid.
- Befæstelsessikkerhed- tjek alle monteringsbolte, dyvelstifter og holdere for løshed forårsaget af cykliske vibrationer.
- Skrot evakueringsstier- fjern opbygning af snegle, skår og snavs, der samler sig i formhulrum og slisker mellem løbene.
- Smøre levering- bekræfter, at smøremidlet når alle planlagte påføringspunkter uden blokering eller tørre pletter.
Korrekt slibeteknik betyder lige så meget som timing. Overfladeslib stansfladen og matricen ens for at bevare den originale geometri og frigang. Fjern kun nok materiale til at genoprette en ren skærkant - typisk 0,05-0,10 mm pr. slibecyklus. Efter slibning justeres lukkehøjden med den samme mængde fjernet for at opretholde korrekt dyselukning. Hvis du springer denne justering over, åbnes frigangen gradvist for hver slibning, hvilket til sidst giver de samme gratproblemer, som du forsøgte at eliminere.
SomMetalForming Magazineunderstreger, at butikker bør spore vedligeholdelsesomkostninger adskilt fra reparationsomkostninger. Forebyggende vedligeholdelse bevarer matricens nuværende tilstand. Reparation genopretter noget, der allerede er ødelagt. Når de to bliver klumpet sammen, ser ledelsen opskruede "vedligeholdelsesomkostninger" og presser teamet til at reducere den planlagte service - præcis det forkerte svar. En stigning i den planlagte vedligeholdelsesaktivitet bør svare til et fald i nødreparationer og skjulte nedetidsomkostninger.
Anerkendelse af, hvornår en matrice skal omarbejdes eller udskiftes
Slibning og komponentbytte håndterer normalt slid. Men når den samme station bliver ved med at svigte kort efter service, eller dimensionsdrift vender tilbage inden for et par tusinde hits af en verificeret opsætning, har rutinevedligeholdelse nået sin grænse. Disse mønstre signalerer dybere problemer - akkumuleret clearance-ændring over hele matricen, strukturel træthed i skoen eller en grundlæggende designmangel, som ingen mængde slibning vil løse.
Hold øje med disse eskaleringsudløsere i fremstillingsprocessen for metalstempling:
- Tilbagevendende grat eller dimensionsforskydning selv efter verificeret slibning og justeringskorrektion.
- Afslag eller revner af skærende kanter i stedet for gradvis afrunding - dette indikerer overbelastning eller materialetræthed ud over det, som slibning adresserer.
- Udskiftning af styrestift eller bøsning er nødvendig mere end to gange om året på en produktionsmatrice.
- Kumulativ slibning har fjernet nok materiale (typisk 3-5 mm i alt), til at lukkehøjdejusteringsområdet er opbrugt.
- Deltolerancer er blevet strammet på grund af tekniske ændringer, og den eksisterende matricegeometri kan ikke længere holde den nye spec.
Når disse tegn vises, er beslutningen mellem renovering (genopbygning af slidte sektioner og genopretning af justering) og fuld udskiftning. Rekonditioneringsdragter, hvor skoen, føringerne og den overordnede struktur forbliver sunde, men fungerende komponenter har overskredet deres levetid. Udskiftning er det rigtige kald, når den strukturelle integritet er kompromitteret, når de kumulative omarbejdningsomkostninger nærmer sig nye-byggeomkostninger, eller når produktionsvolumen kræver værktøj, der er i stand til præcisionsstempling i bilindustriens-kvalitet.
Hvornår skal du samarbejde med en professionel stansemaskine
Mange butikker håndterer effektivt slibning, udskiftning af fjeder og grundlæggende komponentbytte-hjemme. Det virker til simple blanking dies og moderate produktionsvolumener. Men der er en klar grænse, hvor den interne-kapacitet løber tør, og professionelle metalstemplere med fulde tekniske ressourcer bliver den bedste vej.
| Scenarie | In-Husvedligeholdelse håndterer det | Professionel die Maker påkrævet |
|---|---|---|
| Kantslibning på standard værktøjsstål | Ja - overfladesliber og basisbeslag tilstrækkelig | Ingen -, medmindre geometrien er kompleks, eller der er behov for wire-EDM-omformning |
| Udskiftning af fjeder og komponent | Ja - lagerreservedele og standardsamling | Ingen -, medmindre tilpassede komponenter kræver re-ombygning |
| Progressiv genopbygning af matricestationen | Muligt hvis butikken har wire EDM og CNC slibning | Ja - når flere stationer har brug for redesign eller CAE-validering |
| Automotive stempelmatricer med PPAP-krav | Sjældent - dokumentations- og valideringskrav overstiger de fleste interne butikker | Ja, - fuld kvalitetssystem, simulering og inspektionskapacitet påkrævet |
| Ny matrice til ændret delgeometri eller større volumen | Nej -, medmindre butikken er et værktøjsrum med fuld-service | Ja - gennemførlighedsanalyse, design, bearbejdning og afprøvning er alt påkrævet |
| Dysfejlsrod-årsagsanalyse, der kræver CAE-simulering | Nej - de fleste butikker mangler FEA-software og simuleringsekspertise | Ja --simulering identificerer dannelsesproblemer, der er usynlige for fysisk inspektion |
Et nyttigt oversigtsspørgsmål til metalpressematricer til enhver potentiel partner: dækker de hele arbejdsgangen fra gennemførlighed til produktionsvalidering eller kun diskrete bearbejdningstrin? Forskellen er vigtig, fordi en matrice, der fejler gentagne gange, ofte skal gennemgå hele processen igen - ikke kun en enkelt komponent om-bearbejdet.
For teams, der er vokset ud af deres-husproduktionskapacitet- eller har brug for produktions-værktøj til høje-volumenkontrakter, eliminerer partnerskab med en fuld-serviceudbyder koordineringsomkostningerne ved at administrere separate leverandører til design, bearbejdning, varmebehandling og afprøvning. YICHEN tilbyder for eksempelRFQ-klare tilpassede stemplingsløsningerder spænder over gennemførlighedsanalyse, CAE-simulering, præcisionsbearbejdning, prøvekørsler og slutinspektion - den samme arbejdsgang dækket gennem denne vejledning, udført under ét kvalitetssystem. Denne integrerede tilgang er særligt værdifuld til automotive stempelmatricer og andre præcisionsapplikationer, hvor sporbarhed og første-godkendelsesrater direkte påvirker produktionstidslinjerne.
Uanset om du vedligeholder din metalpresseform i-huset eller samarbejder med en specialist, forbliver princippet det samme: Vedligeholdelse bevarer den investering, du har foretaget i alle de foregående trin. Overvåg antallet af hits, inspicér systematisk, skærp før kanterne svigter, og eskalér ærligt, når rutinepleje holder op med at holde. En terning bygget til at overleve millioner af hits kan kun gøre det, hvis vedligeholdelsesprogrammet bag den er lige så disciplineret.
Ofte stillede spørgsmål om fremstilling af en stempling
1. Hvor lang tid tager det at lave en stamping die fra bunden?
En simpel enkelt-stationsblanking-matrice tager typisk 4-8 uger fra design til afprøvning, mens en kompleks progressiv matrice kan kræve 12-20 uger eller mere. Tidslinjen afhænger af delens kompleksitet, materialevalg, bearbejdningsmetode (manuel vs. CNC/wire EDM), varmebehandlingscyklusser og antallet af prøvegentagelser, der er nødvendige for at opnå ensartet delkvalitet. Butikker med intern wire EDM og CNC kapacitet kan komprimere tidslinjer betydeligt sammenlignet med de outsourcing bearbejdningstrin.
2. Hvad er det bedste værktøjsstål til stansematricer?
Der er ikke noget enkelt bedste værktøjsstål - det rigtige valg afhænger af driften og produktionsvolumen. D2 værktøjsstål (54-61 HRC) udmærker sig ved lang-aftrykning og gennemboring på grund af enestående slidstyrke. A2 tilbyder en afbalanceret kombination af hårdhed og sejhed til mellemstore-volumener og længere slag. S7 giver overlegen stødmodstand til tunge blanking- og bøjningsoperationer. Til anvendelser med ekstremt store-volumener eller slibende materialer kan hårdmetalskær forlænge matricens levetid med 500-1000 % i forhold til massivt værktøjsstål i specifikke stationer.
3. Hvordan beregner du stanse- og matriceafstand til stempling af metalplader?
Matriceafstand pr. side er lig med materialetykkelse ganget med en frigangsprocent. Til blødt stål, brug 5-10% pr. side; blødere materialer som aluminium kræver 5-7%, mens hårdere materialer som rustfrit stål kræver 10-12% eller mere. For eksempel giver blankning af 1,5 mm blødt stål med 8 % pr. side 0,12 mm frigang på hver side, hvilket gør matriceåbningen 0,24 mm større end stansen generelt. Korrekt frigang sikrer ren brudjustering, minimal grat og forlænget værktøjslevetid.
4. Hvad forårsager for store grater på stemplede dele, og hvordan løser du det?
For store grater - hævede skarpe kanter, der overstiger 10 % af materialetykkelsen - skyldes utilstrækkelig stanse-til-frigang, sløve eller slidte skærekanter eller fejljustering mellem stempel og matrice. Rettelsen indebærer gen-slibning af skærekanter for at genskabe skarphed, verifikation og justering af frigang pr. side for at matche materialespecifikationerne, og kontrol af styrestiftens justering og matricefladeparalleliteten. Overvågning af grathøjden under produktionen fungerer som et tidligt advarselssystem, der udløser vedligeholdelse, før dele glider ud af specifikationen.
5. Hvornår bør du outsource fremstilling af stanseforme i stedet for at bygge i-hus?
Outsource, når dit projekt overstiger-det interne udstyrs kapacitet -, især når du mangler tråd-EDM til komplekse profiler, har brug for CAE-simulering til designvalidering, kræver PPAP-dokumentation i bilindustriens-kvalitet, eller når progressive matricestationer skal omdesignes. Fuld-service-matriceproducenter som YICHEN håndterer gennemførlighedsanalyse, simulering, præcisionsbearbejdning, prøvekørsler og inspektion under ét kvalitetssystem, hvilket eliminerer koordinering af flere-leverandører. Denne integrerede tilgang er især værdifuld for kontrakter med stor-volumen, hvor første-godkendelsesraterne direkte påvirker produktionstidslinjerne.


