


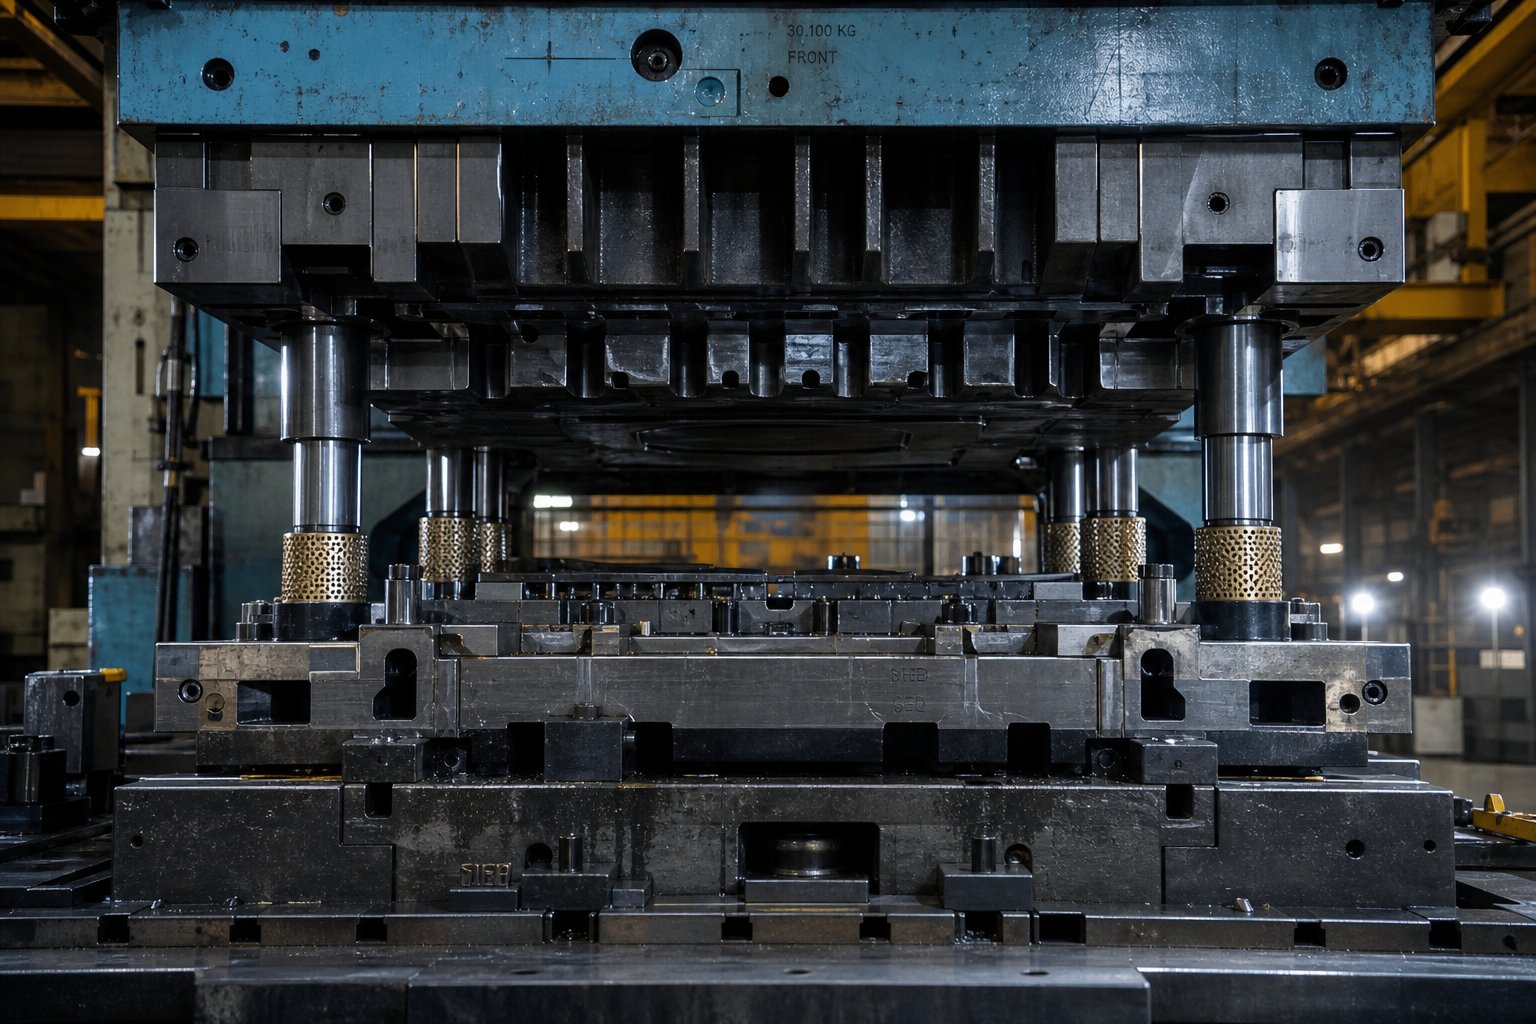
Hvad Stemplingsstøtte betyder for store dele
Når du hører"stansning," kan du forestille dig en kompakt presse, der udstanser beslag eller clips. Skaler det op til strukturelle paneler, chassisskinner i fuld-bredde eller industrielle indkapslinger, og det tekniske billede ændrer sig dramatisk. Støtte til stansning af store dele er ikke en enkelt komponent. Det er et helt infrastruktursystem, der arbejder sammen for at holde overdimensionerede, underjusterede værktøjsrigtige belastninger og ekstremt underjusterede værktøjsbelastninger.
Definition af stemplingsstøtteinfrastruktur til stor-formatstemplinger
Udstansningsstøtte til store dele refererer til det integrerede system af støtteplader, under-støtter, matricesko, styresystemer og presselejekonfigurationer, der er konstrueret til at opretholde strukturel stivhed og dimensionspræcision på tværs af overdimensionerede værktøjsfodspor.
Hvert element i denne storformat-støtteinfrastruktur bærer et specifikt job.Bolster pladergive det stabile fundament og fordele pressebelastningen jævnt over sengen. Under-støttegitter tilføjer lokaliseret stivhed, hvor kraftkoncentrationerne topper. Matricesko holder udstansninger, formstål og matriceknapper på linje, og deres tykkelse styrer direkte afbøjningsmodstanden. Styrestifter og bøsninger sørger for, at den øvre og den nedre halvdel følger med i hvert slag. Sammen afgør bolsterpladekonfigurationen til overdimensionerede matricer og matriceskoens stivhed til store stemplinger, om et værktøj producerer ensartede dele eller driver uden for tolerance inden for de første hundrede hits.
Hvorfor konventionel matricestøtte kommer til kort i skalaen
Her er fejlen, der fanger mange butikker ude af vagt: at behandle et stort værktøj som en opskaleret-version af en lille. Et kompakt matricesæt kan stole på standardskotykkelser og--hyldestyrekomponenter, fordi afbøjningskræfterne forbliver håndterbare. Stræk den samme designfilosofi over et fodaftryk to eller tre gange bredere, og du støder på ikke-lineære udfordringer i bøjningsmoment, termisk udvidelse og kraftfordeling, som ingen simpel multiplikator kan forudsige. Afbøjning fordobles ikke, når spændvidden fordobles; den stiger i en langt stejlere hastighed. Termiske gradienter spænder over større afstande og skaber differentiel ekspansion, der forskyder justering midt i-kørsel. Kraftfordelingen vokser ujævnt og koncentrerer stress, hvor støtten er tyndest.
Disse realiteter betyder, at store-værktøjer efterspørger formål-opbyggede supportstrategier fra bunden. Spørgsmålet bliver: præcis hvordan sammensættes disse tekniske variabler, når delstørrelsen vokser?
Hvorfor store dele kræver specialiseret supportteknik
Forestil dig at fordoble fodaftrykket af et matricesæt. Du kan også forvente, at supportkravene fordobles. I virkeligheden vokser de strukturelle krav med en hastighed, der overstiger selve størrelsesforøgelsen. Dette ikke-lineære forhold mellem komponentdimensioner og supportbehov er præcis dér, hvor de tekniske udfordringer for supporten i stor skala bliver tydelige, og hvor konventionelle antagelser bryder sammen.
Ikke-lineær skalering af strukturelle krav
Overvej en simpel stråleanalogi. Når du fordobler det ustøttede spænd for en bjælke under ensartet belastning, fordobles afbøjningen ikke blot. Det øges med en faktor på seksten for en simpelt understøttet tilstand, fordi afbøjning skalerer med fjerde potens af spændvidde. Die sko og bolster plader opfører sig på samme måde. Ikke-lineær afbøjning i store matricesæt betyder, at en beskeden stigning i værktøjsbredden kan producere et uforholdsmæssigt spring i mid-spændvidden, hvilket koncentrerer stress i områder, som det oprindelige design aldrig havde forventet.
Termisk adfærd følger det samme mønster. En kompakt matrice kan opleve ensartet temperatur på tværs af sin arbejdsflade under en produktionskørsel. Stræk overfladen til 1.500 mm eller mere, og termiske gradienter udvikles hen over værktøjsfladen. Termisk ekspansionsstyring for overdimensionerede matricer bliver kritisk, fordi differentialvækst på blot et par hundrededele af en millimeter på tværs af spændviddenslag-for at-døde clearancesujævnt, forringende delkvalitet og accelererende slid på den ene side af værktøjet.
Kraftfordeling i storformatstempling forværrer begge problemer. Stemplingskræfter lander sjældent perfekt centreret. Off-belastninger, som en kompakt matrice absorberer med minimal hældning, skaber betydelig vinkelafbøjning på et værktøj med stor-spændvidde, hvilket genererer ujævnt materialeflow og inkonsekvent delgeometri.
Sammenkoblede systemudfordringer i stor skala
Understøttelse af-storformater er ikke kun et værktøjsproblem. Det er et fuldstændigt-systemproblem. Presserammen, bolsteret, matricesættet, emneholderen og deleudtrækningsmekanismen interagerer. En stiv matricesko monteret på en fleksibel bolster afbøjes stadig. En stiv bolster inde i en presseramme, der mangler torsionsstivhed, tillader stadig fejljustering under belastninger uden for-centret. Hvert led i kæden betyder noget.
De vigtigste tekniske variabler, der skaleres ikke-lineært med delstørrelse omfatter:
- Afbøjningsmoment: øges med kvadratet til fjerde potens af ikke-understøttet spændvidde, afhængigt af støtteforholdene
- Termisk gradientspænd: længere afstande forstærker differentiel ekspansion og skaber midt-værktøjsjusteringsdrift
- Akkumulering af justeringstolerance: flere guidepunkter på tværs af et bredere fodaftryk sammensætter individuelle positionsfejl
- Ensartet tryk på pude: Større emneholderflader gør det sværere at opretholde en jævn kraftfordeling over trækområdet
Ingeniører, der er fortrolige med kompakt værktøj, anvender ofte tommelfingerregler for skotykkelsesforhold, styrestiftafstand eller indstillinger for pudetryk. Disse retningslinjer blev udviklet til værktøjer, hvor spændvidder holder afbøjning håndterbar og termiske gradienter ubetydelige. At skalere dem op uden at genberegne for ikke-lineære effekter fører til for tidligt slid, toleranceafdrift og inkonsistente dele. Fysikken vil simpelthen ikke samarbejde.
Denne kompleksitet på -systemniveau rejser et praktisk spørgsmål: Hvad skal pressen selv levere for at holde alle disse indbyrdes forbundne variabler under kontrol?
Presseinfrastruktur og tonnage til produktion af store dele
Pressen er ikke kun maskinen, der leverer kraft. For stor-stempling bliver det den strukturelle rygrad i hele supportsystemet. At vælge en presse udelukkende baseret på tonnagekapacitet er en almindelig og bekostelig overforenkling. Valg af pressesengstørrelse til store dele kræver evaluering af sengeareal, slaglængde, dagslysåbning og hvordan kraften fordeler sig over hele matricens fodaftryk, alt sammen som indbyrdes afhængige variabler snarere end isolerede specifikationer.
Pressesengsstørrelse og åbningskrav til dagslys
En stor del har brug for plads til at eksistere i pressen, og det lyder indlysende, indtil du indser, hvor mange begrænsninger der er. Sengen skal kunne rumme hele matricesættets fodaftryk med tilstrækkelig margin til bolster-fastspænding, fremføringsmekanismer og skrotevakuering. Kravene til dagslysåbning for store matricesæt rækker ud over blot at tilpasse værktøjshøjden. Du har brug for frigang til fyldning af matrice, udtrækning af dele og enhver automatiseringsgribervandring mellem øvre og nedre værktøjer.
Slaglængde introducerer endnu en afvejning-. En længere slaglængde giver mulighed for dybere træk, som store strukturelle paneler og indkapslinger ofte kræver. Dog somFremstillerenforklarer, for konstant drejningsmomentkapacitet, jo kortere det samlede trykslag, desto højere er den tilgængelige tonnagekurve. Med andre ord leverer en presse med generøst dagslys til dybe store-deletrækninger mindre brugbar kraft på punkter over nederste dødpunkt. Ingeniører, der vælger presser til store dele, skal balancere trækdybden mod den tonnage, der faktisk er tilgængelig, hvor formningen begynder.
Tonnagekapacitet og kraftfordeling på tværs af store fodspor
Pressetonnagekrav til store stemplinger kan ikke estimeres ved at gange delarealet med en generisk trykværdi. Det faktiske tonnagebehov afhænger af materialestyrke, tykkelse, delgeometriens kompleksitet og funktioner som trækperler eller stakperler tilføjet til tilbagespringskontrol. Med nutidens avancerede stål med høj-styrke, der når trækstyrker på 980 MPa eller højere,AHSS Indsigtbemærker, at traditionelle-tommelfingerregelberegninger ofte underforudsiger den påkrævede tonnage, hvilket gør FEA-baseret forudsigelse afgørende for store-applikationer.
Kraftfordeling på tværs af sengen betyder lige så meget som den samlede kapacitet. En pressetonnagekapacitet er typisk vurderet til centrerede belastninger, der bruger mindst 66 % af lejelængden. Når en stor matrice koncentrerer kræfter i en mindre zone eller påfører belastning fra-center, skal den effektive kapacitet nedsættes. For store dele, der sjældent er symmetriske, bliver denne forspænding uden for-centret mere udtalt, især i transferpresse-opsætninger, hvor trækstationer og trimstationer producerer drastisk forskellige belastninger i modsatte ender af sengen.
| Parameter | Konstruktionspaneler | Chassis komponenter | Store indhegninger |
|---|---|---|---|
| Typiske sengemål | 3.000-5.000 mm x 2.000-2.500 mm | 2.500-4.000 mm x 1.500-2.000 mm | 2.500-4.500 mm x 2.000-3.000 mm |
| Tonnageområde | 1.600-5.000 tons | 800-2.500 tons | 1.000-3.000 tons |
| Slaglængde | 600-1.200 mm | 400-800 mm | 500-1.000 mm |
| Dagslys åbning | 1.500-2.500 mm | 1.200-1.800 mm | 1.400-2.200 mm |
| Typisk materialetykkelse | 0,6-2,0 mm | 1,5-6,0 mm | 1,0-3,0 mm |
| Primary Force Challenge | Stort område, moderat enhedstryk | Høj styrke, koncentrerede belastninger | Dybe træk, belastninger uden for-center |
Bolsterplade og under-Bolsterkonfigurationer
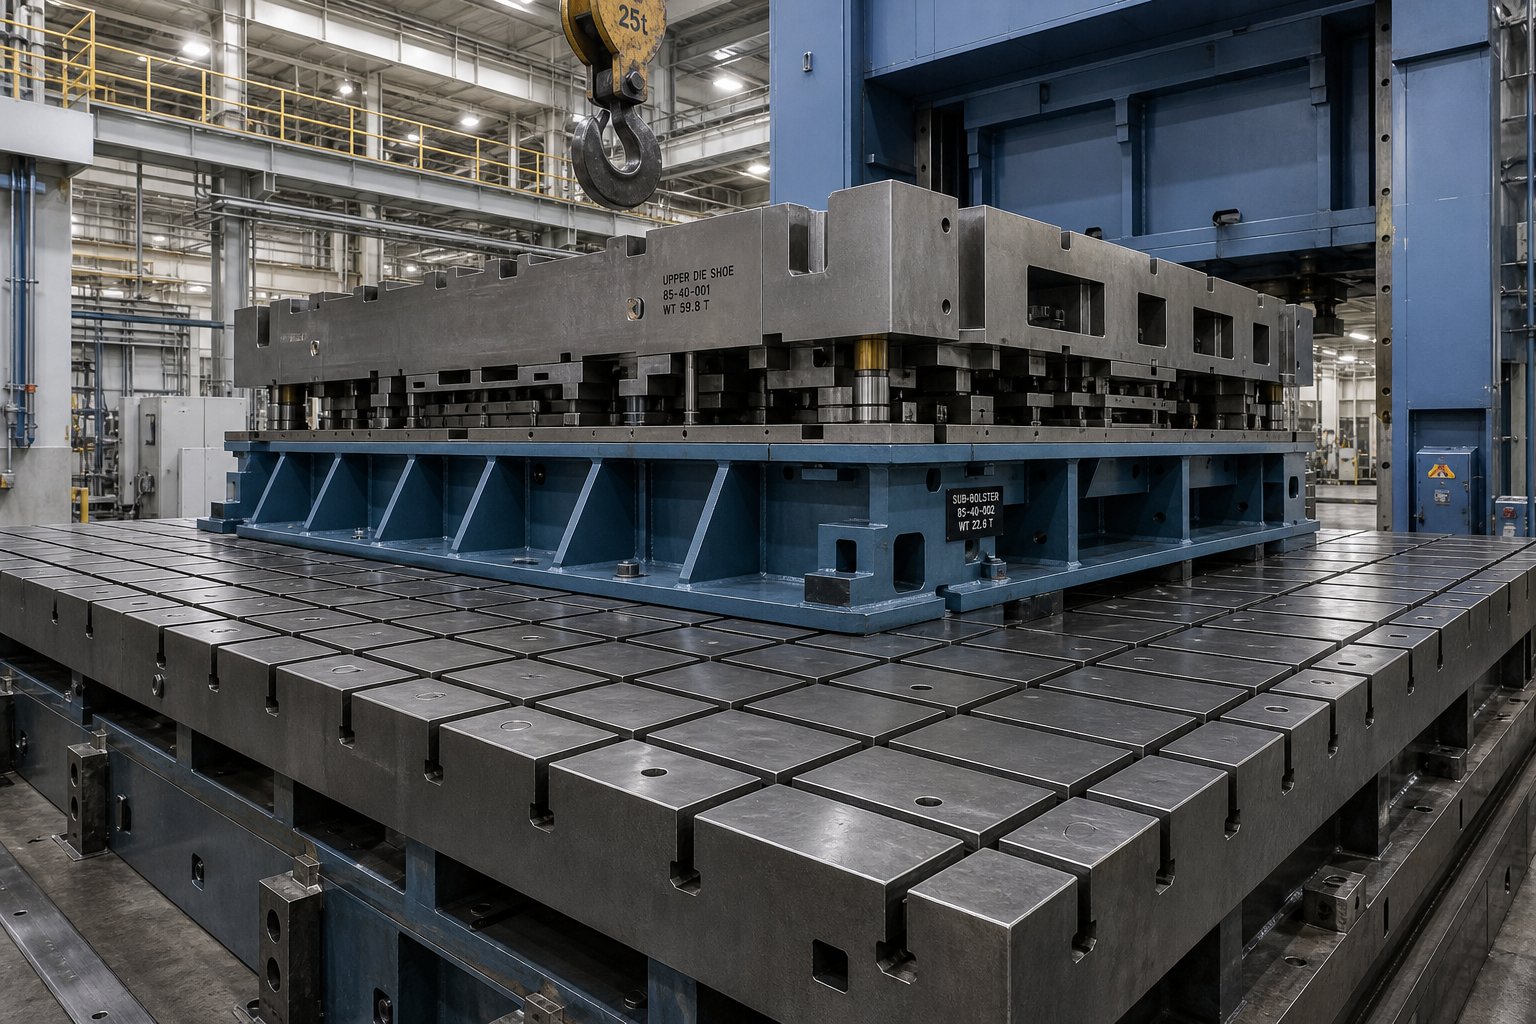
Bolsterpladen er grænsefladen mellem presseleje og matricesko, og for store dele bliver den et kritisk konstruktionselement i sig selv. Bolsterpladetykkelse til overdimensionerede matricer skal modstå lokaliseret bøjning mellem lejestøttepunkter. En tynd bolster, der spænder over et bredt presseleje, hænger ned under koncentrerede matricebelastninger og overfører denne afbøjning direkte til værktøjet og den færdige del.
Under-støttegittermønsterteknologi løser dette ved at tilføje et mellemliggende støttelag mellem hovedstøtten og matriceskoen. Disse gitterstrukturer, typisk bearbejdede stålplader med ribbemønstre eller T--spaltekonfigurationer, omfordeler punktbelastninger til bredere zoner. Gitterafstanden beregnes ud fra forventede kraftkoncentrationer. Områder under trækstanser eller tunge formningsstationer får snævrere gitterafstand, mens områder, der understøtter lettere operationer som piercing, kan bruge bredere intervaller.
Tænk på det på denne måde: bolster- og sub-bolstersystemet fungerer som et fundament under en bygning. En enkelt plade fungerer fint til en lille konstruktion, men en stor bygning har brug for pæle, kvalitetsbjælker og forstærket fundament fordelt efter, hvor de tungeste byrder lander. Det samme princip gælder her. Uden formålsudviklede under-understøtterkonfigurationer skaber lokal afbøjning under matricen ujævne spillerum, accelererer værktøjsslid i koncentrerede zoner og introducerer del-til-dimensionel variation, der bliver værre i løbet af en produktionskørsel.
Forholdet mellem delstørrelse, materialekvalitet og presseinfrastruktur er multiplikativ snarere end additiv. En større del i et stål med højere-styrke har ikke kun brug for en større presse. Den har brug for en stivere støtte, et mere fordelt under-understøtter, bredere kraftovervågningsdækning og mere præcis belastningsstyring uden for-centret. Disse infrastrukturbeslutninger låser sig fast, før formen nogensinde er designet, og derfor skal selve matricesættet konstrueres med disse -presseniveaubegrænsninger som faste input.
Dysesæt konstruktion og afbøjningsstyring
Pressens infrastruktur definerer, hvad matricesættet skal arbejde indenfor. Selve matricen er dog, hvor præcision lever eller dør. For store-formatværktøjer involverer konstruktion af matricesæt tekniske valg, der simpelthen ikke findes i kompakte værktøjer. Bredere spændvidder, tungere sektioner og større termisk masse kræver alle strukturelle strategier, der rækker langt ud over at fortykke en matricesko og tilføje et par ekstra styrestifter.
Segmenteret matricekonstruktion til overdimensioneret værktøj
At bygge en stor matrice som en enkelt monolitisk blok skaber problemer på flere fronter. Bearbejdning af et-skærsværktøj i ét stykke, der spænder over 2.000 mm eller mere, skubber grænserne for tilgængeligt CNC-udstyr, komplicerer varmebehandlingen og gør reparationer i marken upraktiske. Derfor er segmenteret matricekonstruktion til store dele blevet standardtilgangen til overdimensioneret værktøj.
Segmenterede indsatser bryder matricefladen i håndterbare sektioner, hver individuelt bearbejdet, varme-behandlet og monteret i matriceskoen. Denne modulære strategi giver tre praktiske fordele. For det første forbedres fremstillingsevnen, fordi hvert segment passer ind i standard værktøjsmaskiner. For det andet bliver vedligeholdelsesadgang målrettet. En slidt eller beskadiget sektion kan fjernes, omslibes eller udskiftes uden at trække hele matricen fra pressen. For det tredje, og det er afgørende for store værktøjer, segmentering rummer termisk ekspansion. Under produktionen opvarmes formfladen ujævnt. En monolitisk indsats bekæmper denne udvidelse internt og opbygger stress, der kan knække hærdede værktøjsstål. Segmenterede skær tillader kontrollerede mellemrum mellem sektioner, der absorberer differentiel vækst uden at forvrænge arbejdsfladerne.
Afvejningen- er præcision ved segmentgrænser. Hver samling mellem indsatser skal shimses og justeres for at opretholde en kontinuerlig formende overflade. Fejljustering ved disse grænseflader viser sig straks som vidnelinjer på færdige dele eller lokaliseret udtynding i tegnede paneler.
Vejledningssystemer og justering i skala
At holde den øverste og den nedre del af matricen spore over et bredt fodaftryk er en fundamentalt anderledes udfordring end at styre et kompakt værktøj. Styrepindplacering for overdimensionerede matricesæt skal tage højde for længere uunderstøttede spændvidder, større termisk bevægelse og højere kumulative sidebelastninger under formning.
SomMetal Forming Magazineforklarer, skal styrebøsningen gå i indgreb med styrestangen på matricens arbejdsniveau, når det er muligt. Dette belaster stolpen i forskydning, dens stærkeste tilstand, og minimerer bøjningsmomentet, der forårsager afbøjning-induceret fejljustering. I store matricesæt forstærker placering af bøsninger højt over arbejdsfladen af bekvemmelighed denne bøjningseffekt over det bredere værktøjsspænd, hvilket gør præcis indgrebshøjde endnu mere kritisk.
For værktøj i store-formater bør styrestiftens længde holdes på det minimum, der opfylder kravene til engagement og omgåelse. Længere stolper afbøjes mere under sidebelastning, og når disse stolper spænder over et matricesæt, der måler flere meter på tværs, udmønter selv små vinkelfejl ved guiden sig til meningsfuld positionsdrift ved de fjerne kanter af værktøjet. Kuglelejestyrekomponenter giver nul frigang gennem forspænding, men de indebærer en risiko i store matricer, der genererer kraftig sidetryk. Sidebelastninger overføres til individuelle kuglelejer i punktkontakt, som kan grave spormærker ind i stolpen eller bøsningens overflader over tid.
Hælblokdesign til storformatværktøj adresserer, hvad styrestifter alene ikke kan klare. Matricer, der producerer ubalancerede formningsbelastninger eller kraftig sidetryk, bruger typisk kasse-hælkonstruktion enten i stedet for eller ved siden af styrestolper. I store værktøjer betyder forholdet mellem hælblokke og styrestifter mere. Nogle ingeniører foretrækker, at styrestifter går i indgreb først, hvilket giver den første justering, med hælplader, der absorberer sidekræfter under arbejdsslaget. For at denne tilgang skal fungere, skal løbeafstanden mellem hælpladens overflader være mindre end føringsstiftens frigang. Ellers bøjer stifterne sig under belastning, før hælpladerne kan opfange tryk.
Forebyggelse af strukturel afbøjning i store matricesæt
Stivhed i skoen er den sidste forsvarslinje mod afbøjning. For kompakte værktøjer fungerer standard skotykkelsesforhold godt, fordi det ikke-understøttede spænd forbliver kort. Stræk, der spænder over til store-formatdimensioner, og skoen skal vokse uforholdsmæssigt tykkere, og den skal ofte inkorporere dyssko-ribber til afbøjningskontrol på undersiden for at tilføje stivhed uden proportional vægtstigning.
Ribbede matricesko bruger bearbejdede eller støbte forstærkningsmønstre, der typisk løber vinkelret på det længste ikke-understøttede spænd, som øger skoens sektionsmodul uden at gøre det til massivt stål hele vejen igennem. Dette holder matricevægten inden for kranhåndteringsgrænserne, samtidig med at den leverer den stivhed, som en solid sko med tilsvarende stivhed ville kræve. Ribmønsteret er konstrueret omkring forventede belastningssteder. Områder under tunge formningsstationer får tættere ribbenafstand, mens lettere-tjenestezoner bruger bredere intervaller.
Når matricestøtten kommer til kort, er fejlene forudsigelige og progressive. Utilstrækkelig strukturel støtte i store matricesæt giver en kaskade af problemer:
- Toleranceforskydning på tværs af delen, når midt-afbøjning af spændvidden forskyder punch-til-matriceafstande ujævnt
- Ujævne slidmønstre koncentreret, hvor afbøjning skaber snævrere-end-designede afstande
- For tidlig slagfejl fra vinkelbelastning forårsaget af skofleks under kræfter uden for-centret
- Inkonsekvent materialeflow, da matricefladen forvrænges under belastning, hvilket ændrer trækperlens indgreb
- Delvis tilbagespringsvariation fra slag til slag, da termisk og mekanisk afbøjning svinger under en produktionskørsel
Hver af disse fejltilstande fodrer de andre. Ujævnt slid ændrer frigange, hvilket forværrer materialeflowet, hvilket forskyder formningskræfterne, hvilket accelererer afbøjningen i nye områder. Hvad der starter som en subtil dimensionsdrift bliver et sammensat kvalitetsproblem, der forkorter matricens levetid og øger skrotmængden.
Håndtering af disse indbyrdes forbundne afbøjningsrisici gennem skodesign, styresystemer og segmenteret konstruktion sætter den strukturelle fase. Den næste variabel, der bestemmer, om en stor matrice faktisk producerer gode dele, er, hvordan kraften når selve emnet, specifikt hvordan pudesystemer fordeler trykket over en udvidet matriceflade.
Die Cushion og Blank Holder Systemer i skala
Strukturel stivhed holder matricen på linje, men det er pudesystemet, der bestemmer, om emnet opfører sig under formningen. Ved kompakt værktøj håndterer en bank af nitrogencylindre eller en enkelt-zone-pressepude emneholderkraft uden meget besvær. Skalering, der dør til store-formatdimensioner, og fordeling af emneholderkraft for store dele bliver en primær ingeniørudfordring snarere end en sekundær opsætningsdetalje. Ujævnt tryk hen over en udvidet matriceflade giver ikke en lidt ufuldkommen del. Det producerer rynker på den ene side og rifter på den anden.
Hydraulic vs Nitrogen Die Cushion Performance i skala
Hvorfor betyder pudetypen mere, når delene bliver større? Overvej hvad der sker fysisk. Et nitrogencylinderarray leverer kraft baseret på gastryk, og dette tryk stiger gradvist, efterhånden som cylinderen komprimeres under slaget.Art Hedrick hos The Fabricatornoter, der-alene gasfjedertrykket kan fordobles under nedadgående slag, en egenskab, der komplicerer kraftkontrol i enhver applikation, men som især bliver problematisk på tværs af en bred emneholderflade. Med snesevis af nitrogencylindre, der spænder over en stor dyse, skaber mindre forskelle i gasladning, tætningsfriktion eller termisk tilstand mellem individuelle enheder trykvariationer fra zone til zone.
Hydrauliske trykpudesystemer til storformatstempling adresserer dette anderledes. En pumpe-styret hydraulisk pude bruger væsketryk, der reguleres af servo- eller proportionalventiler, og leverer programmerbare kraftprofiler, der kan forblive konstante, rampe op eller tilspidse under hele slaget. Forskning ipumpe-styret hydraulisk trykregulering af dysedemonstrerer, at avancerede kontrolstrategier kan opnå trykoverskridelser så lavt som 6,5 % med opbygningstider på under 0,4 sekunder, hvilket giver ingeniører den dynamiske præcision, som store-applikationer kræver. Pneumatiske puder, selvom de er enklere og billigere, lider af luftkompressibilitet, der begrænser både kraftpræcision og reaktionshastighed, hvilket generelt begrænser dem til lettere-opgaver, hvor emneholderens fodaftryk forbliver håndterbart.
| Pude type | Force Ensartethed | Svartid | Justerbarhed | Storformategnethed |
|---|---|---|---|---|
| Nitrogen Cylinder Arrays | Moderat; varierer med slagdybde og individuelle cylindertilstand | Hurtig første reaktion; ingen aktiv kontrol under slagtilfælde | Begrænset til initialt ladetryk og cylindervalg | Velegnet til moderate fodspor; zone-til-zonevariation vokser med matrixstørrelsen |
| Hydraulisk multi-punkt | Høj; servo-styret trykregulering pr. zone | God; programmerbare profiler med under-sekund opbygning- | Fuldt programmerbare kraftkurver; uafhængig zonekontrol | Foretrukket til stort-format; muliggør multi-zone differenstryk |
| Pneumatisk | Lav; luftkompressibilitet skaber trykforsinkelse og variation | Moderat; begrænset af luftmængde og ventilrespons | Grundlæggende trykjustering; ingen dynamisk profilering | Generelt uegnet til tegninger i store-formater; acceptabel til lysblænding |
Blank Holder Force Mapping På tværs af udvidede Die Faces
Forestil dig en blank holderflade, der spænder 3.000 mm på tværs af en stor strukturel panelmatrice. Materialet flyder ikke ensartet ind i matricehulrummet. Hjørner modstår flow anderledes end lige kanter. Dybe-trækområder trækker metal hurtigere end lavvandede flanger. Hvis emneholderen anvender det samme tryk overalt, sulter nogle zoner efter materiale og revner, mens andre fodrer for frit og rynker. Det er netop derfor, der findes multi-zonepudekontrol til overdimensionerede matricer.
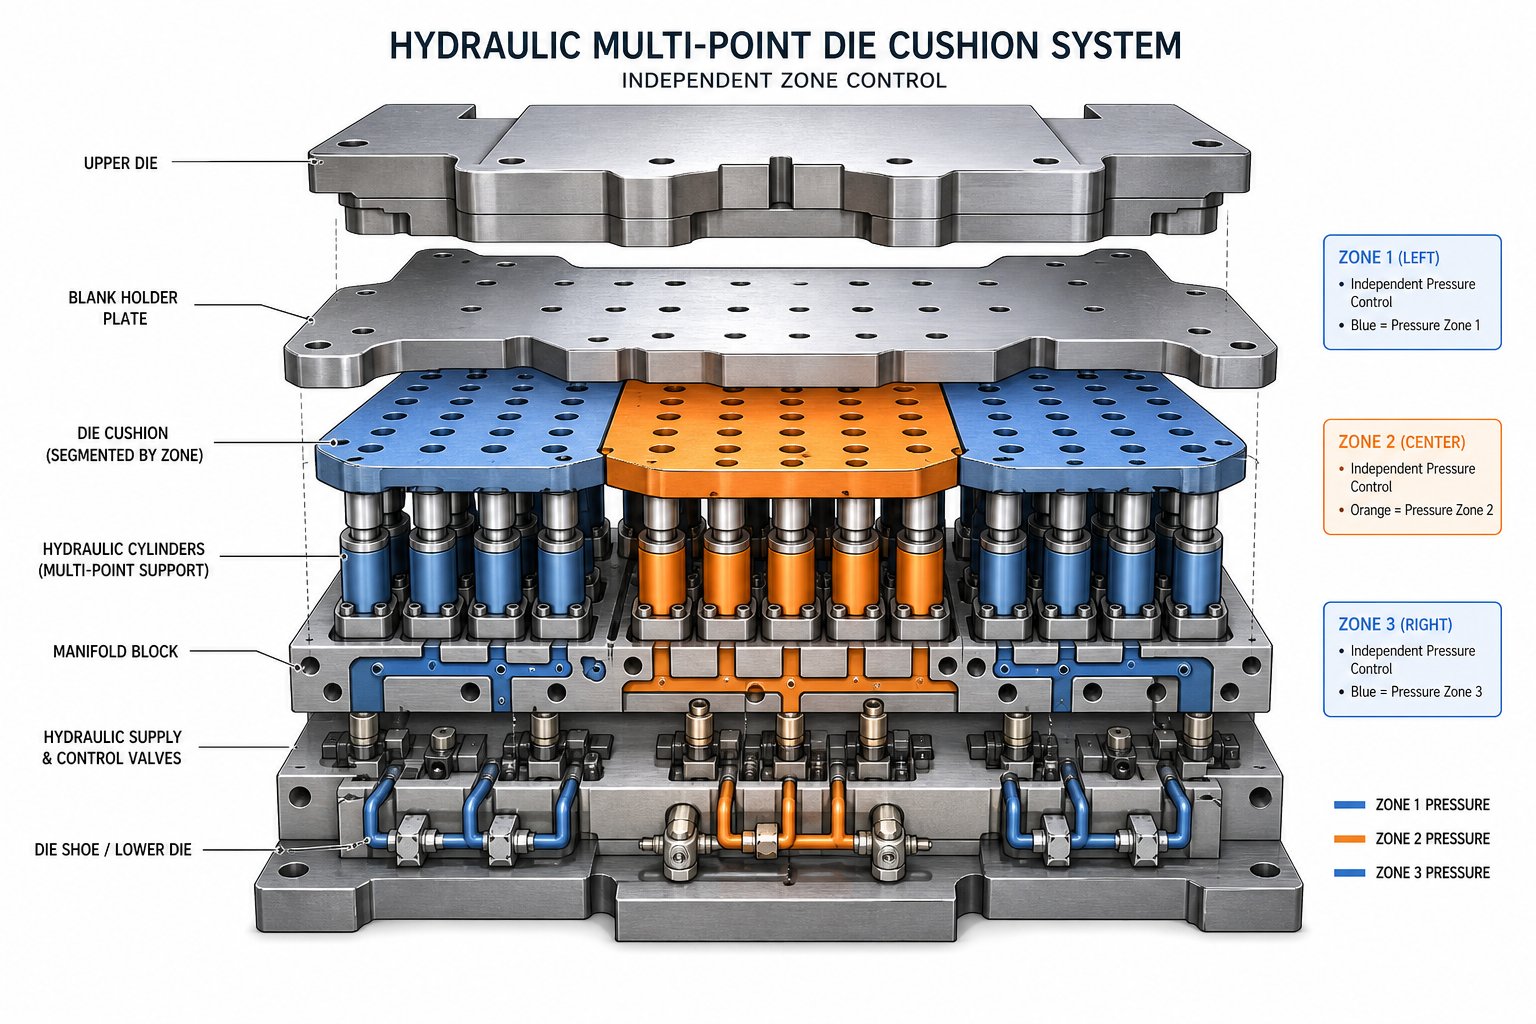
Multi-punkts hydrauliske pudesystemer opdeler matricefladen i uafhængigt kontrollerede trykzoner, der hver forsynes af sin egen cylinder eller cylindergruppe. En operatør kan påføre en højere tilbageholdelseskraft nær lavvandede flanger, hvor risikoen for rynker topper, og reducere kraften nær dybe-træklommer, hvor rivning er problemet. Denne zone-for-kortlægning af blankholderkraft erstatter den gamle tilgang med at finde et enkelt kompromistryk og håbe, at det virker overalt.
Løftere og trykpuder følger samme distributionslogik. I en kompakt matrice understøtter nogle få jævnt fordelte løftestifter emnet tilstrækkeligt under udtrækning og sørger for indledende hold-nede. I en stor trækmatrice skal disse løftere placeres i overensstemmelse med delens geometri og materialestrømningsmønster, ikke kun fordelt på et gitter. Områder, der er tilbøjelige til lokaliseret udtynding, typisk hjørner af dybe træk og overgange mellem dannede og uformede zoner, har brug for dedikeret trykpudestøtte for at bevare kontakten og forhindre emnet i at løfte sig for tidligt under slaget.
Beslutningen om nitrogen vs hydraulisk dyse for store værktøj kommer i sidste ende ned på kontrolopløsning. Nitrogensystemer fungerer godt, hvor kraftkravene er relativt ensartede, og fodaftrykket forbliver inden for grænserne, hvor variationen fra cylinder-til-cylinder forbliver tolerabel. Når delens geometri skaber differentielle flowkrav på tværs af en udvidet flade, giver hydraulisk multi-punktskontrol justerbarheden til at tune hver zone uafhængigt, hvilket gør det, der ellers ville være et kompromis, til en konstrueret løsning.
Valg af pudesystem låser i, hvordan kraft når emnet, men det besvarer ikke et bredere spørgsmål om matricekonfiguration: skal disse store dele løbe gennem en progressiv matrice med integrerede stationer, eller skubber deres størrelse beslutningen mod et overførselssystem med diskret værktøj på hvert trin?
Progressive vs Transfer Die Selection for store dele
Spørgsmålet om formkonfiguration er ikke abstrakt. Det bestemmer, hvordan materiale kommer ind i værktøjet, hvordan dele bevæger sig mellem operationer, og hvilken slags støtteinfrastruktur hver station kræver. For kompakte komponenter dominerer progressive matricer på hastighed og pris-pr.-del. Men efterhånden som en del af kuverterne vokser, ændrer fysikken i strimmelfodring og bærerintegritet calculus. At forstå, hvor progressive dies rammer deres praktiske loft, og hvor overførselssystemerne tager over, er centralt for enhver beslutning om stort-værktøj.
Når progressive dør når deres størrelsesgrænse
Progressive matricer er afhængige af en kontinuerlig metalstrimmel, der føres gennem sekventielle stationer, hvor delen forbliver fastgjort til en bærerbane indtil den endelige afskæring. Dette fungerer smukt til små til mellemstore komponenter. Strimlen forbliver stiv nok til at bevæge sig præcist frem, pilothuller opretholder registreringen, og bærebanen absorberer inter-stationskræfter uden forvrængning.
Skaler det op, og problemer dukker hurtigt op. Den maksimale delstørrelse for progressiv stansning er begrænset af strimmelbredde, spoletilgængelighed og bærebanens evne til at understøtte stadigt tungere delvist-formede funktioner mellem stationer. SomFiktivbemærker, at progressiv stempling holder delen fastgjort til bærestrimlen under hele processen, hvilket betyder, at enhver del, der er stor nok til at kompromittere strimlens stivhed, truer hele progressionens nøjagtighed. Bredere strimler kræver større foderpræcision, tungere pilotkræfter og mere robust foderudstyr. Ud over ca. 600-800 mm i strimmelbredde bliver de praktiske udfordringer med at opretholde progressionsnøjagtighed, håndtering af strimlens camber og forhindre nedbøjning mellem stationer uoverkommelige for de fleste applikationer.
Stripaffald forstærker det økonomiske problem. En stor del på en progressiv strimmel kræver et bærevæv på begge sider plus mellemrum-, og procentdelen af materiale, der bliver til skrot, vokser uforholdsmæssigt, efterhånden som delens størrelse øges. Hvad der fungerer ved 85 % materialeudnyttelse for et lille beslag, kan falde til 60 % eller mindre for et stort panel, hvilket udhuler den omkostningsfordel, der retfærdiggjorde progressivt værktøj i første omgang.
Overførselsdyse fordele til store diskrete dele
Overførselsdysesystemer løser bærestrimmelproblemet ved at adskille emnet fra spolen ved den første station og mekanisk transportere det mellem efterfølgende operationer. Larson Tool fremhæver, at overføringsmatricer flytter emnet uafhængigt mellem stationerne, hvilket gør det muligt for hver station at arbejde på en fri del, der kan omplaceres og manipuleres i forskellige vinkler. Denne uafhængighed er det, der gør overførselsmatricestøtte til overdimensionerede stemplinger praktisk, hvor progressive tilgange mislykkes.
For store dele giver overførselstilgangen flere strukturelle fordele. Hver matricestation kan specialbygges- til dens specifikke drift uden begrænsningen af at matche en fælles strimmelafstand. Stationsafstanden kan rumme hele delkonvolutten plus frigang til gribefingre eller gangbjælker. Og fordi hvert emne er diskret, forbedres materialeudnyttelsen betydeligt, da der ikke er nogen bærebaneforbrugende materiale i hver cyklus. Standard Die International påpeger, at elimineringen af forbindelsesbanen, der bruges til at transportere dele gennem en progressiv proces, sparer materiale på hvert stykke, hvilket reducerer den samlede stykpris.
Afvejningen- er hastighed og kompleksitet mellem-stationssupport. Overførselssystemer kører langsommere end progressive matricer og kører typisk med 8-25 slag i minuttet for store dele versus de 200-600+ slag i minuttet, der kan opnås med progressiv værktøj på små komponenter. Hver overførselsstation har brug for sit eget matricestøttesystem, inklusive uafhængige bolsterkonfigurationer, styresystemer og nogle gange individuelle pudeopsætninger, alt sammen justeret over hele overførselslinjen til sub-millimeter nøjagtighed.
| Kriterier | Progressive Die | Transfer Die |
|---|---|---|
| Maksimal delkonvolut | Begrænset af strimmelbredde (typisk under 600-800 mm) | Kun begrænset af pressesengens størrelse (2.000 mm+ muligt) |
| Strip/materialeaffald | Højere for store dele på grund af bærevæv og mellemrum | Sænke; diskrete emner eliminerer spild af bærebaner |
| Die Support kompleksitet | Enkelt matrice sæt; integrerede stationer deler én sko og bolster | Flere uafhængige stationer; hver kræver dedikeret supportinfrastruktur |
| Station-til-Stationsnøjagtighed | Iboende; strippiloter opretholder registrering på tværs af alle stationer | Afhænger af overførselsmekanismens præcision og justering af-stationer |
| Produktionshastighed | Meget høj (200-600+ SPM for små dele) | Moderat (8-25 SPM for store dele) |
| Delmanipulation mellem stationer | Ingen; del forbliver i plan på strimmel | Fuld repositionering mulig; tillader komplekse dannelsessekvenser |
Hybride tilgange til bilkonstruktionskomponenter
Valg af konstruktionspaneler til biler falder sjældent rent ind i én kategori. En ydre side af køretøjets karrosseri, et instrumentpanel i fuld-bredde eller en strukturel gulvplade kræver tydeligvis overføringssystemer på grund af sin størrelse. Men inden for den samme køretøjsplatform er snesevis af beslag, forstærkninger og monteringsplader fastgjort til de store paneler. Disse mindre komponenter kører ofte på progressive matricer til høj volumen og lave enhedsomkostninger, selvom de i sidste ende bliver en del af en stor samling.
Den hybride virkelighed ser sådan ud: Overførselspresser håndterer de store strukturelle skaller og skinner, hvor en delstørrelse gør progressivt værktøj upraktisk, mens progressive matricer stempler de mindre gentagne beslag og clips, der boltes eller svejses på disse strukturer. Nogle tier-billeverandører kører begge systemer i den samme facilitet, og fører progressive-stemplede under-komponenter direkte ind i samlingscellerne sammen med overførsels-pressede paneler.
For chassisbeslag og strukturelle forstærkninger, der falder i mellem-størrelsesområdet, afhænger beslutningen ofte af årlig volumen og geometrisk kompleksitet frem for størrelse alene. Et beslag, der overstiger den behagelige progressive strimmelbredde, men som ikke retfærdiggør en fuld multi-stationsoverførselslinje, kan bruge en sammensat matrice eller en to--tandempresseopsætning som en praktisk mellemvej.
Uanset hvilken konfiguration der vinder valgbeslutningen, er der én konstant tilbage: materialet selv pålægger sine egne regler. Hvor høj-stål fjeder tilbage over et stort panel, hvordan aluminium flyder over en udvidet trækflade, og hvordan tolerancer stables på tværs af brede dysefodspor, former alt sammen den endelige delkvalitet på måder, som ingen mængde strukturel støtte kan kompensere for uden bevidst materialeflowteknik.
Materialeflow og tolerancekontrol på tværs af store matriceflader
Strukturel stivhed og pudekontrol sætter scenen, men selve materialet er den sidste variabel, der afgør, om en stor stemplet del møder print. Forskellige legeringer reagerer på dannelseskræfter på fundamentalt forskellige måder, og disse reaktioner forstærkes, efterhånden som delstørrelsen vokser. En tilbagespringsvinkel, der knap kan registreres på en 200 mm flange, kan skubbe et 1.500 mm panel flere millimeter ud af spec. Materialeflowkontrol på tværs af udvidede matriceflader er ikke en eftertanke. Det er det, der adskiller et funktionelt-storformatværktøj fra en dyr papirvægt.
Høj-ståltilbagespringsudfordringer i store paneler
Springback-styring i storformatstempling starter med en stump virkelighed: Erfaringsbaserede-kompensationsmetoder udviklet til blødt stål overføres ikke til avancerede høj-styrkekvaliteter. SomMetalForming Magazineudtrykker det, "kompensation står ikke mål med erfaring", når man arbejder med nyere- højstyrkestål, fordi tidligere materialehistorie simpelthen ikke eksisterer for disse kvaliteter. De velkendte regler bryder sammen.
Tilbagespring, krølning af sidevæggen og paneldrejning stammer alle fra ubalancerede restspændinger i den formede del. I store paneler virker disse spændinger over større afstande, hvilket gør en lille vinkelfejl pr. længdeenhed til en stor kumulativ afvigelse ved panelkanterne. En hat-sektionskanal dannet i dobbelt-980-stål kan krølle flere grader i sidevæggen på en kompakt del. Stræk den samme geometri på tværs af en strukturel skinne i fuld-bredde, og krøllesammensætningerne til en drejning, der er synlig for det blotte øje.
Forskning i tilbagespringssimulering har afsløret specifikke svagheder, når stål med højere-styrke er involveret. Prædiktionsnøjagtighed er meget følsom over for anisotropiværdier, arbejds-hærdningsregler, friktionskoefficienter og strain-hastighedsfølsomhedsmodeller. Hver af disse variabler interagerer forskelligt på tværs af en stor værktøjsflade, hvor forholdene ikke er ensartede. Friktionen ved trækradius på den ene side af et panel adskiller sig fra den anden side på grund af smøremiddelmigrering, temperaturvariation og lokal værktøjsoverfladetilstand. På en kompakt matrice udlignes disse lokale forskelle. På en stor matrice producerer de asymmetrisk tilbagespring, som ingen enkelt kompensationsværdi kan korrigere.
At løse tilbagespring i store HSS-paneler kræver indgriben på produktdesignstadiet i stedet for udelukkende at stole på matricekompensation. Praktiske strategier omfatter undgåelse af skarpe vægvinkler, der fanger elastisk spænding, brug af åbne-endesektioner i stedet for lukkede kanaler, hvor det er muligt, og inkorporering af afstivningsfunktioner som pile eller trinflanger, der låser geometrien på plads. Når trækformning er den eneste praktiske metode, efter-strækning af sidevæggene ved at låse flangen ud nær bundens dødpunkt og tilføje 2 % trækbelastning reducerer restspændingsvariation effektivt over hele panelets bredde.
Formbarhed og smøring af aluminium i skala
Aluminium præsenterer et andet problemsæt. Hvor høj-stål fjeder aggressivt tilbage, rammer aluminiumslegeringer, især 6xxx- og 7xxx-serierne, der bruges i automotive-letvægtning, formbarhedsgrænser, der viser sig som spaltning før tilbagespring, bliver den primære bekymring. Grænser for formbarhed af aluminium på store træk viser sig som lokaliseret indsnævring og rivning i hjørner og overgangszoner, hvor længden af materialestrømningsvejen varierer betydeligt over matricefladen.
Smøring spiller en overordnet rolle i store aluminiumstræk. En kompakt matrice kan fungere acceptabelt med et ensartet påført stempelsmøremiddel. På tværs af en udvidet matriceflade bliver smøremiddelfordelingen dog ujævn. Høje-kontakt-zoner ved trækradier fortynder smørefilmen ved at presse-ud, mens fladere områder bevarer overskydende. Dette skaber differentielle friktionsforhold, der styrer materialestrømmen uforudsigeligt. På et 2.000 mm aluminiumspanel kan en friktionskoefficientforskel på kun 0,02 mellem de modsatte ender af matricefladen flytte materialestrømmen nok til at forårsage rivning på den udsultede side og rynker på den overføde side.
Differentielle smørezoner adresserer dette direkte. I stedet for at påføre et enkelt smøremiddel i ensartet koncentration, specificerer ingeniører tungere påføring i høj-friktionszoner og lettere påføring, hvor materialet kræver mere tilbageholdenhed. Nogle store-formatoperationer bruger flere smøremiddeltyper på tværs af et enkelt emne, hvor der påføres produkter med høj-film-styrke ved kraftige trækradier og produkter med lavere-viskositet på flade bindemiddeloverflader, hvor for meget smøring ville tillade ukontrolleret flow.
Tolerance Stack-Op- og kompensationsstrategier
Det er her, hvor stor-formatstempling afviger skarpest fra kompakt værktøj. Tolerancestabel-op i store matricesæt er ikke blot additiv. Den er geometrisk. Hver formningsoverflade, hver trækradius, hver fladesegmentgrænseflade bidrager med en lille positionsmæssig usikkerhed. På en 300 mm del udgør disse usikkerheder måske et par hundrededele af en millimeter. Spred den samme per-funktionstolerance over en matriceflade, der spænder over 2.500 mm, og den kumulative fejl ved fjerne træk i forhold til hinanden kan overskride hele deltolerancebåndet.
Udfordringen er sammensat, fordi store dele typisk refererer til flere datum-træk, der i sig selv er dannet på forskellige stationer eller forskellige områder af den samme matrice. Et monteringshulmønster i den ene ende af en strukturel skinne refererer til en matchende overflade dannet 1.800 mm væk. Begge funktioner har deres egen formningstolerance, deres egen springback-signatur og deres egen følsomhed over for matricens termiske og mekaniske tilstand i formningsøjeblikket. Resultatet er en tolerancestak, der ikke findes i kompakt værktøj, hvor alle funktioner dannes inden for en stram rumlig konvolut.
Afbødningsstrategier for tolerancestabling-og materialeflowkontrol på tværs af udvidede matriceflader omfatter:
- Over-kronekompensation i matriceoverflader: Matricefladen er bevidst bearbejdet med en let konveks krone, der udligner forudsagt afbøjning under belastning, hvilket producerer en flad del fra et buet værktøj
- Strategisk trækperleplacering til overdimensionerede prægninger: perler placeret baseret på flowsimulering snarere end ensartet afstand, kontrollerer materialetilførselshastigheden uafhængigt i forskellige zoner for at forhindre både sult og overskydende flow
- Differentielle smørezoner: målrettet smøremiddeltype og påføringsvægt tilpasset friktionskravene i hvert matriceområde, hvilket forhindrer flowubalance over det udvidede emne
- Post-formkalibreringsstationer: dedikerede genangreb eller kalibreringsoperationer, der gen-etablerer kritiske dimensioner efter det primære formningsslag, der kompenserer for tilbagespring og tolerancedrift, der ikke kan elimineres i et enkelt hit
Ud over disse strategier kræver materialeflowstyring på tværs af udvidede matriceflader ofte bypass-hak og konstruerede aflastningsområder. Bypass-hak er små udskæringer eller slidser placeret i den tomme periferi på strategiske steder. De afbryder kontinuiteten af flangematerialet og bryder bøjlespændingen op, som ellers ville modstå strømning ind i dybe lommer. Uden disse indhak på et stort panel forsøger materialet at strække sig fra fjerne kanter mod trækhulrummet, hvilket genererer overdreven udtynding langs strømningsvejen. Indhakket skaber en lokal fri kant, der tillader nærliggende materiale at føres indad uden at trække metal langt henover emnet.
Konstruerede reliefområder tjener et lignende formål inden for selve matricefladen. Disse er zoner, hvor materiale bevidst får lov til at dannes løst, uden tæt bindemiddelkontakt, hvilket skaber slæk, der strømmer ind i tilstødende områder med stor-efterspørgsel. På et stort overførselspanel kan reliefområder fremstå som offertrækvægge eller ekstra flangemateriale, der bliver trimmet i en efterfølgende station, men tjener under formningen som et kontrolleret materialereservoir.
Alle disse strategier på materiale-niveau deler et fælles krav: De afhænger af nøjagtig forudsigelse af, hvad materialet vil gøre, før formen nogensinde bliver bygget. For kompakte værktøjer kunne erfarne matriceproducenter estimere tilbagespring og flowmønstre fra tidligere projekter. Til stor-formatværktøj gør den ikke-lineære interaktion mellem materialeegenskaber, friktion, temperatur og geometri på tværs af en udvidet matriceflade intuition upålidelig. Den forudsigende byrde falder helt og holdent på simulering, specifikt finite element-analyse, der modellerer dannelse, tilbagespring og afbøjning som koblede fænomener på tværs af hele delens geometri.
FEA-simulering og -validering i stort-format-design
Et kompakt matricesæt kan koste titusindvis af dollars at bygge. En overførselsmatrice i stort-format til et strukturelt autopanel kan løbe op i hundredtusindvis, nogle gange overstige en million, når du medregner den fulde supportinfrastruktur. På disse investeringsniveauer er det ikke ingeniørarbejde at skære stål baseret på erfaring og håb. Det er gambling. FEA-simulering til storformat-matricedesign eliminerer dette spil ved at modellere afbøjning, materialeudtynding, tilbagespring og kraftfordeling som indbyrdes forbundne fænomener, før en enkelt blok af værktøjsstål bearbejdes.
FEA-Driven Die Support Optimization
Finite element-analyse gælder direkte for selve støttestrukturen, ikke kun den dannede del. Ingeniører bruger FEA til at forudsige, hvordan en matrice afbøjes under belastning, hvor en bolsterplade hænger ned mellem støttepunkter, og hvordan pudetrykprofiler interagerer med materialeflowet over hele matricens fodaftryk. Afbøjningsforudsigelse for støtte til store matrice er særligt kritisk, fordi, som tidligere sektioner etableret, skaleres afbøjning ikke-lineært med spændvidden. En simulering, der viser 0,05 mm mellem-spændvidde under nominel belastning, kan afsløre 0,2 mm under forhold uden-center, der opstår under faktisk formning. Denne forskel ændrer frigange, flytter materialeflow og introducerer del-til-variation, der forstærkes over en produktionskørsel.
Moderne formningssimuleringssoftware udnytter FEA til at forudsige problemer med formbarhed som revner, rynker og overdreven udtynding, mens den også analyserer tilbagespringsadfærd og minimum påkrævet pressekraft.Keysights forskning i pladeformningssimuleringfremhæver et yderligere analyselag: vurdering af, hvordan små elastiske deformationer i selve værktøjerne påvirker den lokale kontaktkraftfordeling og dermed spændingsfeltet i delen, som kan afvige fra standard tilbagespringsforudsigelser. For store-matricer, hvor værktøjsafbøjningen i sagens natur er større, bliver denne værktøjs-elasticitetskobling væsentlig snarere end valgfri.
Simulering styrer også beslutninger om placering af støttestruktur. Hvor skal under-støtteribben løbe? Hvor tyk skal matriceskoen være på en bestemt station? Hvilken pudetrykprofil forhindrer udtynding i et dybt-hjørne, mens du kontrollerer rynker på den tilstødende flade? Disse spørgsmål har kvantificerbare svar gennem FEA, svar, der ellers ville kræve flere fysiske prøvegentagelser til enorme omkostninger.
Virtuel prøve og risikoreduktion for store værktøjer
Omkostningerne ved fysisk efterbearbejdning af store matricesæt er svimlende.Forskning fra University of Michigan's Transportation Research Institutekvantificeret, hvad industrien allerede vidste: Kropssidepaneler, der kræver fem operationer, har typisk brug for mindst fire genbearbejdningsgentagelser til cirka $125.000 pr. iteration. Selv mellemstore-forstærkningspaneler i gennemsnit $25.000 pr. omarbejdningscyklus. Multiplicer disse figurer på tværs af de større fodspor og snævrere tolerancer af strukturelle paneler, og det økonomiske grundlag for virtuel afprøvning af overdimensionerede stansematricer bliver overvældende.
Virtuelle matrice-forsøg simulerer hele formningssekvensen, station for station, og forudsiger, hvor spaltninger vil forekomme, hvor rynker udvikler sig, og hvor meget tilbagespring der akkumuleres gennem hver operation. For store dele skal denne simulering fange effekter, som mindre værktøj sikkert kan ignorere: termiske gradienter hen over matricefladen under produktionen, elastisk afbøjning af værktøjsstrukturen under formende belastning og differentialsmøring over udvidede kontaktområder. Den samme undersøgelse fra University of Michigan viste, at industriens topprioritet for at reducere efterbearbejdning var fremskridt inden for simuleringssoftware til formdannelse, især for komplekse materialer, et behov, der kun er blevet intensiveret, efterhånden som stål og aluminiumslegeringer med højere styrke er blevet standard i store strukturelle applikationer.
Første artikelinspektion for store stemplinger adskiller sig fundamentalt fra verifikation af kompakte dele. Et lille beslag kan kontrolleres med skydelære og en overfladeplade. Et strukturelt panel i fuld-bredde, der spænder over 2.000 mm eller mere, kræver koordinatmålemaskiner eller optiske scanningssystemer, der opfanger dimensionelle data på tværs af hele fodaftrykket samtidigt.FAI protokollertil store stemplinger bruger man typisk bærbare CMM'er eller strukturerede-lysscannere, der sammenligner den fysiske første artikel med CAD-modellen punkt for punkt, og verificerer ikke kun individuelle funktioner, men den globale formnøjagtighed, der afslører, om matricestøttesystemet yder som forudsagt simulering. Hvor der opstår uoverensstemmelser, sporer ingeniører tilbage til specifikke støtteelementer: en støtteafbøjningszone, et under-undertrykt pudeområde eller en segmentgrænseflade, der skiftede under samlingen.
Denne simulering-til-valideringsløkke er, hvor værktøjsingeniører, der arbejder med design-tunge udfordringer, drager fordel af partnere, der forstår hele kæden fra idé til produktion. Optimering af matricestruktur, komponentintegration, stempelgeometri, løfterplacering, bypass-hakpositionering, gratkontrol, clearance-styring og materialeflow-tuning, alle feeds ind og ud af simuleringsmodellen. Udbydere kan lideYICHENforbinde denne ingeniørekspertise med produktionsklare-værktøjer til store-formatapplikationer, og bygge bro mellem det, simuleringen forudsiger, og det, den fysiske matrice leverer på pressegulvet.
Simulering validerer designet. Første artikelinspektion validerer bygningen. Men mellem validering og vedvarende produktion ligger den operationelle realitet med at opretholde et matricesæt, der vejer adskillige tons, kræver at kraner bevæger sig, og som slides forskelligt på tværs af dens segmenterede overflade for hvert tusinde slag.
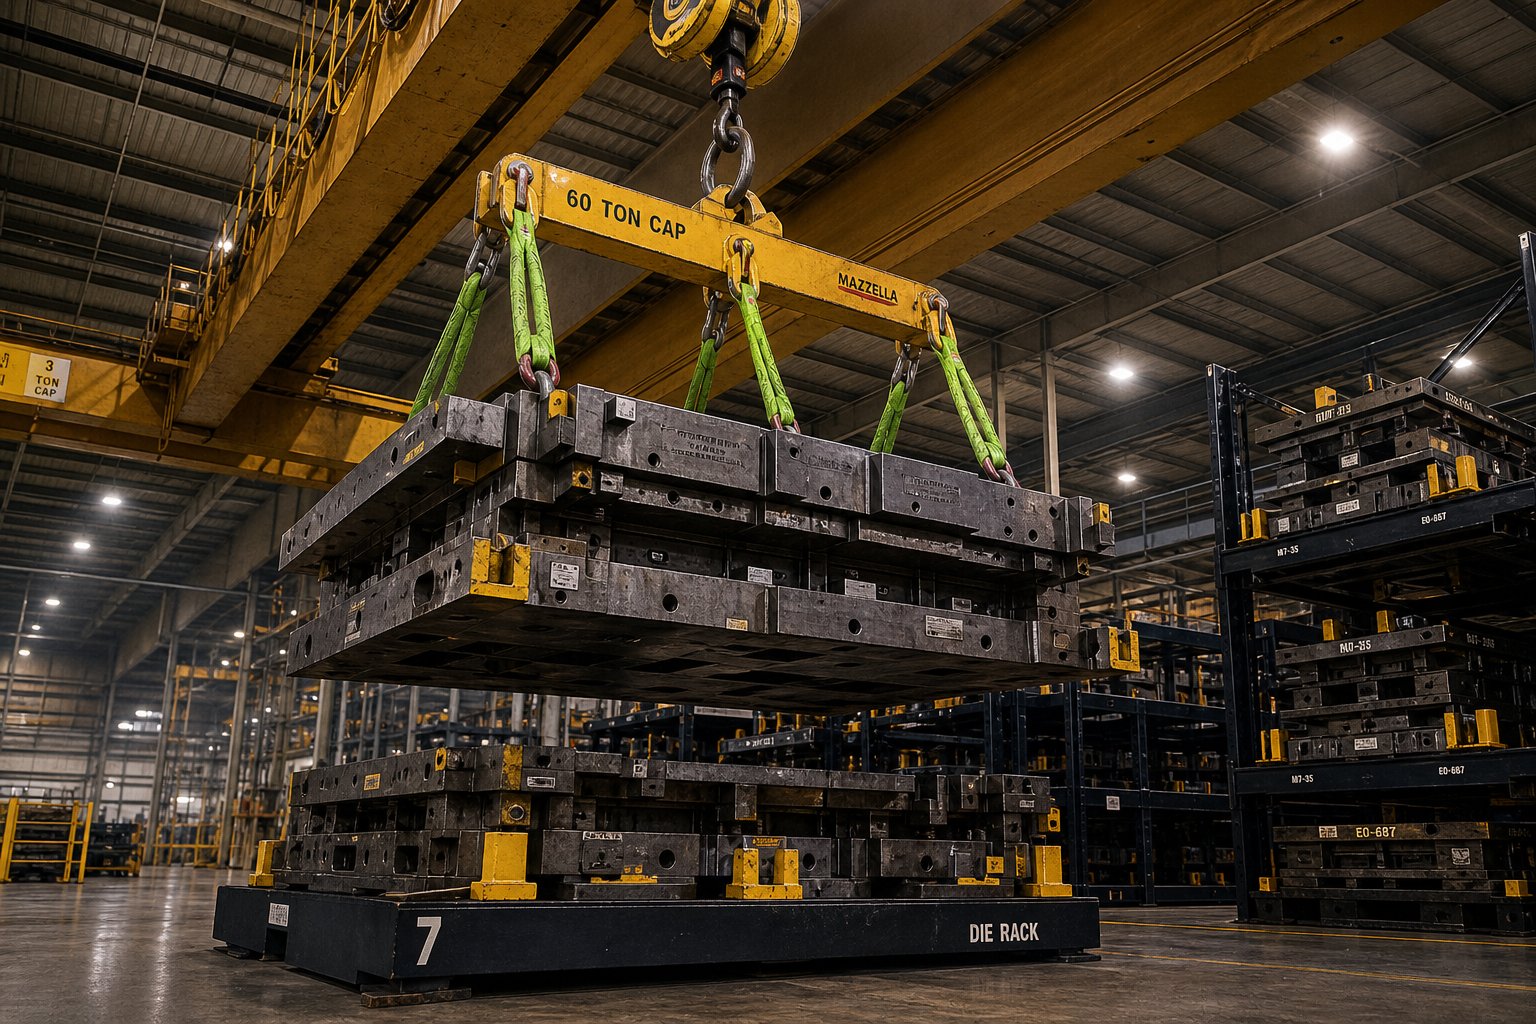
Vedligeholdelseslivscyklus og håndtering af store matricesæt
Et valideret matricedesign og en vellykket første artikel betyder intet, hvis værktøjet ikke kan vedligeholdes, flyttes og opbevares sikkert i løbet af produktionslevetiden. Planlægning af livscyklus for vedligeholdelse af stort matricesæt starter længe før det første planlagte serviceinterval. Det starter med selve anlægget. En matrice, der vejer 10, 20 eller 40+ tons, dikterer infrastrukturbeslutninger om overheadkrankapacitet, gulvbelastning, gangbredder og lagerkonfigurationer, som mindre værktøj aldrig kræver. Ignorer disse realiteter, og selv en perfekt konstrueret matrice bliver en logistisk flaskehals, der eroderer den produktionsoppetid, den er bygget til at levere.
Håndtering og logistik for overdimensionerede matricesæt
Krav til håndtering af overdimensionerede matrice og rigning former den daglige drift i enhver stor-stemplingsfacilitet. Hvert matriceskift, hvert vedligeholdelsestræk og hver opbevaringsbevægelse involverer koordinering af tungt løfteudstyr med snævre rumlige begrænsninger.Mazzella virksomhederbemærker, at matricer, der vejer 20, 40 eller 60+ tons, kræver løfteløsninger langt ud over standardkædeslynger, der ofte driver faciliteter mod højtydende syntetiske rundslynger, der vejer en brøkdel af stålækvivalenter, samtidig med at de tilbyder overlegne inspektionsfunktioner. Selve traverskranen skal være specificeret i henhold til klasse D-servicestandarder, bygget til at modstå stødbelastning, sidebelastning og svajende belastninger, der er forbundet med matricehåndtering.
Tænk over, hvad et matriceskifte faktisk indebærer. Den øverste og nederste halvdel skal adskilles, rigges uafhængigt af hinanden, løftes fri af pressen, transporteres hen over butiksgulvet og anbringes på lagerinfrastruktur, der er klassificeret til den koncentrerede last. Drejelige hejseringe i stedet for øjebolte bør tjene som forbindelsespunkter, da øjebolte er tilbøjelige til sidetræk og metaltræthed under de vinkelløft, der er almindelige ved matricehåndtering. Fald fra højde tilføjer endnu et farelag. Matricer, der er mere end seks fod høje, kræver, at riggere klatrer ovenpå for at fastgøre riggen, hvilket udløser OSHA-krav til faldbeskyttelse ved fire fod i generelle industrimiljøer.
Gulvbelastningsklassificeringer fortjener samme opmærksomhed som krankapacitet. Et matricesæt koncentreret om fire støttepunkter kan nemt overstige pladens designbelastning pr. kvadratfod, især når efterspørgslen efter store stansematricer til lagerinfrastruktur opfyldes ved at stable værktøjer i tætte stativkonfigurationer for at spare gulvplads. Dedikerede formopbevaringsreoler skal konstrueres, belastes-og mærkes i henhold til ASME B30.20-standarder, ikke fremstillet-hjemme af stålskrot og gode intentioner.
Overfladebehandlingsintervaller og slidmønsterovervågning
Tidsplanen for genopbygning af matricen for storformatværktøj følger en anden kadence end kompakte værktøjer. Større formflader fordeler slid over flere områder, men segmenterede skærgrænseflader, trækradier og høje-kontaktzoner koncentrerer stadig nedbrydningen. Overvågning af slidmønstre på en segmenteret matrice kræver systematisk dokumentation, fordi hvert skær har sin egen shimstak, sin egen positionsjustering i forhold til naboer og sin egen historie med tidligere genslibning.
Når et segment trækkes til fornyelse af overfladen, betyder genoprettelse af originale frigange mere end blot at slibe overfladen flad. Mellemstykkets tykkelse under dette segment skal justeres for at kompensere for materiale fjernet under slibning. Tilstødende segmenter skal muligvis gen-afskalles for at opretholde en kontinuerlig formende overflade på tværs af samlingen. Uden omhyggelige registreringer af hvert segments slibehistorie, shim-konfiguration og justeringsreferencepunkter kan en genoplivningshændelse introducere lige så mange problemer, som den løser.
En prioriteret-ordret vedligeholdelses-livscyklus-tjekliste for store matricesæt holder disse opgaver organiseret og sikrer, at intet falder gennem sprækkerne:
- Inspicer alt løfteudstyr (hejseringe, sejlforbindelser, krantilbehør) før hver matricebevægelse, verificer drejningsmomentspecifikationer og slidtilstand
- Udfør visuel inspektion af formningsoverflader, segmentgrænseflader og styrekomponenter efter hver produktionskørsel
- Overvåg og dokumenter slidmønstre ved hjælp af overfladeprofilometri eller replika-tape med definerede streg-tælleintervaller
- Kontroller og gen-spænd alle fastgørelseselementer, dyvelstifter og segmentfastholdelsesbolte i henhold til den forebyggende tidsplan
- Smør alle styrestifter, bøsninger, hælblokke og bevægelige komponenter i henhold til fabrikantens-specificerede intervaller og smøremiddeltyper
- Bekræft pudesystemets ydeevne, herunder kontrol af nitrogencylindertryk og hydrauliksystemets væsketilstand
- Forny slidte skær med fuld dokumentation af fjernet materiale, opdaterede shim-dimensioner og bekræftelse af-slibejustering
- Udfør fuld CMM eller optisk scanningsvalidering af matricesamlingen efter enhver genopbygning eller segmentudskiftning for at bekræfte global dimensionel nøjagtighed
Forudsigende vedligeholdelsesmetoder, herunder vibrationsanalyse, akustisk overvågning og termisk billeddannelse, supplerer visuel inspektion ved at detektere underjordiske revner og unormalt slid, før de når kritisk fejl. For store matricer, hvor uplanlagt nedetid koster tusindvis i timen, skifter forudsigende teknikker vedligeholdelse fra reaktiv til planlagt, hvilket holder produktionsplanerne intakte.
Samarbejde med erfarne formbyggere i langvarig-support
Vedligeholdelse af en stor-matrice i hele dets produktionslevetid er ikke kun en-in-house opgave. Genbelægning af segmenterede skær, genetablering af frigange efter mange års kumulativ slibning, udskiftning af slidte styrekomponenter og tilpasning af værktøj til tekniske ændringer alle nyder godt af den oprindelige bygherres viden om, hvordan matricen blev designet og samlet. Dokumentationssporet, shim-kortene, segmentindekseringsregistreringer og klaringsspecifikationer, der definerer en stor matrices basislinjetilstand, er mest nyttige i hænderne på ingeniører, der forstår hensigten bag dem.
For værktøjsingeniører, der evaluerer deres behov for matricesupportinfrastruktur, uanset om de planlægger et nyt stort-formatværktøj eller forlænger levetiden af et eksisterende, strømliner hele livscyklussen hele livscyklussen.YICHENs tilpassede stemplingsløsningertjene som en praktisk ressource for teams, der navigerer i disse udfordringer, og forbinder dyb ingeniørekspertise inden for slag, løftere, bypass-hak, gratkontrol og støttesystemer til stor-format til produktionsklare-resultater, der holder på tværs af millioner af slag.
Ofte stillede spørgsmål om stansestøtte til store dele
1. Hvorfor kan du ikke bare opskalere et lille matricedesign til stempling af store dele?
Stempling af store dele introducerer ikke-lineære tekniske udfordringer, der forhindrer direkte skalering. Afbøjningen øges med den fjerde potens af spændvidden, hvilket betyder, at en matricesko dobbelt så bred afbøjes op til seksten gange mere under de samme belastningsforhold. Termiske gradienter spænder over større afstande, hvilket skaber differentiel ekspansion, der forskyder punch-til-matriceafstande ujævnt. Kraftfordelingen bliver mere og mere ujævn, da belastninger uden for-centret, som kompakte matricer absorberer, nemt skaber betydelig vinkelafbøjning på værktøj med stor-spændvidde. Disse sammensætningseffekter kræver specialbyggede-understøttelsesstrategier, herunder tykkere ribbede matricesko, konstruerede under-støttegitter og multi-zonepudekontrol i stedet for proportionelt forstørrede versioner af standarddesign.
2. Hvad er forskellen mellem progressive og transfer dies for store dele?
Progressive matricer fører en kontinuerlig metalstrimmel gennem sekventielle stationer og holder delen fastgjort til en bærerbane. Denne tilgang rammer praktiske grænser omkring 600-800 mm strimmelbredde, fordi bærerens stivhed, fremføringspræcision og materialespild bliver uhåndterligt. Overførselsmatricer løser dette ved at adskille emnet ved den første station og mekanisk flytte diskrete dele mellem uafhængige operationer. Overførselssystemer håndterer delekuverter, der overstiger 2.000 mm, forbedrer materialeudnyttelsen ved at eliminere spild af bærebaner og tillader fuldstændig genplacering af dele mellem stationer. Afvejningen- er lavere produktionshastighed, typisk 8-25 slag i minuttet i forhold til 200-600+ for progressivt værktøj på små dele og større krav til infrastruktur for support mellem stationer.
3. Hvordan reducerer FEA-simulering risikoen i stor-matriceværktøj?
FEA-simuleringsmodeller afbøjning, materialeudtynding, tilbagespring og kraftfordeling som indbyrdes forbundne fænomener, før noget værktøjsstål bearbejdes. For store matricer, der repræsenterer investeringer på hundredtusindvis af dollars, forudsiger simulering, hvordan matricesko afbøjes under belastninger uden for-centret, hvor bolsterplader hænger mellem støttepunkter, og hvordan pudetrykprofiler påvirker materialeflow. Virtuel afprøvning af den fulde formningssekvens identificerer splitter, rynker og tilbagespring akkumulering station for station. Industrielle undersøgelser viser, at kropssidepaneler typisk kræver fire fysiske genbearbejdninger til ca. $125.000 hver. FEA-drevet optimering reducerer eller eliminerer disse dyre gentagelser ved at validere supportstrukturplacering og kompensationsstrategier digitalt. Udbydere som YICHEN (yichen-group.com/stamping-die/) forbinder simulerings-validerede designs til produktionsklare-stor{14}}værktøjer.
4. Hvilket pudesystem fungerer bedst til stempling i stor-format?
Hydrauliske multi-pudesystemer foretrækkes generelt til stempling i stor-format, fordi de tilbyder servo-styret trykregulering pr. zone, programmerbare kraftprofiler og uafhængig zonekontrol på tværs af udvidede matriceflader. Nitrogencylindrearrays fungerer til moderate fodspor, men lider af progressiv trykstigning under slagtilfældet og zone-til-zonevariation, efterhånden som arraystørrelsen vokser. Pneumatiske puder mangler den kraftpræcision og responshastighed, der er nødvendig for store træk på grund af luftkompressibilitet. Den kritiske fordel ved hydrauliske systemer er multi-zonekontrol, hvilket gør det muligt for ingeniører at anvende højere fastholdelseskraft, hvor risikoen for rynker topper, og reduceret kraft, hvor rivning er problemet, hvilket gør et enkelt kompromistryk til en konstrueret zone for-løsning.
5. Hvordan vedligeholder og håndterer du matricesæt, der vejer 20 tons eller mere?
Vedligeholdelse af store matricer kræver planlægning af facilitetens infrastruktur, der starter med overheadkrankapacitet vurderet til klasse D-servicestandarder for stød og sidebelastning. Gulvbelastningsklassificeringer skal tage højde for koncentrerede punktbelastninger fra formopbevaringsreoler, som bør konstrueres og belastningsbedømmes i henhold til ASME B30.20-standarder. Drejelige hejseringe erstatter øjebolte for sikrere vinkelløft. Genoverfladebehandling af segmenterede skær kræver dokumentation af hvert segments shimstak, slibehistorik og justeringsreferencer, så spillerum kan gendannes nøjagtigt efter materialefjernelse. Forudsigende vedligeholdelsesteknikker, herunder vibrationsanalyse, termisk billeddannelse og akustisk overvågning, registrerer problemer under overfladen før kritiske fejl, hvilket skifter vedligeholdelse fra reaktiv til planlagt og beskytter produktionsoppetid.


