


Hvad er tilpassede varmestemplingsmatricer, og hvorfor de betyder noget
Forestil dig, at du henter en luksusparfumeæske og kører fingrene hen over et perfekt sprødt, metallisk guldlogo. Den finish kom ikke fra blæk eller maling. Det kom fra en tilpasset varmstempling presset mod folie under præcis varme og pres. Uanset om du brander læderjournaler, dekorerer mademballage eller personaliserer bryllupsinvitationer, er matricen værktøjet, der gør magien gentagelig, indtryk efter indtryk.
En brugerdefineret varmstempling er en bearbejdet eller kemisk ætset metalplade, udformet til dit nøjagtige design, der overfører metallisk folie eller skaber hævede og forsænkede aftryk på et underlag ved hjælp af kontrolleret varme og tryk.
Den definition lyder ligetil, men den skjuler en masse beslutninger. Det anvendte metal, ætsningsmetoden, detaljeringsgraden i dit kunstværk og det underlag, du planlægger at markere alle former for, hvilken matrice du rent faktisk har brug for. At få disse valg lige fra starten er det, der adskiller skarpe, ensartede resultater fra spildt materiale og frustrerende prøvekørsler.
Hvad er en tilpasset varmstempling
I sin kerne,en varm stempelmatricevirker gennem en simpel mekanisme. Matricen monteres i en presse og opvarmes. En strimmel varm stempelfolie sidder mellem den opvarmede matriceflade og produktoverfladen. Når pressen går i indgreb, aktiverer kombinationen af varme og tryk det klæbende lag på folien og overfører kun det hævede designområde til underlaget. De aflastede dele af matricen kommer aldrig i kontakt med folien, så det overførte billede kommer rent og præcist ud.
Brugerdefinerede stemplingsmatricer adskiller sig fra lagertypesæt, fordi de er bygget op omkring dit specifikke kunstværk, uanset om det er et firmalogo, en dekorativ kant eller indviklede bogstaver. Det betyder, at matricedimensionerne, ætsningsdybden og materialet alle er skræddersyet til din applikation i stedet for at blive trukket fra en hylde. Resultatet er brandingkonsistens, du simpelthen ikke kan opnå med generisk værktøj.
De fleste matricer er lavet af kobber, messing eller magnesium, selvom stål og aluminium tjener specielle roller. Hvert materiale bringer-afvejninger med hensyn til holdbarhed, varmeoverførsel, detaljeopløsning og omkostninger. En vellavet-kobber- eller messingmatrice kan tåleover en million visningermed den rette omhu, hvilket gør tilpasning til en investering frem for en udgift.
Hvem bruger brugerdefinerede varmestemplingsmatricer
Du forestiller dig måske et fabriksgulv, når du tænker på varmstempling, men publikum er langt bredere end som så. Tre forskellige grupper er afhængige af disse dies, og hver bringer forskellige prioriteter til bordet:
- Hobbyister og håndværkere- Når de arbejder med manuelle eller bordpressere, har de typisk brug for overkommelige matricer til korte ture. En magnesiummatrice parret med et foliestempel på en håndpresse er ofte nok til at personliggøre lædervarer, lykønskningskort eller håndlavede bøger.
- Små-virksomhedspapir- og lædervarer-producenter- Volumen er moderat, men varemærkets konsistens er vigtig. Disse købere har brug for matricer, der rummer fine detaljer på tværs af hundreder eller tusinder af indtryk uden at forringe. Kobber er et almindeligt valg her, fordi det balancerer omkostninger med lang levetid.
- Let-industriel emballering- Hastighed, repeterbarhed og holdbarhed driver beslutninger. Messing- eller stålmatricer håndterer store-volumener på substrater som karton, etiketter og plastik, hvor matricen skal udføre skift efter skift uden billedskader.
Din position inden for disse segmenter har direkte indflydelse på, hvilket matricemateriale, fremstillingsmetode og leverandør der giver mening for dit projekt. En håndværker, der bruger et par hundrede dollars på en magnesiummatrice, har meget andre bekymringer end en emballagechef, der investerer i messingværktøj vurderet til millioner af cyklusser.
At forstå, hvor du passer, er det første skridt. Den næste kritiske beslutning er at vælge det rigtige matricemateriale, fordi det enkelte valg påvirker alt fra detaljeskarphed til langsigtet-pris pr. visning.
Sammenligning af matricemateriale fra magnesium til stål
Matricemateriale er ikke kun en linjepost på et tilbud. Det bestemmer, hvor mange aftryk du vil få, før kvaliteten forringes, hvor fint dit kunstværk kan være, og hvor meget varme matricen overfører til hvert substrat. At vælge det forkerte metal betyder enten at bruge for meget på den holdbarhed, du ikke har brug for, eller at du ser din matrice blive slidt midt-. Her er hvad hver mulighed rent faktisk leverer.
Magnesium Dies til korte løbeture og fine detaljer
Når budget betyder mere end lang levetid, er magnesium det rigtige sted-til. Det er det mest overkommelige matricemateriale og ætser rent, hvilket betyder, at fine-stregbilleder og lille tekst gengives godt. Magnesium overfører varme effektivt og kommer i flere tykkelser, hvilket gør det egnet til varmprægning, prægning, prægning og endda bogtrykarbejde.
Afvejningen-? Magnesium er et forholdsvis blødt metal. Det gruber eller hakker ikke så synligt under korte løb, men skub det ind i et område med stort-volumen, og du vil bemærke billedforringelse hurtigere end med kobber eller messing. Tænk på magnesium som det rigtige værktøj til projekter under et par tusinde aftryk, prototyper af nye designs eller en-tilpasset prægeform, hvor det er billigere at udskifte pladen end at investere i hårdere metaller.
Nylige produktionsforbedringer har udvidet magnesiums sortiment, hvilket gør det velegnet til næsten alle applikationer undtagen de mest indviklede design på flere-niveauer eller ekstreme-varigheder. Parret med en specialstøbt prægetæller kan en magnesiummatrice stadig levere skarpe aftryk, mens den beskytter formfladen mod for tidligt slid.
Kobber- og messingdyser til medium til høj volumen
Hvis din løbelængde stiger til titusindvis, eller du har brug for knivskarpe detaljer, der holder indtryk efter aftryk, kommer kobber og messing ind i samtalen.
En kobberstempleer fotoætset og udmærker sig ved at genvinde varme, hvilket betyder ensartet folieoverførsel over lange presseløb. Kobbers enestående hårdhed betyder, at den modstår pitting og hak langt bedre end magnesium. Den håndterer en bred vifte af substrater, fra coated papir til plastik, og er et stærkt valg til specialfremstillede metalstempler, hvor detaljer og holdbarhed skal eksistere side om side. Ifølge Universal Engraving kan korrekt vedligeholdte kobbermatricer holde over en million aftryk.
Messing tager tingene et skridt videre. Kendt for enestående bearbejdelighed, styrke og varmetilbageholdelse, kan messing graveres til de snævreste tolerancer. Det er det foretrukne materiale til multi-kombinationsmatricer, der foliestempel og præger i en enkelt omgang. Messingmatricer vælges ofte til premium-emballage, hvor realistisk dybde, indviklede teksturer og langsigtet-konsistens retfærdiggør de højere forudgående omkostninger. Ligesom kobber er messingmatricer vurderet til over en million aftryk standard fra velrenommerede producenter.
Lyder det som om kobber og messing overlapper hinanden? Det gør de, men her er en nyttig tommelfingerregel. Vælg kobber, når du har brug for fine detaljer på flade stemplingsapplikationer til en lidt lavere pris. Vælg messing, når jobbet kræver graverede dybdeeffekter, værktøj på flere-niveauer eller den absolut længste levetid.
Stål- og aluminiumsmatricer til specialanvendelser
Stål sidder i den yderste ende af holdbarheden. Til operationer, der kører millioner af tryk på slibende underlag, modstår stålmatricer slid, der i sidste ende ville kompromittere selv messing. Omkostningerne og gennemløbstiden er væsentligt højere, så stål giver kun mening, når volumen og underlagskrav retfærdiggør investeringen.
Aluminiumsprægematricer indtager den modsatte niche. Let og billigere, aluminium fungerer i scenarier med lav-varme eller applikationer, hvor matricevægten er en begrænsning, såsom visse roterende opsætninger eller bærbare presser. Aluminium holder ikke på varmen så aggressivt som kobber eller messing, hvilket kan være en fordel på varme-følsomme underlag som tynd plast. Dens blødhed begrænser dog både detaljeopløsning og levetid sammenlignet med hårdere metaller.
| Materiale | Ideel produktionsvolumen | Detaljeevne | relative omkostninger | Underlagets egnethed |
|---|---|---|---|---|
| Magnesium | Korte løbeture (under 5.000) | Fint stregarbejde, lille tekst | Laveste | Papir, karton, læder, lidt plast |
| Kobber | Mellem til høj (5,000 - 1,000,000+) | Fremragende fine detaljer, modstår pitting | Moderat | Papir, kartoner, etiketter, plast, vinyl |
| Messing | Høj til meget høj (50,000 - 1,000,000+) | Overlegen graveret dybde, design på flere-niveauer | Højere | Premium emballage, kartoner, etiketter, læder |
| Stål | Ekstremt volumen (millioner) | God, begrænset af bearbejdningsmetode | Højest | Slibende substrater, industriel emballage |
| Aluminium | Korte løbeture, applikationer med lav-varme | Moderat, begrænset af blødhed | Lav til moderat | Tynd plastik, varme-følsomme film |
Hver række i den tabel repræsenterer en reel afvejning- mellem omkostninger, levetid og kapacitet. En håndværker, der kører halvtreds læderbogmærker, behøver ikke messing. Et kosmetikmærke, der stempler en halv million æsker pr. kvartal, vil ikke have magnesium. Match materialet til din faktiske produktionsvirkelighed, og matricen betaler sig hurtigt tilbage.
Materialevalget låser dine omkostninger og levetid, men det fortæller ikke hele historien. Matricens fysiske form, uanset om den er flad, cylindrisk eller fler-niveauer, bestemmer, hvordan den integreres med din presse, og hvilke afsluttende effekter du kan opnå i en enkelt omgang.
Typer af varmstemplingsmatricer og hvornår de skal bruges hver
En kobbermatrice og en messingmatrice kan begge producere fantastiske folieaftryk, men monter dem i det forkerte format, og din produktionslinje går i stå. Matricematerialet bestemmer levetiden. Matricetype bestemmer, hvordan værktøjet fysisk interagerer med din presse, din substratfremføringsmetode og de efterbehandlingseffekter, du kan opnå i en enkelt cyklus. Tre primære hot-stempeltyper dækker næsten alle applikationer, fra hånd-bogtrykarbejde til høj-emballeringslinjer.
Flade matricer til standardpresseapplikationer
Flade matricer er den mest almindelige konfiguration, og det er der god grund til. Forestil dig en rektangulær metalplade, ætset eller indgraveret med dit design, monteret direkte på en opvarmet plade. Pressen lukker lodret, matricen kommer i kontakt med folien og underlaget, og aftrykket overføres i et enkelt strøg.
Dette varmestemplingsværktøjsformat passer både til arkpresser-, muslingepresser og manuelle håndpressere. Hvis du stempler individuelle ark papir, kartonpaneler, bogomslag eller læderstykker, som du ilægger et ad gangen, er en flad matrice næsten helt sikkert dit udgangspunkt. Konstruktionen er ligetil: matricepladen er fastgjort til en chase eller magnetisk base på pladen, og registreringsguider placerer hvert substrat på samme sted for ensartet placering på tværs af hele dit løb.
Flade matricer fungerer også i smalle web flatbed-stationer, hvor en kontinuerlig bane af materiale pauser et øjeblik, mens matricen trykkes ned. Denne hybride tilgang giver dig præcisionen af fladt værktøj med lidt højere gennemløb end rent ark-arbejde. Til de fleste små-virksomheder og mellem-volumenoperationer håndterer flade foliestempler alt fra simple enkeltfarvede-logoer til detaljeret tekst med flere-linjer uden at kræve specialiseret presseudstyr.
Valsematricer og roterende prægning til kontinuerlig produktion
Når dit underlag kører som en kontinuerlig bane i stedet for individuelle ark, bliver flade matricer en flaskehals. Ethvert indtryk kræver, at nettet stopper, at matricen trykkes, og at nettet går frem igen. Roterende matricer eliminerer den pause fuldstændigt.
En rullematrice er et cylindrisk værktøj, enten en solid indgraveret cylinder eller en fleksibel matrice viklet rundt om en dorn. Når banen føres gennem pressen, roterer cylinderen synkront med materialets hastighed og påfører varme og tryk kontinuerligt. Der er ingen start-stopcyklus, hvilket betyder dramatisk højere output pr. time. Emballagelinjer, der stempler etiketter, fleksible film eller kartonomslag i skala, er næsten udelukkende afhængige af dette format.
Roterende prægning tager konceptet videre ved at tilføje dimensionel relief til den kontinuerlige proces. I stedet for blot at overføre folie, presser den cylindriske matrice tekstur eller hævede mønstre ind i underlaget, når det passerer. Dette er almindeligt på kosmetikemballager med stor-volumen, drikkevareetiketter og gavepapir, hvor taktile effekter tilføjer opfattet værdi uden at bremse linjen.
Afvejningen- med roterende værktøj er omkostninger og kompleksitet. Cylindriske matricer kræver præcise diameterberegninger, der matcher gentagelseslængden af dit design, og de kræver snævrere fremstillingstolerancer end flade plader. Du skal også bruge en presse udstyret med roterende stationer. For kørsler i hundredtusindvis eller millioner er omkostningsfordelen pr.-enhed dog betydelig.
Kombinations- og Multi-Level Dies
Hvad hvis du vil have både en metallisk foliefinish og en skulptureret, tre-dimensionel præget effekt, men du ikke ønsker at køre substratet gennem to separate passager? Kombinationsmatricer løser dette problem ved at integrere folieoverførsel og prægningsrelief i et enkelt værktøj.
Disse multi--matricer er typisk graveret af messing, som giver den bearbejdelighed, der er nødvendig for at skære flere dybdeniveauer i én plade. De højeste punkter på matricen overfører folien, mens dybere skulpturelle områder presser substratet ind i en modmatrice under, hvilket skaber hævet eller forsænket topografi. Resultatet er et færdigt stykke, der fanger lys med metallisk glans og inviterer til berøring med dimensionel tekstur, alt sammen produceret i én pressecyklus.
Kombinationsværktøj reducerer opsætningstiden, eliminerer registreringsproblemer mellem separate folie- og prægepassager og reducerer produktionsomkostningerne pr.-styk ved mellemstore til store mængder. Den oprindelige forminvestering er højere end en standard flad plade, men downstream-besparelserne og kvalitetsgevinsten retfærdiggør det normalt for premium branding-applikationer.
Ikke sikker på, hvilken type der passer til dit projekt? Her er en hurtig beslutningsramme:
- Vælg en flad terningnår du fremfører individuelle ark eller stykker, kører på en håndpresse eller arkføder-maskine og har brug for ligetil folieoverførsel eller enkelt-prægematricer til moderate volumener.
- Vælg en rullematricenår dit substrat er web-fedtet, kræver din produktionshastighed kontinuerlig drift, og dit design har en fast gentagelseslængde, der er egnet til roterende værktøj.
- Vælg en kombinationsmatricenår dit færdige produkt kræver både folie og dimensionel relief, vil du gerne eliminere en anden gennemgang, og din volumen retfærdiggør de højere værktøjsomkostninger ved gravering på flere-niveauer.
Valg af den rigtige formtype låser i din pressekompatibilitet og produktionshastighedsloft. Men selv det perfekte matriceformat vil underperforme, hvis din illustrationsfil ikke er forberedt korrekt til den valgte fremstillingsmetode. Vejen fra en designfil på din skærm til en færdig matrice i dine hænder involverer specifikke filkrav, bearbejdningsbeslutninger og korrekturtrin, der fortjener deres egen omhyggelige gennemgang.
Det tilpassede stempeldesign-til-produktionsworkflow
Dit kunstværk ser godt ud på skærmen. Men en digital fil og et færdigt stempelværktøj er adskilt af en række beslutninger, der direkte påvirker kvalitet, omkostninger og leveringstid. De fleste leverandører fragmenterer disse oplysninger på tværs af flere sider eller begraver dem i e-mail-udvekslinger, efter at du allerede har afgivet en ordre. Her er den komplette sekvens samlet ét sted, så du ved præcis, hvad du kan forvente, før du forpligter dig.
Kunstværksforberedelse og filkrav
Hver tilpasset terning starter med vektorkunst. Formater som AI, EPS eller PDF i høj-opløsning med skitserede skrifttyper giver matriceproducenten ren, skalerbar geometri at arbejde ud fra. Rasterbilleder, skærmbilleder eller JPEG'er i lav-opløsning skærer det ikke, fordi fremstillingsprocessen kræver matematisk præcise stier frem for pixelgitter.
Ud over filformatet skal dit design respektere de fysiske realiteter ved stempling.Erfarne matriceproducenter understregerat originalt vektorgrafik skal have en opløsning på mindst 600 dpi med skarpe linjer og klart definerede tegn. Minimum linjevægt betyder noget, fordi tynde streger og snævre afstand mellem tegnene kan fylde eller klemme under det intense pres fra varmstempling. Bogstaver med lukkede tællere, som a, e, R, B og D, er særligt sårbare.
Kunstværkets kompleksitet driver også omkostningerne. Simple enkelt-logoer kræver mindre ætsningsdybde og ligetil værktøj. Design på flere-niveauer med skulptureret relief, varierende dybder eller fine halvtoneskærme kræver mere bearbejdningstid og snævrere tolerancer, hvilket øger både pris og produktionstid for de færdige trykmatricer.
Fremstillingsmetoder og leveringstider
Tre primære metoder gør dit godkendte kunstværk til en fysisk form, og hver af dem passer bedst sammen med specifikke materialer og detaljeringskrav:
- Kemisk ætsning (foto-ætsning)- En syrebaseret-proces, der fjerner metal omkring dit design og efterlader det hævede relief. Dette er den mest omkostningseffektive-metode og fungerer godt til magnesium- og kobbermatricer med kunstværker på enkelt-niveau. Den håndterer fine detaljer rent, men er begrænset til én aflastningshøjde pr.
- CNC-bearbejdning (gravering)- En computerstyret-skærer skærer designet direkte i messing eller stål. CNC-gravering muliggør flere reliefniveauer, lodrette sidevægge og komplekse konturer, som kemisk ætsning ikke kan opnå. Den producerer meget gentagelige resultater fra matrice til matrice, hvilket gør den ideel til præcision hot stamping cliche produktion og multi-kombinationsværktøj.
- Lasergravering- Bedst egnet til fine detaljer på mindre matricer eller mærkningsapplikationer, hvor lav dybde er acceptabel. Laser giver hastighedsfordele til enkle kunstværker, men kan ikke matche dybdekapaciteten i CNC til skulpturerede prægematricer.
Leveringstider varierer efter metode og kompleksitet. En ligefrem foto-ætset magnesiummatrice kan sendes inden for tre til fem hverdage. En CNC--graveret messingkombinationsmatrice med flere reliefniveauer kan tage to til tre uger afhængigt af producentens kø- og prøvetrykskrav.
Korrektur, godkendelse og levering
Velrenommerede leverandører sender ikke en matrice uden at bekræfte, at den lever op til dine forventninger. Korrekturfasen inkluderer typisk et digitalt prøvetryk, der viser matricelayoutet, dimensioner og eventuelle reliefspecifikationer. Til kompleks eller høj-værdiværktøj udfører nogle producenter teststrik på prøvesubstrater, så du kan evaluere den faktiske folieoverførsel og aftryksdybden, før du godkender fuld produktion.
Dette er dit sidste kontrolpunkt. At fange et mellemrumsproblem eller et omvendt element på bevisstadiet koster næsten ingenting. At fange den efter at matricen er hærdet og afsendt betyder at starte forfra.
Her er den fulde sekvens fra start til slut:
- Indsend vektorgrafik i AI, EPS eller skitseret PDF-format med alle designspecifikationer noteret.
- Leverandøren gennemgår kunstværker for stempling, problemer med markering af linjevægt, mellemrumsrisici eller kompleksitetsproblemer.
- Bekræft matricemateriale, reliefdybde og fremstillingsmetode baseret på dine volumen- og underlagsbehov.
- Modtag en digital korrektur eller ingeniørtegning til layoutgodkendelse.
- Matricen er fremstillet via kemisk ætsning, CNC-bearbejdning eller lasergravering.
- Teststrik udføres på prøvemateriale (for komplekse eller premium matricer).
- Endelig godkendelse, efterbehandling og forsendelse af den færdige matrice med monteringsspecifikationer.
Hvert trin bygger på det foregående, og det er grunden til, at det sparer mest tid og penge at få dit kunstværk lige i frontenden. En ren fil med korrekte stregvægte og realistiske detaljeforventninger kan barbere dage fra din behandlingstid og eliminere dyre revisionscyklusser.
Med matricen i hånden bliver den næste udfordring at indstille den rigtige temperatur, tryk og opholdstid til dit specifikke substrat, fordi en perfekt lavet matrice stadig har brug for de korrekte parametre for at give et fejlfrit indtryk.
Underlags-specifikke retningslinjer for temperatur og tryk
Du har det rigtige matricemateriale. Du har valgt den korrekte matricetype til din presse. Men intet af det betyder noget, hvis du varmestempler dit underlag ved den forkerte temperatur eller anvender for meget tryk. Den samme messingmatrice, der producerer fejlfri folie på belagt karton, kan svide læder eller forvride plastikfilm, hvis du ikke justerer dine parametre. Hvert underlag har sit eget søde punkt, en kombination af temperatur, tryk og opholdstid, der låser op for rene, holdbare resultater.
Tænk på det som "den gyldne trekant" af varm stempling. Få alle tre sider ret, og folien slipper rent ved første gang. Får du selv én forkert, og du fejlfinder vedhæftningsfejl, underlagsskader eller pletvis dækning.
Indstillinger for papir og karton
Papir er det mest tilgivende substrat til at stemple varmt, men den tilgivelse har grænser. Målet er at aktivere folieklæberen uden at knuse fibre eller svide overfladen. Lettere papirtyper som 80 g/m2 kopipapir er generelt for tynde til pålidelige resultater og har tendens til at krølle under ethvert reelt pres. Standardkarton på 180 gsm og derover er, hvor ensartet kvalitet begynder.
Til karton og emballagekarton,industriprocesdataanbefaler et temperaturvindue på 130 til 150 grader Celsius, moderat tryk i området 200 til 300 kg pr. kvadratcentimeter og en kort opholdstid på 0,5 til 1,0 sekunder. Coated kunstpapir med blank finish kræver lidt højere parametre, omkring 140 til 160 grader Celsius, fordi coatinglaget skaber en yderligere barriere mellem folieklæberen og papirfibrene.
Nøgleregler for papir: Hold opholdstiderne korte for at undgå gennemknusning-, brug let til moderat tryk, og test på skrotark, før du forpligter dig til en produktionskørsel. Selv små temperaturudsving på 10 grader kan ændre dine resultater fra sprøde til udtværede.
Parametre for stempling af læder og træ
Læder og træ opfører sig anderledes end papir, fordi de absorberer varme i stedet for blot at lede den. Du har brug for højere temperaturer, længere opholdstider og ofte flere lette tryk frem for et kraftigt slag.
For vegetabilsk-garvet læder fungerer en varmpresseindstilling mellem 120 og 140 grader Celsius godt med et tryk på omkring 200 til 300 kg pr. kvadratcentimeter og en opholdstid på 1,0 til 2,0 sekunder. Tykkere huder kan have brug for den øvre ende af dette opholdsområde for at sikre fuld folieoverførsel til kornteksturen. En kritisk faktor, som mange begyndere overser: læderets fugtindhold. Tekniske retningslinjer specificerer, at læder skal være tørt med et fugtindhold på under 14 procent før stempling. Hvis overfladen er blevet behandlet med olie eller voks, skal disse belægninger fjernes først, ellers vil folien simpelthen ikke binde.
Træ følger et lignende mønster. Glatte malede eller forseglede træoverflader reagerer godt ved 140 til 160 grader Celsius med moderat tryk og korte opholdstider. Naturligt træ med udtalt åre er mere udfordrende. Den ujævne overflade betyder, at nogle områder får fuldt tryk, mens andre ikke gør, hvilket ofte kræver flere gennemløb for acceptabel dækning.
Plast og syntetisk
Plast er der, hvor fejlmarginen skrumper dramatisk. Hvert varmestempel på plastik sidder inde i et smalt temperaturvindue. For lavt og folien vil ikke klæbe. For højt, og underlaget deformeres, smelter eller udvikler overfladeforvrængning, der ødelægger det færdige produkt.
Hård PVC, en af de lettere plastik at stemple, arbejder ved 120 til 130 grader Celsius med et relativt let tryk på 150 til 200 kg pr. kvadratcentimeter. PET-film kræver endnu lavere varme, omkring 110 til 130 grader Celsius, og minimal ophold på 0,3 til 0,8 sekunder. Det virkelige problem starter med plast med lav overfladeenergi som PP og PE. Disse materialer vil ikke holde folie pålideligt, medmindre de får corona- eller flammebehandling på forhånd for at hæve overfladeenergien til over 38 dyn pr. centimeter. At springe det trin over er den vigtigste årsag til, at folien skræller uger efter produktionen.
At matche foliekemien til den specifikke plasttype betyder lige så meget som temperaturen. En folie formuleret til PVC vil opføre sig uforudsigeligt på ABS eller akryl. Bekræft altid din folieleverandørs substratkompatibilitetsdiagram, før du kører produktionsmængder.
| Substrattype | Temperaturområde (grad) | Tryk (kg/cm²) | Dvæletid (sekunder) |
|---|---|---|---|
| Standard karton (180g+) | 130 - 150 | 200 - 300 | 0.5 - 1.0 |
| Coated kunstpapir | 140 - 160 | 250 - 350 | 0.8 - 1.2 |
| Vegetabilsk-Garvet læder | 120 - 140 | 200 - 300 | 1.0 - 2.0 |
| PU syntetisk læder | 110 - 130 | 150 - 200 | 0.5 - 1.0 |
| Malet/forseglet træ | 140 - 160 | 200 - 300 | 0.5 - 1.0 |
| PVC (hård) | 120 - 130 | 150 - 200 | 0.5 - 1.0 |
| PET film | 110 - 130 | 100 - 150 | 0.3 - 0.8 |
| PP (Corona behandlet) | 100 - 120 | 100 - 150 | 0.5 - 1.0 |
Disse værdier repræsenterer udgangspunkter afledt af årtiers industrielle procesdata. Begynd prøvetagningen ved medianen af hvert område, og juster derefter i små trin: 10 grader Celsius, 50 kg tryk eller 0,2 sekunders opholdstid pr. justering. Den samme matrice og foliekombination kan kræve parameterskift på op til 30 procent på tværs af forskellige substrater, så antag aldrig, at indstillinger, der arbejdede på karton, overføres direkte til læder eller plast.
Indtastning af disse parametre er dels videnskab, dels{0}}eksperimenter. Men når aftryk stadig kommer ujævne ud på trods af korrekte indstillinger, eller når folien nægter at klæbe, uanset hvad du prøver, lever problemet ofte et helt andet sted: i matricemonteringen, fabrikatet eller selve udstyret. At genkende disse symptomer sparer hurtigt timers jagt efter den forkerte variabel.
Essential Die-terminologi, som enhver køber bør kende
Har du nogensinde læst en matriceproducents specifikationer og følt, at du har brug for en oversætter? Udtryk som "relief", "bevel" og "typehøjde" bliver kastet rundt i anførselstegn og tekniske tegninger, som om alle allerede ved, hvad de betyder. Virkeligheden er, at de fleste-førstegangskøbere ikke gør det, og at videnskløften skaber fejlkommunikation, forkerte ordrer og spildte penge. At lære en håndfuld kernebegreber sætter dig på lige fod med din leverandør og hjælper dig med at stille de rigtige spørgsmål, før produktionen begynder.
Nøgle Die Anatomi Begreber Forklaret
Når du ser på et tværsnit- af en tilpasset varmstempling, vil du se særskilte zoner, der hver tjener et mekanisk formål. Her er, hvad disse zoner faktisk hedder, og hvad de gør:
- Lettelse- Den hævede del af terningen, hvor dit kunstværk sidder. Dette er det eneste område, der kommer i kontakt med folien og underlaget under stempling. Branchestandarder placerer typisk fine eller små tegn i et relief på 0,035 tommer, større grafiske elementer på 0,065 tommer og konsekvent fed illustration med et dybere relief på 0,120 tommer. Højden du vælger påvirker både folieoverførselspræcisionen og matricens evne til at modstå gentagne trykcyklusser.
- Skulder- Den vinklede overgang mellem reliefoverfladen og matricens forsænkede baggrund. En vel-formet skulder understøtter det hævede kunstværk fra siderne og forhindrer brud under stemplingstryk. Tænk på det som det strukturelle fundament, der forhindrer fine detaljer i at knække af under lange løbeture.
- Fasning- Den tilspidsede kant omkring designområdets omkreds. Fasninger tillader ren folieadskillelse ved grænsen af dit billede. Uden ordentlig affasning kan folie rive eller fjer ud over den tilsigtede designkant og efterlade uklare konturer i stedet for sprøde kanter.
- Ætse dybde- Målingen fra toppen af reliefoverfladen ned til det laveste forsænkede område. Dybere ætsning giver mere frigang mellem printoverfladen og ikke-printende baggrund, hvilket forhindrer uønsket foliekontakt i områder, der skulle forblive tomme. Lave ætsningsdybder risikerer at "udfylde" detaljeret kunstværk.
- Type højde- Matricens samlede tykkelse fra dens base til toppen af relieffet. Denne måling bestemmer, hvordan matricen monteres i din presse, og om den når substratet i det korrekte stemplingsplan. Standard type højder varierer afhængigt af presseproducenten, så bekræft altid denne spec før bestilling.
Ætsedybden styrer direkte stemplingskvaliteten og foliens vedhæftning. For lavvandet, og baggrundsområder opfanger uønsket folie. For dybe og fine karakterer mister strukturel støtte og bryder sammen under pres.
Du vil bemærke, at disse vilkår er indbyrdes forbundne. Reliefhøjden påvirker, hvor meget ætsningsdybde du har brug for. Skuldervinklen påvirker, hvor godt fine detaljer overlever løb med højt-tryk. Fasningskvalitet bestemmer kantens sprødhed. Når du kan tale dette sprog med din leverandør, går du fra passivt at acceptere, hvad der end ankommer til aktivt at specificere den matricegeometri, dit projekt kræver.
Prægning vs. prægning vs. foliestempling
Disse tre udtryk forårsager mere forvirring blandt førstegangskøbere- end noget andet emne i bestillingen. De lyder ens, de bruger ofte det samme udstyr, og de kan endda kombineres i et tryk. Men de producerer tydeligt forskellige resultater på dit færdige produkt.
Prægningbruger et matchende sæt af han- og hunmatricer (eller en matrice og tæller) til at skubbe substratet opad bagfra, hvilket skaber en hævet, tre-dimensionel effekt på overfladen. En prægematrice skaber en taktil tekstur, du kan mærke med fingerspidserne. Ingen folie er involveret i en blind prægning. Den visuelle effekt kommer udelukkende fra lys, der fanger de hævede konturer. Denne teknik fungerer bedst med enkle, dristige designs på underlag, der har tilstrækkelig fleksibilitet til at strække sig uden at gå i stykker, som f.eks. kraftigt karton eller læder.
Prægninger det omvendte. En prægningsform presser designet nedad ind i underlagets overflade, hvilket skaber et forsænket indtryk. Kun en enkelt matrice er nødvendig, da selve substratet deformeres ind i hulrummet. Prægning er populært på lædervarer, hardcover-bøger og tykt papir, hvor den indrykkede tekstur formidler en diskret, førsteklasses følelse.
Foliestemplingoverfører et tyndt lag metallisk, pigmenteret eller holografisk folie til substratoverfladen ved hjælp af varme og tryk. Underlaget forbliver fladt. Den visuelle effekt kommer fra selve foliematerialet snarere end enhver form for ændring. Foliestempling tilføjer farve, reflektivitet og kontrast uden at ændre den fysiske form på dit produkt.
Det er her, det bliver interessant: Prægning og foliestempling kombineres ofte i en enkelt operation ved hjælp af fler-kombinationsmatricer. Matricen overfører samtidigt folie til de hævede områder, mens den presser dimensionsrelief ind i underlaget. Denne registrerede kombinationstilgang leverer både visuel glans og taktil dybde i én omgang, hvilket eliminerer tilpasningsudfordringerne ved at køre to separate operationer.
At vide, hvilken effekt du rent faktisk ønsker, før du kontakter en leverandør, sparer revisionscyklusser og forhindrer den almindelige fejl at bestille en prægematrice, når du havde brug for en flad folieplade, eller omvendt. Vær specifik i din anmodning: sig "blind prægning", hvis du ønsker et forsænket aftryk uden folie, "kun foliestempel", hvis du ønsker en flad metallisk overførsel, eller "registreret folie og prægning", hvis du ønsker den kombinerede effekt.
Flydende i disse termer gør mere end at få dig til at lyde vidende på et telefonopkald. Det reducerer direkte risikoen for fejlkommunikation, der fører til, at en ubrugelig matrice dukker op ved din dør. Og når noget går galt under en produktionskørsel, bliver det samme ordforråd essentielt for at diagnosticere problemet, beskrive det nøjagtigt for din leverandør og identificere den korrekte rettelse uden at brænde gennem prøve-og-fejlcyklusser.
Fejlfinding af almindelige problemer med varmstempling
Du har din terminologi nede og dine parametre indtastet. Så hvorfor ser det tredje indtryk perfekt ud, mens det syvende ser ujævnt ud? Hot stempeludskrivningsproblemer melder sjældent sig selv med åbenlyse årsager. En folieadhæsionsfejl kan ligne et temperaturproblem, når det faktisk er et substratkemi-mismatch. Et ujævnt indtryk kan virke som en matricefejl, når den er den rigtige synder. At vide, hvordan man læser symptomerne og sporer dem tilbage til de grundlæggende årsager, er det, der adskiller produktive operatører fra dem, der sidder fast i endeløse prøve--og-fejlsløjfer.
Her er en praktisk ramme for diagnosticering og løsning af de mest almindelige problemer, der opstår med tilpassede varmestemplingsmatricer i rigtig produktion.
Ujævne aftryk og problemer med trykfordeling
Forestil dig at stemple et fuldt logo og bemærke, at venstre side overføres rent, mens højre side ser svag eller ufuldstændig ud. Denne inkonsekvens sporer næsten altid tilbage til tryk, ikke temperatur. Matricefladen skal komme i kontakt med folien og substratet med ensartet kraft over hele overfladen. Når denne kraft varierer fra en zone til en anden, binder nogle områder sig perfekt, mens andre næsten ikke overføres overhovedet.
Almindelige årsager omfatter:
- Slidt eller komprimeret færdiglavet- Pakningsarkene mellem trykpladen og formen komprimeres over tid, hvilket skaber lave pletter, der reducerer trykket i bestemte områder. Udskiftning af færdiggjort materiale genopretter jævn kontakt.
- skæve eller ujævne plader- Varmecykling kan gradvist fordreje pressepladerne, især på ældre udstyr. En præcision ligekant og følemåler vil afsløre høje og lave pletter, der har brug for bearbejdning eller mellemlæg.
- Forkert matricemontering- Hvis matricen flytter sig under en kørsel eller ikke sidder fladt mod dens monteringsflade, bliver trykfordelingen uforudsigelig. Sikker fastspænding og verificeret registrering før hver kørsel forhindrer dette. SomSBL Maskinbemærkninger, vil installation af forme, der ikke flugter med referencepunkter, forårsage systematisk fejljustering og ujævn overførsel.
- Blandet store og små designområder på en matrice- En matrice med både en stor solid blok og fin tekst vil naturligvis kræve forskelligt tryk på tværs af zoner. Polstringsteknikker ved hjælp af væv eller tyndt karton bag bestemte områder af makeready kan udligne kraften.
Rettelsen starter altid med at isolere, om problemet er positionelt. Hvis det svage område forbliver på det samme sted, uanset hvilket underlagsark du fodrer, lever problemet i presseopsætningen. Hvis det bevæger sig rundt, skal du i stedet se på variationer i underlagets tykkelse eller inkonsekvent foliespænding.
Folievedhæftningsfejl og temperaturproblemer
Folie, der skaller af efter stempling, nægter at overføres fuldstændigt, eller bobler på overfladen peger på et sammenbrud i varme-tryk-forholdet. Dette er den mest frustrerende kategori, fordi flere variabler interagerer samtidigt.
Kolde pletter på terningens ansigt er en hyppig gerningsmand. Hvis dit varmeelement er nedbrudt, eller matricen har ujævn massefordeling, når visse zoner aldrig aktiveringstemperaturen for folieklæberen. Resultatet er et varmt foliestempel, der ser komplet ud umiddelbart efter tryk, men ikke består en ridse- eller tape-træktest i de underbehandlede områder. Kontrol af overfladetemperaturen på tværs af formfladen med et infrarødt termometer afslører hurtigt disse uoverensstemmelser.
Utilstrækkelig opholdstid giver lignende symptomer. Folien er i kontakt med substratet længe nok til at virke overført, men ikke længe nok til at klæbelaget kan aktiveres og bindes fuldt ud. Dette er især almindeligt på porøse underlag som ubestrøget papir eller tekstureret læder, hvor klæbemidlet har brug for ekstra tid til at flyde ind i overfladeujævnheder.Vejledninger til industriens fejlfindingbekræfte, at når opholdstiden er kortere end, hvad den elektrokemiske aluminiumsfolie kræver, resulterer ufuldstændig overførsel og bundeksponering.
Så er der problemet med folie-substratmismatch. Brugerdefineret varmstemplingsfolie er ikke universel. Forskellige formuleringer er udviklet til specifikke substratkemier. En folie designet til bestrøget papir vil ikke binde pålideligt til polypropylen, uanset hvor perfekt du indstiller din temperatur og tryk. Kontroller altid, at din folieleverandør vurderer deres produkt til netop din substrattype. Når du er i tvivl, anmod om en prøverulle og kør teststrik, før du forpligter dig til produktionsmængder.
Folie, der rives i stykker under overførsel, hvor du ser ujævne kanter eller ufuldstændige mønstergrænser, indikerer normalt for høj temperatur eller tryk. Folien overophedes, mister strukturel integritet og fragmenterer i stedet for at frigøres rent fra sin bærer. Reduktion af temperaturen med 10 til 15 grader Celsius og let lette tryk vil typisk løse rivning uden at ofre vedhæftningskvaliteten.
Slidskader og for tidligt slid
En vel-lavet die bør vare fra tusinder til millioner af visninger afhængigt af dens materiale. Når det nedbrydes for tidligt, er der noget i din proces, der aktivt ødelægger det. Tre grundlæggende årsager tegner sig for langt størstedelen af tidlige dødsfald:
- Over-opvarmning- At køre matricen over dets optimale temperaturområde beskadiger ikke kun folien. Det kan udgløde blødere metaller som magnesium, hvilket reducerer overfladens hårdhed og fremskynder slid på fine detaljer. Langvarig tomgang med matricen ved fuld temperatur og ingen substratkontakt er særlig skadelig, da lokal varme opbygges uden den kølende effekt af hver pressecyklus.
- Slibende underlag- Ubelagt genbrugspap, kraftigt tekstureret papir og visse træoverflader indeholder partikler, der virker som fint sandpapir mod formfladen. Over titusindvis af visninger afrunder disse mikro-afskrabninger skarpe kanter og reducerer detaljetroskab. Skift til et hårdere matricemateriale eller påføring af en beskyttende overfladebehandling forlænger levetiden på slibende materialer.
- Forkert rengøring- Ophobning af rester fra folieklæbemiddel, papirstøv og substratbelægninger tilstopper fine detaljer over tid. Aggressiv rengøring med metalskrabere eller skrappe opløsningsmidler beskadiger reliefoverfladen. Bløde messingbørster og producentens-anbefalede opløsningsmidler bevarer matricegeometrien, mens de effektivt fjerner aflejringer.
Hvis du bemærker, at resultater, der er stemplet med varme folie, nedbrydes gradvist over uger i stedet for at svigte pludseligt, er for tidligt slid næsten helt sikkert årsagen. Inspicer formfladen under forstørrelse med jævne mellemrum, især omkring fin tekst og snævre kurver, hvor slid først viser sig.
Tabellen nedenfor konsoliderer disse symptomer i et hurtigt-referencediagnoseværktøj, du kan have i nærheden af din presse:
| Symptom | Sandsynlig årsag | Anbefalet rettelse |
|---|---|---|
| Svage eller manglende områder i ensartede positioner | Slidt færdiglavet eller skæv plade | Udskift emballagemateriale; Kontroller pladens planhed med rettekant |
| Ujævn overførsel på tværs af hele billedet | Utilstrækkeligt tryk eller temperatur for lav | Forøg trykket trinvist; verificere termostatens nøjagtighed |
| Folie skaller af efter stempling (ikke bestået tapetest) | Kolde pletter på matricen, utilstrækkelig opholdstid eller uoverensstemmelse i folie-substrat | Kontroller matricens overfladetemperaturens ensartethed; forlænge dvælen med trin på 0,2 s; bekræft foliekompatibilitet |
| Folie bløder eller pletter ud over designgrænserne | For høj temperatur eller opholdstid | Reducer temperaturen med 10-15 grader; forkorte opholdstiden; inspicer formens affasningstilstand |
| Folie tårer eller fragmenter under overførsel | Overophedning eller for højt tryk | Lavere temperatur og tryk; kontroller foliespændingen på forsyningsrullen |
| Bobler eller blærer på stemplet overflade | Høj fugtighed i underlaget eller ustabil foliekvalitet | For-tørt underlag under 8 % fugtighed; test foliebatchintegritet |
| Gradvist tab af fine detaljer i løbet af produktionsforløbet | Slid på matricen fra slibende underlag eller over-opvarmning | Inspicer matricen under forstørrelse; reducere temperaturen; overveje hårdere matricemateriale |
| Opbygning af matriceoverfladen forårsager udfyldte-detaljer | Folieklæbemiddelrester og ophobning af substratstøv | Rengør med blød messingbørste og godkendt opløsningsmiddel; øge rengøringsfrekvensen |
Husk, at de fleste stemplingsfejl involverer mere end én variabel, der går ud af specifikationerne samtidigt. En matrice, der kører lidt for varm på et underlag med marginalt fugtindhold, kan fungere fint i de første hundrede aftryk, før adhæsionsfejl falder. Systematisk fejlfinding betyder, at man ændrer én variabel ad gangen og kører teststrik mellem justeringer i stedet for at gætte på flere rettelser på én gang.
Løsning af problemer i øjeblikket holder produktionen i gang, men at forhindre dem i at gentage sig kræver en konsekvent vedligeholdelsesrutine. Hvordan du monterer, renser og opbevarer dine dies mellem kørsler afgør, om denne fejlfindingstabel bliver en daglig reference eller en sjældent nødvendig backup.
Best Practices for vedligeholdelse, opbevaring og lang levetid
Et godt-lavet stempelværktøj kan overleve den presse, det kører på, men kun hvis du behandler det ordentligt mellem job. De fleste for tidlige matricefejl kan spores tilbage til undgåelig forsømmelse: sjusket montering, der introducerer stresspunkter, oversprungne rengøringssessioner, der lader rester hærde til fine detaljer, eller skødesløs opbevaring, der inviterer til korrosion. Beskyttelse af din investering tager minimal tid pr. session og betaler sig tilbage i tusindvis af ekstra rene visninger.
Korrekte monterings- og justeringsteknikker
Hvert produktionsforløb starter på monteringsstadiet. Hvis matricen ikke er placeret helt fladt mod den opvarmede plade, opbygger du trykuoverensstemmelser i hvert enkelt aftryk, før det første ark overhovedet føres igennem.
Sikker fastspænding er basislinjen. Vippekroge, quiner eller magnetiske jagter bør låse matricen fast nok til, at den ikke kan krybe under gentagne stemplingskraft. Ud over det korrigerer shimming ujævnheder på mikro-niveau mellem matricebunden og pladens overflade. Tynde pakkeark placeret strategisk bag lave områder udligner kontakttrykket over hele designfladen. Registreringsguider eller positioneringskalibre fikser derefter substratets X-Y-position, så dit stempelværktøj og stempeljusteringen forbliver ensartet fra det første stykke til det sidste.
Et hurtigt prøveslag på skrotmateriale, før det forpligtes til produktionslager, bekræfter, at trykfordeling, temperaturensartethed og billedplacering alle er, hvor de skal være. At springe dette trin over for at spare tres sekunder koster ofte langt mere i spildt underlag og efterbearbejdning.
Rengøringsrutiner og-langtidsopbevaring
Folieklæbemiddelrester, papirstøv og substratbelægninger samler sig på matricefladen under hver kørsel. Hvis det ikke er markeret, udfylder denne opbygning fine detaljer og forringer aftrykskvaliteten gradvist nok til, at du måske ikke bemærker, før skaden er betydelig. Den rigtige rengøringsmetode afhænger af matricematerialet:
- Magnesium dør- Brug enGarryflex blok eller lignende skånsom slibepudefor at fjerne rester uden at ridse den blødere ætsede overflade. Undgå metalbørster, der kan udhule fine aflastningsområder.
- Kobber dør- En glasfiberbørste fjerner effektivt oxidation og klæbeaflejringer. De lidt mere aggressive børster passer til kobbers hårdere overflade og kan også udglatte mindre ufuldkommenheder, der udvikler sig over lange løb.
- Messing dør- En blød messing-børstebørste renser uden risiko for beskadigelse og bøjer sig til indgraverede sektioner på flere-niveauer, hvor rester har tendens til at samle sig i forsænkede områder.
Rengør din matrice efter hver produktionssession, ikke kun når du bemærker kvalitetsforringelse. En to-minutters aftørring-af, mens matricen stadig er lidt varm (men kølig nok til at håndtere sikkert) forhindrer rester i at hærde til et problem, der kræver aggressiv fjernelse senere.
Til langtidsopbevaring skal du behandle alle metalstemplingsværktøjer og matricer som et præcisionsinstrument, der er sårbart over for miljøskader:
- Påfør et tyndt lag anti-rustolie eller anti-anløbsbehandling på alle udsatte metaloverflader før hylder.
- Opbevar matricer i et klima-kontrolleret rum med en stabil luftfugtighed under 50 procent for at forhindre oxidation.
- Placer hver matrice i et individuelt beskyttelseshylster eller -rum for at undgå overfladekontakt med andre værktøjer.
- Opbevar flade matricer vandret på dedikerede stativer for at forhindre vridning eller kantskader fra stabling.
- Vedligehold en vedligeholdelseslog, der registrerer brugstimer, rengøringsdatoer og eventuelt observeret slitage, så du kan forudsige udskiftningstidspunkt i stedet for at opdage fejl midt i-kørsel.
Velrenommerede værktøjsleverandører inkluderer typisk matriceplejedokumentation med hver ordre, der specificerer de nøjagtige rengøringsmidler, opbevaringsforhold og vedligeholdelsesintervaller, der er passende for det anvendte materiale og den anvendte fremstillingsmetode. Hvis din leverandør ikke leverer dette, fortæller dette fravær dig noget om deres opmærksomhed på post-salgssupport, hvilket giver et større spørgsmål, der er værd at stille, før du afgiver din næste ordre: Hvad skal du egentlig kigge efter, når du vælger, hvem der laver dine dies?
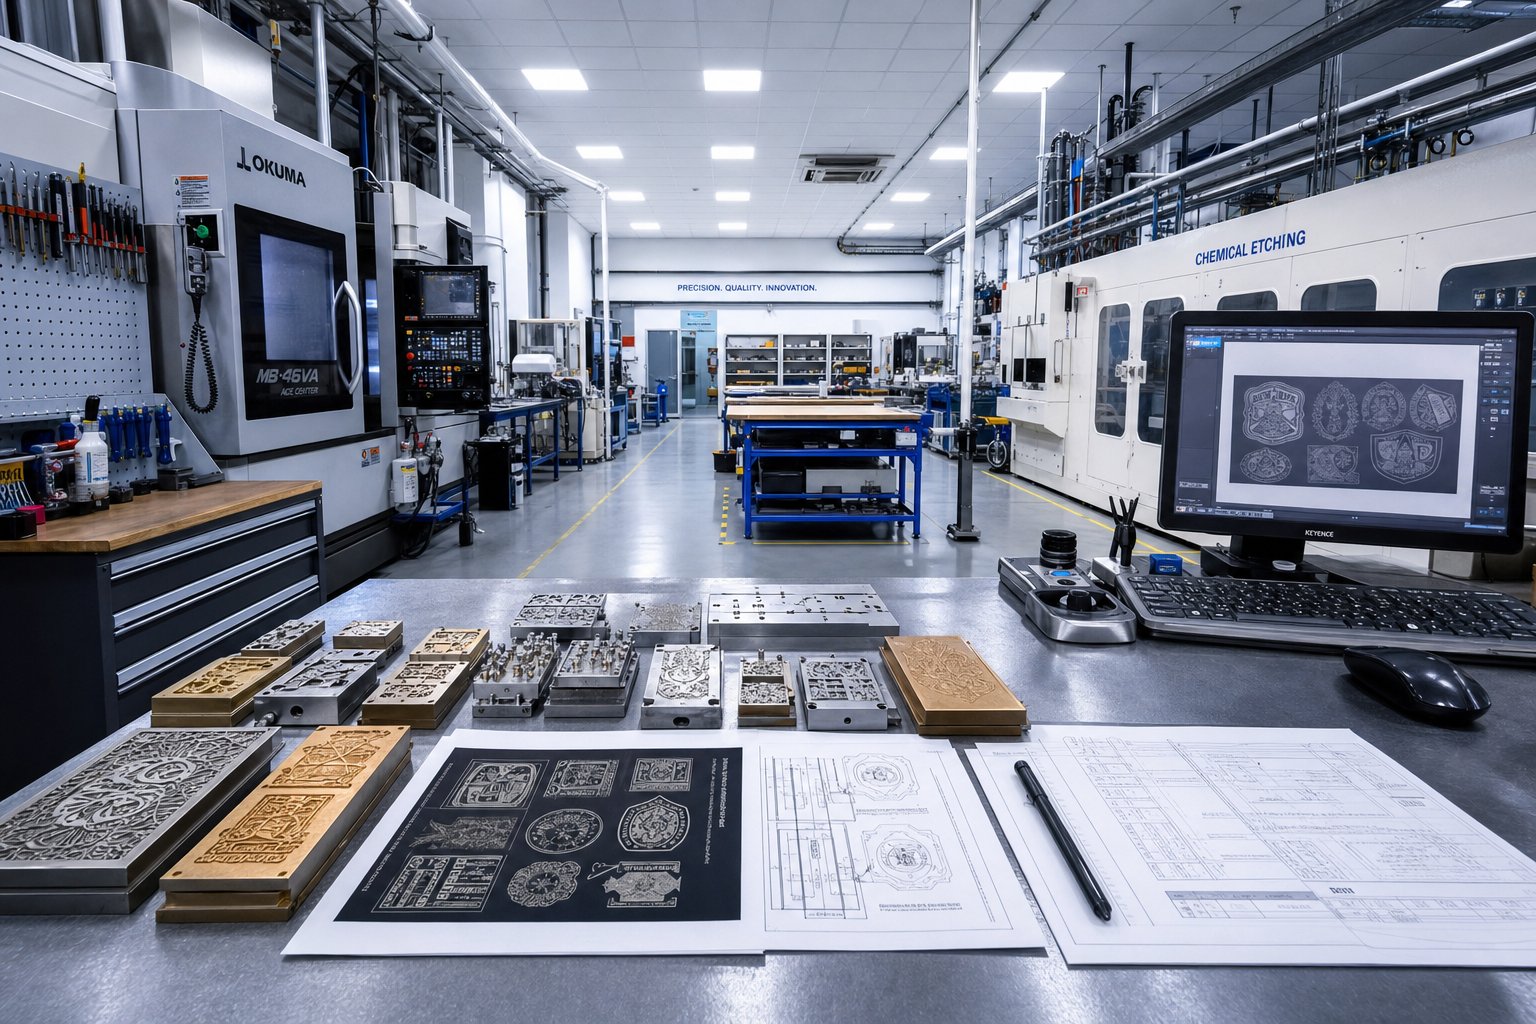
Sådan får du pålidelige brugerdefinerede varmestemplingsmatricer
En die er kun så god som den butik, der lavede den. Du kan specificere det perfekte materiale, søm din illustrationsfil og forstå alle parametre i din substrattabel, men hvis din leverandør skærer hjørner på bearbejdningstolerancer, sender uden korrektur eller spøger dig, når der opstår spørgsmål, lider hele projektet. At vælge en varmstempelmaskine fortjener den samme stringens, som du lægger i at specificere selve dien.
Udfordringen er, at værktøjsleverandørerne spænder fra én-person graveringsforretninger til fuld-industrielt værktøjsproducenter, og hver har en forskellig køberprofil. En håndværker, der bestiller en enkelt magnesiumplade, har andre forventninger end en emballagechef, der indkøber kombinationsværktøj af messing til en flerårig produktionskontrakt. Evalueringskriterierne forbliver konsekvente, men deres relative vægt skifter afhængigt af din skala.
Hvad skal du se efter hos en leverandør af specialfremstillede matrice
Ikke alle butikker, der reklamerer for tilpassede prægematricer eller folieplader, kan faktisk levere, hvad dit projekt kræver. Før du anmoder om tilbud, skal du screene potentielle leverandører mod disse kerneegenskaber:
Teknisk dybde og materialeområde.En leverandør, der er begrænset til én fremstillingsmetode eller ét matricemateriale, vil styre dig mod det, de kan producere i stedet for, hvad din applikation faktisk har brug for. Se efter butikker, der tilbyder kemisk ætsning, CNC-gravering og laserbehandling på tværs af magnesium, kobber, messing og stål. Den bredde betyder, at de kan anbefale den rigtige løsning baseret på dit kunstværk, volumen og underlag i stedet for deres udstyrsbegrænsninger.
Gennemsigtighed i leveringstid.Vage tidslinjer som "et par uger" signalerer uorganisering. Pålidelige leverandører citerer specifikke turnaround-vinduer for hver fremstillingsmetode og kommunikerer proaktivt, når tidsplanen skifter. En god leverandør af specialfremstillede metalstempler vil på forhånd fortælle dig, at en foto-ætset magnesiumplade sendes om tre til fem dage, mens en kombinationsmatrice i flere-niveauer tager to til tre uger.
Prototype og bevis tilgængelighed.Butikker, der er villige til at køre teststrejker på dit faktiske underlag før den endelige godkendelse viser tillid til deres arbejde. Dette trin er især vigtigt for brugerdefinerede folieprægningsapplikationer, hvor folie-substratkemi, ætsningsdybde og temperatur alle interagerer. Hvis en leverandør modsætter sig korrektur eller opkræver uoverkommeligt for det, så overvej, om de prioriterer hastighed frem for dit slutresultat.
Kommunikationskvalitet.Kan du få fat i en teknisk kontakt, der forstår geometrien, eller bliver du ledt gennem generisk kundeservice? De bedste leverandører stiller informerede spørgsmål om dit kunstværk, substrat, pressetype og volumen, før du citerer. Den dialog reducerer produktionsrisikoen og afslører ofte designjusteringer, der sparer penge uden at ofre kvaliteten.
Support og dokumentation efter-salg.Som diskuteret i vedligeholdelsesafsnittet inkluderer velrenommerede leverandører instruktioner til pleje af formen, monteringsspecifikationer og anbefalede parametre med hver forsendelse. Denne dokumentation signalerer en leverandør, der har investeret i din-langsigtede succes snarere end en transaktionsleverandør, der forsvinder efter fakturering.
For industrielle købere, der indkøber konstrueret metal-formningsværktøj i skala, leverandører som f.eks.YICHENgive et nyttigt udgangspunkt. Deres stempelmatricekatalog dækker flere materialemuligheder og procestyper, hvilket giver indkøbsteams en centraliseret ressource til at udforske brugerdefinerede bogpressematricer, varmestemplingsværktøjer og tilstødende stanseprægeløsninger under ét tag. Denne konsolidering forenkler leverandørkvalificering, når din operation spænder over flere matricetyper og produktionsvolumener.
Kom godt i gang med din tilpassede bestilling af matrice
På dette tidspunkt i artiklen bør du have klarhed over fem nøglebeslutninger, der former din ordre:
- Materiale- Magnesium til korte løb og budgetfølsomhed, kobber til medium-til-høj volumen med fine detaljer, messing til førsteklasses arbejde på flere-niveauer eller stål til ekstrem lang levetid.
- Die type- Flad til ark-fremført og hånd-presseapplikationer, roterende til kontinuerlig webproduktion eller kombination til enkelt-pass folie og prægning.
- Underlag- Papir, læder, træ, plastik eller syntetisk, hver med sin egen temperatur- og trykprofil.
- Bind- Din forventede produktionsmængde bestemmer kravene til materialeholdbarhed og påvirker pr.-enheds værktøjsomkostninger.
- Beredskab til kunstværker- Vektorfiler i AI, EPS eller skitseret PDF med passende linjevægte og reliefspecifikationer.
At gå ind i en tilbudsanmodning med disse svar allerede låst, opnår to ting. Det signalerer til leverandøren, at du er en seriøs køber, der ikke vil spilde deres ingeniørteams tid, og det giver dem alt, hvad der skal til for at returnere et præcist tilbud uden flere runder af afklaring.
Brug følgende tjekliste til at undersøge enhver leverandør, før du forpligter dig:
- Bekræft, at de fremstiller matricer i dit nødvendige materiale og kan forklare, hvorfor dette materiale passer til din anvendelse.
- Bekræft, at de understøtter din valgte fremstillingsmetode (ætsning, CNC eller laser) og har kapacitet til din tidslinje.
- Bed om eksempler eller referencer fra projekter med lignende substrater og produktionsvolumener.
- Anmod om en klar skriftlig tidslinje med milepæle for gennemgang af illustrationer, korrekturgodkendelse og forsendelse.
- Bekræft deres proofing-proces, herunder om teststrik på dit substrat er tilgængelige før den endelige produktion.
- Evaluer kommunikationsfølsomheden i citeringsfasen, da den afspejler, hvordan den løbende support vil se ud.
- Gennemgå, om matriceplejedokumentation, monteringsspecifikationer og parameteranbefalinger er inkluderet i leveringen.
- Sammenlign den samlede værdi i stedet for alene enhedsprisen, idet der tages højde for levetiden, støttekvaliteten og risikoen for omarbejdning.
En leverandør, der tjekker hver boks på denne liste, sælger dig ikke bare et stykke metal. De samarbejder om et værktøj, der direkte påvirker dit mærkekvalitet, produktionsoppetid og pris pr. færdigt stykke. Det billigste tilbud giver sjældent de laveste samlede omkostninger, når du medregner for tidligt slid, omarbejdningscyklusser og kommunikationshovedpine.
Brugerdefineret foliestempling er i sidste ende en præcisionsfremstillingsproces forklædt som en dekorativ. Matricen, folien, substratet og presseparametrene skal alle justeres. At få denne tilpasning rigtigt starter med at vælge en leverandør, der forstår det fulde billede, ikke kun bearbejdningstrinnet, og som behandler dit projekt som et ingeniørproblem, der er værd at løse, snarere end en vareordre til at skubbe igennem køen.
Ofte stillede spørgsmål om brugerdefinerede varmestemplingsmatricer
1. Hvor længe holder en tilpasset varmstempling?
Matricens levetid afhænger primært af det valgte materiale og hvor godt du vedligeholder det. Magnesium-matricer klarer typisk op til 5.000 aftryk før mærkbart slid. Kobber- og messing-matricer kan, når de bliver passet korrekt, overstige en million aftryk. Stålmatricer holder endnu længere under ekstreme-volumenforhold. Faktorer, der forkorter levetiden, omfatter kørsel over optimal temperatur, stempling af slibende substrater uden hårdere værktøj og forsømmelse af regelmæssig rengøring. Anvendelse af anti-anløbsbehandlinger mellem job og opbevaring af matricer under klimakontrollerede-forhold under 50 procent luftfugtighed hjælper med at maksimere levetiden uanset materiale.
2. Hvilket filformat skal jeg bruge for at bestille en brugerdefineret varmstempling?
Leverandører kræver vektorgrafik i AI, EPS eller PDF-format i høj-opløsning med alle skrifttyper konverteret til konturer. Rasterfiler som JPEG'er eller PNG'er mangler den nødvendige matematiske præcision til ætsning eller gravering. Dit kunstværk skal opretholde en minimumslinjevægt, der er passende til stempling, typisk ikke tyndere end 0,5 pt til folieoverførsel. Vedlagte bogstavformer som f.eks. a, e, R og B har brug for tilstrækkelig tællerafstand for at forhindre fyldning under tryk. Indsendelse af rene vektorfiler med klare designspecifikationer reducerer revisionscyklusser og kan barbere dage uden for din ekspeditionstid.
3. Hvad er forskellen mellem prægning, prægning og foliestempling?
Prægning skubber substratet opad ved hjælp af et matchet han- og hun-matricesæt, hvilket skaber en hævet tre-dimensionel overflade, du kan mærke. Prægning presser designet nedad i materialet og efterlader et forsænket indtryk ved hjælp af en enkelt matrice. Foliestempling overfører et tyndt metallisk eller pigmenteret lag til en flad substratoverflade gennem varme og tryk uden at ændre materialets fysiske form. Disse teknikker kan kombineres i ét tryk ved hjælp af kombinationsdyser på flere-niveauer, der leverer både metallisk glans og taktil dybde på samme tid. At specificere præcis hvilken effekt du ønsker, når du anmoder om tilbud, forhindrer kostbar fejlkommunikation.
4. Kan man varmestemple på plastik uden at beskadige underlaget?
Ja, men plast kræver omhyggelig parameterkontrol inden for et smalt temperaturvindue. Hård PVC accepterer stempling ved 120 til 130 grader Celsius med let tryk, mens PET-film har brug for endnu lavere varme omkring 110 til 130 grader Celsius. Plast med lav overfladeenergi som PP og PE kræver corona- eller flammebehandling før stempling for at opnå pålidelig folievedhæftning. Foliekemien skal også matche den specifikke plasttype, da formuleringer designet til én polymer kan fejle på en anden. Udfør altid prøveangreb på prøvemateriale, før du forpligter dig til produktionsmængder for at bekræfte både vedhæftningskvalitet og fravær af vridning.
5. Hvordan vælger jeg mellem magnesium, kobber og messing til min custom die?
Match materialet til dit produktionsvolumen, detaljeringskrav og budget. Magnesium fungerer bedst til korte serier under 5.000 visninger, prototyping eller budgetfølsomme-projekter, hvor finlinjearbejde betyder noget, men lang levetid ikke gør. Kobber passer til applikationer med medium til høj volumen, der kræver fremragende detaljebevarelse på tværs af titusindvis af visninger til en moderat pris. Messing er det førsteklasses valg til kombinationsforme på flere-niveauer, skulpturelle dybdeeffekter og serier, der overstiger hundredtusindvis af visninger, hvor maksimal varmeretention og holdbarhed retfærdiggør højere forudgående omkostninger. Industrielle købere, der køber konstrueret værktøj i stor skala, kan udforske flere materialemuligheder gennem leverandører som YICHEN, der tilbyder konsoliderede stansematricekataloger.


