


Hvad er bypass-hak, og hvorfor de har betydning for stemplingsmatricer
Når dukøre en progressiv stempelmatrice ved produktionshastighed, glat strimmelfodring er alt. En enkelt fejlindføring kan føre til beskadigelse af matrice, skrotdele og kostbar nedetid. Bypass-hak er en af de mest effektive, men ofte oversete løsninger, der er indbygget i stansematricer for at holde strimlen i bevægelse rent fra station til station.
Hvad er bypass-hak i progressive stemplingsmatricer
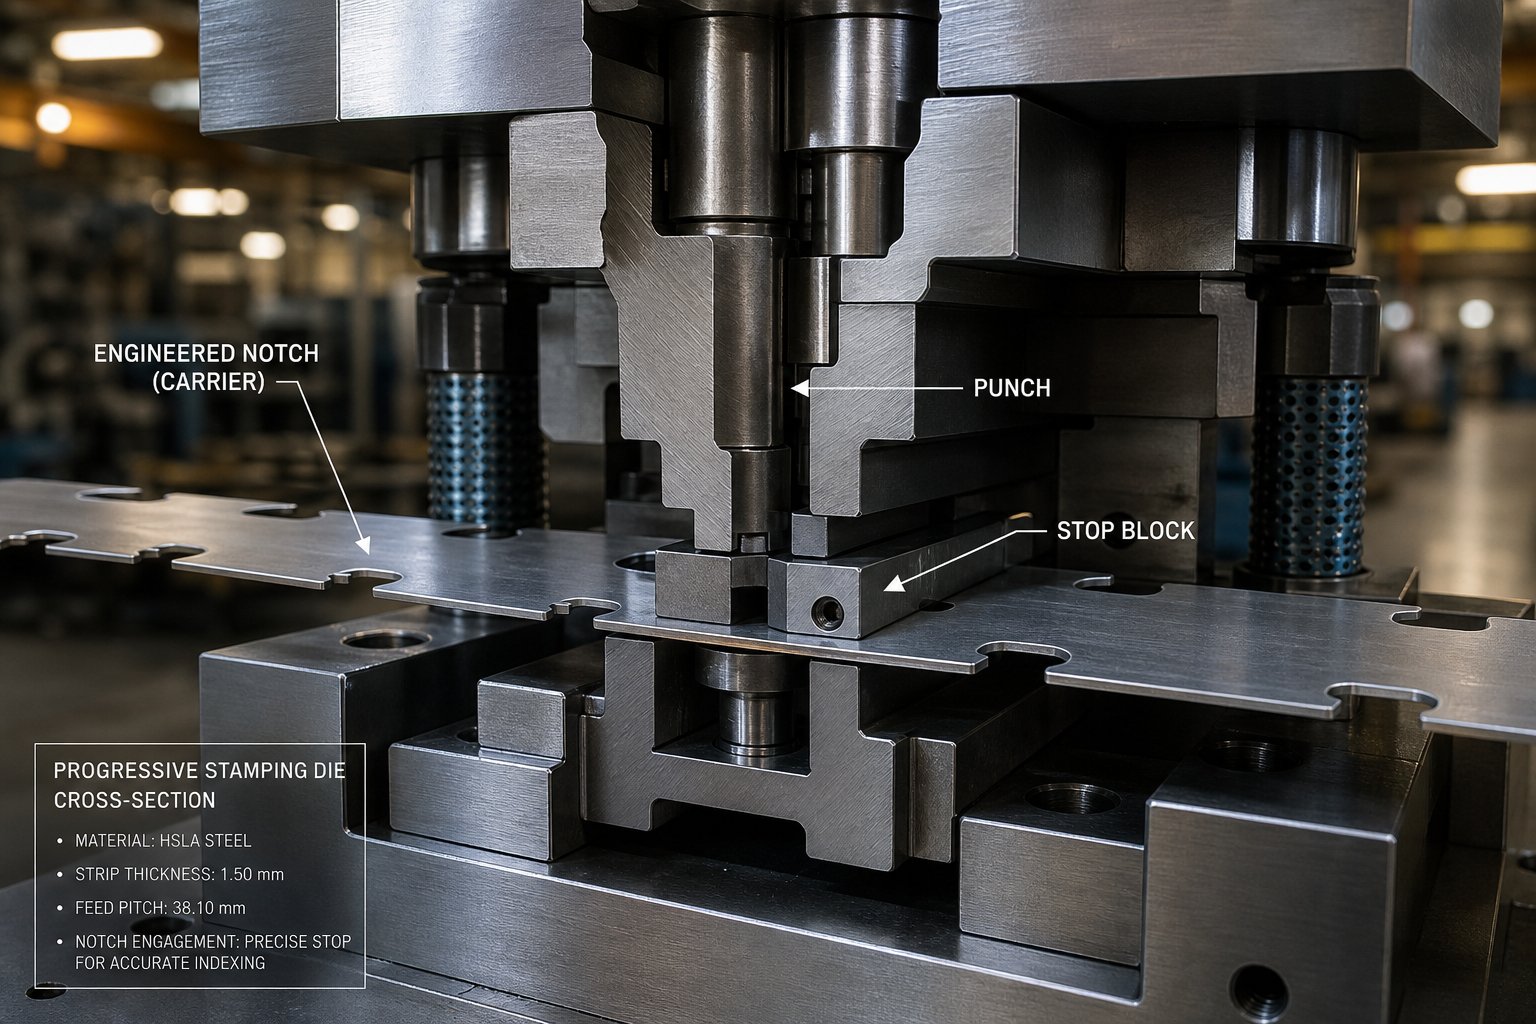
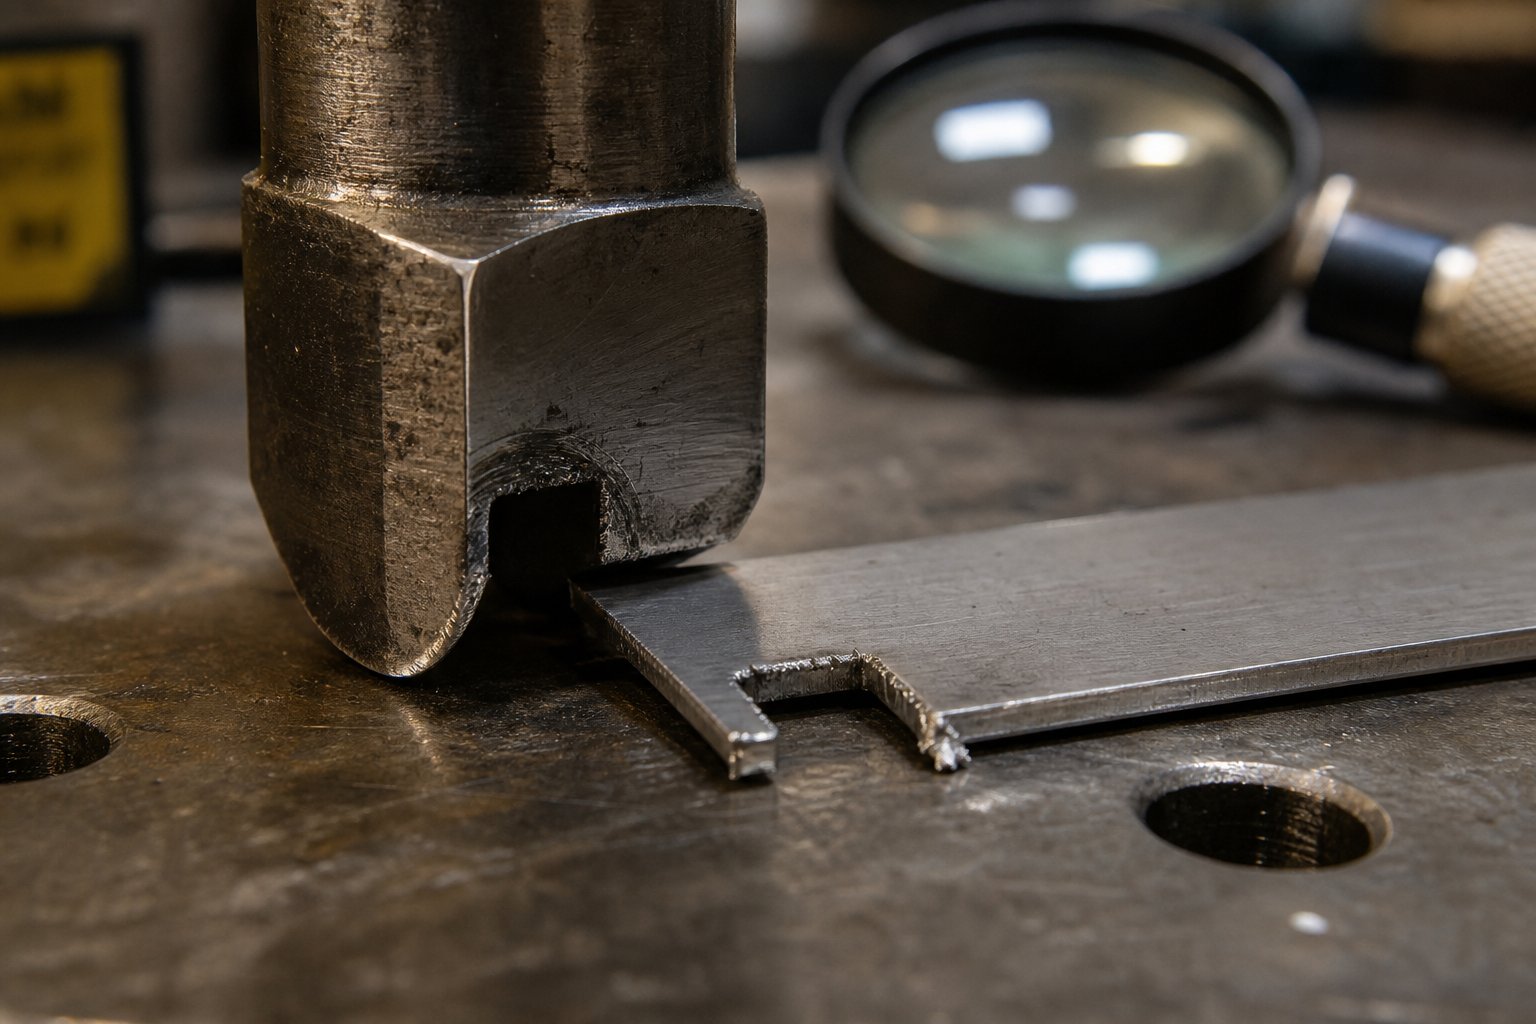
Bypass-hak er konstruerede reliefudskæringer lavet i bærestrimlen på progressive stansematricer. Deres formål er at forhindre overfodring, kontrolstrimmelregistrering og give frigang, så dannede elementer kan passere gennem efterfølgende matricestationer uden interferens.
Hvis du er ny på området og undrer dig over, hvad der er metalstempling, er det en fremstillingsproces, der bruger matricer monteret i presser til at forme flade metalplader til færdige dele. Progressive stansematricer tager dette et skridt videre ved at udføre flere operationer i rækkefølge, mens strimlen bevæger sig gennem værktøjet. Bærestrimlen binder emneemnerne sammen og flytter dem fremad en stigning ad gangen.
Bypass-hak skæres fra en eller begge kanter af denne bærestrimmel, typisk ved de første stationer af matricen. De skaber en lige-reference, der interagerer med faste stop inde i værktøjet, hvilket giver strimlen en præcis mekanisk grænse for hver fremføringsforløb. Brancheprofessionelle kalder dem nogle gangetonehak eller franske hak, selvom der er kontekstuelle forskelle, der er værd at forstå.
Problemet med strimmelfodring Bypass-hak løser
Forestil dig at føre en kontinuerlig spolestrimmel gennem en progressiv matrice uden noget mekanisk stop. Hvad sker der? Spoleføderen fremfører materialet, men selv fødere, der er nøjagtige til 0,0005 tommer, kan ikke tage højde for kantkamber, der indføres under opskæringsprocessen. Denne camber får strimlen til at vandre, spænde eller overfodre. Resultatet er fejlregistrering mellem stationer, halve-slag på slag, og i værste fald et fuldstændigt dørstyrt.
Formålet med bypass-hak i stansematricer er at løse netop dette. Ved at fjerne en lille sektion af materiale fra strimmelkanten skaber indhakket en solid stopoverflade og eliminerer alvorlig kantudsving i en enkelt operation. Dette bypass-hak til pladeformning strækker sig ud over simpel overfremføringsbeskyttelse. Det lige-linjesnit hjælper også strimlen til at føres jævnt gennem styreskinner, og når den er parret med pilotstifter, giver den pålidelig del-til-del-registrering på tværs af hver station.
At forstå, hvad der er stempling på dette niveau, betyder at erkende, at fodringsnøjagtighed ikke kun er et foderproblem. Det er et matricedesignproblem. Og bypass-hak repræsenterer et bevidst, konstrueret svar på strimmelkontroludfordringer, som ingen mængde elektronisk matricebeskyttelse fuldt ud kan erstatte alene.
Terminologien omkring disse notch-funktioner varierer på tværs af butikker og regioner, hvilket ofte skaber forvirring for ingeniører, der gennemgår matricedesigns fra forskellige leverandører.
Bypass notches vs pitch notches og industriterminologi
Spørg fem matricedesignere, hvad de kalder reliefudskæringerne i en progressiv matricebærerstrimmel, og du får måske fem forskellige svar. "Bypass notch", "pitch notch", "fransk notch," "feed notch" - terminologien skifter afhængigt af, hvem der har trænet dig, hvor du arbejder, og hvilken region af landet (eller verden) din butik opererer i. Denne inkonsekvens er ikke bare trivialitet. Det skaber reel forvirring, når man køber matricer fra forskellige leverandører eller gennemgår stribelayouts fra ukendte butikker.
Bypass Notches vs Pitch Notches Terminologi forklaret
På det bredeste niveau beskriver begge termer lignende geometri - en sektion af materiale, der er fjernet fra eller formet i strimmelkanten for at kontrollere fremføringen. Det funktionelle overlap er betydeligt, og mange fagfolk inden for matricer og stempling bruger termerne i flæng uden problemer. Alligevel er der kontekstuelle skel, der er værd at bemærke.
Udtrykket "pitch notch" har en tendens til at være forbeholdt notch-geometri, der er specifikt knyttet til tonehøjdefremrykning og første-hitkontrol. Dens primære rolle, ifølge stemplingsdefinitionen, der bruges af de fleste værktøjsingeniører, er at give et solidt stop, der forhindrer overfødning og giver opstillingspersonalet en præcis startplacering for den forreste strimmelkant.Art Hedrick fra Dieology LLCbeskriver pitch notch som en lille sektion af materiale skåret fra en eller begge strimmelkanter ved startstationerne af en progressiv matrice, der fungerer som både et mekanisk stop og en camber{0}}korrektionsfunktion.
"Omgå hak," på den anden side, har ofte en bredere betydning. Nogle fagfolk bruger det til at beskrive enhver reliefgeometri, der tillader strimmelmateriale - særligt formede funktioner - at passere gennem eller omgå efterfølgende stationer uden interferens. Hvad gør dies anderledes i denne sammenhæng? Forskellen er subtil: en pitch notch styrer, hvor strimlen stopper, mens en bypass notch kontrollerer, hvad strimlen rydder, når den bevæger sig fremad.
I praksis inkorporerer mange trykstempler geometri, der tjener begge funktioner samtidigt. Det samme hak, der giver et solidt stigningsstop, kan også skabe frigang til et nedstrøms bøjning eller træk. Den dobbelte funktion er blandt andet grunden til, at begreberne smeltede sammen i dagligdags butikssprog.
Hvordan regionale og virksomhedskonventioner former navngivning
Geografi og virksomhedskultur spiller en større rolle i terminologien, end de fleste ingeniører er klar over. Butikker i det øvre midtvest af USA, hvor progressiv stansning har dybe rødder, har en tendens til at foretrække "pitch notch" eller "french notch". Europæiske og asiatiske matricebyggere bruger oftere "bypass notch" eller tilsvarende oversættelser. Større OEM'er med globale forsyningskæder standardiserer nogle gange på én term i deres formdesignspecifikationer, men denne standard varierer fra virksomhed til virksomhed.
At forstå, hvad der er dies i fremstilling betyder at acceptere, at nomenklaturen ikke er universel. Når man gennemgår en matricedesignpakke fra en ukendt leverandør, er den sikreste tilgang at se på geometrien og dens placering i strimmellayoutet i stedet for at stole på etiketten alene.
Tabellen nedenfor opsummerer, hvordan disse termer typisk knytter sig til specifikke brugskontekster:
| Semester | Typisk brugskontekst | Funktionsbeskrivelse |
|---|---|---|
| Pitch Notch | Nordamerikanske progressive die butikker; matriceopsætning og foderkontroldiskussioner | Materiale fjernet fra båndkanten for at skabe et solidt stop for fremføring af stigningen, forhindre overfodring og fjerne kantudsving |
| Fransk hak | Ældre betegnelse, der er almindelig i ældre værktøjslitteratur og erfarne matricefremstillere | Synonymt med pitch notch; refererer til den samme snegl-, der producerer reliefsnit ved strimmelkanterne |
| Bypass Notch | Bredere global brug; danner-tunge progressive dies; stribegodkendelsesdiskussioner | Reliefgeometri gør det muligt for formede træk at rydde efterfølgende stationer; kan også tjene som pitch stop |
| Lance-og-flangehak | Applikationer, der kræver slug-fri drift eller afstivning af bæreren | Lanceret og bøjet materiale, der fungerer som et solidt stop uden at producere en separat snegl |
Uanset hvad din butik kalder dem, forbliver den underliggende mekaniske funktion konsekvent. Disse funktioner eksisterer for at holde strimlens fremføring pålideligt og tilbeskytte dyre matricekomponenterfra styrtskader. De virkelige forskelle dukker op, når du ser på, hvordan de fysisk interagerer med båndprogression, pilotstifter og dannet geometri på hver station.
Hvordan bypass-hak fungerer i progressiv matrice-strip-fodring
At vide, hvad bypass-hak hedder, er én ting. At forstå, hvad de rent faktisk gør inde i en stanseform under hvert tryk, er dér, hvor den virkelige ingeniørværdi bor. Den mekaniske funktion af disse aflastningssnit rækker langt ud over simpel forebyggelse af overfodring. De deltager aktivt i strimmelkontrol, dannelse af frigang og registreringsnøjagtighed gennem hele matriceprocessen.
Hvordan bypass-hak kontrollerer strimlens bevægelse
Forestil dig en progressiv stempling, der kører med 200 slag i minuttet. Strimlen går en pitch-længde frem mellem hvert hit, og hele stemplingsprocessen afhænger af, at bevægelsen sker med gentagelig præcision. Bypass-hak tjener som den mekaniske rygrad i denne præcision.
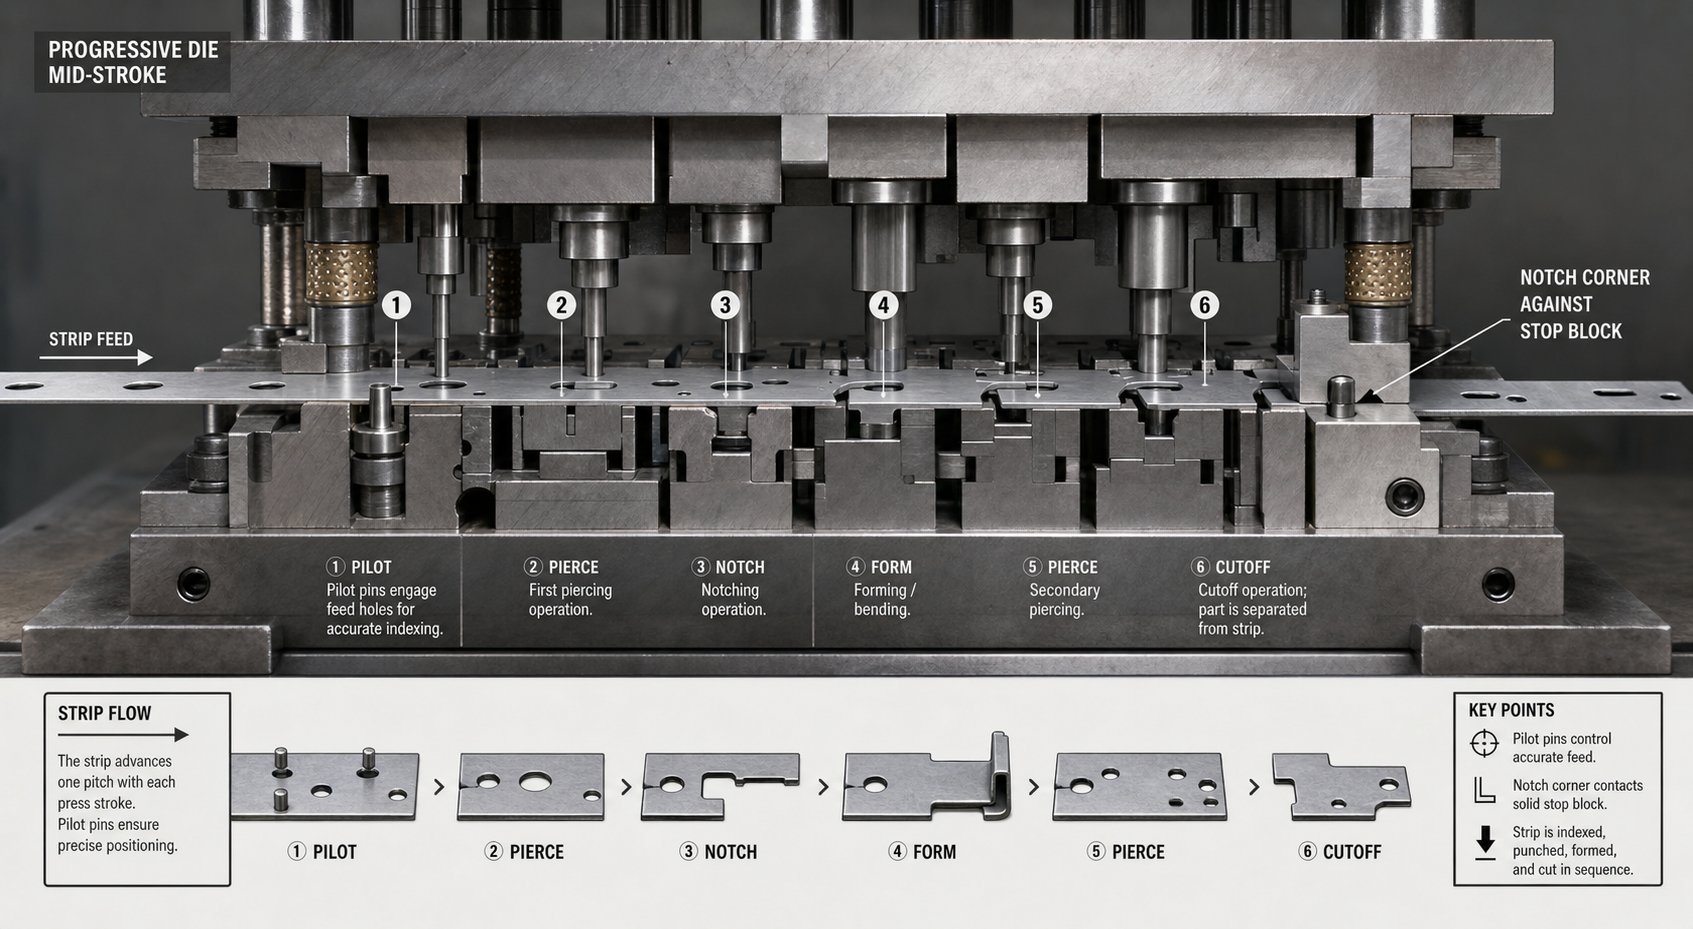
Når føderen slipper strimlen, bevæger den sig fremad, indtil indhakkets hjørne berører en solid stopklods monteret i matricen. Dette hårde stop eliminerer enhver kumulativ fodringsfejl, der kan opbygges over hundredvis af progressioner. I modsætning til elektroniske sensorer, der registrerer fejlindføringer, efter de er opstået, forhindrer det fysiske stop skabt af hakgeometrien, at problemet opstår i første omgang.
Indhakket fjerner også kantmateriale, der ellers kunne forstyrre jævn fremføring gennem styreskinner. Coil stock ankommer ofte med små kantgrater eller camber fra opskæringsprocessen. Ved at skære en ren, lige-reference ind i strimlen, giver bypass-hakket matricen en pålidelig overflade at indeksere imod uanset indgående materialetilstand.
For matricer, der udfører stanse-stemplingsoperationer på tidlige stationer, affyres bypass-hak-stansen typisk samtidig med pilothulsgennemboring. Dette betyder, at strimlen får både sine registreringshuller og sin kantkontrolgeometri i et enkelt hit, hvilket etablerer alle placeringsreferencer, før materialet når nogen formningsstationer nedstrøms.
Interaktion mellem bypass-hak og pilotstiftregistrering
Bypass-hak og pilotstifter fungerer som et team, men de håndterer forskellige aspekter af strimmelkontrol. Pilotstifter giver præcis X-Y-placering ved at gå i indgreb med præ-huller og trække strimlen til nøjagtig position, når matricen lukker. Omgå hak, i mellemtiden, indstil grænsen for grovfremføring og giv Z--aksefrihed til formede funktioner.
Her er, hvordan sekvensen udspiller sig under en enkelt trykslagscyklus:
- Fremføreren fremfører strimlen en stigningslængde. Strimlen bevæger sig frit gennem den åbne matrice, indtil bypass-hakkets hjørne berører det faste stop, hvilket forhindrer overfremføring.
- Pressecylinderen begynder sit nedadgående slag. Efterhånden som den øvre matrice falder ned, går pilotstifter ind i de præ-gennemborede huller i strimlen, hvorved materialet trækkes til en præcis slutposition og korrigerer enhver mindre sideforskydning.
- Afstrygerpladen kommer i kontakt med strimmeloverfladen og klemmer den fladt mod den nedre matriceflade. Ved formningsstationer kan løftere holde strimlen i en forhøjet position for at fjerne tidligere dannede elementer nedenfor.
- Stempelstempling og formningsoperationer udføres samtidigt på tværs af alle stationer. Ved den første station skæres nye bypass-hak og pilothuller i den indgående strimmel. Ved nedstrømsstationer tager bøjninger, tegninger og prægninger form.
- Stemplet vender retningen. Strippere holder strimlen, mens slag trækker sig tilbage. Løftere hæver båndet tilbage til fremføringshøjde, og bypass-kærvgeometrien giver den nødvendige frigang til, at formede funktioner kan rydde de nedre matricekomponenter, når båndet løftes.
- Fremføreren går i indgreb igen, fremfører strimlen til den næste stigningsposition, og cyklussen gentages.
Uden bypass-hak, der giver det første grove stop, ville pilotstifterne alene bære den fulde byrde med at korrigere enhver tilførselsfejl. Piloter er præcisionsstempelkomponenter designet til fin placering, ikke til at absorbere kraften fra en overfed strimmel. At stole på dem som primære stop fremskynder stiftslid og fører til sidst til fejlregistrering på tværs af alle stationer.
Forhindrer løft af strimler og fejlindføring under progression
Strip lifting er en af de mest vedvarende hovedpine ved progressiv matriceoperation. Når en formningsstation bøjer materiale nedad, ønsker den omgivende bærestrimmel at bøjes opad som reaktion. Hvis det løftede materiale griber fast i en matricekomponent, når strimlen føres fremad, får du en fejlindføring eller en knækhændelse, der kan styrte værktøjet.
Bypass-hak løser dette på to måder. For det første, ved at fjerne materiale fra bærerkanten ved siden af formningsstationer, reducerer de stivheden af bæreren i denne zone. En mindre stiv bærer er mere eftergivende, hvilket betyder, at den kan bøje lidt uden at overføre løftekræfter over hele båndbredden. Dette er i overensstemmelse medbærebånds designprincipperder balancerer fleksibilitet med strukturel integritet.
For det andet skaber selve hakgeometrien fysisk frigang. Når et formet element som en bøjet flig eller en trukket kop skal passere gennem den næste station, sikrer bypass-hakket, at der er åben plads ved strimmelkanten, så denne funktion kan bevæge sig uden at komme i kontakt med matricestålet. Dette er især kritisk ved stanseformedesign, hvor stationer er tæt placeret, og formede træk strækker sig under eller over strimmelplanet.
Forholdet mellem hakplacering og båndstabilitet er en balancegang. Skær for meget materiale fra bæreren, og du mister den strukturelle styrke, der er nødvendig for at skubbe strimlen gennem matricen pålideligt. Skær for lidt og formede funktioner kolliderer med nedstrøms værktøj. At få denne balance rigtigt kræver forståelse af de specifikke valgmuligheder for notch-geometri, der er tilgængelige, og hvornår hver konfiguration passer bedst til applikationen.
Typer af bypass-hak og hvornår hver konfiguration skal bruges
Den balancegang mellem clearance og bærerstyrke har ikke en ens-size-pasnings-løsning. Forskellige delegeometrier, materialemålere og formningsdybder kræver forskellige hakformer. Blandt de forskellige typer stansematricer i produktion, ser progressive værktøjer det bredeste udvalg af bypass-hakkonfigurationer, fordi hver station introducerer unikke krav til frigang. At vælge den rigtige geometri er ikke en kosmetisk beslutning. Det påvirker båndstabiliteten, skrotadfærden og stansens levetid direkte.
V-Notch-konfiguration og typiske applikationer
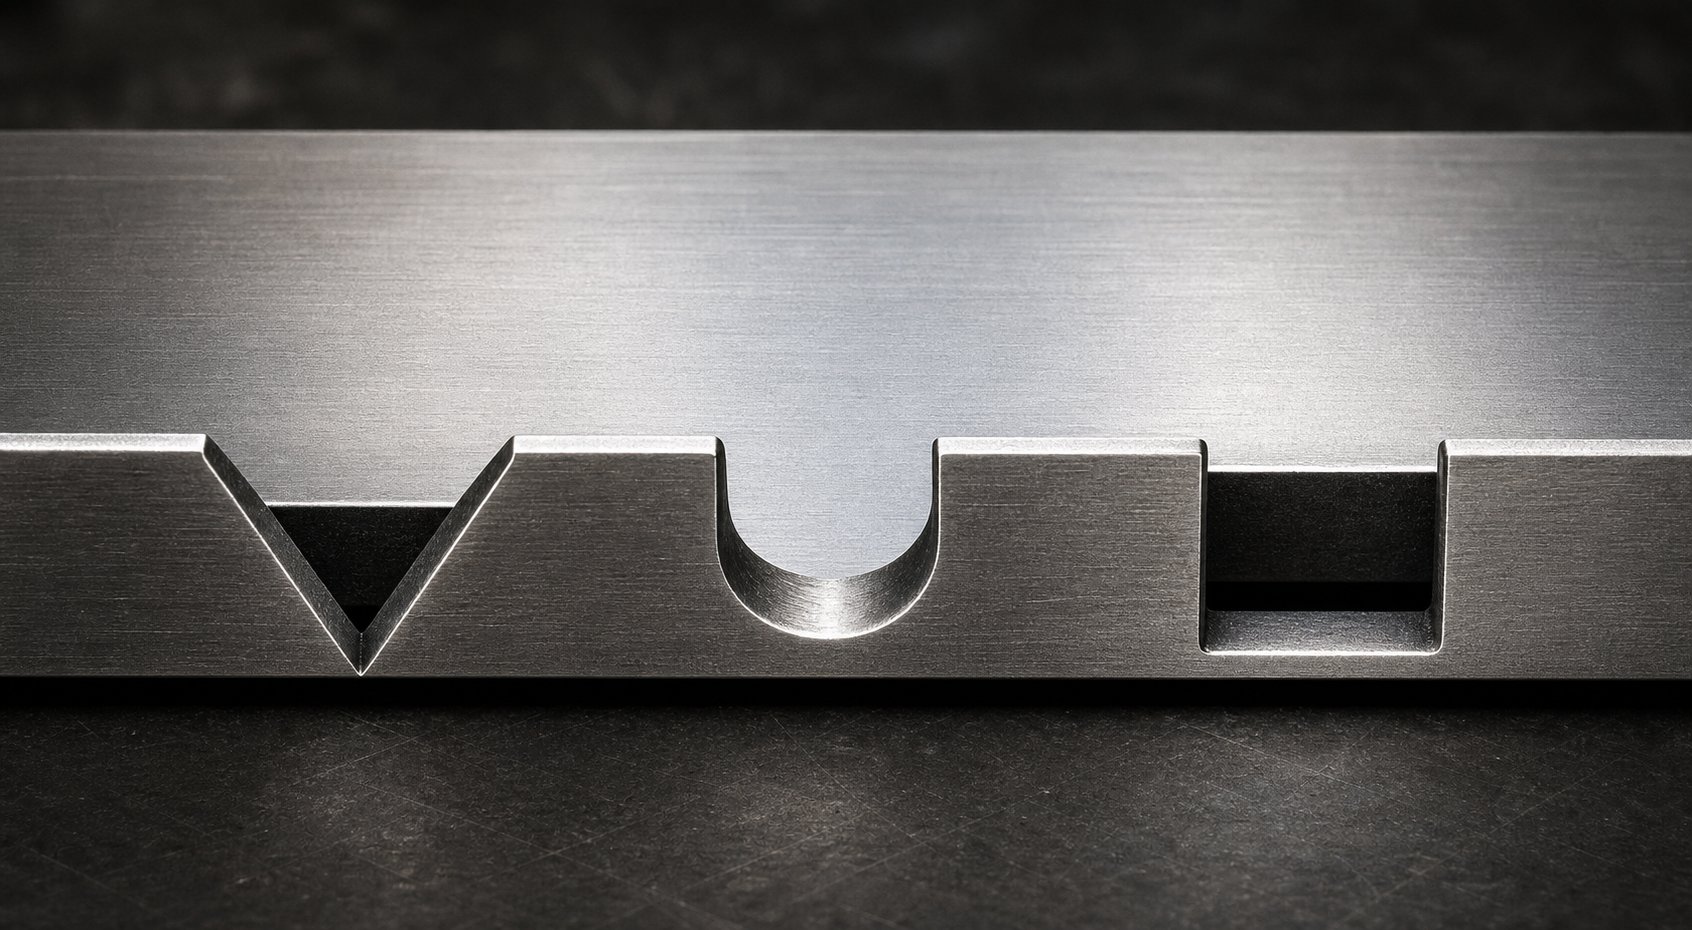
V-hakket er den mest almindelige bypass-hakgeometri i stanseoperationer. Den har to vinklede snit, der mødes i et punkt, hvilket skaber en trekantet relief i strimmelkanten. Vinklen på V'et varierer typisk fra 60 til 90 grader, selvom nogle applikationer bruger smallere eller bredere profiler afhængigt af klaringsbehov.
Hvorfor er V-hakket så populært? Dens tilspidsede form leder naturligt strimlen mod det faste stop, når materialet føres fremad. De vinklede kanter fungerer som en indføring-, centrerer strimlen sideværts og reducerer risikoen for, at et hak-hjørne hænger op på stopklodsen. Denne selv-centrerende adfærd gør V-hak særligt effektive i høj-progressive matricer, hvor strimlen skal indekseres hurtigt og rent.
V-hak fungerer bedst i applikationer med moderate krav til frigang og tyndere strimler, typisk under 2,0 mm. De producerer en kompakt slug, der skubbes ud pålideligt, og den spidse geometri koncentrerer mindre belastning ved bærekanten sammenlignet med skarpe rektangulære hjørner. V--hak tilbyder dog begrænset frigangsbredde ved strimmelkanten, hvilket kan være en begrænsning, når formede funktioner har brug for et bredere vindue for at passere igennem.
U-hak- og rektangulære bypass-hakdesign
Når et V--hak ikke kan give tilstrækkelig afstandsbredde, træder U--hak og rektangulære konfigurationer ind. Disse geometrier fjerner en bredere sektion af materiale fra bærekanten, hvilket skaber et bredere reliefvindue, så dannede elementer kan passere nedstrøms stationer.
U-hakket har en halvcirkelformet eller radiusformet bund, som fordeler stress mere jævnt end en skarp-hjørnet lomme. Dette gør den til et stærkt valg til bypass-hak i pladeformningsapplikationer, hvor bærebåndet udsættes for gentagne bøjningsbelastninger under løfterdrift. Radius ved hakkeroden reducerer risikoen for udmattelsesrevner, især i materialer, der er tilbøjelige til at hærde.
Rektangulære indhak maksimerer derimod frirummet for en given hakdybde. De er ligetil at bearbejde i formen og producerer en simpel snegleform. Afvejningen- er, at skarpe indvendige hjørner skaber stresskoncentrationspunkter. I hårdere eller tyndere materialer kan disse hjørner initiere revner efter tusindvis af pressecyklusser. Tilføjelse af små hjørneradier (selv 0,5 til 1,0 mm) mindsker denne risiko væsentligt uden at ofre meningsfuld frigang.
Både U-hak og rektangulære designs er almindelige i progressive matricer med dybe formningsstationer, store prægninger eller flere bøjninger, der strækker sig et godt stykke under strimmelplanet. Hvis det dannede element har brug for betydelig plads til at rejse, leverer disse bredere geometrier det.
Positiv vs Negativ Bypass Notch Geometri
Ud over formen på selve snittet opdeles bypass-hakdesignet i to grundlæggende kategorier baseret på, hvordan materialet håndteres: positiv og negativ. Det er vigtigt at forstå negative og positive bypass-hak i metalpladestansematricer, fordi valget påvirker bærestyrken, slug management og den overordnede strimmeladfærd forskelligt.
A negativ bypass-haker, hvad de fleste ingeniører først forestiller sig. Materialet fjernes fysisk fra strimmelkanten, hvilket skaber en udskæring, der giver frigang. Den fjernede snegl skal håndteres gennem korrekt udluftning og skrotskakt. Negative hak er standardmetoden i de fleste stanseapplikationer, fordi de tilbyder forudsigelig, ensartet frigangsgeometri fra det første hit og fremefter.
A positivt bypass-haktager en anden tilgang. I stedet for at fjerne materiale, fastholder eller omdirigerer den strimmelmateriale for at skabe relief. Tænk på en lanse-og-formoperation, hvor en flig bøjes ud af bæreplanet i stedet for at blive skåret helt væk. Materialet forbliver fastgjort til strimlen, men bevæger sig ud af interferenszonen. Denne metode bevarer et større-tværsnit, hvilket forbedrer strimlens stivhed og fremføringsstabilitet. Det eliminerer også sneglen fuldstændigt og løser problemer med skrothåndtering i stramme matricelayouter.
Den praktiske betydning af disse termer kan variere mellem virksomheder og formdesignere, så definitioner bør altid bekræftes i forhold til den specifikke standard for matricetegning og strimmellayout, der er i brug. Tabellen nedenfor fanger de centrale skel:
| Geometri type | Typisk brugstilfælde | Fordele | Begrænsninger |
|---|---|---|---|
| V-Hak (negativ) | Progressive dyser med høj-hastighed med moderate behov for frigang; tyndt strimmellager under 2,0 mm | Selv-centrerende feedhandling; kompakt snegl; lavere spændingskoncentration ved bærekant | Begrænset frigangsbredde; ikke ideel til dybe-formede funktioner, der kræver brede reliefvinduer |
| U-Hak (negativ) | Anvendelser med gentagne bøjningsbelastninger; materialer, der er udsat for arbejdshærdning eller udmattelsesrevner | Radiuseret rod fordeler stress jævnt; god træthedsmodstand; moderat frihøjde | Lidt mere kompleks hulgeometri; snegleform kan kræve et specifikt sliskedesign |
| Rektangulær (negativ) | Deep forming stationer; store prægninger eller bøjninger, der strækker sig et godt stykke under strimmelplanet | Maksimalt frirumsområde for given dybde; let at bearbejde; forudsigelig sneglegeometri | Skarpe hjørner skaber stressstigninger; kræver tilføjede radier i hårdere eller tyndere materialer |
| Positiv (Lance-og-Form) | Tætte matricelayouter, hvor slug management er problematisk; applikationer, der kræver maksimal bærerstivhed | Ingen snegl produceret; opretholder transportørtværsnit-; forbedrer fodringsstabiliteten | Begrænset frigangsdybde; lanceret flig kan forstyrre, hvis den ikke kontrolleres fuldt ud; tilføjer formende kompleksitet |
Valg af den rigtige konfiguration for negative og positive bypass-hak i pladeformende prægematricer kommer ned til fire variabler: strimmeltykkelse, materialeegenskaber, den frigang, dine formede funktioner kræver, og formningsdybden ved tilstødende stationer. En lav mønt eller præg behøver måske kun et smalt V-hak for at få plads. En dyb-tegnet kop, der bevæger sig gennem flere stationer, kræver sandsynligvis en fuld-bredde rektangulær eller U-hak relief for at passere uden kontakt.
Den geometri, du vælger, har også indflydelse på, hvordan hakket slides over tid, og hvordan matricen opfører sig ved produktionshastighed. Skarpere hakprofiler skærer rent, men koncentrerer slid på mindre udstansede områder. Bredere profiler spreder belastningen, men fjerner mere bæremateriale. Disse afvejninger- forbindes direkte med designparametrene og placeringsreglerne, der styrer, hvor hvert hak sidder i forhold til piloter, delegeometri og stationsafstand.
Omgå notch-designparametre og retningslinjer for placering
Hver notch-konfiguration, der er diskuteret ovenfor, lever eller dør baseret på tallene bag den. Form alene garanterer ikke ydeevne. AV-hak, der er for lavt, tillader stadig formede funktioner at kollidere med downstream-værktøj. Et rektangulært hak, der er skåret for dybt, knækker bærebåndet under fødebelastning. Effektivt prægematricedesign kræver præcis kontrol over fire kritiske geometriparametre og disciplineret placering i forhold til resten af strimmellayoutet.
Kritiske geometriparametre for bypass notch-design
Når du sætter dig ned for at dimensionere et bypass-hak i en metalpresseform, er disse variabler, der bestemmer, om din strimmel fremføres rent ved produktionshastighed eller giver dig hovedpine fra dag ét:
- Indhak dybde- Den afstand, indhakket strækker sig indad fra strimmelkanten. Dette skal overstige den maksimale højde (eller dybde) af ethvert dannet element, der skal passere gennem efterfølgende stationer. En almindelig startretningslinje er at indstille hakdybden til 1,5 til 2,0 gange den dannede trækhøjde, hvilket giver en arbejdsafstand, der tager højde for tilbagespring og en lille strimmelforskydning under fremføring.
- Notch Bredde- Dimensionen målt langs strimmelkanten i fremføringsretningen. Indhakkets bredde skal rumme den fulde længde af det dannede element, når det bevæger sig forbi stopblokken, plus nok margen til at forhindre kontakt under de værste-tilfælde fodringsforhold. Bredde relaterer typisk til stationsafstanden - et hak smallere end 40 til 60 procent af tonehøjden giver muligvis ikke tilstrækkelig afstand til funktioner, der spænder over overgangszonen mellem stationer.
- Notch-vinkel (V-notch-specifik)- Den inkluderede vinkel mellem de to afskårne flader af et V-hak. Vinkler mellem 60 og 90 grader giver den bedste balance mellem selv-centrerende handling og frigangsvolumen. Skarpere vinkler under 60 grader giver mere skrøbelige hakspidser, der er tilbøjelige til at gå i stykker under strimmelspænding, mens vinkler på over 90 grader reducerer centreringsfordelen og spilder bæremateriale sideværts.
- Afstand og gentagelse- Bypass-hak gentages ved hver stigning langs striben. Deres mellemrum svarer nøjagtigt til terningshøjden, hvilket sikrer, at hver progression skaber en identisk stopreference. I nogle designlayouts af metalprægematrice vises der hak på begge strimmelkanter (dobbelt-sidet) for forbedret sideværts registrering, især i anvendelser med brede spole, hvor enkelt-indhak tillader strimlen at dreje lidt under fremføring.
Disse parametre interagerer med hinanden. Forøgelse af hakdybden uden at udvide indhakåbningen skaber en smal spalte, der fanger snegle og modstår udstødning. Udvidelse af hakket uden at justere dybden kan give sideværts frigang uden at løse problemer med lodret interferens. Effektivt stemplingsdesign behandler dem som et system, ikke som uafhængige dimensioner.
Retningslinjer for placering i forhold til pilothuller og stationsafstand
Hvor du placerer hakstansen i strimmellayoutet har lige så stor betydning som selve hakformen. Placeringen følger nogle få kerneprincipper i stanseforme af metalplader:
Bypass-hak bør skæres ved den tidligst mulige station, ideelt set station en eller to. Dette sikrer, at strimlen opnår sin kantkontrolreference, før den støder på nogen formningsoperationer nedstrøms. At skære hakket tidligt betyder også, at den lige kant er tilgængelig for det maksimale antal efterfølgende stationer at indeksere imod.
Hakstansen skal så vidt muligt affyres ved samme station som pilothullet. Dette etablerer både grovfremføringsstoppet og den fine-placeringsreference i et enkelt hit, hvilket eliminerer enhver positionsfejl, der kunne ophobes, hvis disse funktioner blev skåret på forskellige stationer. I praksis placerer de fleste progressive matricebyggere hakstansen ved siden af pilotstansen i den samme matriceblok.
Til siden skal indhak placeres tilstrækkeligt langt fra emnegeometrien til, at bæreren bevarer den strukturelle kontinuitet mellem indhakket og den nærmeste delemnekant. En generel regel i metalstemplingsdesign er at opretholde en minimumsbrobredde mellem indhakket og tilstødende udskæringer svarende til mindst 1,5 gange strimmeltykkelsen. Fald under det, og bæreren bliver et svagt led, der er tilbøjelig til at rive under foderspænding.
Afbalancering af clearance-dybde med Carrier Strip-integritet
Her er spændingen, som hver formgiver står over for: Dybere indhak giver mere plads til formede funktioner, men de fjerner også mere materiale fra bærekanten. Fjern for meget, og holderen mister den tværsnitsstyrke, der er nødvendig for at skubbe strimlen gennem styreskinner og over løftere pålideligt.
Forestil dig en 1,0 mm tyk stålstrimmel med en 12 mm bred bærer på hver side. Hvis dit bypass-hak strækker sig 8 mm indad, forbliver kun 4 mm bæremateriale intakt i det tværsnit.- Den resterende bro skal håndtere alle fødekræfter, løfterbelastninger og de dynamiske belastninger ved høj-presseoperation. I tyndere eller blødere materialer er den resterende del muligvis ikke nok.
Det tekniske princip, der styrer denne balance, er ligetil: hakdybden bør aldrig forbruge mere end 60 til 70 procent af bærerens bredde. At holde sig inden for dette område bevarer tilstrækkeligt strukturelt materiale til at opretholde foderpålidelighed, mens det stadig giver meningsfuld afstand til formede funktioner. Hvis din formede geometri kræver dybere relief end dette forhold tillader, er den korrekte reaktion at udvide bærestrimlen i det indledende strimmellayout i stedet for at skubbe hakket dybere ind i en underdimensioneret bærer.
Det er her, design af stanseforme og optimering af strimmellayout krydser hinanden. En metalstempling, der ser effektiv ud med hensyn til materialeforbrug, men efterlader utilstrækkelig bærebredde til korrekt bypass-hakdybde, koster i sidste ende mere gennem fejlindføringer, matricenedbrud og skrot. Strimmellayoutet skal designes med kærvgeometri for øje fra starten, ikke eftermonteres, efter at matricen er bygget.
Materialeegenskaber tilføjer endnu et lag til denne beregning. Stål med høj-styrke tolererer dybere kærvforhold, fordi deres højere flydespænding bevarer bærerens stivhed med mindre-tværsnit. Blødt aluminium eller kobberlegeringer har brug for mere konservative dybdegrænser, fordi den resterende bærer deformeres lettere under belastning. Disse materiale-specifikke justeringer fortjener deres egen detaljerede behandling for at undgå at forenkle designprocessen.
Bypass-hak vs alternative strimmelkontrolmetoder
Bypass-hak er ikke den eneste måde at kontrollere strimlens bevægelse i en progressiv matrice. Pilotstifter, sideskærere, almindelige bærestrimler og løfter-baserede systemer spiller alle roller i metalstempling. Så hvorfor vælge den ene frem for den anden? Svaret afhænger af registreringskrav, skrotmål og hvor meget kompleksitet dit budget for stemplingsværktøj kan understøtte. Hver metode har et sødt punkt, og forståelse af afvejningerne- hjælper dig med at vælge den rigtige kombination til en given applikation.
Bypass-hak sammenlignet med pilotstifter alene
Pilotstifter er præcisionsarbejdshestene ved strimmelregistrering. De går ind i præ-gennemborede huller og trækker strimlen til nøjagtig X-Y-position for hvert slag. SomPeter Ulintz fra PMA bemærker, skal piloter være dimensioneret med kun 0,0005 til 0,001 tommer frigang til deres huller og skal gå i indgreb, før andre slag kommer i kontakt med materialet. De leverer enestående positionsnøjagtighed, ofte inden for et par tusindedele af en tomme.
Men at stole på pilotstifter alene til foderkontrol har en betydelig ulempe. Piloter er designet til fin placering, ikke til at absorbere kraften fra en overfodret strimmel. Hvis feederen overskrider blot en brøkdel af en millimeter, tager pilotstiften den anslagsbelastningsside-på. Over tusindvis af cyklusser på en stansepresse, der kører med produktionshastighed, bøjer den gentagne sidebelastning piloter, forlænger pilothuller og forringer registreringen på tværs af hver station.
Bypass-hak eliminerer dette problem ved at tilvejebringe et groft mekanisk stop opstrøms for pilotindgreb. Indhakkets hjørne berører stopklodsen først og absorberer overfremføringskraften med en robust kant i stedet for en præcisionsstift. Piloter håndterer derefter kun den fine korrektion og arbejder inden for deres designkonvolut. Denne arbejdsdeling forlænger pilotens levetid og bevarer registreringsnøjagtigheden meget længere end piloter, der arbejder alene.
Betyder det, at enhver progressiv die har brug for bypass-hak ud over piloter? Ikke nødvendigvis. Simple blanking- eller perforeringsmatricer uden formningsoperationer, minimalt båndløft og korte progressionsløb kan fungere godt med piloter alene. Risikoen beregnes anderledes for høj-volumenproduktion på en stansemaskine, hvor tusindvis af slag i timen forstærker hver lille fejl.
Alternative Strip-kontrolmetoder og deres afvejninger-
Ud over kombinationen af bypass-hak og pilotstift findes der adskillige andre metalstemplingsteknikker til at kontrollere strimlens progression:
Ensfarvede bærelister uden indhakstole helt på feeder- og pilotstifterne til positionskontrol. Holderen forbinder blot emneemner og giver en overflade, som styreskinner kan indeholde. Denne fremgangsmåde fungerer for simple dele uden formning, der ændrer båndhøjden, men tilbyder ingen mekanisk overfremføringsbeskyttelse. Enhver feeder-glidning eller tidsfejl bliver ukorrigeret, indtil en pilotstift (eller et matricestyrt) fanger den.
Sideskæreretrim en lille mængde materiale fra en eller begge strimmelkanter ved den første station. Den nyklippede kant indekserer mod et stop for at indstille progression. Sideskærere tjener en lignende grov-stopfunktion som bypass-hak, men de genererer et kontinuerligt bånd af kantaffald i stedet for diskrete snegle. Denne fremgangsmåde er almindelig i stanseværktøjs- og matriceapplikationer, hvor den indkommende spolekants tilstand er upålidelig, eller hvor strimmelbredden skal opjusteres, før den føres ind i styreskinner.
Løfter-baserede systemerhæv strimlen over matriceoverfladen mellem slagene, hvilket gør det muligt for formede træk at fjerne de nedre matricekomponenter under fremføring. Løftere løser problemet med lodret frigang, som bypass-hak løser sideværts. I praksis bruger de fleste komplekse progressive matricer begge dele: løftere til lodret frigang og bypass-hak til kantkontrol og fremføringsbegrænsning. Løftere alene kan ikke forhindre overfodring eller korrekt sideregistrering.
Stage værktøjskonfigurationerbryde den progressive drift i separate stationer på individuelle matricesæt. Hver station modtager et diskret emne i stedet for en kontinuerlig strimmel, hvilket helt eliminerer strimmelfremføringsudfordringer. Afvejningen- er dramatisk lavere gennemløb, højere håndteringsomkostninger og mere komplekse mekanismer til overførsel af dele mellem stadier.
Indvirkning på strimmellayoutoptimering og skrotreduktion
Hver strimmelkontrolmetode påvirker, hvor meget materiale der ender som brugbare dele i forhold til skrot. Bypass-hak fjerner små diskrete snegle fra bærekanten og tilføjer en forudsigelig skrotkomponent til hvert slag. Det skrot er minimalt, typisk et par kvadratmillimeter pr. hak, og værd at fodringspålideligheden, det giver.
Sideskærere genererer mere skrot pr. slag, fordi de trimmer hele strimmelkanten kontinuerligt. Hvis dine materialeomkostninger er høje, eller din delgeometri allerede skubber materialeudnyttelsesgrænserne, kan den ekstra kantbeklædning ændre økonomien ugunstigt. Omvendt, hvis din indgående spole har dårlig kantkvalitet, kan sideskærerskrot være uundgåeligt uanset.
Almindelige bærere uden indhak producerer nul ekstra skrot fra selve kontrolmetoden, men de fejlindføringshændelser, de inviterer, genererer langt mere affald i afviste dele og nedetid for reparation af matricer. "Besparelserne" ved at eliminere notch-skrot er illusoriske, hvis din afvisningsrate stiger en smule.
Tabellen nedenfor sætter disse afvejninger-side om side for hurtig reference:
| Kontrolmetode | Registreringsnøjagtighed | Skrotpåvirkning | Værktøjskompleksitet | Bedste-Fit-applikation |
|---|---|---|---|---|
| Bypass-hak + pilotstifter | Høj. Groft stop forhindrer overfodring; piloter giver en fin X-Y-placering inden for 0,001 tommer. | Lav. Små diskrete snegle pr. slag; forudsigelig og overskuelig. | Moderat. Kræver notch punch, stop blok og slug udstødningssti ud over piloter. | Multi-stations progressive matricer med formningsoperationer, høj-hastighedsproduktion, snævre tolerancer. |
| Pilot Pins Alene | Høj for fin placering, men sårbar over for kumulativ foderfejl og pilotoverbelastning. | Ingen fra selve kontrolmetoden; højere risiko for fejlindføring-relateret skrot. | Lav. Kun standard pilothardware. | Simpel blanking eller perforeringsmatricer uden formning; applikationer med kort- eller lav-hastighed. |
| Sideskærere + Pilotstifter | Høj. Frisk-skåret kant giver ren stopreference; piloter håndterer fin positionering. | Moderat. Kontinuerligt kantbeklædningsbånd tilføjer løbende skrotvolumen. | Moderat til høj. Sideskærerværktøj plus håndtering og bortskaffelse af skrotbånd. | Dies running coil med upålidelig kantkvalitet; applikationer, der kræver sand strimmelbredde. |
| Almindelig bærer (ingen hak) | Helt afhængig af feederens nøjagtighed og pilotkorrektionsevne. | Ingen fra selve metoden; forhøjet risiko for fejlindføring øger afvisninger af dele. | Lav. Intet ekstra værktøj ud over styreskinner og piloter. | Meget enkel flad blanking uden formning; dele med lav-risiko, hvor lejlighedsvis fejlindføring er acceptabel. |
| Løftesystemer (lodret kontrol) | Håndterer kun Z-akseafstand; ingen lateral eller foder-kontrol. | Ingen fra løftere; skal parres med en anden metode til foderkontrol. | Moderat. Fjeder- eller pneumatiske løftere, timingkoordinering med foderudløser. | Matricer med formede træk, der strækker sig under strimmelplanet; altid brugt sammen med piloter og hak. |
| Stageværktøj (separate stationer) | Høj pr. station, men overførselsnøjagtighed mellem stationer introducerer nye variabler. | Variabel. Ingen transportørskrot, men håndtering og overførsel af emner kan generere afvisninger. | Høj. Flere matricesæt, overførselsmekanismer, separate trykslag pr. operation. | Meget komplekse dele, der ikke kan produceres i en enkelt progressiv strimmel; lav-til-medium lydstyrke. |
I de fleste produktionsmiljøer giver kombinationen af bypass-hak og pilotstift den bedste balance mellem nøjagtighed, skrotkontrol og vedligeholdelse. Sidefræsere er det logiske alternativ, når kantforhold er et problem. Løftere supplerer snarere end erstatter notch-baseret kontrol. Og sceneværktøj er et helt andet paradigme, forbeholdt dele, hvis geometri simpelthen ikke kan gå gennem en enkelt strimmel.
Optimering af båndlayout betyder i sidste ende at vælge den kontrolmetode, der minimerer de samlede omkostninger, ikke kun materialeomkostningerne. Et par ekstra kvadratmillimeter hakskrot pr. hit er ubetydelig sammenlignet med nedetid, matricereparation og kvalitetsafvisninger, der kommer fra utilstrækkelig strimmelkontrol. De reelle besparelser kommer fra at bygge den rigtige kombination af kontrolfunktioner ind i stanseværktøjet og matricen fra begyndelsen, snarere end eftermontering efter fodringsproblemer dukker op i produktionen.
Når det er sagt, reagerer ikke alle materialer på samme måde på disse kontrolmetoder. Strimlens tykkelse, hårdhed og duktilitet ændrer fundamentalt, hvordan bæreren opfører sig under tilførselsbelastninger, og hvordan hakkanter interagerer med materialet under skæring og progression.
Materiale-Specifikke overvejelser om design af bypass notch
Et bypass-hak, der fungerer perfekt i 1,0 mm koldt-valset stål, kan knække bæreren, ødelægge stansen eller beskadige overfladefinishen, når du skifter til aluminium eller høj-legering. Materialeegenskaber påvirker ikke kun formningsstationer. De dikterer, hvordan indhakket selv opfører sig under skæring, hvordan den resterende bærer håndterer fremføringsbelastninger, og hvordan indhakkets kanter holder sig over tusindvis af pressecyklusser. At behandle notch-design som materiale-uafhængigt er en af de hurtigste veje til produktionsproblemer inden for stempling af metalplader.
Hvordan strimmeltykkelse påvirker hakdybde og -bredde
Striptykkelse er den mest direkte variabel, der påvirker bypass notch-geometrien. Tykkere materiale kræver dybere indskæringer for at fjerne formede træk, der naturligt rager længere under eller over strimmelplanet. En bøjning på 0,5 mm i 0,4 mm papir giver beskeden højde. Den samme bøjningsvinkel i 2,0 mm lager skaber et dannet fremspring fire til fem gange højere, hvilket kræver proportionelt dybere relief.
Tykkelsen styrer også, hvor meget bærerstyrke, der er tilbage, efter at hakket er skåret. Et 10 mm dybt hak i en 15 mm bred bærer efterlader 5 mm bromateriale. I tyndt materiale (under 0,8 mm) har broen meget lille tværsnitsareal og kan spænde eller rives under foderspænding. I tykkere udstansede stålstrimler over 2,0 mm bevarer den samme 5 mm bro nok sektionsmodul til at håndtere produktionsbelastninger komfortabelt.
Bredde opfører sig på samme måde. Tykkere strimler har brug for bredere hakåbninger, fordi formede træk optager mere lineær plads langs fremføringsretningen. Sneglen fremstillet af et bredere, dybere indhak i tykt materiale er også tungere og sværere at skubbe ud. Matricedesignere, der arbejder med stansematricer af stål til tungt-gauge-materiale, tilføjer ofte vakuum eller positiv luftblæsning for at sikre, at snegle rydder matricen i stedet for at stables i sneglehullet.
Materialehårdhed og duktilitetseffekter på notchgeometri
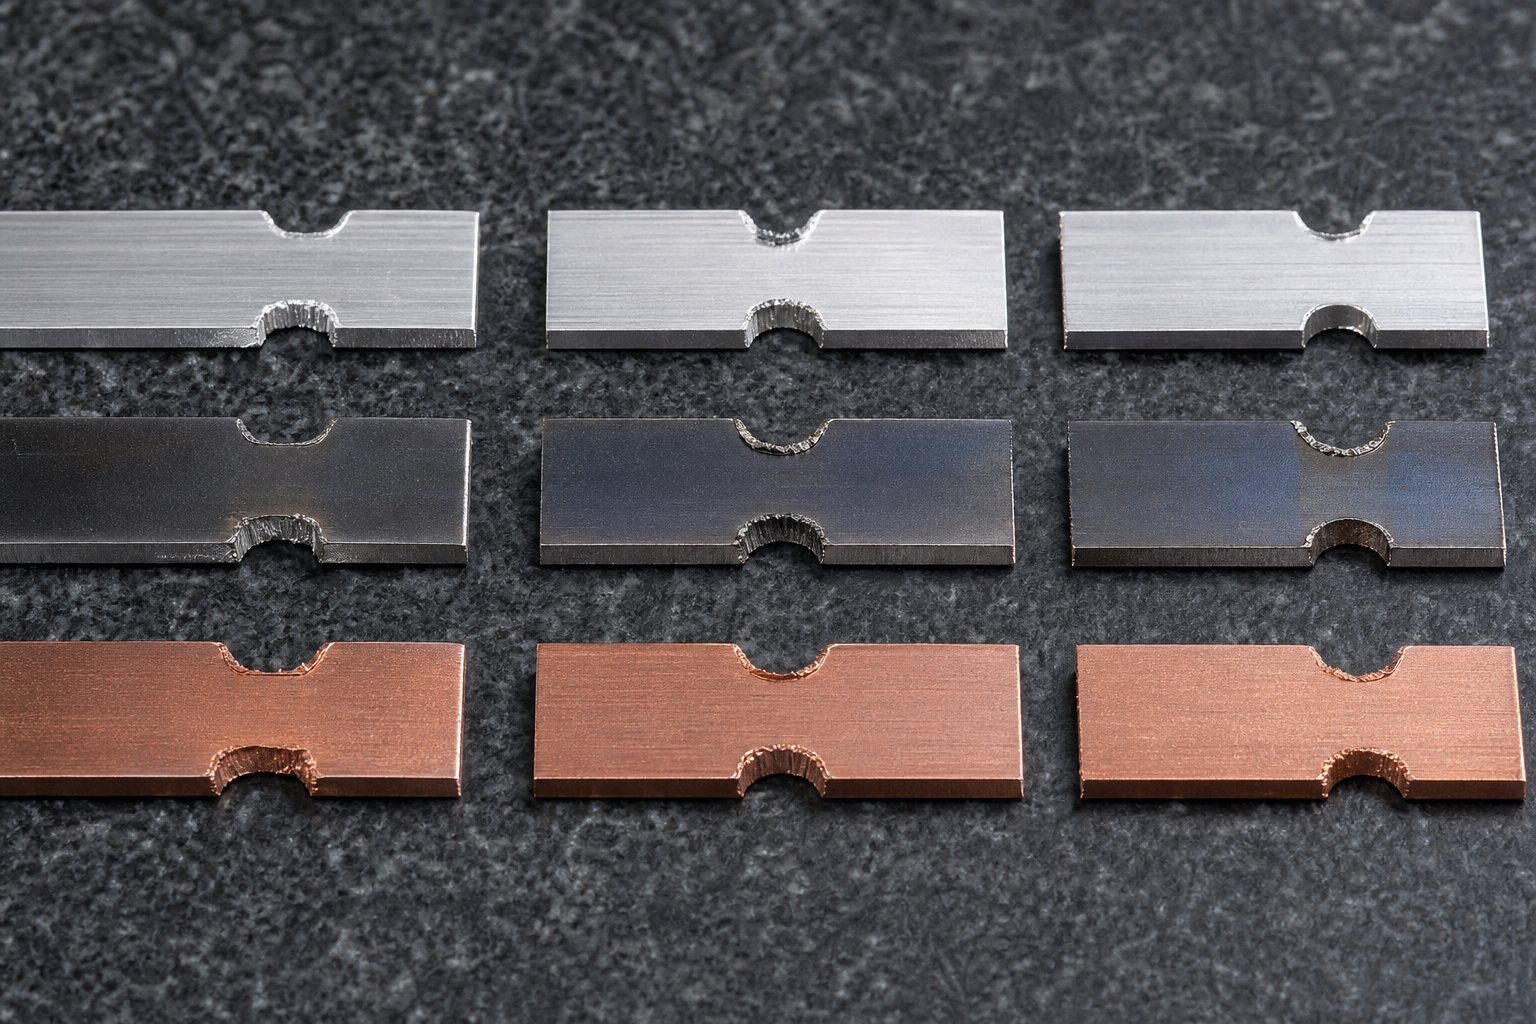
Hårdhed og duktilitet styrer, hvad der sker ved indhakkets kanter og hjørner efter skæring. Bløde, duktile materialer som kobber og udglødet aluminium deformeres plastisk omkring indhakket uden at revne. Hårde materialer med lav-duktilitet koncentrerer spændinger ved skarpe hjørner og kan initiere mikro-revner, der forplanter sig under cykliske tilførselsbelastninger.
Her er, hvordan forskellige materialekategorier reagerer på bypass notch-geometri:
- Lavt-kulstofstål (CRS, 1008/1010)- Tolererer godt skarpe V-hak og rektangulære geometrier. God duktilitet tillader spændingsfordeling i hjørner. Moderat tilbagespring betyder, at formede funktioner holder deres form forudsigeligt, så beregninger af hakfrihed er ligetil. Dette er basismaterialet til de fleste design af stanseforme af stålplader.
- Høj-styrkestål (HSLA, DP, AHSS)- Højere hårdhed betyder, at hakstansen slides hurtigere, og skærekræfterne øges. Reduceret duktilitet gør skarpe indvendige hjørner farlige. Rektangulære indhak i disse materialer kræver hjørneradier på mindst 1,0 til 1,5 gange strimmeltykkelsen for at forhindre udmattelsesrevner ved bærekanten. Springback er betydeligt større, så formede funktioner kan rage længere end nominelt, hvilket kræver ekstra frigangsdybde i indhakket.
- Aluminiumslegeringer (3003, 5052, 6061)- Bløde temperamenter dannes og skæres let, men har en tendens til at gnave mod værktøjsstål. Aluminiumsprægeprocessen kræver polerede stanseoverflader eller coated værktøj (TiN, DLC) for at forhindre materialeopbygning på notch-punch-kanterne. Aluminium virker også-hærder ved afskårne kanter, hvilket kan gøre bæreren sprød i hakzonen efter gentagne belastningscyklusser. U-hakprofiler med generøse radier reducerer denne risiko. Legeringer som 6061-T6 er hårdere, men mindre duktile, og opfører sig mere som højstyrkestål med hensyn til revnefølsomhed ved hakhjørner.
- Kobber- og messinglegeringer- Fremragende duktilitet, men tilbøjelig til at hærde i høje-applikationer. Bypass-hak i kobberstrimmel fungerer typisk godt med enhver geometri, selvom materialets blødhed betyder, at gratdannelsen ved indhakkets kant er mere udtalt. Strammere stanse-til-afstande (omkring 5 til 7 procent af tykkelsen pr. side) hjælper med at kontrollere grathøjden.
- Rustfrit stål (300- og 400-serien)- Austenitiske kvaliteter (304, 316) arbejder-hårder aggressivt under skæring. Indskæringskanten bliver væsentligt hårdere end modermaterialet, hvilket kan føre til revner, hvis bæreren bøjer gentagne gange over løftere. Ferritiske og martensitiske kvaliteter er mindre tilbøjelige til at hærde, men har lavere duktilitet, hvilket gør dem følsomme over for stresskoncentration ved skarpe hjørner.
Materiale tilbagespring fortjener særlig opmærksomhed. Både i aluminiumsstemplingsprocessen og højstyrkestålapplikationer betyder tilbagespring, at formede funktioner ikke bliver præcis, hvor stansen satte dem. En bøjning, der er beregnet til at rage 3 mm under båndplanet, kan springe tilbage til 2,5 mm eller skubbe udad til 3,3 mm afhængigt af materialets flydestyrke. Indskæringsdybden skal tage højde for denne værste-fremskrivning, ikke kun den nominelle formede dimension.
Arbejdshærdning ved hakkanter er et mere subtilt problem, der dukker op over tid i stedet for med det samme. Hvert trykslag let koldt-bearbejder den afskårne kant af hakket. I materialer som rustfrit stål og visse aluminiumslegeringer gør denne kumulative hærdning til sidst kanten sprød. Når bærebåndet bøjer over en løfteskinne i den hærdede zone, dannes der mikrorevner og vokser, indtil bæreren brækker midt-. Valg af U-hak eller generøst radius rektangulære profiler fordeler bøjningsspændingen over et bredere område og forsinker denne fejltilstand.
Særlige overvejelser for belagte og-højstyrkematerialer
Stemplede metalplader ankommer i stigende grad med præ-påførte belægninger: galvaniserede zinklag, præ-malede overflader eller organiske film påført før stempling. Disse belægninger tilføjer en begrænsning, som bart metal ikke gør. Den kærvskærende handling skærer gennem belægningen ved den afskårne kant og blotlægger uædle metal. Endnu vigtigere er det, at når strimlen føres gennem matricen, kan de rå notch-kanter skrabe mod styreskinner og stopklodser, hvilket genererer belægningsrester, der forurener matricen.
For galvaniserede og galvaniserede stål, der er almindelige i bilindustrien, er zinkafskalning ved indhakkanter et kendt problem. Zinklaget er skørt i forhold til underlaget og har en tendens til at revne og skalle væk fra den afklippede kant. Disse zinkpartikler migrerer ind i formningsstationer og forårsager overfladefejl på færdige dele. Strategier til at håndtere dette omfatter:
- Brug af lidt større punch-til-udstanseafstande (8 til 12 procent pr. side) for at producere en renere forskydning med mindre belægningsbrud.
- Tilføjelse af luftblæsning-af stationer nedstrøms for hakstansen for at fjerne løse belægningspartikler, før de når dannende områder.
- Valg af hakgeometrier, der minimerer den samlede afklippede omkreds. Et enkelt bredt hak skaber mindre snitkant end to smalle indhak, der giver samme frigangsvolumen.
For-malede eller laminerede strimler giver en anden bekymring. Selve hakkanten er ikke problemet. Snarere kan enhver grat eller hævet materiale ved den afskårne kant ridse den malede overflade af tilstødende strimmelomslag på spolen eller beskadige belægningen under løfterens kontakt. Gratfri-kærvskæring i disse materialer kræver førsteklasses punch-til-kontrol af stansefrihed og hyppig stansevedligeholdelse for at holde skærekanterne skarpe.
Materialer med høj-styrke over 980 MPa trækstyrke push notch stanseværktøj til dets grænser. Skærekraften pr. længdeenhed af hakperimeter stiger nogenlunde proportionalt med materialets trækstyrke. En notch-punch, der holder 500.000 slag i blødt stål, skal muligvis genslibes efter 150.000 slag i dobbelt-980-stål. Matricedesignere kompenserer ved at bruge førsteklasses værktøjsstål (pulvermetallurgikvaliteter som CPM-10V eller hårdmetalskær) for kærvstempler i disse applikationer og ved at forenkle kærvgeometrien for at reducere den samlede skæreomkreds og koncentrerede spændingspunkter.
Disse væsentlige-specifikke faktorer eksisterer ikke isoleret. De interagerer med produktionshastighed, smørevalg og vedligeholdelsesplaner for at bestemme den virkelige-verdens præstation. Når et bypass-hak begynder at forårsage problemer på pressegulvet, sporer årsagen ofte tilbage til en af disse materialeinteraktioner snarere end en grundlæggende designfejl.
Fejlfinding af problemer med bypass notch i produktionen
Når et bypass-hak begynder at opføre sig dårligt på pressegulvet, bemærker operatører ofte symptomet længe før de identificerer årsagen. Der vises grater på færdige dele. Snegle rider tilbage op i terningen. Strimlen fejlregistreres, selvom hakgeometrien ser fin ud på papiret. Disse fejl sker sjældent isoleret. Som progressiv matricefejlfindingsforskning bekræfter, er gratvækst, snegletræk og fodringsustabilitet ofte symptomer på den samme underliggende slidprogression snarere end separate defekter. At forstå årsagen bag hvert symptom er det, der adskiller en hurtig løsning fra en tilbagevendende hovedpine i enhver præcisionsstempeloperation.
Almindelige bypass notch-fejltilstande og rodårsager
Forestil dig dit stemplingssæt kører med fuld hastighed og pludselig producerer fejlplacerede huller ved station fem. Dit første instinkt kan være at tjekke pilotstifterne eller feederens timing. Men hvis bypass-hakstansen er slidt ujævnt, er stopreferencen, den skaber, forskudt. Strimlen er stadig i kontakt med stopklodsen, men kontaktpunktet er ikke længere firkantet, hvilket tillader strimlen at skæve lidt, før piloterne går i indgreb. Den lille vinkelfejl multipliceres på tværs af hver nedstrømsstation.
Dette er en af de mindre indlysende fejltilstande. Andre er mere synlige, men lige så skadelige. Her er de primære symptomer, operatører støder på, og de grundlæggende årsager bag hver:
Strip fejlregistrering trods hak tilstedeværelse.Hakket eksisterer og kontakter stoppet, men dele viser stadig positionsdrift. Grundårsagerne omfatter slidte eller afhuggede kanter, der producerer inkonsekvent notgeometri, en stopklods med en slidt kontaktflade eller opbygning af snegleaffald på stopoverfladen. I hvert tilfælde er referencegeometrien blevet forringet, selvom systemet virker funktionelt. Den korrigerende handling er at inspicere hakstansekanten under forstørrelse, måle stopblokkens kontaktflade for slitage og rense eventuelt ophobet affald fra stoplommen.
For tidligt slid på hak.Punchen sløver eller skår hurtigere end forventet for materialet og volumen. Dette kan ofte føres tilbage til utilstrækkelig punch-til-frigang, hvilket øger forskydningskraften og genererer varme ved skærkanten. At køre materialer med høj-styrke uden at opgradere til premium stansestål (pulvermetallurgikvaliteter som CPM-10V eller M4) fremskynder dette problem. Korrigerende handlinger omfatter kontrol af frigang pr. side i forhold til materialetykkelse, opgradering af stansemateriale til krævende applikationer og påføring af TiN- eller TiAlN-belægninger for at reducere friktionen.
Bærebåndsbrud ved indhak.Strimlen knækker ved indhakzonen under fodring, hvilket standser produktionen. Denne fejl peger på enten for stor indhakdybde, der forbruger for meget bærerbredde, hærdning ved hakkanten fra gentagne bøjninger over løftere, eller skarpe indvendige hjørner, der fungerer som spændingsstigninger i materialer med lav-duktilitet. Retten indebærer gennemgang af hakdybde i forhold til bærerbredde (forbliver under 60 til 70 procent), tilføjelse af hjørneradier eller skift til en U-hakprofil, der fordeler spændingen mere jævnt.
Snegletræk og gratdannelse ved notch-kanter
Snegletræk og bypass-hak gratdannelse ved stempling er to af de mest almindelige daglige--problemer, som operatører står over for med notch-værktøj. De er tæt beslægtede, fordi begge stammer fra, hvordan stansen interagerer med materialet under skæring og tilbagetrækning.
Snegletræk opstår, når den afskårne snegl klæber til slagfladen under opslaget og rider tilbage ind i matricehulrummet. Ved næste slag kan sneglen sætte sig fast mellem punch og strip, hvilket forårsager et dobbelt-slag eller dørskade. Den underliggende mekanik involverer vakuumtryk mellem stansen og slug, kombineret med overfladeruhed eller oliefilm på stansen, der øger vedhæftningen. Slidte slag med let konkave ansigter forværrer vakuumeffekten. Korrigerende strategier omfatter tilføjelse af en vakuumaflastningsrille til stansefladen, installation af fjederbelastede-slugeudkastere, verificering af, at matriceåbningen tillader snegle at falde frit, og sikring af, at luftblæsningssystemerne fungerer og er korrekt timet.
Gratdannelse ved indhak kanter udvikles, når stansen sløves. Et skarpt slag giver en ren forskydning med minimal væltning. Efterhånden som kanten slides, rives materialet i stykker i stedet for at skæres rent, hvilket efterlader en hævet grat på strimmelkanten. Denne grat trækker derefter mod styreskinner og stopklodser, hvilket øger fremføringsmodstanden og accelererer slid på andre metalprægeværktøjer og matricekomponenter nedstrøms. Deforholdet mellem frigang og værktøjslevetider kritisk her: bevidst konstruerede afstande mellem stansen og matricen reducerer afisoleringskræfterne, mens værktøjets levetid forlænges og kantkvaliteten forbedres.
De vigtigste korrigerende handlinger for gratkontrol er at bevare stansens skarphed gennem planlagt genslibning, at kontrollere, at stanse-til-frirummet ikke har ændret sig på grund af slid eller forskydning, og at bekræfte, at stansestålkvaliteten er passende til produktionsvolumen og materialehårdhed.
Notch-slidmønstre og vedligeholdelsesintervaller
Bypass notch-stanse slides i forudsigelige mønstre, som, når du genkender dem, fortæller dig præcis, hvad der går galt inde i matricen. Kantafrunding er det mest almindelige mønster: Den skarpe skærekant udvikler gradvist en radius, der øger grathøjden og skærekraften. Hjørneafskæring forekommer i hårdere materialer, hvor stødbelastningen overstiger stansematerialets sejhed. Ansigtsslid (en konkav fordybning på stansespidsen) udvikler sig fra gentagen sneglekontakt og bidrager direkte til snegletræk.
Hvor ofte skal du skærpe? Der er ikke noget universelt svar. Som Wilson Tool International bemærker, er værktøjsvedligeholdelse lige så unik som selve applikationen, med alder, materialetype, hastighed og smøring, der alle påvirker tidsplanen. Venter du, indtil der kommer synlige grater, betyder det, at slitagen allerede er kommet for langt. Den mest pålidelige tilgang til præcisionsstemplingsoperationer er at etablere slibningsintervaller baseret på antal slag frem for visuel inspektion alene.
En praktisk startramme:
- Blødt stål under 1,0 mm: genslibning af kærv for hver 200.000 til 300.000 slag
- Rustfrit stål eller HSLA: genslib for hver 80.000 til 150.000 slag
- Aluminium (tilbøjelig{0}}til at støde: inspicér hver 100.000 slag for materialeopbygning; genslib efter behov
- Coatede materialer (galvaniserede, for-malede): inspicer hver 150.000 slag for ophobning af belægningsrester på stanseflader
Disse intervaller er udgangspunkter. Dine faktiske tal afhænger af pressehastighed, smøreeffektivitet og det specifikke stansestål, der bruges til stansen. Sporing af grathøjde med en simpel lommemåler med regelmæssige intervaller giver dig mulighed for at indstille den optimale genslibningscyklus til din specifikke anvendelse.
Tabellen nedenfor organiserer de mest almindelige problemer med bypass notch i en hurtig-referencematrix for presseoperatører og matricevedligeholdelsespersonale:
| Symptom | Sandsynlig rodårsag | Korrigerende handling |
|---|---|---|
| Overdreven grat ved indhakkanter | Kedelig punch kant; utilstrækkeligt slag-til at-døde rydning; punch fejljustering | Genslib punch; verificere og korrigere clearance; tjek stempeljusteringen i holderen |
| Snegletræk (sneglen rider op med slag) | Vakuum mellem punch og slug; slidt konkav slagflade; utilstrækkelig snegleudstødning | Tilføj vakuumaflastningsrille; genslib fladt slagflade; installer fjederudkastere eller luftblæsning |
| Strip fejlregistrering på nedstrøms stationer | Slidt notch punch producerer inkonsekvent geometri; stop blok ansigt slid; affald på stopoverfladen | Inspicer og genslib notch punch; udskift eller udskift stopklodsen; ren stoplomme |
| For tidligt hakbrud | Utilstrækkelig frigang; hulmateriale for skørt til påføring; for stor variation i strimmeltykkelsen | Øg clearance; opgrader til hårdere stansestål eller hårdmetal; verificere indgående spole specifikationer |
| Bærebåndsbrud ved hakzone | Indskæringsdybden overstiger det sikre forhold mellem bærerens bredde; skarpe hjørner i materiale med lav-duktilitet; arbejde hærdning fra gentagne løfter bøjning | Reducer hakdybden eller udvidelse af bæreren; tilføje hjørneradier; skifte til U-notch-profil |
| Indskæringssnegl stables i matriceåbningen | Sneglehul for lille eller forkert justeret; slug interferens fra tilstødende stations geometri; ingen positiv udstødningsmekanisme | Forstør og juster slug hul; verificer, at sneglevejen er uhindret; tilføje luftblæsning eller gravitationsskakt |
| Inkonsekvent hakdybde (varierende fra hit til hit) | Løsning af hulholder; dø blok afvikling; tryk lukke højdedrift | Re-drejningsmomentholder; verificere formblokkens siddepladser; kontroller og nulstil tryk på lukkehøjden |
For butikker med stor-produktion,YICHENs tilpassede stemplingsløsningeradressere mange af disse fejltilstande på designstadiet ved at specificere optimerede stansematerialer, frigangsværdier og slugudstødningsveje skræddersyet til applikationen. Proaktive designbeslutninger eliminerer tilbagevendende vedligeholdelsesproblemer, der optager operatørens tid under produktionskørsler.
At genkende disse fejlmønstre tidligt og handle på dem, holder dit stempelsæt produktivt. Men det større spørgsmål forbliver: har hver progressiv die faktisk brug for bypass-hak, eller er der situationer, hvor de sikkert kan udelades? Denne beslutning afhænger af delens kompleksitet, presseteknologi og de specifikke krav til strimmelkontrol i din applikation.
Hvornår skal man bruge bypass-hak og samarbejde med formdesigneksperter
Ikke alle progressive terninger kræver bypass-hak. En flad blanking-matrice, der kører enkle perimeterskæringer med beskeden hastighed, står over for helt andre strimmelkontroludfordringer end en 20-stations automotive-stempelmatrice med dybe træk, flere bøjninger og snævre tolerancer på stemplede metaldele. Beslutningen om at inkludere eller udelade bypass-hak bør følge et klart teknisk rationale snarere end vane eller antagelse.
Beslutningsramme for, hvornår bypass-hak er påkrævet
Tænk på bypass notch-nødvendighed som et spektrum drevet af fire faktorer: delkompleksitet, formningsdybde, produktionshastighed og indgående materialetilstand. Når flere faktorer justeres mod den høje ende af det spektrum, bliver bypass-hak afgørende. Når alle faktorer sidder i den lave ende, kan du roligt udelade dem.
Scenarier, hvor bypass-hak typisk er påkrævet:
- Multi-station progressive matricer med formningsoperationer- Enhver matrice, der bøjer, trækker eller præger materiale ved mellemstationer, skaber funktioner, der skal rydde nedstrøms værktøj under fremføring. Bypass-hak giver den laterale aflastning, som disse funktioner skal passere uden forstyrrelser.
- Høj-produktion over 150 slag i minuttet- Med hastighed forværres selv små fodringsuoverensstemmelser hurtigt. Det mekaniske stop tilvejebragt af et bypass-hak forhindrer kumulative tilførselsfejl, som piloter alene ikke kan absorbere uden accelereret slid.
- Bredt spolemateriale eller kraftigt materiale- Bredere og tykkere strimler giver mere fart under fodring og er sværere at stoppe præcist. Trægheden af tungt båndmateriale gør overfremføring mere sandsynlig, og en enkelt overfremføringshændelse i tykt materiale rammer med tilstrækkelig kraft til at beskadige matricekomponenterne.
- Spole med kendte edge camber problemer- Materiale fra visse spaltekilder ankommer med udtalte kantbølger. Som Art Hedrick bemærker, skærer bypass-hak en lige referencekant, der fjerner alvorlige camber og tillader jævn fremføring uanset den indkommende spoletilstand.
- Dies, hvor operatørens færdighedsniveauer varierer- I butikker med hyppig udskiftning af opsætningspersonale giver den mekaniske overtilførselsbeskyttelse af et bypass-hak et sikkerhedsnet, som ingen mængde elektronisk matricebeskyttelse kan erstatte, hvis sensorer omgås eller konfigureres forkert under opsætningen.
Scenarier, hvor bypass-hak sikkert kan udelades:
- Simpel flad blanking eller piercing matricer uden formning- Hvis hver station kun udfører gennem-tykkelsesskæringsoperationer, og ingen funktioner strækker sig over eller under strimmelplanet, er der intet at fjerne og minimal risiko for, at strimlen løftes.
- Kort-prototype eller lav-volumenværktøj- Når det samlede produktionsvolumen forbliver under 50.000 dele, og hastigheden ikke er kritisk, er risikoen ved lejlighedsvis fejlindføring lav nok til at klare sig med pilotstifter og opmærksom opsætning.
- Smalt, tyndt bånd med pålidelig kantkvalitet- Tynde, smalle strimler har lav fødeinerti og minimal camber. Fejlautomaten kan styre dem præcist, og piloter kan rette enhver lille fejl uden overbelastning.
Inkluder bypass-hak, når din matrice har formningsoperationer, kører over 150 SPM, bruger bred eller tung strimmel eller afhænger af operatører med varierende erfaringsniveauer. Udelad dem kun, når delene er flade-blanke, volumen er lav, og kvaliteten af indgående materiale er konsekvent kontrolleret.
Hvordan servo-presseteknologi påvirker kravene til bypass notch
Moderne servo-drevne presser har omformet samtalen omkring båndstyring. I modsætning til konventionelle mekaniske presser, der er låst fast i en fast krumtapcyklus, tilbyder servopresser programmerbare rambevægelsesprofiler. De kan bremse vædderen under fodringsvinduer, hvilket giver foderautomaten mere tid til at fremføre strimlen præcist. Dette rejser et rimeligt spørgsmål: eliminerer servoteknologi behovet for bypass-hak?
Det korte svar er nej, men det ændrer beregningen.
Servopresser reducerer risikoen for fejlindføring på bestemte måder. Deres variable-hastighedsprofiler tillader bredere fremføringsvinduer på kritiske punkter i slagcyklussen, hvilket giver CNC-fremførere mere tid til at accelerere og decelerere strimlen nøjagtigt. SomDet skriver MetalForming Magazine, servopresser kræver dynamiske feeds med høje accelerations- og decelerationshastigheder, og feed-systemet skal udveksle præcise timing-signaler med pressen for at sikre korrekt pilot-udgivelsessekvens. Dette niveau af koordinering forbedrer fodringsnøjagtigheden ud over, hvad konventionelle mekaniske presser opnår.
Imidlertid løser servoteknologi ikke flere problemer, som omgåelse af hak løser mekanisk:
- Kant cambereksisterer stadig i den indgående spole uanset pressetype. Ingen mængde servokontrol retter en bølget stribekant.
- Første-hit registreringunder opsætningen kræver stadig en solid stopreference. Elektronisk synkronisering hjælper ikke operatøren med at lokalisere den forreste strimmelkant korrekt, når en ny spole skrues.
- Dannet funktionsafstandforbliver et fysisk geometriproblem. En servopresse gør ikke en bøjet flig mindre eller flytter matricestålet ud af båndbanen.
- Dysebeskyttelse under opsætning- De fleste progressive skader på matricen opstår i de første 10 hits under opsætningen af matricen, ofte fordi matricebeskyttelsen endnu ikke er tilsluttet eller er tilsidesat. Et mekanisk stop virker, uanset om elektronikken er aktiv.
Den praktiske indvirkning af servoteknologi på beslutninger om bypass notch er beskeden. Du kan muligvis reducere hakdybden lidt, fordi forbedret fodringsnøjagtighed sænker sandsynligheden for ekstreme overfodringshændelser. Du kan vælge en positiv lanse-og-forme et hak over en snegl-og give et negativt hak, fordi de langsommere indflyvningshastigheder reducerer stødkræfterne på stopklodser. Men det er stadig risikabelt at fjerne hak på en kompleks industriel metalstempling, selv med servostyring. Den mekaniske backup, de giver, koster næsten ingenting i forhold til den beskyttelse, de leverer.
Arbejder med matricedesignspecialister for optimal strimmelkontrol
Bypass notch-design sidder i skæringspunktet mellem strimmellayoutoptimering, materialeadfærd, formningssekvensplanlægning og produktionshastighedskrav. At få alle disse faktorer til at passe på én gang er ikke noget, en CAD-operatør til almindelige-formål typisk håndterer. Det kræver matricedesignerfaring specifikt i progressiv værktøj til metalstemplingskomponenter.
Når du engagerer en specialist til automotive stempelmatricer eller andre progressive værktøjer med høj-kompleksitet, bør omgåelsessamtalen finde sted tidligt i designprocessen, ikke efter at striplayoutet er låst. Notch-geometri påvirker bærerbredden, hvilket påvirker materialeudnyttelsen, hvilket påvirker delomkostningerne. At vente med at tage fat, til efter at formningssekvensen er afsluttet, tvinger ofte til kompromiser: enten er bæreren for smal til korrekt indhakdybde, eller hakpositionen er i konflikt med nærliggende pilothuller.
Erfarne formdesignere evaluerer krav til bypass-hak som en del af den indledende strimmellayoutundersøgelse. De tager højde for formede træk ved hver station, materialets tilbagespringsegenskaber, målproduktionshastighed og de specifikke presse- og feederkapaciteter i kundens anlæg. Denne holistiske tilgang producerer metalstemplingsmatricer, hvor hver kontrolfunktion arbejder sammen i stedet for at kæmpe om pladsen.
Til værktøjsingeniører, der søger tilpassede stansematriceløsninger, der inkorporerer korrekt bypass-hakdesign, optimering af strimmellayout og overvejelser om materialeflow,YICHEN's Stempling Die løsningergive en praktisk ressource. Deres tilgang adresserer matricestruktur, komponentspecifikation, huldesign og optimering af frigang som et integreret system snarere end isolerede beslutninger. Når du gennemgår en virksomhedsoversigt for metalstempler, skal du kigge efter denne form for integreret designmetode. Det angiver en leverandør, der forstår, at bypass notch-ydelse afhænger af alt omkring den i matricen, ikke kun notch-geometrien isoleret set.
Uanset om du bygger en ny progressiv matrice fra bunden eller fejlfinder fodringsproblemer i et eksisterende værktøj, forbliver principperne de samme. Definer dine strimmelkontrolkrav baseret på faktiske produktionsforhold. Vælg hakgeometri og placering, der opfylder disse krav uden at kompromittere transportørens integritet. Og verificer, at hele kontrolsystemet, fra hakstop til pilotstifter til løftere, fungerer som en koordineret enhed ved din målhastighed og -volumen. Den disciplinerede tilgang er, hvad der adskiller pålidelige metalstemplingsmatricer fra værktøjer, der bekæmper dig på hver produktionstur.
Ofte stillede spørgsmål om bypass-hak i prægematricer
1. Hvad er formålet med bypass-hak i progressive stansematricer?
Bypass-hak er konstruerede reliefsnit i bærestrimlen på progressive stansematricer. De tjener tre primære funktioner: at forhindre overfremføring af strimler ved at skabe en mekanisk stopreference, give frigang, så formede funktioner kan passere gennem efterfølgende matricestationer uden interferens, og fjernelse af kant-kamber fra coil-materiale for at sikre jævn fremføring gennem styreskinner. Uden dem kan strimler løftes, spændes eller føres forkert, hvilket fører til nedbrud og skrotdele. De arbejder sammen med pilotstifter, med hakket, der håndterer grovfremføringskontrol, mens piloterne giver fin X-Y-positionering.
2. Hvad er forskellen mellem bypass-hak og pitch-hak?
Begreberne bruges ofte i flæng, men der findes kontekstuelle skel. Pitch notch refererer typisk til notch-geometri, der er specifikt knyttet til tonehøjdefremrykning og første-trykkontrol, der fungerer som et solidt stop, der forhindrer overfodring. Bypass-hak har en bredere betydning, der beskriver enhver reliefgeometri, der tillader strimmelmateriale eller formede træk at passere gennem eller omgå efterfølgende stationer uden interferens. I mange progressive dies tjener et enkelt hak begge funktioner samtidigt. Terminologien varierer efter region og virksomhedskonvention, hvor nordamerikanske butikker foretrækker pitch notch, og globale leverandører bruger mere almindeligt bypass notch.
3. Hvad er de forskellige typer af bypass notch geometrier?
Der findes fire hovedkonfigurationer. V-hak bruger vinklede snit, der mødes i et punkt, og tilbyder selv-centrerende fremføring og fungerer bedst i tyndt materiale under 2,0 mm. U-hak har en afrundet bund, der fordeler stress jævnt, ideel til materialer, der er tilbøjelige til at hærde. Rektangulære indhak maksimerer frirummet til dybe formningsstationer, men har brug for hjørneradier for at forhindre revner. Positive lanse-og-hak fastholder materialet ved at bøje det ud af interferenszonen i stedet for at fjerne det, hvilket eliminerer snegle og bibeholder bærerens stivhed. Valget afhænger af strimmeltykkelse, materialeegenskaber, krav til frigang og formdybde på tilstødende stationer.
4. Hvor dyb skal et bypass-hak være i forhold til bærebåndets bredde?
Indskæringsdybden bør aldrig forbruge mere end 60 til 70 procent af bærerens bredde. En fælles startretningslinje sætter indhakdybden til 1,5 til 2,0 gange den dannede trækhøjde for at give arbejdsafstand, der tager højde for tilbagespring og båndforskydning. Hvis dannet geometri kræver dybere relief end forholdet på 60-70 procent tillader, er den korrekte fremgangsmåde at udvide bærestrimlen i det indledende layout i stedet for at skubbe hakket dybere. Højstyrkestål tolererer dybere forhold på grund af højere flydespænding, mens blødt aluminium eller kobberlegeringer har brug for mere konservative grænser, fordi den resterende bærer deformeres lettere under fødebelastninger.
5. Kan servo-presseteknologi eliminere behovet for bypass-hak?
Nej. Servopresser reducerer risikoen for fejlindføring ved at tilbyde programmerbar rambevægelse og bredere fremføringsvinduer, hvilket forbedrer fremføringsnøjagtigheden ud over konventionelle mekaniske presser. De adresserer dog ikke kant-camber i indgående spole, første-hit-registrering under opsætning, fysisk clearance for dannede funktioner eller matricebeskyttelse under de kritiske første hits, når elektronikken muligvis ikke er aktiv. Servoteknologi kan tillade en let reduceret indhakdybde eller favorisere positive indhakdesigns på grund af lavere stødkræfter, men det er fortsat risikabelt at eliminere indhak helt på komplekse progressive matricer. Den mekaniske backup, de giver, koster næsten ingenting i forhold til den leverede beskyttelse.


